Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Série de mandril de fixação de ponto zero do fabricante profissional para fixação de precisão
Como um fornecedor confiável de volume da série Zero Point Clamping Chuck,JWGRIPprojeta e fabrica mandris de localização, suportes de placas L e placas de fixação multiposições com controle de tolerância rigoroso. Este hardware de ancoragem do lado da máquina foi projetado para oficinas que tratam a repetibilidade do posicionamento como a base da qualidade da peça, da usinagem autônoma e da troca rápida de acessórios. Para construir uma configuração completa de ponto zero, também fornecemos a série Zero Point Pallet eTornos autocentrantes CNCpara configuração do lado do acessório e do lado da peça. Todas as principais superfícies de localização adotam processamento endurecido de precisão para garantir desempenho estável a longo prazo sob produção de ciclo contínuo.
Métricas Críticas de Desempenho
A precisão do posicionamento repetido é o número mais importante. Um mandril de qualidade retorna o palete à mesma posição em alguns mícrons, milhares de vezes. Mas a precisão no papel não significa nada se o mecanismo de trava se desgastar rapidamente ou se a contaminação entrar nas superfícies de localização. Muitos fabricantes publicam parâmetros de precisão teórica impressionantes em folhetos, mas esses números não se sustentam em condições reais de oficina com corte contínuo, respingos de cavacos e erosão por refrigeração.
A força de tração é igualmente importante: o mandril deve puxar o palete firmemente contra as faces de referência para que as forças de corte e a vibração não possam levantá-lo ou deslocá-lo. Diferentes cargas de usinagem requerem diferentes classes de força de fixação. Peças de precisão de corte leve não exigem força de tração extrema, enquanto o fresamento pesado de remoção de material para peças de metal espessas exige saída de fixação de alta qualidade para resistir ao impacto do corte.
A resistência à contaminação é frequentemente subestimada. Lascas, líquido refrigerante e poeira existem por toda parte dentro de uma máquina. Um mandril bem vedado mantém as superfícies de localização limpas, porque mesmo uma partícula minúscula entre as faces de referência causa desvio de posição. Sem estruturas de vedação confiáveis, detritos finos arranharão gradualmente as superfícies de referência de precisão e trarão riscos ocultos de qualidade para componentes produzidos em lote.
A consistência a longo prazo determina o valor real: após dezenas de milhares de ciclos, as molas, esferas e superfícies endurecidas ainda devem oferecer a mesma repetibilidade. A qualidade do material e o tratamento térmico determinam esta vida útil. Matérias-primas de qualidade inferior ou processos de tratamento térmico incompletos levarão à deformação por fadiga das peças móveis internas após operação prolongada.
Princípios Mecânicos Básicos
A maioria dos mandris de ponto zero usa um núcleo de travamento mecânico acionado por mola: quando o palete é empurrado, elementos cônicos ou esféricos centralizam-no e as molas puxam-no para baixo e travam-no. O acionamento é acionado pneumaticamente ou manualmente, o que torna toda a operação rápida e independente da força do operador. Os operadores não precisam aplicar grande força física para concluir o trabalho de fixação ou desaperto.
As superfícies de posicionamento são endurecidas e retificadas com precisão, de modo que o desgaste permanece mínimo, mesmo sob fixação frequente de alta força. O desbaste de alta precisão remove defeitos superficiais e garante planicidade de todas as principais áreas de contato.
Como a força de fixação é gerada mecanicamente e não por parafusos, o estado de travamento é sempre consistente - sem variações de torque, sem aperto excessivo, sem aperto insuficiente. Os acessórios tradicionais aparafusados dependem fortemente da experiência de operação manual, o que facilmente cria resultados de fixação inconsistentes entre diferentes trabalhadores.
Quatro variantes de mandril para diferentes trabalhos na máquina
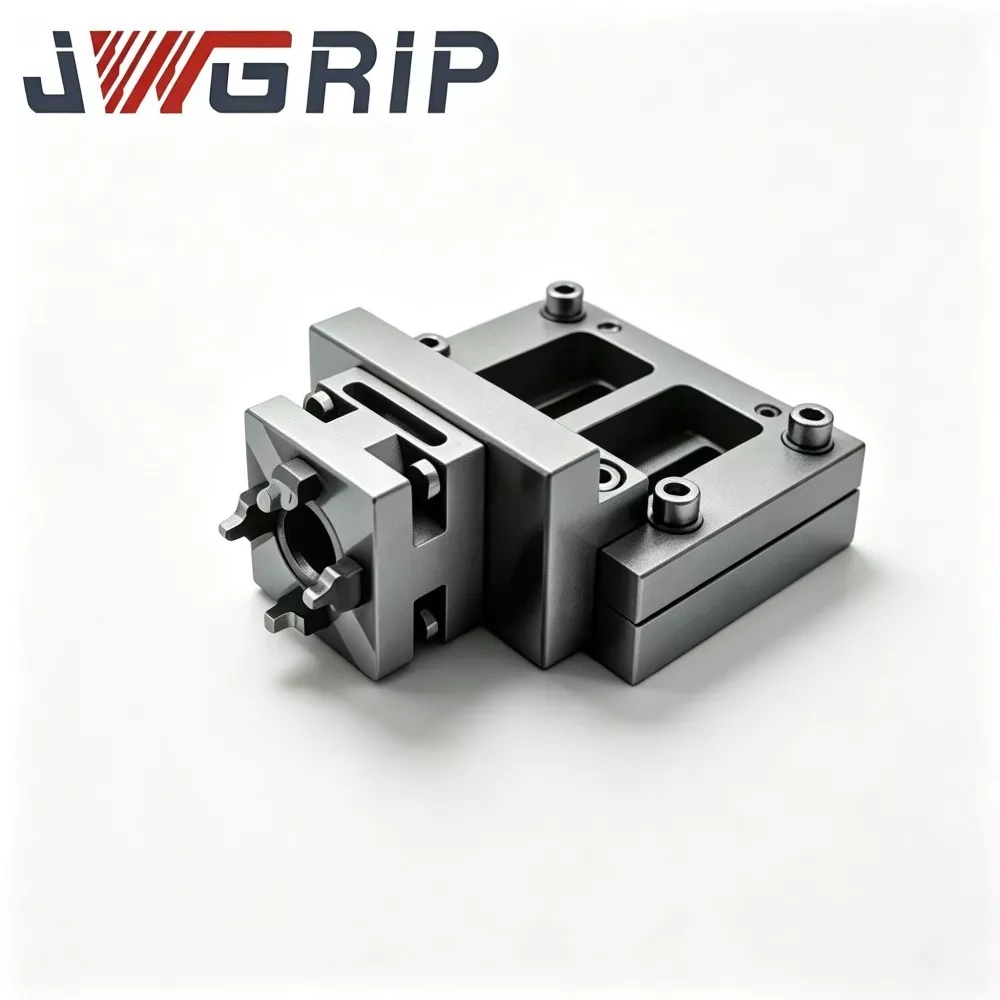
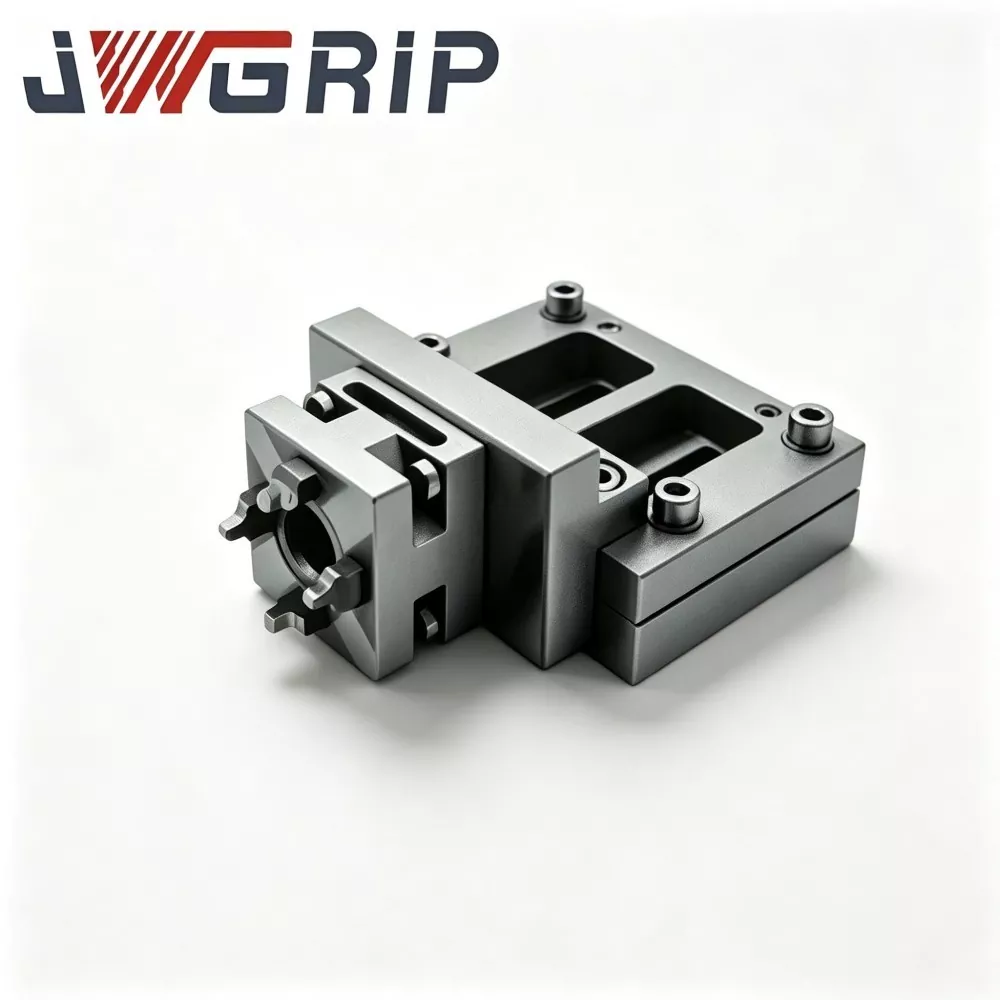
Palete tipo L do mandril de posicionamento de ponto zero: um transportador em forma de L que combina a função do mandril com uma superfície de referência vertical, ideal para configurações onde o dispositivo precisa de um ponto de referência horizontal e uma face de localização vertical. É amplamente utilizado para montagem de acessórios de ângulo especial e requisitos de usinagem multidirecional.
Mandril de posicionamento de ponto zero central único: o clássico mandril de ponto único que é montado diretamente na mesa da máquina e trava um palete ou acessório por vez, a variante mais utilizada para máquinas de 3 e 5 eixos. Ele se adapta à maioria dos layouts de slot T de mesa de máquina CNC de tamanho padrão.
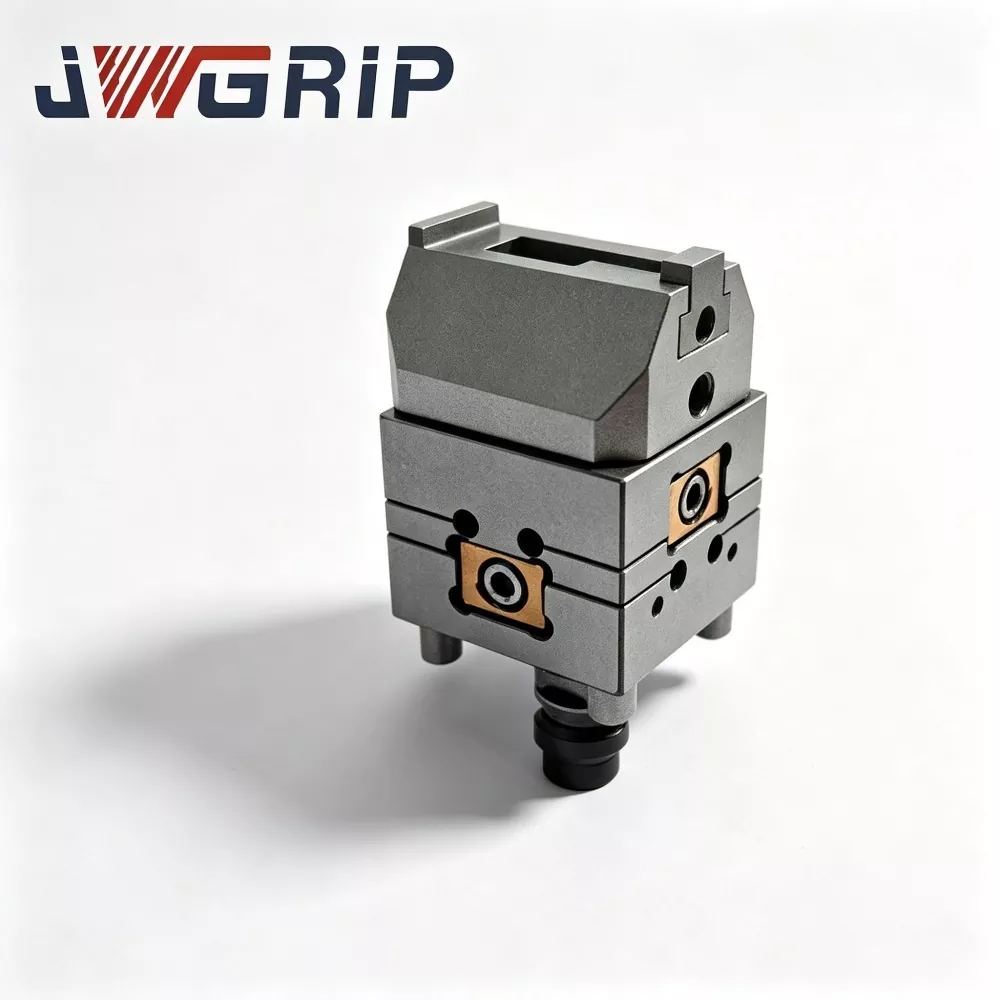
Mandril de fixação de ponto zero de centro único integrado: uma construção compacta e integrada que reduz a altura de empilhamento e melhora a rigidez, adequada para máquinas com folga limitada no eixo Z. Evita ocupação excessiva de altura que pode causar interferência no fuso durante o movimento de inclinação de cinco eixos.
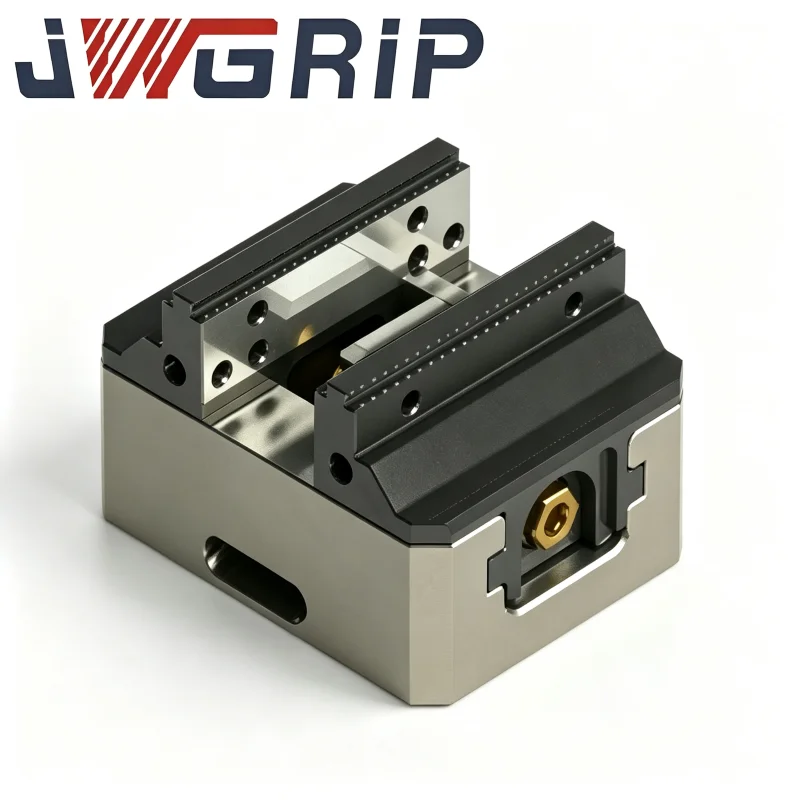
Placa de fixação de ponto zero de seis posições: um mandril tipo placa com seis posições de localização, suportando configurações de múltiplas estações onde vários paletes ou acessórios são travados em uma placa em um único ciclo. Ele aumenta a produção de processamento de ciclo único para peças em lote de pequeno porte.
Etapas operacionais
1.Como garantir que o ponto de referência do mandril corresponda aos eixos da máquina?
Antes do aperto final, passe um relógio comparador pela face de localização e ajuste até que a leitura esteja dentro da tolerância e, em seguida, trave os parafusos de montagem uniformemente com o torque adequado. O torque desigual do parafuso deformará a base do mandril e destruirá o nivelamento do ponto de referência original.
2.Como manter o mandril preciso ao longo do tempo?
Limpe as superfícies de localização antes de cada troca de palete, verifique os parafusos de montagem periodicamente e verifique novamente os dados após qualquer colisão forte ou manutenção prolongada. A colisão mecânica repentina é uma das principais causas de danos internos invisíveis em mandris de ponto zero.
3.Como escolher a posição de montagem?
Deixe espaço de mesa suficiente ao redor do mandril para troca de paletes, fluxo de refrigerante e acesso robótico se a automação for planejada. Espaço reservado insuficiente impedirá a operação manual ou futuros trabalhos de adaptação robótica.
Guia de verificação
Teste de repetibilidade: prenda e solte um palete de teste dezenas de vezes e meça o desvio de posição; resultados estáveis dentro das especificações confirmam que o mecanismo de travamento está íntegro.
Verificação da força de tração: verifique se o mandril consegue segurar o palete com segurança sob a carga máxima de corte que você planeja aplicar. Nunca execute testes de corte pesado diretamente em peças formais de produção sem concluir esta etapa de inspeção.
Inspeção de ciclo e desgaste: após muitos ciclos, verifique se há folga anormal, ruído ou desvio de posição; a detecção precoce evita surpresas de qualidade no chão de fábrica. Sinais anormais menores devem ser tratados a tempo, em vez de serem ignorados na produção contínua.
Por que escolher o JWGRIP?
Nossos corpos de mandril e elementos de localização são usinados em liga de aço endurecido com superfícies de referência retificadas com precisão. Cada unidade passa por verificações de repetibilidade, força de fixação e vedação antes do envio.
Oferecemos suporte a padrões de montagem personalizados, alturas e configurações de liberação pneumática ou manual para combinar com a mesa da sua máquina e o nível de automação.
Nossos engenheiros ajudam você a combinar mandris com a série Zero Point Pallet, a série UPC Zero Point Positioning e o sistema de fixação de troca rápida para que toda a arquitetura de fixação permaneça consistente.
Garantia de qualidade e suporte pós-venda
Cada série de mandril de fixação de ponto zero JWGRIP sai da fábrica com documentação de inspeção cobrindo repetibilidade, força de fixação e precisão de referência, e nossa equipe de qualidade mantém ciclos de feedback de campo para melhorar continuamente a vedação, resistência ao desgaste e usabilidade diária.
Desde a verificação do primeiro artigo até a manutenção de rotina, fornecemos orientação de instalação, resposta rápida para solução de problemas e disponibilidade de peças sobressalentes para que suas máquinas permaneçam produtivas.
Confiados por oficinas de usinagem e integradores de automação em vários setores, os mandris de ponto zero JWGRIP são projetados para ter o mesmo desempenho no primeiro ciclo e no décimo milésimo.





- View as

Compatível EROWA Uniblank 72 ER-035210
JWGRIP é o fabricante e fornecedor de EROWA Uniblank 72 ER 035210 compatível na China. Este suporte de blanks de precisão de alto desempenho se adapta ao sistema de fixação de troca rápida EROWA como um substituto para mandris padrão 72, paletizadores e porta-eletrodos. Fabricado em liga de aço endurecido premium em nossa oficina interna de acessórios CNC, ele oferece durabilidade confiável e repetibilidade de posicionamento para EDM, fresamento, retificação e corte de fio, amplamente aplicado na fabricação de moldes, eletrodo de grafite, ferramentas automotivas e de precisão 3C e células de usinagem automatizada não tripuladas.
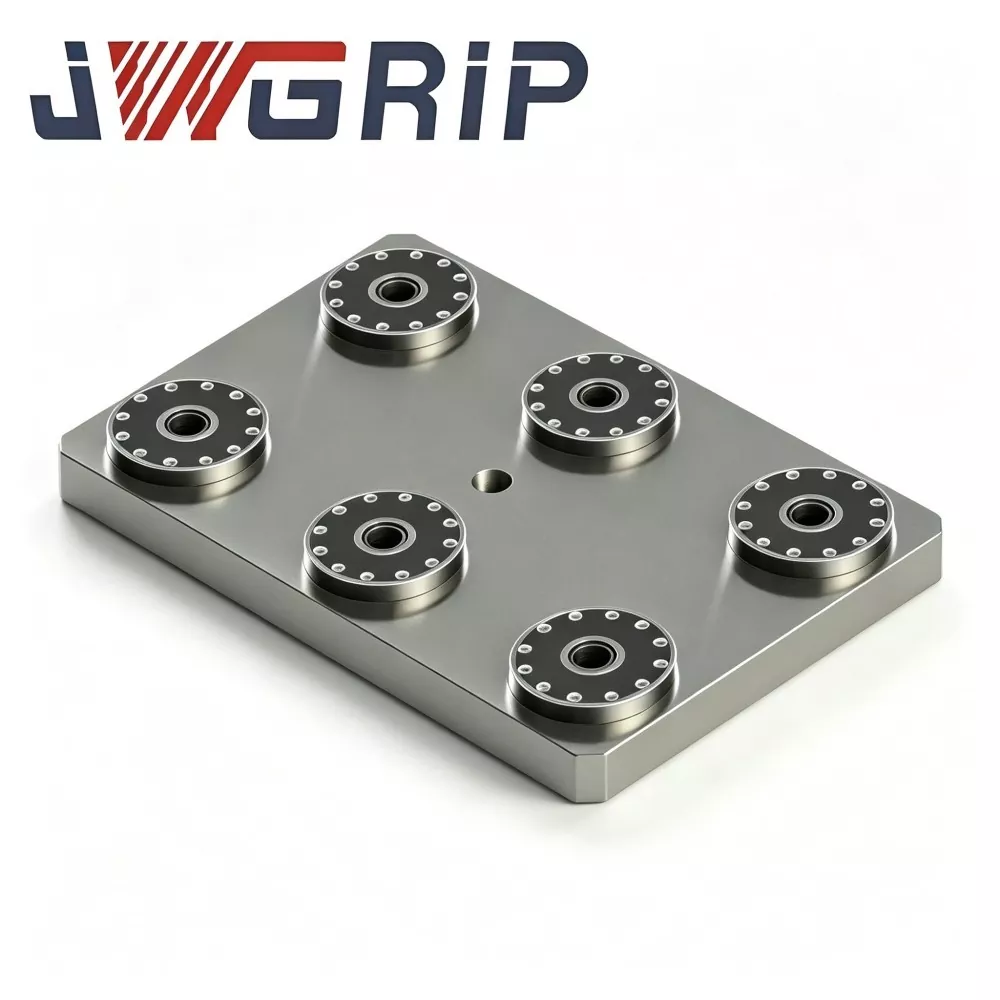
Placa de fixação de ponto zero de seis posições
JWGRIP é o fabricante e fornecedor da placa de fixação profissional de seis posições e ponto zero na China. É um dispositivo de fixação integrado de ponto zero com múltiplas estações, especialmente projetado para fresamento CNC de alta eficiência e retificação em cenários de produção flexíveis. Este produto integra seis unidades independentes de travamento de ponto zero em uma única base integral para serviço pesado, realizando a montagem simultânea de vários acessórios e peças de trabalho. Ele apresenta um design estrutural tudo-em-um, sem montagem modular dispersa, que pode ser instalado diretamente nas mesas de trabalho de máquinas-ferramenta e combina com sistemas de predefinição off-line para melhorar significativamente a eficiência operacional geral das oficinas de processamento de precisão.
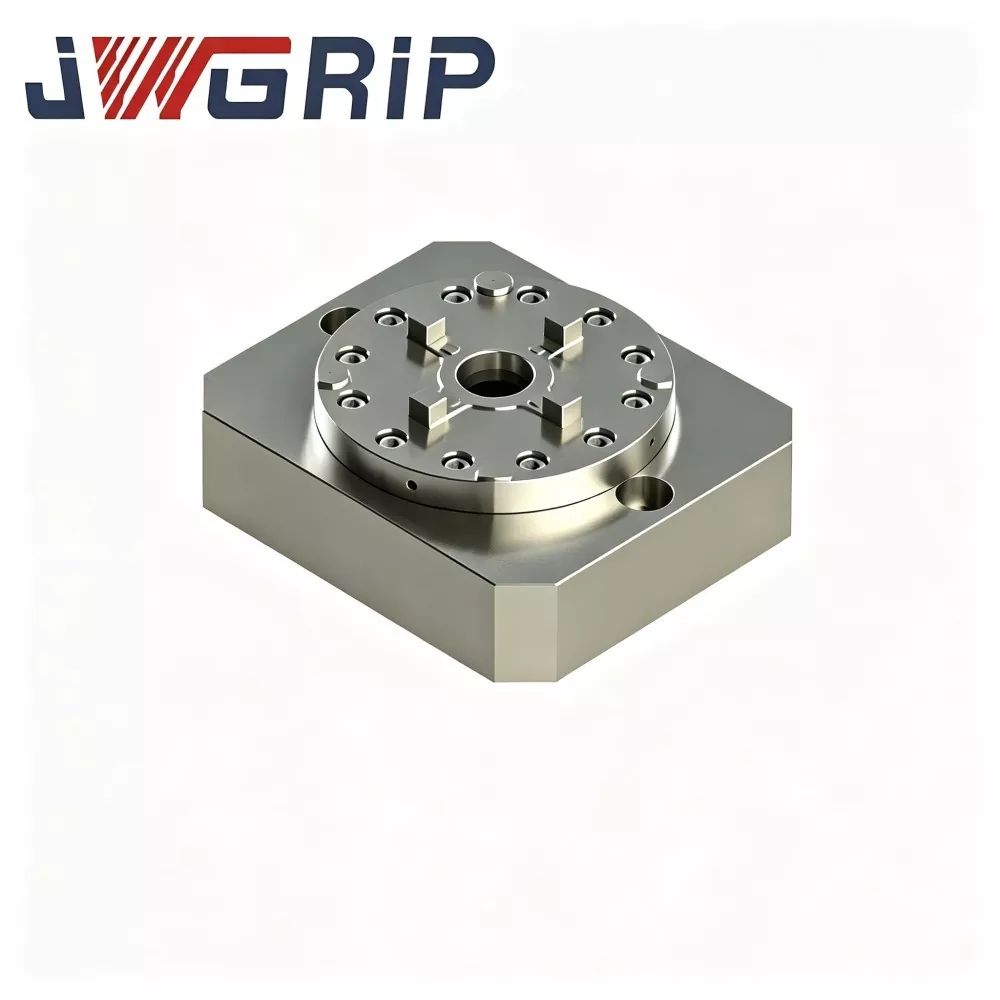
Mandril de fixação de ponto zero central único integrado
JWGRIP fornece vendas diretas da fábrica de mandril de fixação de ponto zero de centro único integrado e personalizado na China. É um dispositivo de posicionamento e fixação integrado tudo-em-um, especialmente otimizado para modernas máquinas CNC de torneamento-fresamento composto e centros de usinagem verticais. Diferentemente das combinações tradicionais de acessórios tipo split, este produto integra mecanismo de fixação autocentrante de centro único e estrutura de posicionamento de travamento de ponto zero em um corpo monolítico completo, não necessitando de acessórios adicionais correspondentes.
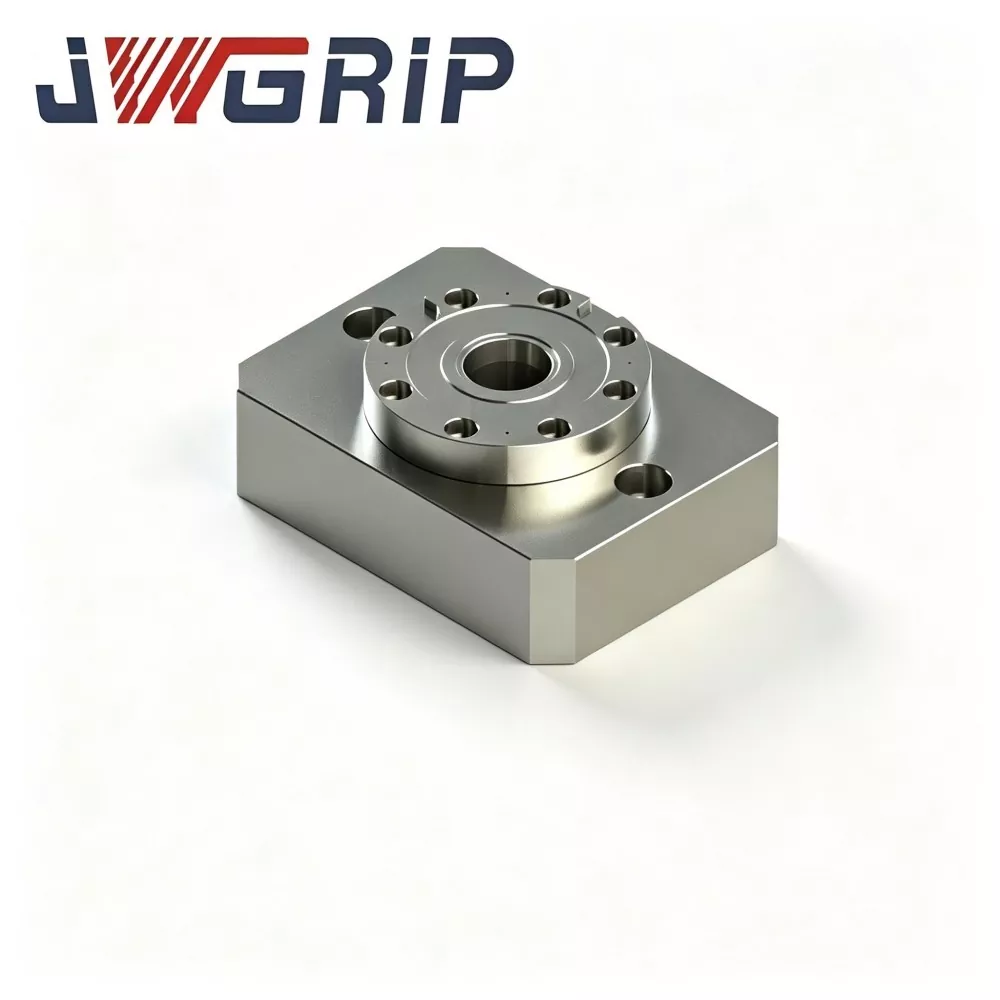
Mandril de posicionamento de ponto zero central único
JWGRIP é o fabricante e fornecedor do mandril profissional de posicionamento de ponto zero de centro único na China. Como uma unidade modular central da série padrão de mandril de fixação de ponto zero, este produto é um dispositivo autônomo de travamento e posicionamento de ponto zero de ponto único, especialmente projetado para sistemas flexíveis de troca rápida CNC. Ele adota um design de estrutura modular independente, servindo como unidade básica de montagem para layouts de acessórios personalizados e resolve efetivamente as limitações de layout dos tradicionais paletes de ponto zero de múltiplas estações integrais.
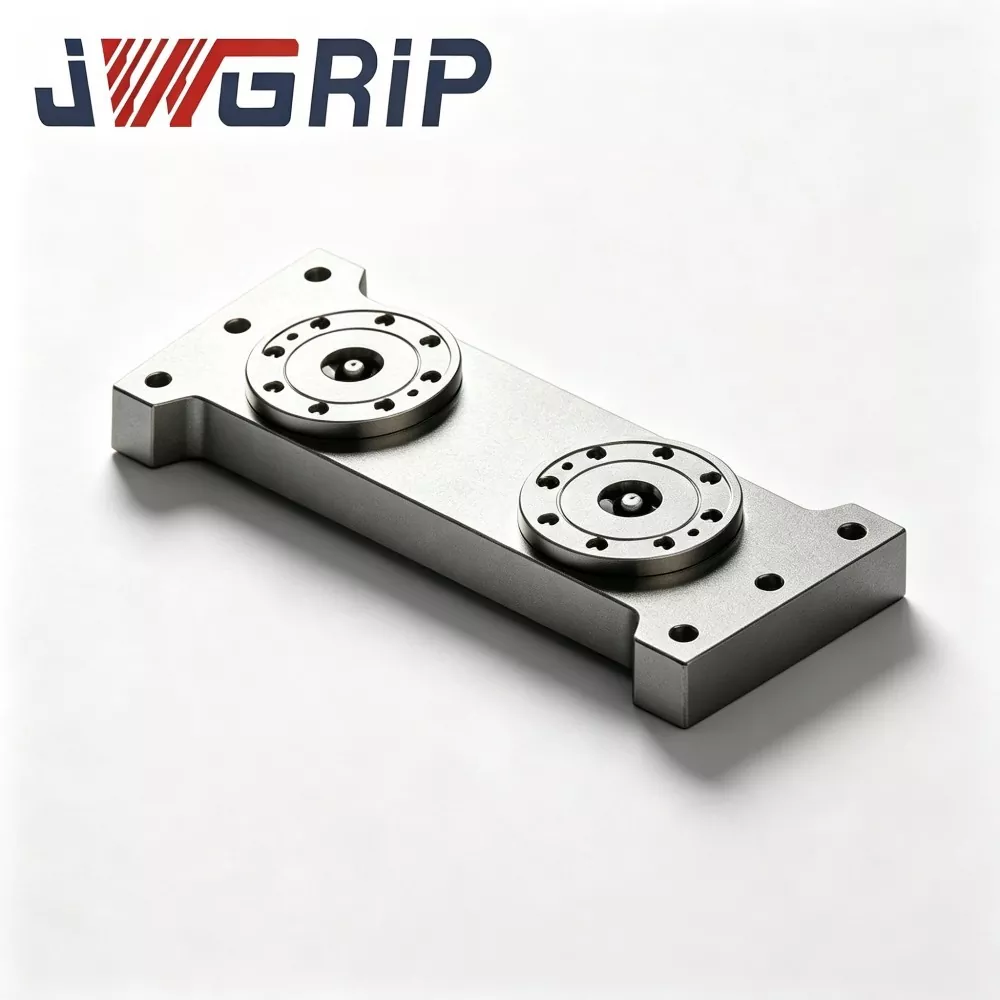
Palete de mandril de posicionamento de ponto zero tipo L
JWGRIP fornece palete de mandril de posicionamento de ponto zero tipo L profissional com serviço de vendas direto da fábrica na China. Como um acessório central integrado da série de mandril de fixação de ponto zero, este palete profissional de ponto zero tipo L foi especialmente projetado para linhas de produção flexíveis de usinagem CNC com equipamentos com espaço limitado. Ele integra estrutura de conversão de dados vertical e componentes de posicionamento de ponto zero de alta precisão em uma unidade monolítica, eliminando a necessidade de estruturas adaptadoras auxiliares extras para realizar a fixação vertical da peça e usinagem de características laterais.
JWGRIP é um fabricante e fornecedor profissional de Série de mandril de fixação de ponto zero na China. Damos as boas-vindas a você para vender no atacado produtos de alta qualidade a preços competitivos de nossa fábrica.
Recomendações de notícias