Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fabricante profissional de sistema de fixação de EDM tipo R para aplicações de EDM de precisão
Como um fabricante experiente especializado em sistema de fixação de trabalho EDM tipo R,JWGRIPdesenvolve mandris EDM personalizados, porta-eletrodos e placas de centralização por meio de nossa equipe interna de P&D. Esta plataforma de fixação é uma solução de ferramentas de liberação rápida desenvolvida especificamente para máquinas EDM de puncionamento, trocadores automáticos de eletrodos e usinagem de moldes 24 horas por dia. Enquanto isso, também fornecemosSistema de posicionamento de ponto zeroe sistema de fixação de troca rápida para suas necessidades mais amplas de automação CNC. Sinta-se à vontade para enviar uma consulta para um orçamento e especificações detalhadas!
Onde a precisão do eletrodo realmente se perde?
Toda oficina de moldes sabe que a qualidade da cavidade depende da precisão do eletrodo. Mas a precisão não é criada na máquina EDM – ela é criada, e muitas vezes perdida, muito antes. Os pontos de perda usuais são: desvio de fixação quando o eletrodo bruto é colocado na máquina CNC, erros de medição durante a inspeção, deformação durante o manuseio e desvio de posição toda vez que o eletrodo é trocado na mesa EDM.
Muitas oficinas aceitam essas perdas como “variação normal de produção”. Na realidade, eles acumulam: um deslocamento de 0,01 mm na fixação, outros 0,02 mm na troca, e logo a parede da cavidade não corresponde mais ao modelo 3D – o molde vai para retrabalho e o eletrodo tem que ser recortado.
Como é que as oficinas profissionais de moldes evitam estas perdas acumuladas? Eles não dependem apenas da habilidade do operador. Eles contam com um sistema de fixação que mantém a referência do eletrodo idêntica desde a máquina de eletrodo CNC até a mesa de EDM.
Processo Tecnológico
Usinagem de eletrodo CNC: o eletrodo em branco é fixado em um porta-eletrodo tipo R. Como o suporte centraliza a peça automaticamente, o eletrodo fresado fica concêntrico com a referência desde o primeiro corte. Para eletrodos redondos de grafite ou cobre, a pinça ER32 tipo R para suporte de eletrodo EDM mantém a haste firmemente no eixo.
Inspeção e calibração: o eletrodo acabado segue para a estação de medição com seu suporte ainda preso. Usando o bloco de calibração CNC tipo R para fixação de EDM, o operador verifica o dado rapidamente, de modo que cada eletrodo carregue uma referência conhecida e verificada para a próxima etapa.
Desbaste EDM: o eletrodo é travado no mandril da máquina EDM. Como o mandril retorna cada eletrodo à mesma referência, a faísca de desbaste começa exatamente onde o programa espera, ciclo após ciclo.
EDM de acabamento: Quando o eletrodo de desbaste é consumido, o eletrodo de acabamento fixado no mesmo suporte padrão cai no mesmo ponto de referência. Sem re-sondagem, sem re-zeragem, sem suposições. É assim que as paredes da cavidade se fundem sem etapas e é por isso que a qualidade do acabamento permanece consistente mesmo em turnos tardios.
Princípio Básico de Trabalho
Um sistema de fixação de EDM tipo R é uma plataforma de fixação de troca rápida padronizada para EDM de afundamento. A série R abrange mandris, suportes, hastes de extensão, pinças e placas de centralização que travam em um ponto de referência universal.
O design do núcleo separa a fixação da localização: o ponto de referência é fixado na máquina e o suporte é fixado ou liberado em segundos. Como cada componente compartilha a mesma referência, os eletrodos podem ser trocados rapidamente sem nova sondagem ou zeramento.
É por isso que o sistema R-Type é a escolha padrão para trabalhos com eletrodos em oficinas de moldes, trocadores automáticos de eletrodos e células robóticas de EDM.
Estratégias Práticas
Como reduzir a transição de minutos para segundos?
Use mandris pneumáticos de liberação rápida para trocas frequentes. O mandril EDM pneumático tipo R-Type D150 libera e trava com um sinal de ar, ideal para eletrodos que são trocados várias vezes por turno.
Como manter a máquina EDM cortando enquanto você prepara o próximo eletrodo?
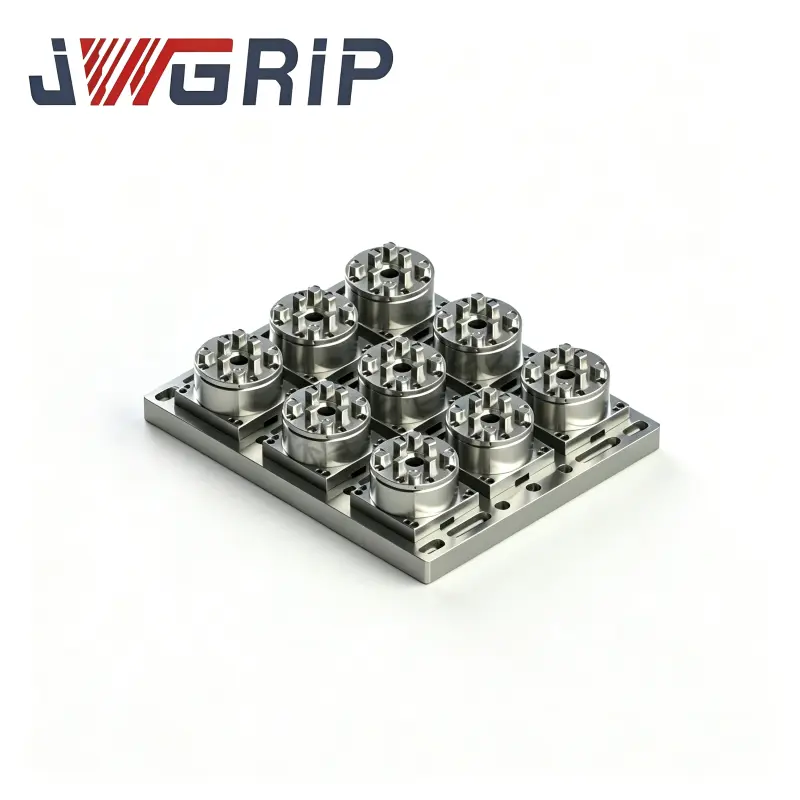
Pré-monte os eletrodos em suportes sobressalentes na bancada e depois simplesmente troque o suporte na máquina. O mandril EDM pneumático tipo R 9 em 1 permite preparar vários eletrodos em uma configuração, o que economiza muito tempo para trabalhos em cavidades com vários eletrodos.
Como fazer o sistema se adequar ao seu fluxo de trabalho existente?
Comece com um mandril e um conjunto de suportes para os tamanhos de eletrodo mais frequentes e, em seguida, expanda as famílias de suportes e placas de centralização passo a passo.
Principais considerações
Você usina eletrodos grandes ou pequenos?
Os mandris D150 e D100 são adequados para eletrodos de médio a grande porte; suportes compactos com placas de centralização 54x54 ou 70x70 cabem em eletrodos menores de alta precisão.
Manual ou pneumático?
Os modelos manuais oferecem confiabilidade e baixo custo para EDM convencional; os modelos pneumáticos preparam você para automação e troca robótica de eletrodos.
Planejando automatizar mais tarde?
Escolha mandris pneumáticos e paletes de ponto zero agora para que seu futuro robô ou célula de paletes possa se conectar sem reengenharia.
Por que escolher o JWGRIP?
JWGRIP é um fabricante profissional de fixadores de EDM. As faces de localização são retificadas com precisão e cada mandril, suporte e placa de centralização são inspecionados quanto à repetibilidade antes do envio, para que os componentes de diferentes lotes permaneçam intercambiáveis.
Fornecemos conjuntos completos do tipo R – mandril, suporte, haste de extensão, pinça e placa de centralização – de uma única fonte, eliminando problemas de incompatibilidade de interface.
Oferecemos suporte a tamanhos personalizados e geometrias especiais, e nossos engenheiros ajudam você a combinar os componentes com o modelo da sua máquina EDM e a rotina de eletrodos.
Cenários típicos de aplicação
Processamento Sinker EDM para moldes de injeção, moldes de fundição sob pressão e cavidades de moldes de estampagem.
Processamento de erosão sucessiva com múltiplos eletrodos que exige consistência de dados entre os procedimentos de desbaste e acabamento.
Oficinas de processamento de moldes que se preparam para construir células de produção EDM semiautomáticas ou totalmente automáticas.
Trabalhos de pré-calibração de eletrodos realizados em equipamentos auxiliares CNC.




- View as
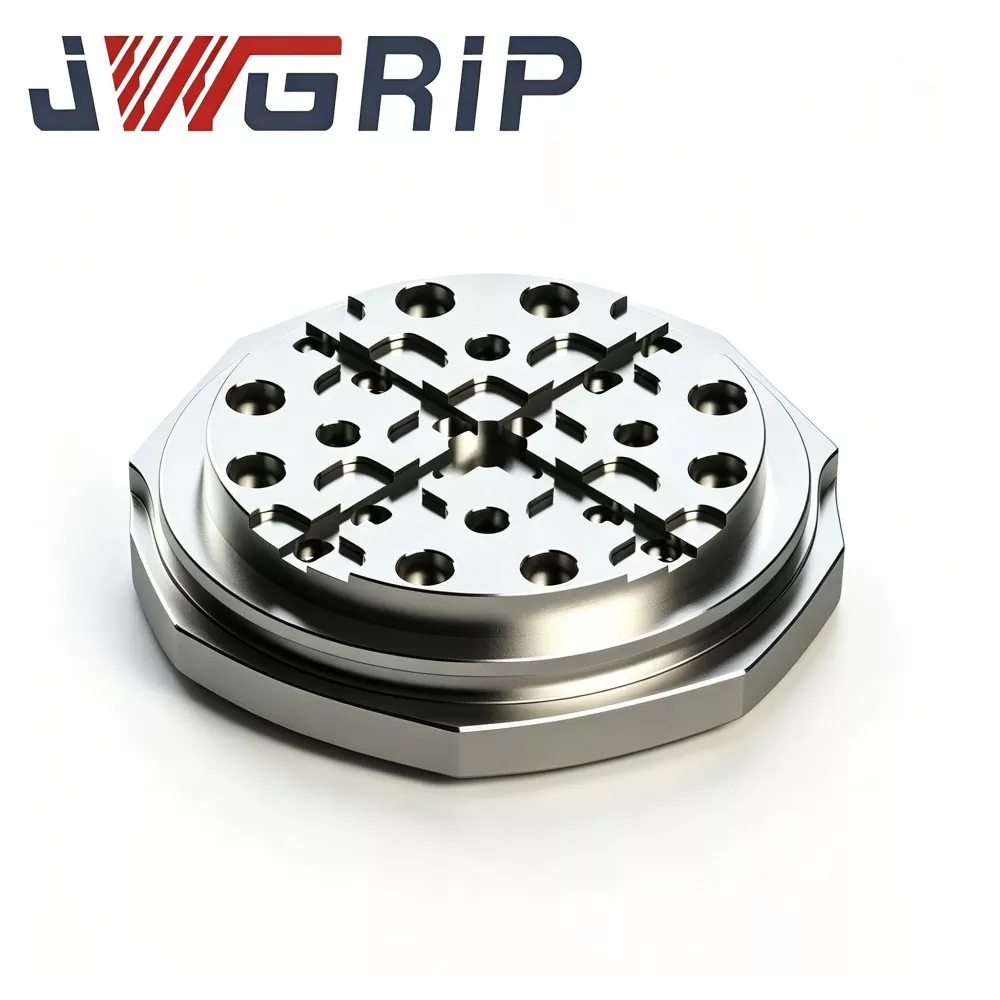
Palete EDM tipo R de 156 mm para fixação de ponto zero
JWGRIP, fornecedor experiente que fornece soluções ODM comprovadas para hardware de fixação de EDM de alta precisão, oferece palete EDM tipo R de 156 mm de construção rígida para fixação de ponto zero, um componente de compra chave para transferência de processo cruzado de EDM de chumbada em fábricas de fabricação de moldes de médio e grande porte. Feito de liga de aço pré-endurecido com alívio de tensão, ele passa por estabilização térmica multiciclo, usinagem de ranhura de transição tipo R e retificação de ultraprecisão de face inteira. Equipado com arquitetura de drenagem de desvio de cavacos para ambientes de tanque EDM com respingos, sua exclusiva ranhura de liberação de tensão em forma de R espalha alta tensão local de repetidos ciclos de bloqueio-desbloqueio de ponto zero e suprime a microdeformação da face de referência de localização após operação cíclica de longa duração.
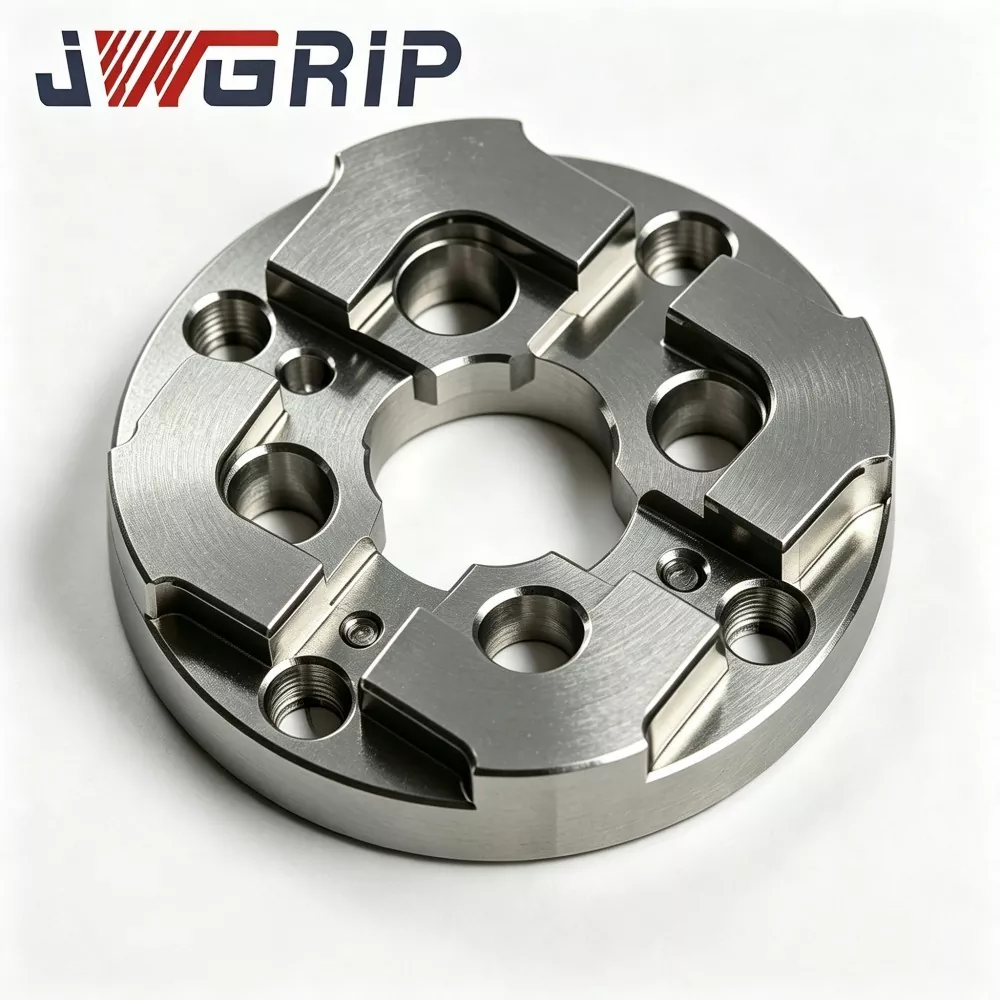
Placa de centralização de ponto zero EDM de 75 mm
JWGRIP é o fabricante e fornecedor profissional de placa centralizadora de ponto zero EDM de 75 mm na China, fornecendo fornecimento direto da fábrica e ajuste estrutural personalizado para oficinas de fabricação de moldes de médio e grande porte em todo o mundo. É um dispositivo de posicionamento de referência integrado de alta estabilidade especialmente desenvolvido para sistemas de fixação de ponto zero EDM de chumbada. Ele integra estrutura antideformação reforçada e referência de correspondência de ponto zero de alta precisão em uma única unidade, realizando rápida restauração de referência durante substituição frequente de insertos de molde e usinagem em lote de múltiplos eletrodos.

Placa de centralização EDM tipo R 54x54
JWGRIP é o fabricante e fornecedor profissional de placa centralizadora EDM tipo R 54x54 na China, com especificações padrão totalmente em estoque e suportando pedidos em massa globais para projetos de máquinas EDM compactas e oficinas de moldes de precisão. É um dispositivo de referência de posicionamento integrado de alta precisão, resistente ao desgaste, especialmente projetado para equipamentos EDM de peso pequeno, gabaritos de minieletrodos e cenários de processamento de moldes de precisão com múltiplas cavidades. Ele integra estrutura de ombro de posicionamento transicional tipo R otimizada e desempenho mecânico termicamente estável em uma única unidade, eliminando os defeitos de fácil desgaste por extrusão e lascamento de cantos das tradicionais placas de centralização em miniatura em ângulo reto.
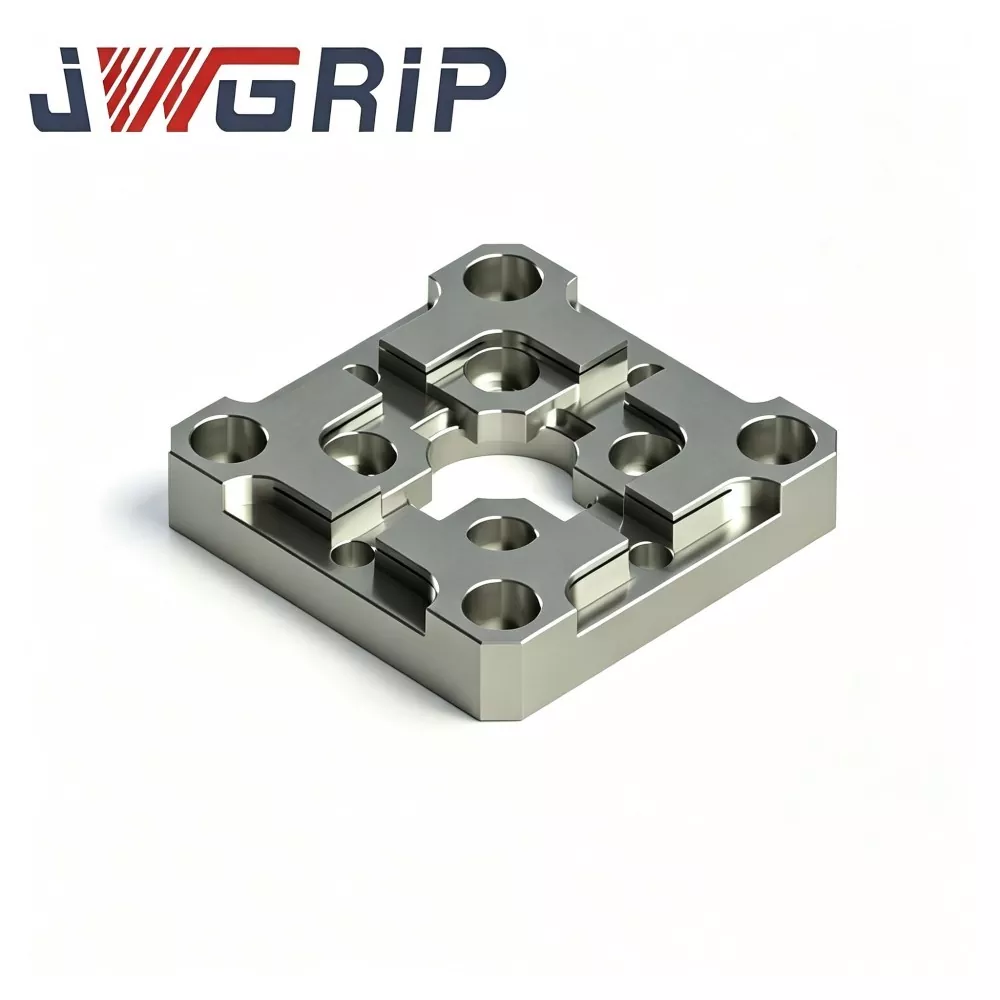
Placa de centralização EDM tipo R 70x70
JWGRIP é o fabricante e fornecedor profissional de placa centralizadora EDM tipo R 70x70 na China, fornecendo entrega direta da fábrica e modificação estrutural personalizada para atender às diversas demandas de layout de acessórios EDM. É um dispositivo de referência de posicionamento de eletrodo integrado de alta precisão especialmente otimizado para oficinas de fabricação de moldes EDM de chumbada, com foco em centralização rápida e tarefas repetitivas de posicionamento de eletrodo. Ele integra estrutura de transição de chanfro interno tipo R com dispersão de tensão e desempenho de posicionamento de referência ultraestável em uma única unidade compacta, resolvendo efetivamente o desgaste de arestas vivas e defeitos de desvio de referência de placas de centralização planas tradicionais.
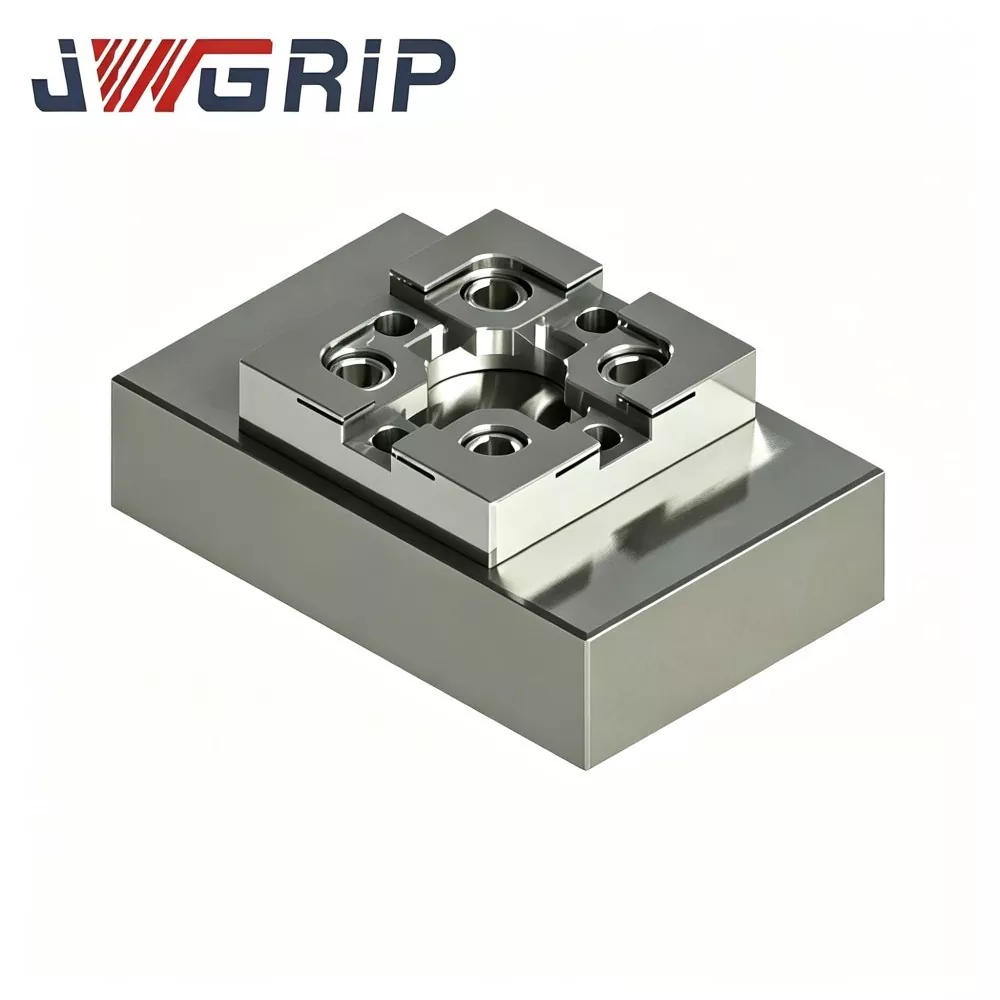
Bloco de calibração CNC tipo R para fixação de EDM
JWGRIP, um exportador profissional e direto da fábrica confiável de acessórios de fixação de precisão EDM, fornece bloco de calibração CNC tipo R de alta precisão para fixação de trabalho EDM, pedidos em grandes quantidades e projetos personalizados baseados em desenhos. Feito de aço ferramenta estabilizado com envelhecimento com alívio de tensão, fresamento CNC multiface e retificação de superfície de ultraprecisão, este bloco de calibração mantém tolerância geométrica estável sob flutuações frequentes de temperatura e contato repetido da sonda. O canto de referência arredondado exclusivo do tipo R reduz o risco de desgaste de arestas vivas e fornece dados de deslocamento de coordenadas repetíveis.
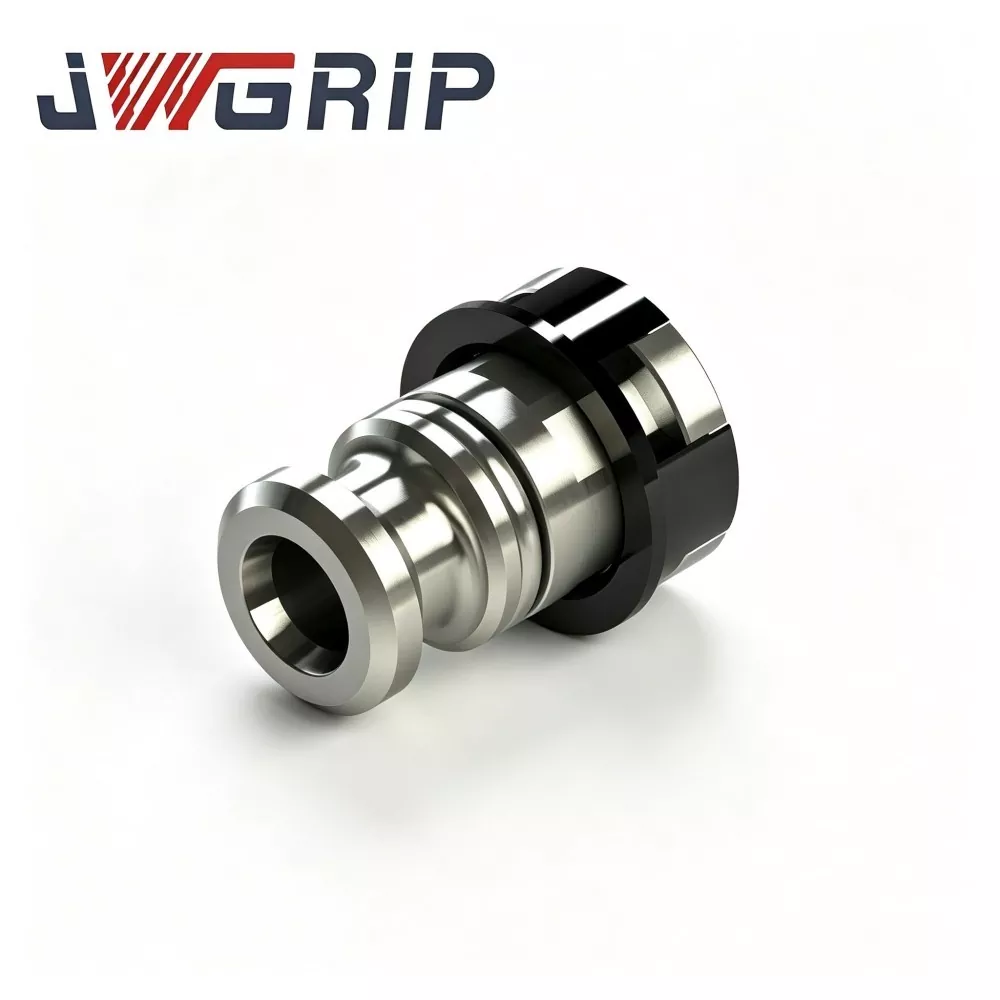
Barra de tração pneumática tipo R para suporte de eletrodo EDM
JWGRIP é o fabricante e fornecedor profissional de barra de tração pneumática tipo R para porta-eletrodo EDM na China, com especificações padrão totalmente em estoque e aceitando pedidos em massa globais para projetos automatizados de oficinas de moldes inteligentes. É um componente de tração pneumático integrado de alta confiabilidade, especialmente projetado para linhas de produção EDM de chumbadas automatizadas não tripuladas. Ele integra estrutura otimizada de transferência de força com equilíbrio de tensão tipo R e desempenho mecânico anticorrosivo de alta dureza em um único dispositivo, eliminando a atenuação de tensão, concentração de tensão local e defeitos de desgaste fácil das barras de tração tradicionais de corpo reto.
JWGRIP é um fabricante e fornecedor profissional de Sistema de fixação EDM tipo R na China. Damos as boas-vindas a você para vender no atacado produtos de alta qualidade a preços competitivos de nossa fábrica.
Recomendações de notícias