Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






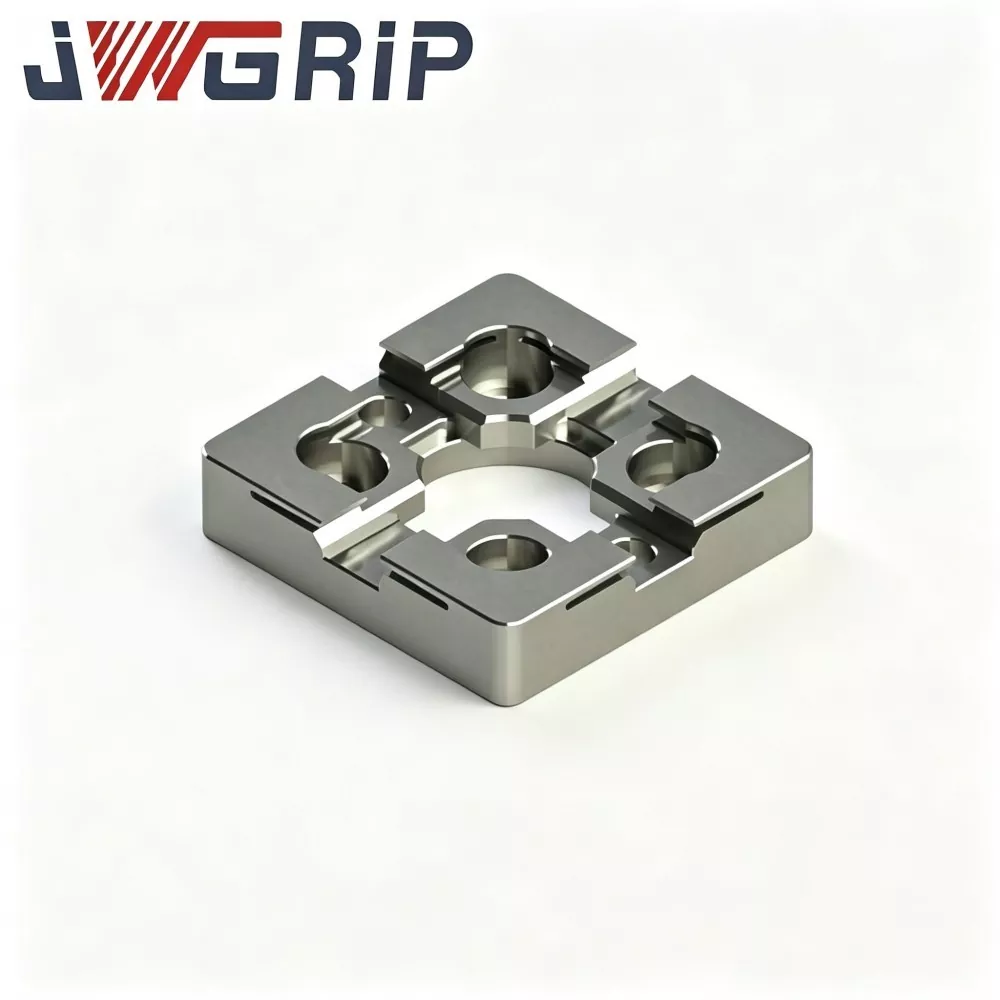
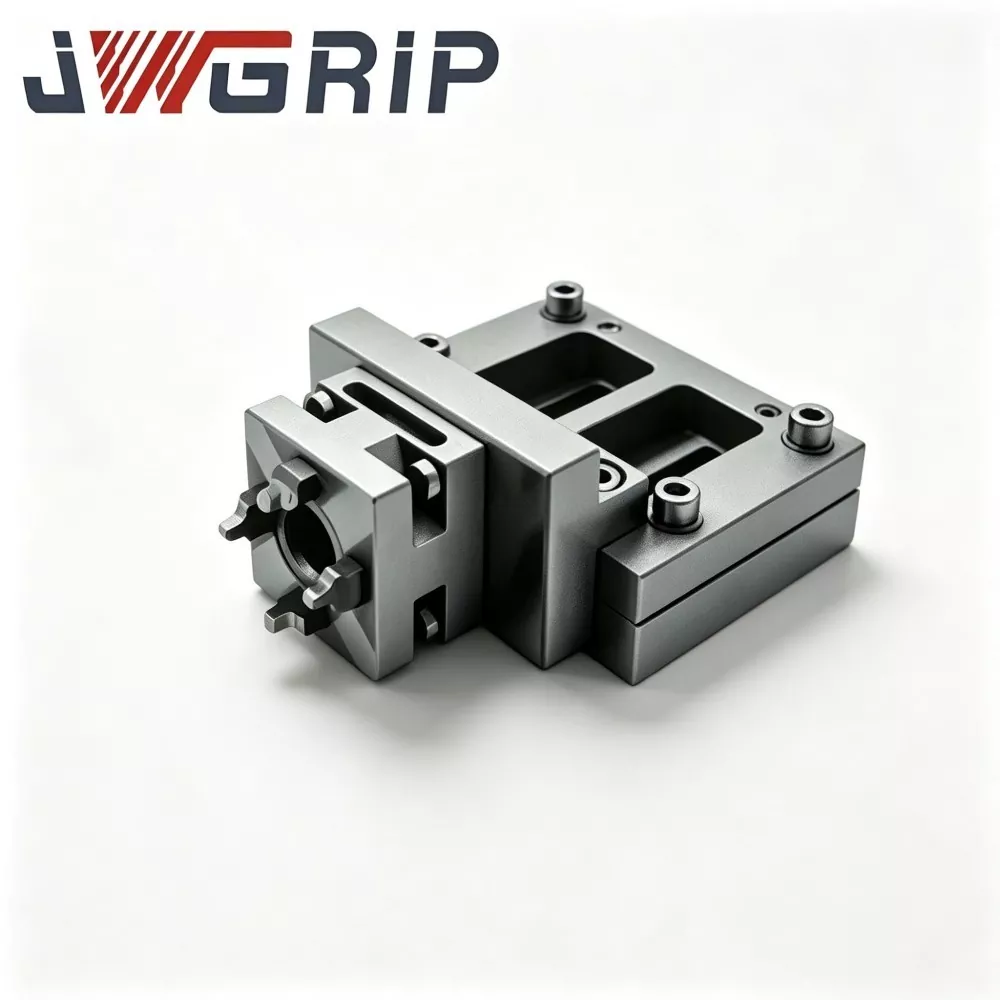
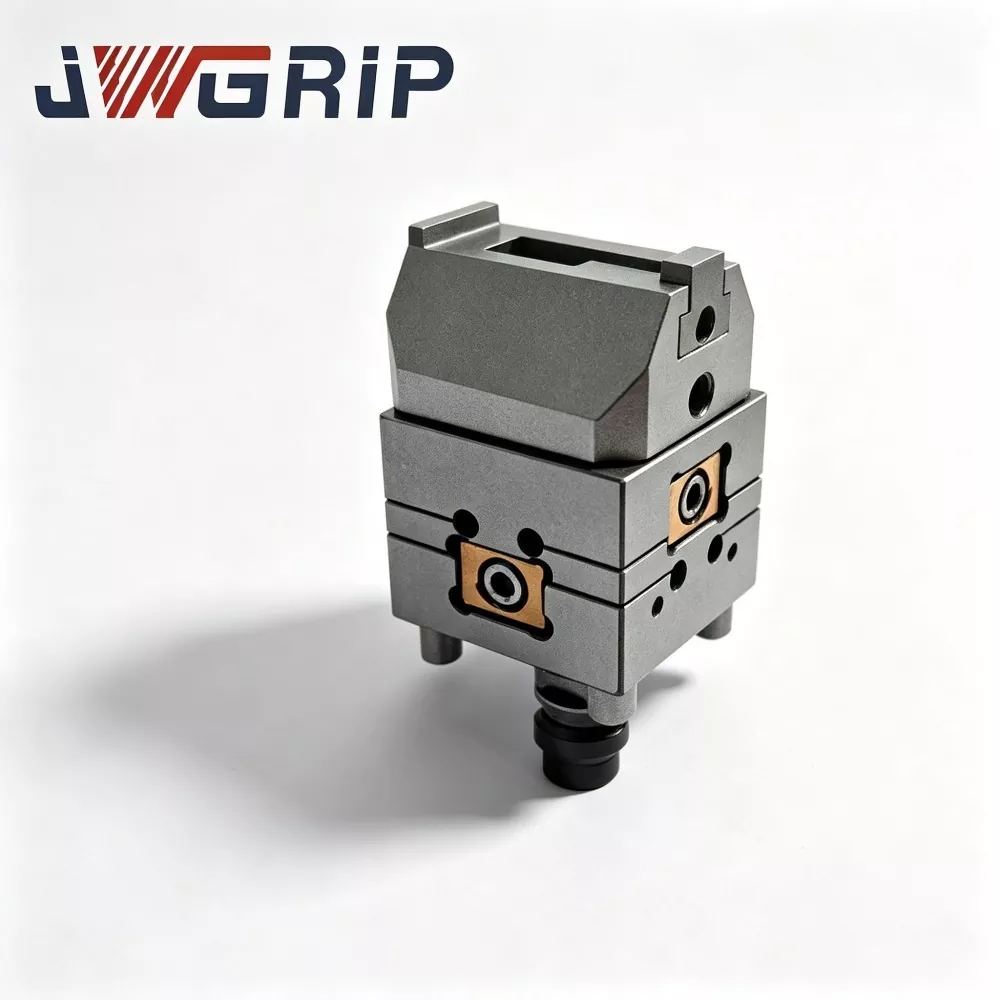
Placa de centralização EDM tipo R 54x54
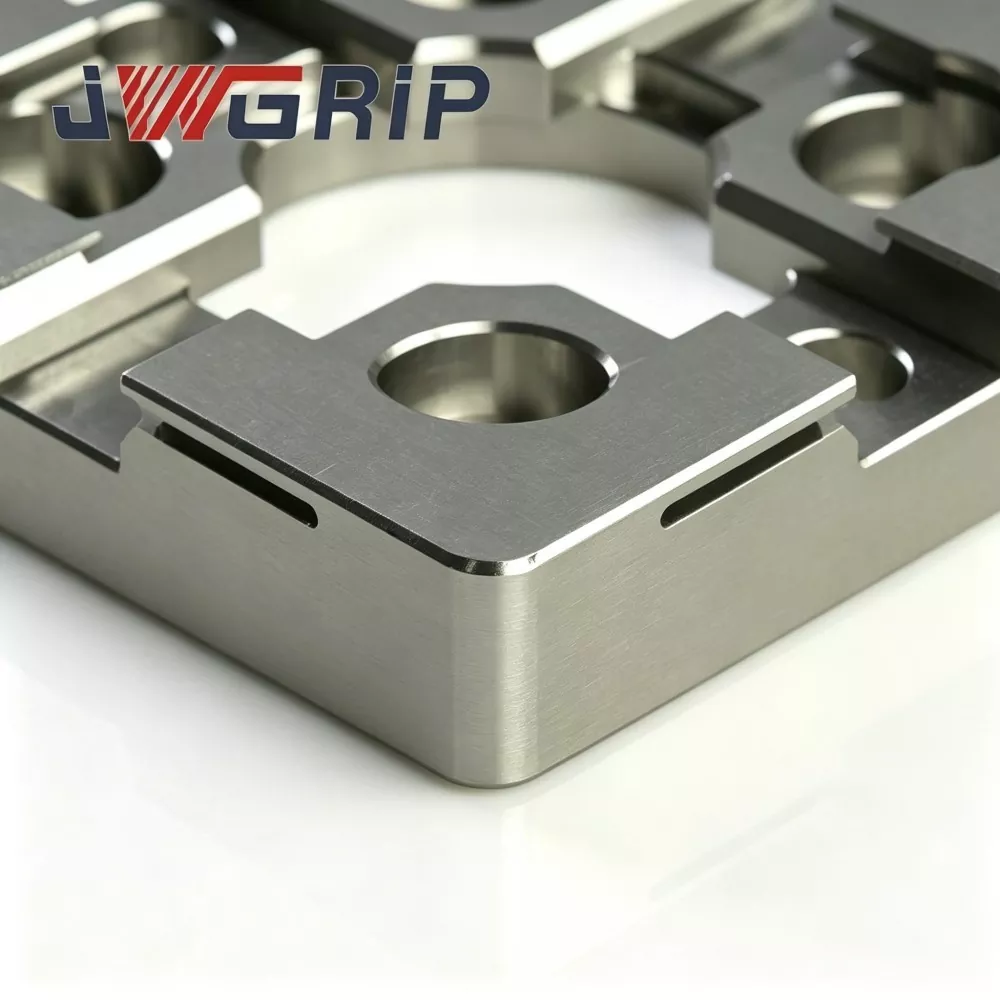
JWGRIP é o fabricante e fornecedor profissional de placa centralizadora EDM tipo R 54x54 na China, com especificações padrão totalmente em estoque e suportando pedidos em massa globais para projetos de máquinas EDM compactas e oficinas de moldes de precisão. É um dispositivo de referência de posicionamento integrado de alta precisão, resistente ao desgaste, especialmente projetado para equipamentos EDM de peso pequeno, gabaritos de minieletrodos e cenários de processamento de moldes de precisão com múltiplas cavidades. Ele integra estrutura de ombro de posicionamento transicional tipo R otimizada e desempenho mecânico termicamente estável em uma única unidade, eliminando os defeitos de fácil desgaste por extrusão e lascamento de cantos das tradicionais placas de centralização em miniatura em ângulo reto.
Esta placa de centralização EDM tipo R 54x54 de alta estabilidade adota liga de aço para ferramentas premium estabilizada termicamente como matéria-prima, processada por meio de tratamento de envelhecimento com alívio de tensão multiciclo, endurecimento de superfície local e tecnologia de retificação de dupla face de ultraprecisão. A estrutura de ombro transicional tipo R atualizada dispersa efetivamente a tensão de contato concentrada durante o acoplamento repetido do eletrodo-gabarito e ciclos frequentes de carga e descarga, reduzindo significativamente os danos por indentação e o desgaste dos cantos, e mantendo permanentemente a precisão do benchmark de centralização estável. O corpo de aço termicamente estabilizado evita efetivamente a deformação estrutural e o desvio dimensional causado pela flutuação da temperatura da oficina, garantindo excelente planicidade e consistência dimensional a longo prazo na produção em lote de alta frequência.
Ele se adapta perfeitamente às demandas de posicionamento de eletrodos de cobre, grafite e cobre-tungstênio de tamanho pequeno, reduz significativamente o tempo de pré-centralização manual, elimina erros acumulados de calibração manual e resolve os pontos problemáticos da indústria de centelhadores instáveis e detalhes de cavidades minúsculas defeituosas causados por benchmark desgastado. Ele suporta fornecimento de estoque padrão e modificação OEM do layout do furo de montagem e perfis de ressalto de posicionamento, fornecendo soluções de posicionamento confiáveis e repetíveis de alta precisão para processamento em lote EDM de insertos em miniatura e moldes com múltiplas cavidades.
Pontos práticos de dor
As oficinas compactas de EDM que processam microconectores e moldes médicos em miniatura enfrentam desvantagens inerentes às placas de centralização convencionais de pequeno formato:
As pequenas placas de centralização convencionais utilizam ressaltos internos de ângulo agudo. O impacto de ancoragem concentra a tensão em zonas de cantos estreitos. Micro-indentações invisíveis são geradas gradualmente, que não podem ser detectadas pela inspeção visual de rotina.
A referência de centralização oscila silenciosamente durante a produção contínua, resultando em centelhadores inconsistentes, erosão irregular da parede lateral da cavidade e risco de sucata para inserções de molde em miniatura de alto valor.
JWGRIP otimiza a placa centralizadora EDM tipo R 54x54 para os pontos problemáticos mencionados acima:
1. O ombro de posicionamento transicional tipo R suave redistribui a tensão de contato de acoplamento e reduz o risco de micro-indentação e lascamento de canto sob ciclos frequentes de carga e descarga do gabarito de eletrodo.
2. Substrato de liga de aço para ferramentas estabilizado termicamente mais envelhecimento em vários estágios restringe a distorção de referência desencadeada pela flutuação da temperatura ambiente do gabinete de máquinas EDM compactas.
3. A retificação de ultraprecisão de dupla face garante planicidade e paralelismo confiáveis para dados de centralização mecânica estáveis.
4. Simplifica o fluxo de trabalho de pré-centralização manual e reduz o erro de posicionamento cumulativo para pequenas inserções de molde intrincadas, melhorando a precisão de repetição para tarefas de EDM de micromoldes em lote.
5. O tamanho compacto de 54×54 adapta-se ao espaço de mesa limitado; A modificação personalizada OEM para padrão de furo e ressalto de posicionamento está disponível para projetos especiais de células EDM automatizadas compactas.
Lógica Operacional
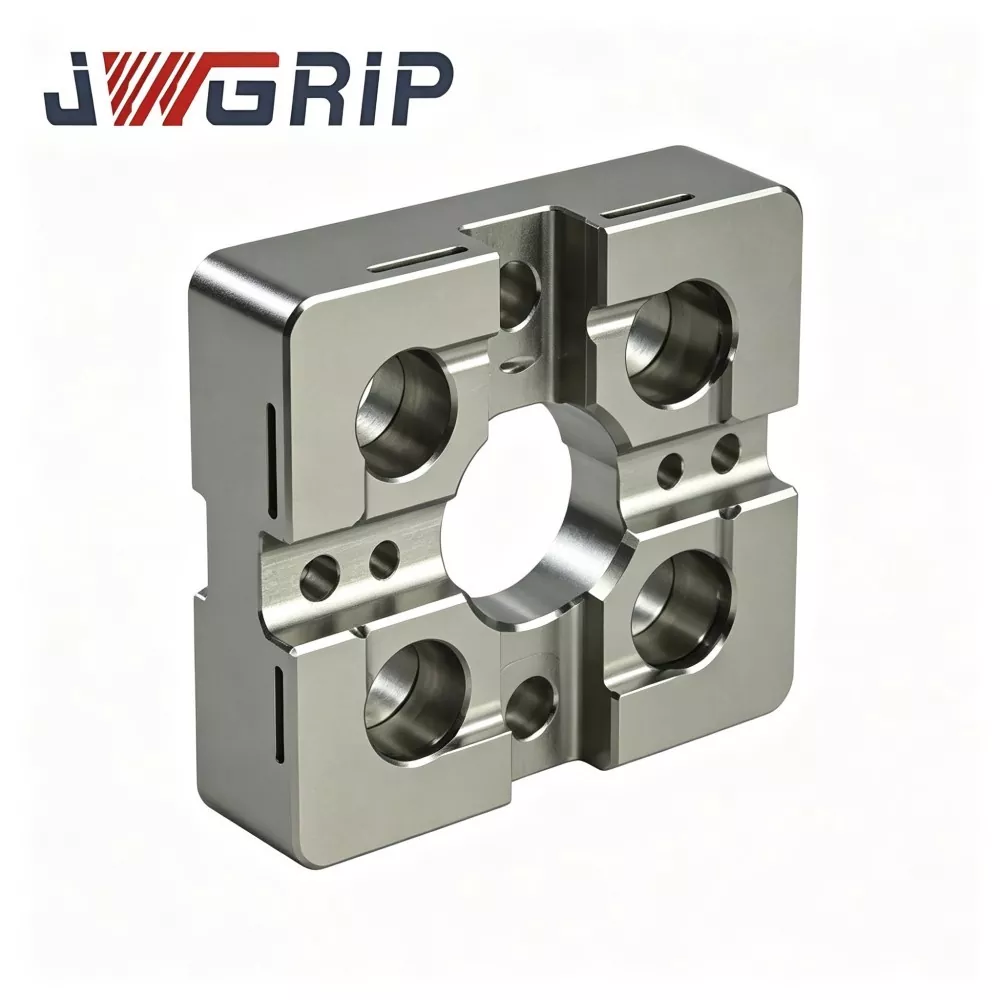
A placa de centralização EDM JWGRIP R-Type 54x54 é um acessório de referência mecânica compacto dedicado ao pré-posicionamento e alinhamento de concentricidade de gabaritos de eletrodo EDM de tamanho pequeno:
1. Ele é instalado entre a mesa de trabalho compacta-EDM / mini base de fixação e o gabarito de fixação do eletrodo. Ele fornece dados de centralização mecânica repetíveis durante a troca frequente de gabaritos de eletrodos em miniatura de cobre, grafite ou cobre-tungstênio.
2. As placas de centralização convencionais de pequeno formato adotam ombros internos afiados de 90°. A tensão de impacto de ancoragem concentra-se em linhas de borda estreitas, produzindo micro-indentação plástica local após repetidos ciclos de prensagem.
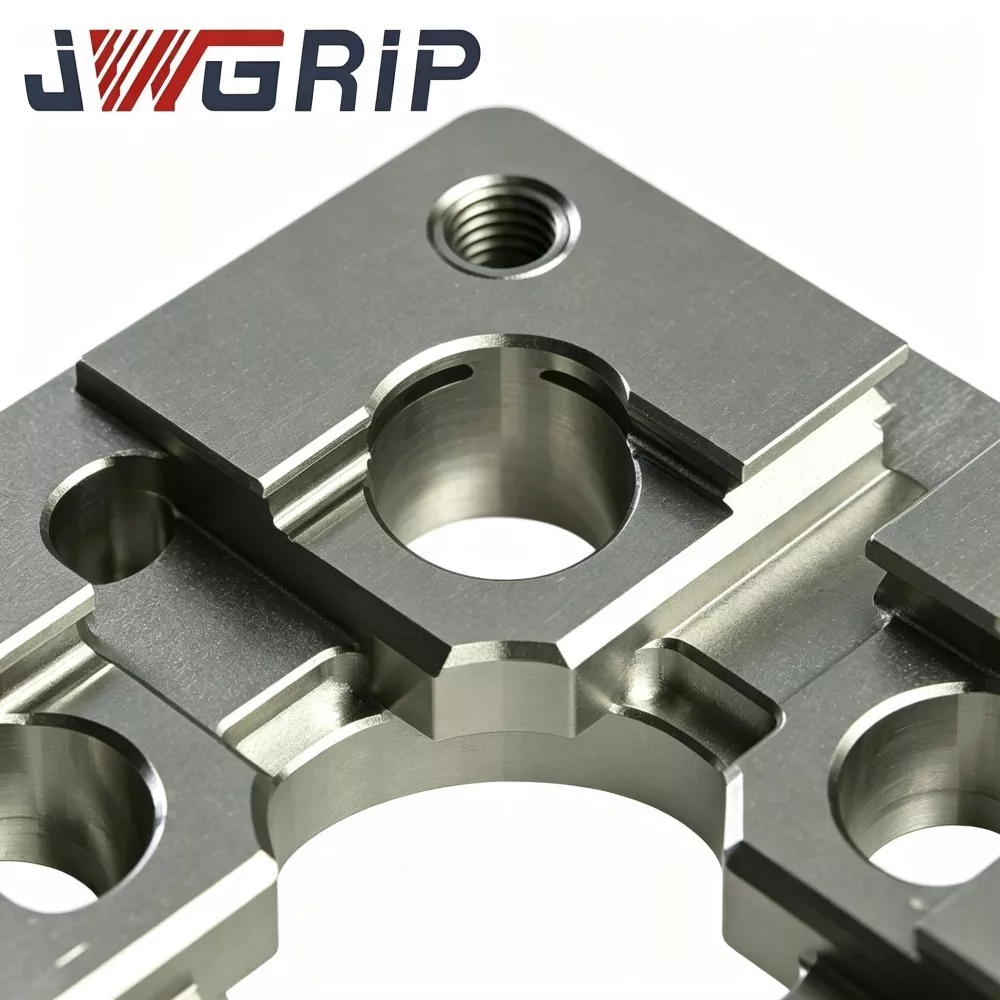
3. Melhoria estrutural central: o perfil de transição tipo R suave e contínuo nos ombros de posicionamento interno amplia a área de contato efetiva, espalha a tensão de contato sobre superfícies mais amplas em vez de linhas de canto acentuadas. Isso retarda o acúmulo de indentação e atrasa o desvio do dado de referência.
Lembrete importante de limite funcional:
Esta unidade fornece apenas pré-centralização mecânica e não pode substituir a calibração de coordenadas precisas baseada em sonda. Após o acoplamento mecânico, os operadores ainda precisam de medição de sonda e compensação de coordenadas em conformidade com as especificações padrão do processo EDM.
Principais cenários de aplicação:
molde de microconector, molde de peça médica em miniatura, molde de inserção de engrenagem de precisão e usinagem EDM de inserção de fundição sob pressão de tamanho pequeno. Ele pode ser montado em mandris compactos de ponto zero, mini-bases de fixação ou pequenas mesas de trabalho de EDM.
Desempenho Técnico
1. Estrutura antidesgaste de ombro tipo R compacta e otimizada O teste comparativo de durabilidade de laboratório mostra, sob igual frequência de acoplamento e força de contato, a placa de centralização JWGRIP R-Type 54 × 54 EDM reduz o pico de tensão de contato local em aproximadamente 32% em comparação com as tradicionais placas de centralização pequenas com cantos afiados, reduzindo significativamente o risco de micro-indentação e lascamento do canto interno em ciclos de lote contínuos.
2. Tratamento de envelhecimento com estabilização térmica de rodada dupla O blank de aço-ferramenta de liga passa por envelhecimento em alta temperatura em dois estágios após usinagem de desbaste para eliminar a maior parte da tensão residual interna. Dentro da oficina, temperatura ambiente de 16-30 ℃, variação de planicidade da placa acabada ≤0,0025 mm, evitando distorção de referência causada pelo desvio de temperatura do gabinete de equipamentos EDM compactos.
3. Retificação de ultraprecisão frente e verso A face de referência de trabalho superior e os dados de montagem inferiores são retificados de ultraprecisão. Planicidade da superfície superior ≤0,002 mm; paralelismo entre dados superior-inferior ≤0,003 mm. Um bom paralelismo suporta instalação reversível para uso em superfícies alternativas sob condições de máquina compacta com espaço limitado.
4. Tratamento seletivo de endurecimento superficial local Somente as zonas internas de posicionamento do tipo R recebem endurecimento local de alta energia, dureza superficial HRC 57-61. Forte resistência a arranhões contra pó de carbono e detritos de metal fino; zonas de base sem estresse crítico retêm a tenacidade do substrato para evitar fratura frágil de toda a placa em caso de impacto acidental.
5. Acabamento anticorrosivo de passivação resistente a fluido dielétrico Tratamento antiferrugem de passivação de toda a superfície externa. Resiste à corrosão química causada por respingos de fluido dielétrico e atmosfera de alta umidade dentro do gabinete compacto da máquina EDM, retardando a geração de ferrugem localizada na operação de oficina de longo prazo.
6. Contorno 54 × 54 que economiza espaço com recursos de montagem pré-processados Furos de pinos de localização pré-fabricados e furos de parafusos escareados combinam com interfaces de fixação de ponto zero compactas convencionais. Instalação direta sem usinagem secundária para a maioria das bases de fixação mini EDM.
7. Arquivo de qualidade rastreável em nível de lote Cada placa acabada possui um número de série exclusivo gravado a laser. Conjuntos completos de dados de inspeção cobrindo planicidade, paralelismo e tolerância de perfil R são arquivados, apoiando o gerenciamento de qualidade rastreável para empresas de produção em massa de micromoldes.
Fluxo de trabalho de produção
Composição de entrada da matéria-prima e verificação de dureza → Desbaste CNC → envelhecimento com alívio de tensão em alta temperatura de primeiro estágio → usinagem de semiacabamento → formação do contorno do ombro R interno → envelhecimento com estabilização térmica secundária → endurecimento superficial local seletivo → retificação de ultra-precisão de dupla face → usinagem de acabamento de furo de pino de localização e furo escareado → inspeção geométrica de vários itens CMM → marcação de número de série a laser → passivação antiferrugem → visual final e nova verificação dimensional → armazenamento de produtos acabados.
A produção está em conformidade com as especificações do sistema de gerenciamento de qualidade ISO 9001.
Instrumentos principais de metrologia: CMM, interferômetro de planicidade, testador de dureza Rockwell, todos passam por calibração metrológica oficial periódica.
Cada unidade acabada recebe um relatório de inspeção independente; documentos de certificado de material podem ser fornecidos mediante solicitação do comprador.
Regras de manutenção diária
1. Antes da montagem, limpe totalmente o plano de acoplamento da base do acessório, os orifícios dos pinos de localização e o dado inferior da placa; remova pó de carbono, lascas de metal e resíduos de fluido dielétrico. Partículas estranhas presas irão desencadear um desvio de inclinação oculto.
2. Aperte os parafusos de montagem escareados estritamente de acordo com o torque especificado. O torque excessivo cria deformação local da placa; torque insuficiente traz risco de deslocamento da placa sob impacto de acoplamento.
3. Controle o curso de movimento do gabarito do eletrodo; proibir colisões violentas em ombros de posicionamento tipo R; o modo de acoplamento de contato suave deve ser adotado para pré-centralização mecânica.
4. Após a pré-centralização mecânica, conclua a compensação de coordenadas baseada na sonda seguindo as especificações do processo EDM. Nunca trate o resultado da pré-centralização mecânica como referência de usinagem final.
5. A cada 6 a 9 dias úteis, inspecione as zonas internas dos ombros R sob uma lupa; substitua a placa de centralização imediatamente se for detectada indentação, arranhão ou entalhe.
Operações propensas a falhas para evitar
1. Instalação sem limpeza completa das superfícies de contato, chips incorporados para gerar erro de inclinação oculto.
2. Acoplamento forçado por martelo, produzindo micro-reentrâncias invisíveis nos ombros de posicionamento.
3. Aperte o parafuso com excesso de torque, induzindo distorção geométrica permanente.
4. Ignorar a calibração fina da sonda e confiar puramente na pré-centralização mecânica para usinagem EDM de microcavidades.
Tabela de verificação de falhas
|
Fenômeno de falha |
Causa raiz provável |
Resolução sugerida |
|
Flutuação repetida de leitura centralizada |
Superfície de contato suja; parafuso de montagem solto; gabarito de eletrodo deformado |
Desmonte e limpe as faces de contato; reaperte os parafusos; inspecionar ou substituir o gabarito defeituoso |
|
Deslocamento gradual da concentricidade após funcionamento contínuo |
O ombro R sofre desgaste ou microlascamento |
Verifique o status do ombro no instrumento de ampliação; substitua a unidade quando aparecerem marcas de desgaste |
|
Paralelismo ruim para saída de encaixe |
Fixação com torque excessivo; detritos presos sob a base da placa |
Reinstale seguindo as especificações de torque; interface do assento inferior totalmente limpa |
Comparação de desempenho e processos
A maioria das placas de centralização EDM comerciais de pequeno formato adota ombros internos de ângulo agudo sem transição R de dispersão de tensão. Muitos concorrentes cancelam o envelhecimento secundário por estabilização térmica e o endurecimento seletivo local para reduzir os custos de produção.
1. Capacidade antidesgaste: as placas de ombro afiado do concorrente produzem facilmente micro-indentação após 350-650 ciclos de acoplamento. A estrutura de transição suave tipo JWGRIP R melhora muito o desempenho anti-indentação sob repetidos impactos de acoplamento de gabarito.
2. Gerenciamento do estresse interno: muitos produtos rivais omitem o envelhecimento secundário. A tensão residual pós-retificação é liberada lentamente sob a mudança de temperatura ambiente e desencadeia desvios de planicidade. Nosso envelhecimento em dois estágios remove a maior parte do estresse residual para garantir a estabilidade geométrica a longo prazo.
3. Padrão de inspeção: muitos fornecedores executam apenas inspeção de amostragem de dimensão parcial. Cada placa JWGRIP passa por digitalização geométrica CMM de item completo com número de série independente para rastreabilidade completa.
4. Competência em projetos personalizados: muitas fábricas fornecem apenas tamanhos padrão fixos. Apoiado por um fluxo de trabalho OEM maduro, o JWGRIP implementa a modificação do layout do furo e da saliência de posicionamento para projetos especiais de acessórios compactos de EDM.
Perguntas frequentes
Q1: A placa centralizadora JWGRIP R-Type 54x54 EDM pode obter desempenho de desgaste zero para produção em massa de longo prazo?
A1: A transição R otimizada retarda muito os riscos de indentação e lascamento, mas o desgaste zero absoluto não pode ser alcançado após ciclos de acoplamento massivos. A inspeção periódica auxiliada por lupa para os ombros R internos continua obrigatória. Substitua a placa imediatamente assim que for detectado um arranhão, entalhe ou entalhe.
Q2: Esta placa de centralização compacta pode ser usada para gabaritos de eletrodo de grafite de grande porte e peso pesado?
A2: Esta unidade foi projetada para gabaritos de eletrodos em miniatura de máquinas EDM compactas. Não é recomendado para grandes montagens de grafite para serviços pesados. Carga excessiva acelera o desgaste dos ombros e pode trazer risco de deformação permanente.
Q3: Você oferece suporte a OEM para padrões de furos não padronizados e geometria de ressalto de posicionamento personalizada?
A3: Sim. Envie desenhos técnicos completos com especificações claras para disposição de furos, perfil de relevo de posicionamento, planicidade e tolerância de paralelismo. A equipe de engenharia conclui a avaliação de capacidade de fabricação em 12 dias úteis e emite uma cotação formal.
Q4: Quais condições de falha estão excluídas do escopo da garantia?
A4: Isto pertence ao componente de fixação de trabalho de posicionamento de alta precisão. A garantia cobre defeitos originados na fabricação existentes no momento da entrega: planicidade, paralelismo e dureza fora das especificações. Danos induzidos por colisão, instalação com torque excessivo, abrasão de cavacos e desgaste cíclico normal estão fora da garantia.
Categoria Relacionada
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
Recomendações de notícias