Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Porta-eletrodos tipo R de um fabricante confiável para operações de soldagem confiáveis
Como fornecedor especializado de suportes de eletrodo tipo R,JWGRIPproduz hastes de extensão de alta estabilidade, unidades de pinças e conjuntos de barras de tração pneumáticas para fabricantes de moldes, engenheiros de processo de EDM e compradores de acessórios que lutam com batimentos de eletrodos e vibrações durante a erosão por faísca em cavidades profundas. Cada componente-chave passa por tratamento de alívio de tensão e retificação de precisão para minimizar erros de concentricidade ao montar diversos eletrodos de grafite e cobre. Esses acessórios de montagem atenuam a oscilação durante o afundamento profundo, melhorando a qualidade do acabamento superficial de detalhes intrincados do molde. Além dos conjuntos de montagem de eletrodos, a JWGRIP também forneceMandris EDM tipo Re mandris de eletrodo compatíveis com EROWA para construir uma cadeia de ferramentas completa cobrindo a base do mandril até a ponta do eletrodo.
Muitas fábricas de moldes concentram-se apenas no desempenho dos mandris EDM e nos parâmetros da máquina de faísca, ignorando como os componentes de montagem do eletrodo influenciam diretamente os resultados finais da usinagem. Mesmo eletrodos de cobre-grafite de alta qualidade gerarão desgaste óbvio se combinados com suportes de baixa qualidade. Ao processar cavidades de molde estreitas e profundas, uma leve vibração transmitida a partir da posição de montagem produzirá paredes laterais onduladas, raios de canto desfocados e centelhadores inconsistentes. O retrabalho de cavidades defeituosas desperdiça eletrodos, consome tempo de execução da máquina e atrasa a entrega do pedido. Muitas peças de montagem de uso geral prontas para uso não conseguem resistir à influência de respingos de fluido dielétrico e à flutuação de temperatura dentro do tanque de trabalho EDM, levando a um desvio gradual de precisão após repetidas substituições de eletrodos.
Diferenças de desempenho
Os porta-ferramentas genéricos são projetados para fresamento de alta velocidade em vez de ambientes de erosão por centelha. Eles raramente consideram a resistência do fluido dielétrico, a flutuação de calor e os requisitos especiais de fixação dos frágeis eletrodos de grafite.
Em comparação, os porta-eletrodos tipo R são totalmente otimizados para características operacionais de EDM de peso. A haste de extensão tipo R para suporte de eletrodo EDM amplia o alcance para usinagem de cavidades profundas sem amplificar a vibração. A pinça ER32 tipo R para suporte de eletrodo EDM oferece força de aperto circunferencial uniforme, evitando que eletrodos de grafite quebradiços quebrem sob pressão de aperto. A barra de tração pneumática tipo R para suporte de eletrodo EDM permite travamento e desbloqueio automatizados remotos, o que se adapta aos fluxos de trabalho de substituição de eletrodos de alta frequência. O bloco de calibração CNC tipo R para fixação de EDM suporta verificação rápida de deslocamento, reduzindo o tempo de medição antes do início do processamento de faísca. O hardware de montagem razoavelmente combinado mantém a concentricidade do eletrodo estável mesmo quando se trabalha longe do ponto de referência do mandril, evitando defeitos superficiais causados por vibração nas cavidades do molde.
Reduzindo o desperdício de eletrodos
Eletrodos de grafite e cobre representam custos variáveis importantes para oficinas de moldes. A má concentricidade do suporte e a força de fixação instável geralmente danificam eletrodos caros antes mesmo de a usinagem por faísca começar. Os suportes de eletrodo tipo R padronizados permitem que os operadores concluam a pré-configuração do eletrodo, corte e medição de deslocamento fora do tanque da máquina EDM. Os operadores montam eletrodos em hastes de extensão ou unidades de pinça em bancadas de medição externas; após a calibração, todo o conjunto pode ser instalado rapidamente em mandris EDM tipo R.
A barra de tração pneumática elimina operações manuais de chave inglesa, reduzindo o risco de aperto excessivo que racha os materiais de grafite. Ao construir linhas de produção de modo misto combinando operação manual e semiautomação, os usuários podem combinar esses suportes com módulos de localização do Quick Change Workholding System, realizando transferência unificada de dados entre bancadas de medição de pré-estações e mesas de máquinas EDM. Esse fluxo de trabalho reduz as taxas de descarte de eletrodos e reduz o tempo consumido por correções repetidas na máquina.
Principais vantagens do produto
Superfícies de contato retificadas com precisão garantem excelente concentricidade, suprimindo efetivamente a excentricidade do eletrodo durante a erosão por faísca em cavidades profundas.
Formas estruturais diversificadas, incluindo haste de extensão, pinça ER32 e barra de tração pneumática, adaptam-se a eletrodos curtos, tarefas de cavidade profunda de longo alcance e demandas de produção automatizada.
O tratamento anticorrosivo da superfície resiste à erosão do fluido dielétrico, retardando o acúmulo de ferrugem e contaminação dentro do tanque de trabalho EDM.
Compatível com acessórios de localização tipo R convencionais, suportando cooperação rápida com blocos de calibração e vários estilos de mandris EDM.
Introdução ao Módulo de Produto
Os conjuntos de montagem de eletrodos do JWGRIP cobrem vários módulos funcionais para lidar com diferentes comprimentos de eletrodos, materiais e níveis de automação.
A haste de extensão tipo R para suporte de eletrodo EDM resolve o obstáculo de usinagem de cavidades de molde profundas e confinadas; estende a distância de trabalho do eletrodo enquanto controla a amplificação da vibração dentro de limites aceitáveis. A pinça ER32 tipo R para suporte de eletrodo EDM oferece força de fixação uniforme, protegendo eletrodos de grafite frágeis contra deformação por esmagamento local. A barra de tração pneumática tipo R para suporte de eletrodo EDM suporta travamento pneumático remoto, adequado para oficinas que buscam graus mais elevados de automação. O bloco de calibração CNC tipo R para fixação de EDM serve como ferramenta de medição auxiliar para verificação de deslocamento, reduzindo tentativa e erro durante a configuração do eletrodo. Todos esses módulos pertencem ao ecossistema R-Type EDM Workholding System. Se as oficinas precisarem processar eletrodos padrão de grandes lotes, elas poderão selecionar unidades correspondentes dos mandris de eletrodo compatíveis com EROWA, obtendo troca flexível de acessórios entre diferentes padrões de ferramentas.
Principais cenários de aplicação
Esses componentes de montagem de eletrodos são amplamente aplicados na fabricação de moldes para eletrônicos de consumo, processamento de moldes de peças internas automotivas, produção de moldes de precisão para dispositivos médicos e tarefas de usinagem de compostos com múltiplos eletrodos. Eles se adaptam ao equipamento EDM de chumbada para usinagem de cavidades profundas, entalhe de recursos minúsculos e gravação de texturas complexas. Seja atualizando equipamentos EDM antigos ou construindo novas células de fabricação de moldes, os suportes adequadamente selecionados estabilizam o status de funcionamento do eletrodo e reduzem o consumo desnecessário de eletrodo. Eles são amplamente adotados por fábricas de moldes personalizados, oficinas de ferramentas de precisão e empresas que realizam pedidos de terceirização de moldes de alta complexidade.
Orientação Prática
Primeiro, esclareça sua profundidade de usinagem típica: cavidades estreitas e profundas exigem estruturas de haste de extensão com supressão de vibração, enquanto recursos de molde rasos podem adotar configurações curtas de montagem direta.
Segunda confirmação do material do eletrodo: os eletrodos de grafite precisam de suportes tipo pinça com força de fixação distribuída uniformemente para evitar rachaduras.
Avalie o nível de automação da sua produção: oficinas com troca frequente de eletrodos podem priorizar a barra de tração pneumática para travamento remoto rápido. Oficinas manuais de pequenos lotes podem escolher combinações de haste de extensão e pinça para implantação econômica.
Antes de comprar, verifique a compatibilidade com seus mandris EDM tipo R existentes e acessórios de calibração. Se você enfrentar confusão sobre a seleção de comprimento ou esquemas de combinação, poderá consultar as folhas de especificação de dimensão divulgadas pelo JWGRIP para filtrar os números de peça adequados de acordo com o diâmetro do eletrodo e os requisitos de balanço.
Dicas de manutenção
Resíduos de fluido dielétrico, pó de carbono e pó fino de grafite se acumularão nas superfícies correspondentes após a produção de EDM de longo prazo. A limpeza regular dos furos das pinças, cones da haste e superfícies de conexão da barra de tração é essencial para manter a precisão do posicionamento original. Evite aplicar impacto mecânico excessivo durante a instalação do eletrodo; batidas fortes deformarão superfícies cônicas retificadas com precisão e causarão perda permanente de concentricidade. Aplique óleo protetor anticorrosivo após a limpeza, especialmente para unidades que ficam inativas por longos períodos. A substituição de pinças desgastadas dentro do prazo evita uma força de fixação desigual que danifica eletrodos caros. Hábitos de manutenção diária padronizados preservarão o desempenho de localização a longo prazo desses conjuntos de montagem de alta precisão e manterão a produção de EDM de peso estável ao longo de milhares de ciclos de produção.




- View as
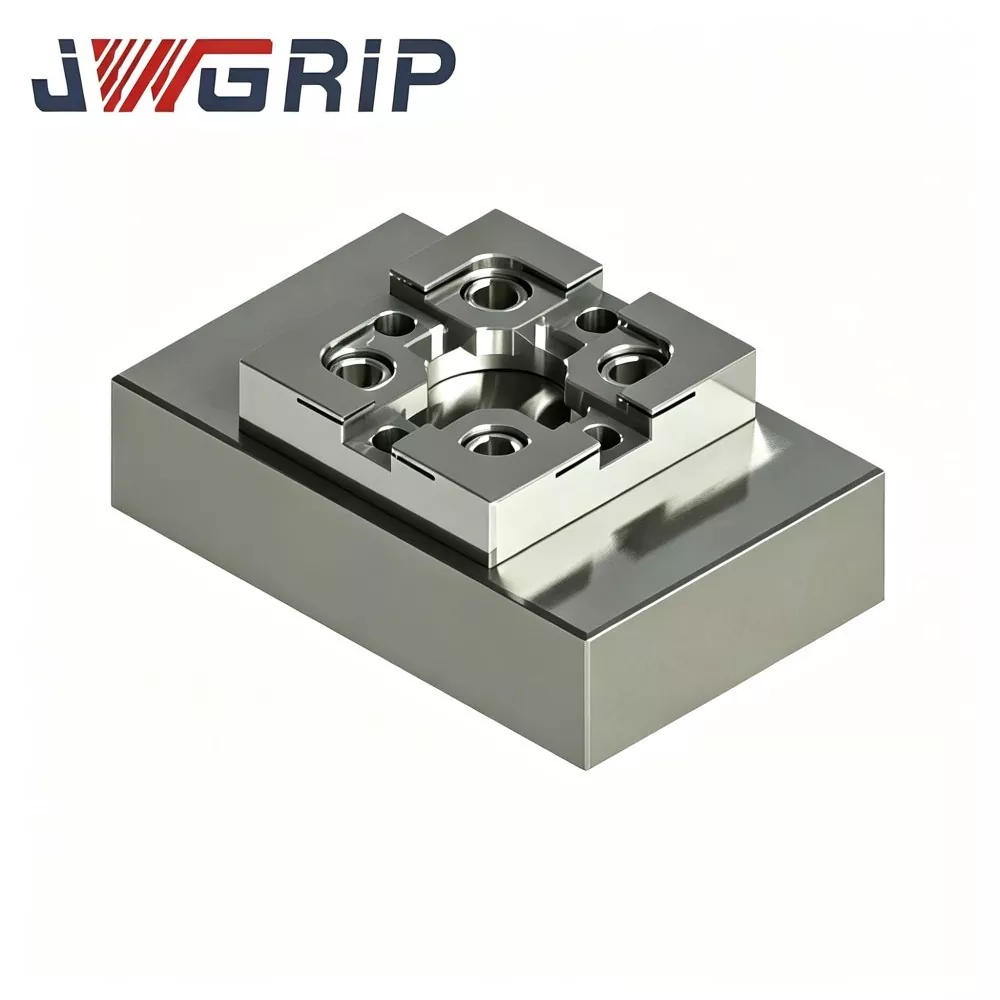
Bloco de calibração CNC tipo R para fixação de EDM
JWGRIP, um exportador profissional e direto da fábrica confiável de acessórios de fixação de precisão EDM, fornece bloco de calibração CNC tipo R de alta precisão para fixação de trabalho EDM, pedidos em grandes quantidades e projetos personalizados baseados em desenhos. Feito de aço ferramenta estabilizado com envelhecimento com alívio de tensão, fresamento CNC multiface e retificação de superfície de ultraprecisão, este bloco de calibração mantém tolerância geométrica estável sob flutuações frequentes de temperatura e contato repetido da sonda. O canto de referência arredondado exclusivo do tipo R reduz o risco de desgaste de arestas vivas e fornece dados de deslocamento de coordenadas repetíveis.
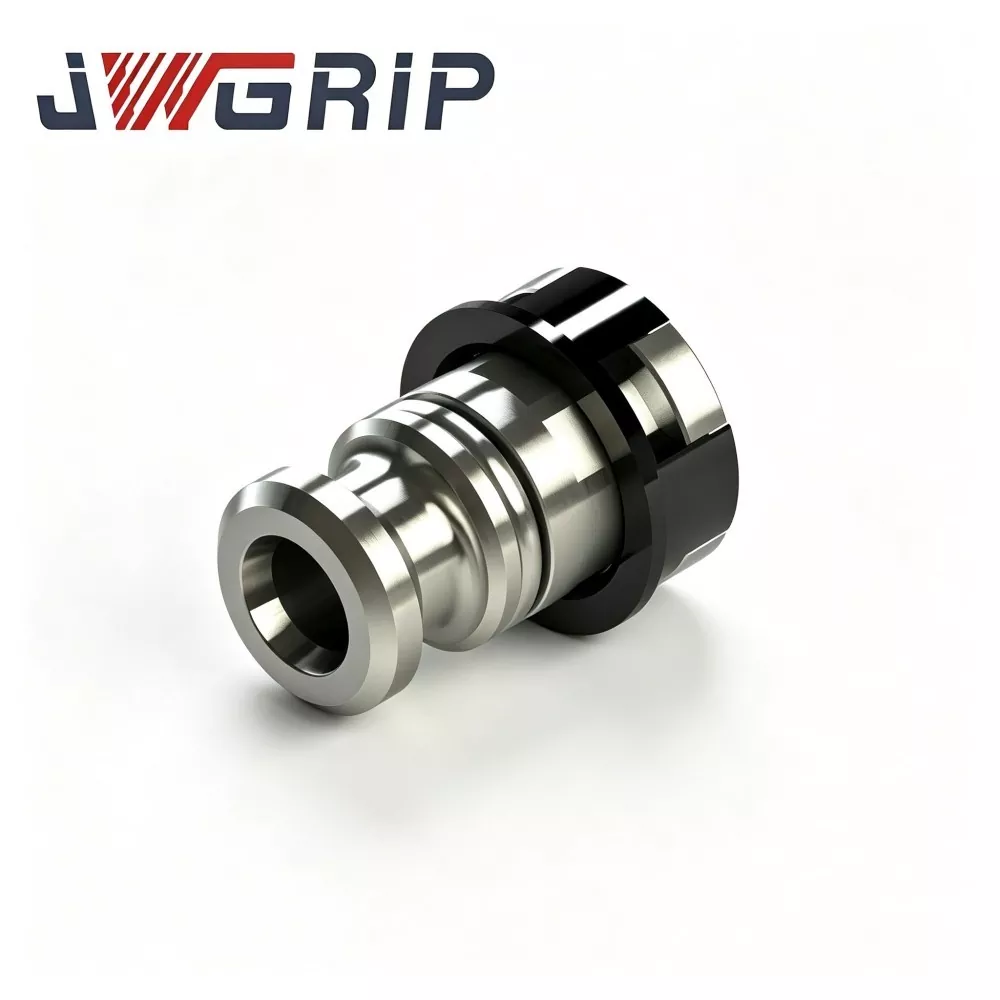
Barra de tração pneumática tipo R para suporte de eletrodo EDM
JWGRIP é o fabricante e fornecedor profissional de barra de tração pneumática tipo R para porta-eletrodo EDM na China, com especificações padrão totalmente em estoque e aceitando pedidos em massa globais para projetos automatizados de oficinas de moldes inteligentes. É um componente de tração pneumático integrado de alta confiabilidade, especialmente projetado para linhas de produção EDM de chumbadas automatizadas não tripuladas. Ele integra estrutura otimizada de transferência de força com equilíbrio de tensão tipo R e desempenho mecânico anticorrosivo de alta dureza em um único dispositivo, eliminando a atenuação de tensão, concentração de tensão local e defeitos de desgaste fácil das barras de tração tradicionais de corpo reto.

Pinça R-Type ER32 para suporte de eletrodo EDM
JWGRIP é o fabricante e fornecedor profissional de pinça tipo R ER32 para suporte de eletrodo EDM na China, fornecendo fornecimento direto da fábrica e serviço de modificação OEM maduro para empresas globais de fabricação de moldes EDM de chumbada. É um acessório de fixação elástica específico para EDM de alto desempenho, especialmente otimizado para condições de trabalho de usinagem por erosão por faísca. Integrando estrutura otimizada de equilíbrio de força tipo R e desempenho de fixação elástica de alta precisão em uma única unidade, ela resolve os defeitos comuns de pinças comuns de uso geral, como tensão irregular e fácil atenuação de precisão.

Haste de extensão tipo R para suporte de eletrodo EDM
JWGRIP é o fabricante e fornecedor profissional de haste de extensão tipo R para suporte de eletrodo EDM na China, fornecendo serviço de modificação dimensional personalizado com múltiplas especificações padrão totalmente em estoque. É um componente de extensão de ferramenta EDM profissional de alta precisão, especialmente projetado para cenários complexos de processamento de cavidades profundas de usinagem de chumbada de molde. Ele integra projeto estrutural de alta rigidez e desempenho de posicionamento coaxial de ultraprecisão em um único corpo de haste integrado, resolvendo perfeitamente o problema de curso de trabalho insuficiente de eletrodos padrão na usinagem de cavidades profundas.
JWGRIP é um fabricante e fornecedor profissional de Porta-eletrodos tipo R na China. Damos as boas-vindas a você para vender no atacado produtos de alta qualidade a preços competitivos de nossa fábrica.
Recomendações de notícias