Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fabricante confiável de placas de centralização tipo R para soluções de alinhamento de precisão
Como fabricante especializado de placas de centralização tipo R,JWGRIPfabrica placas de posicionamento de alta planicidade e inserções de paletes de ponto zero para desenvolvedores de moldes, planejadores de processos de EDM e especialistas em aquisição de acessórios que fazem layout de múltiplos eletrodos em mesas de trabalho de EDM de chumbada. Cada placa passa por recozimento para alívio de tensão e retificação de precisão bilateral para manter tolerâncias rigorosas de paralelismo e planicidade e evitar desvios de posicionamento cumulativos para configurações densas de múltiplos eletrodos. Essas placas de referência resolvem inconsistências de coordenadas ao trocar eletrodos ou peças intercambiáveis dentro de tanques de fluido dielétrico. JWGRIP também ofereceMandris EDM tipo Re acessórios de fixação de eletroerosão a fio, construindo cadeias completas de transferência de dados para fluxos de trabalho de eletroerosão por peso e usinagem de corte a fio.
Numerosos workshops de fabricação de moldes concentram-se fortemente na precisão individual do mandril, mas negligenciam a propagação de dados em múltiplas estações. Mesmo os mandris de alta precisão não podem eliminar erros acumulados se as placas de conexão intermediárias apresentarem planicidade deficiente ou aberturas de localização distorcidas. Quando os operadores organizam vários eletrodos de grafite ou cobre para usinagem de moldes com múltiplas cavidades, pequenos erros na centralização das placas se acumularão em todas as estações. O desvio cumulativo perturba a uniformidade do centelhador, cria profundidade de cavidade inconsistente e arruína a consistência dimensional entre múltiplas impressões de molde. Muitas placas adaptadoras genéricas vendidas no mercado não são otimizadas para ambientes EDM; eles tendem a sofrer corrosão superficial e desvio dimensional sob imersão prolongada em fluido dielétrico, quebrando gradualmente a consistência das coordenadas entre as posições dos eletrodos.
Quais recursos funcionais críticos separam as placas de referência dedicadas das placas adaptadoras comuns para configurações de EDM com vários eletrodos?
As placas adaptadoras comuns são projetadas principalmente para condições de fresamento CNC de corte a seco. Eles raramente levam em consideração a imersão dielétrica, a contaminação por partículas de carbono e o acúmulo de erros em múltiplas estações.
Por outro lado, as placas de centralização tipo R são desenvolvidas especificamente para cenários de layout de múltiplos eletrodos de EDM de chumbada.
A placa centralizadora EDM tipo R 70x70 se adapta a arranjos compactos de múltiplos eletrodos para inserções de moldes de precisão de tamanho pequeno.
A placa centralizadora EDM tipo R 54x54 serve para instalações em espaços estreitos onde o espaço de montagem é extremamente limitado. A placa de centralização de ponto zero EDM de 75 mm expande a capacidade de carga para eletrodos de tamanho médio, enquanto o palete EDM tipo R de 156 mm para fixação de ponto zero oferece um suporte de referência de formato maior para grupos de múltiplos eletrodos de serviço pesado.
O tratamento de superfície anticorrosivo resiste à erosão química do fluido dielétrico. Aberturas de localização usinadas com precisão garantem alinhamento repetível sempre que as placas são montadas nos mandris de base. Com meios de referência intermediários confiáveis, cada estação de eletrodo retém seu valor de coordenada independente sem interferência cruzada, evitando deslocamento cumulativo na produção de moldes com múltiplas cavidades.
Como eliminar o erro de dados cumulativos?
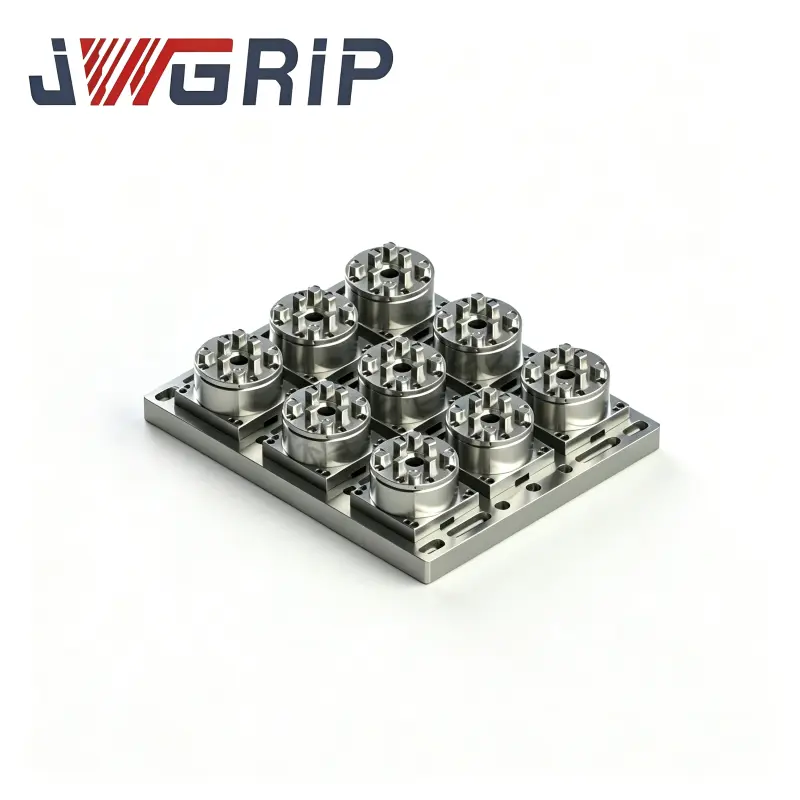
Moldes complexos com múltiplas cavidades requerem dezenas de eletrodos para finalizar todos os detalhes da cavidade. O restabelecimento de referências de coordenadas para cada eletrodo dentro do tanque EDM desperdiça muito tempo de execução da máquina. As placas de centralização tipo R permitem que os operadores concluam o agrupamento de eletrodos, o planejamento do layout e a medição coordenada em bancadas de calibração externas fora da máquina EDM. Vários eletrodos podem ser pré-montados em placas de centralização ou paletes em lotes, e toda a unidade montada trava em mandris EDM tipo R em uma única etapa de instalação.
Essa abordagem afasta quase todo o trabalho de medição e configuração do valioso tempo de máquina. Se as oficinas planejam realizar a circulação de acessórios em diferentes equipamentos, essas placas de referência podem cooperar com módulos do Quick Change Workholding System, transferindo dados de coordenadas unificadas entre estações de medição, máquinas EDM de chumbada e plataformas auxiliares de inspeção. Este modo de trabalho elimina configurações repetidas de coordenadas e suprime efetivamente o empilhamento de erros gerado por múltiplas operações de fixação independentes.
Destaques principais do produto
A retificação de precisão nos dois lados e o tratamento de alívio de tensão mantêm planicidade e paralelismo ultrabaixos, restringindo o desvio de posicionamento cumulativo de múltiplas estações.
Especificações de múltiplas dimensões, incluindo paletes de 54 × 54,70 × 70,75 mm e 156 mm, adaptam insertos compactos, layout denso de múltiplos eletrodos e combinações de eletrodos de carga pesada.
O tratamento de superfície anticorrosivo especial resiste à imersão prolongada em fluido dielétrico, retardando a corrosão e a mudança dimensional da superfície dentro dos tanques de trabalho EDM.
A interface de localização padronizada garante compatibilidade perfeita com mandris, suportes e componentes auxiliares de calibração existentes da série R-Type.
Visão geral do módulo do produto
O portfólio de produtos de transferência de dados JWGRIP abrange placas centralizadoras de formato pequeno até paletes de grande porte para serviços pesados para atender a diversos requisitos de layout de múltiplos eletrodos.
A placa de centralização EDM tipo R 54x54 foi projetada para espaços de instalação estreitos, adequada para arranjo compacto de múltiplos eletrodos de pequenas inserções de molde de precisão. A placa de centralização EDM tipo R 70x70 é amplamente adotada para moldes convencionais de múltiplas cavidades de pequeno e médio porte. A placa de centralização de ponto zero EDM de 75 mm fornece área de carregamento expandida para grupos de eletrodos de escala média. O palete EDM tipo R de 156 mm para fixação de ponto zero atua como uma plataforma de transporte de grande tamanho para eletrodos pesados ou fixação combinada de múltiplas pastilhas. Todas essas unidades de hardware pertencem ao ecossistema R-Type EDM Workholding System. Quando as oficinas precisam concluir o processamento de corte de fio de acompanhamento para peças de molde, ferramentas correspondentes de acessórios de fixação de fio EDM podem ser introduzidas para continuar usando a mesma referência de referência em diferentes estágios de processamento.
Cenários típicos de aplicação
Essas placas e paletes de transferência de dados encontram ampla aplicação na fabricação de moldes de injeção de plástico com múltiplas cavidades, produção de moldes de conectores de precisão, processamento de moldes de implantes médicos e fluxos de trabalho de preparação de grupos de eletrodos em lote. Eles se adaptam ao equipamento EDM de chumbada para usinagem simultânea de múltiplas cavidades, processamento de eletrodos agrupados e fixação modular de insertos. Quer você renove estações de trabalho de EDM legadas ou construa novas células modulares de fabricação de moldes, as placas de centralização adequadamente selecionadas estabilizam a consistência das coordenadas de múltiplos eletrodos e reduzem as peças defeituosas causadas pela mudança acumulada de dados. Esses componentes são amplamente utilizados por fábricas de moldes de produtos eletrônicos de consumo, fábricas de ferramentas de conectores de precisão e empresas que realizam projetos de moldes multicavidades de alto volume.
Princípios práticos de seleção
Primeiro calcule a quantidade total e a dimensão externa dos eletrodos em cada grupo e, em seguida, selecione o tamanho da placa de acordo com o espaço real de instalação da mesa. O layout denso de inserção compacta escolhe placas de tamanho menor, como placa centralizadora EDM tipo R 54x54 ou placa centralizadora EDM tipo R 70x70. Grupos de eletrodos de médio e grande porte ou fixação combinada de múltiplas pastilhas podem adotar placa de centralização de ponto zero EDM de 75 mm ou palete EDM tipo R de 156 mm para fixação de ponto zero.
Em segundo lugar, confirme o requisito de correspondência de interface com seus mandris de base existentes. Preste atenção ao peso total do eletrodo; cenários de carga pesada precisam de paletes com maior capacidade de carga. Se você deseja compartilhar dados com plataformas de medição externas, verifique antecipadamente a compatibilidade com os módulos do Quick Change Workholding System. Quando você se sentir confuso sobre a combinação de tamanhos ou correspondência de capacidade de carga, você pode consultar as planilhas de dimensões oficiais do JWGRIP para filtrar números de peças adequados com base no desenho do layout do eletrodo e nos parâmetros de carga.
Orientação de uso
Resíduos de carbono, pó de grafite e lama dielétrica se acumularão nas superfícies de localização da placa e nos orifícios de posicionamento durante a produção contínua de EDM. A limpeza suave e regular de faces de referência planas e furos de localização é fundamental para preservar a precisão do ponto de referência original. Evite batidas fortes, arranhões ou impactos mecânicos nas superfícies de referência com acabamento lixado; recuos superficiais trarão erros de dados permanentes e irrecuperáveis. Após a limpeza, seque as placas e aplique uma camada protetora anticorrosiva, especialmente para unidades armazenadas fora dos tanques da máquina por longos períodos.
Inspecione periodicamente a planicidade e a condição do furo de localização para placas que trabalham sob condições de carga pesada com múltiplos eletrodos. Retire oportunamente os componentes com reentrâncias óbvias ou poços de corrosão. Seguir hábitos operacionais padronizados protege a integridade dos dados, mantém a consistência das coordenadas de múltiplos eletrodos e reduz a taxa de rejeição para produção em massa de moldes com múltiplas cavidades.




- View as
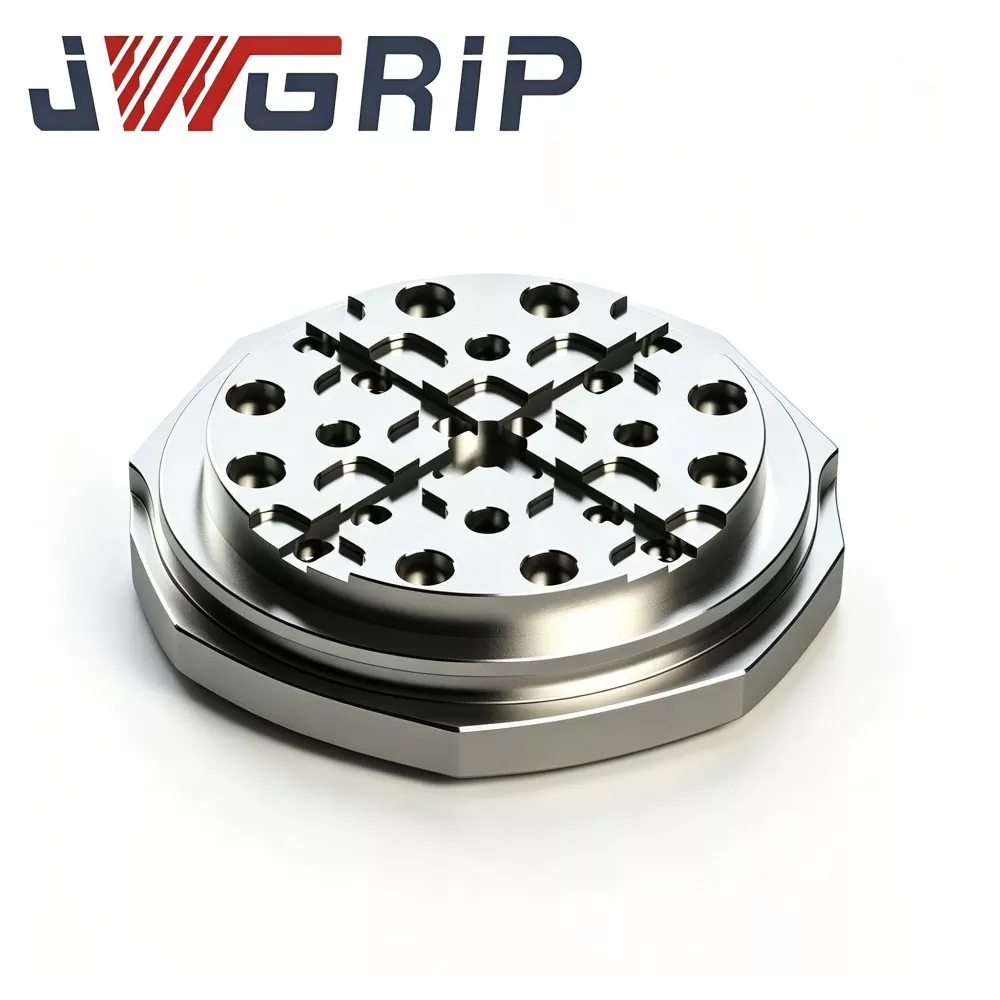
Palete EDM tipo R de 156 mm para fixação de ponto zero
JWGRIP, fornecedor experiente que fornece soluções ODM comprovadas para hardware de fixação de EDM de alta precisão, oferece palete EDM tipo R de 156 mm de construção rígida para fixação de ponto zero, um componente de compra chave para transferência de processo cruzado de EDM de chumbada em fábricas de fabricação de moldes de médio e grande porte. Feito de liga de aço pré-endurecido com alívio de tensão, ele passa por estabilização térmica multiciclo, usinagem de ranhura de transição tipo R e retificação de ultraprecisão de face inteira. Equipado com arquitetura de drenagem de desvio de cavacos para ambientes de tanque EDM com respingos, sua exclusiva ranhura de liberação de tensão em forma de R espalha alta tensão local de repetidos ciclos de bloqueio-desbloqueio de ponto zero e suprime a microdeformação da face de referência de localização após operação cíclica de longa duração.
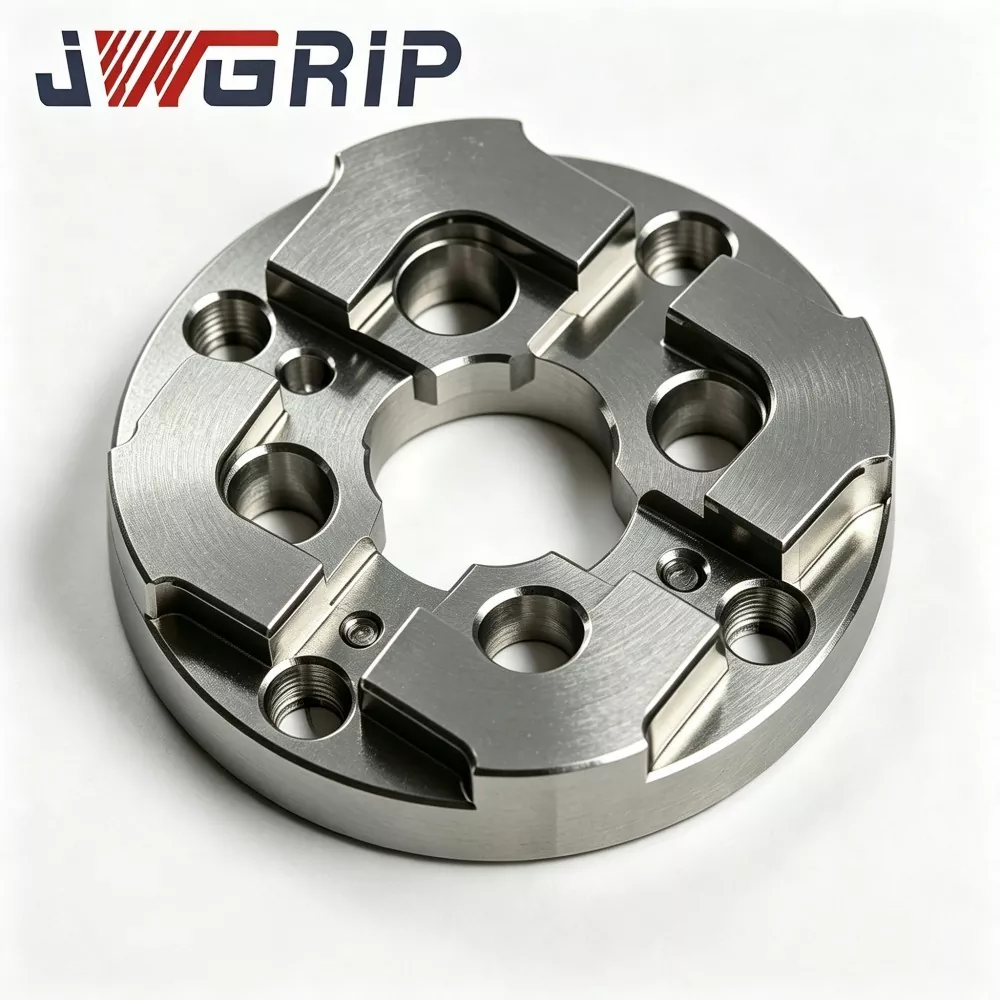
Placa de centralização de ponto zero EDM de 75 mm
JWGRIP é o fabricante e fornecedor profissional de placa centralizadora de ponto zero EDM de 75 mm na China, fornecendo fornecimento direto da fábrica e ajuste estrutural personalizado para oficinas de fabricação de moldes de médio e grande porte em todo o mundo. É um dispositivo de posicionamento de referência integrado de alta estabilidade especialmente desenvolvido para sistemas de fixação de ponto zero EDM de chumbada. Ele integra estrutura antideformação reforçada e referência de correspondência de ponto zero de alta precisão em uma única unidade, realizando rápida restauração de referência durante substituição frequente de insertos de molde e usinagem em lote de múltiplos eletrodos.

Placa de centralização EDM tipo R 54x54
JWGRIP é o fabricante e fornecedor profissional de placa centralizadora EDM tipo R 54x54 na China, com especificações padrão totalmente em estoque e suportando pedidos em massa globais para projetos de máquinas EDM compactas e oficinas de moldes de precisão. É um dispositivo de referência de posicionamento integrado de alta precisão, resistente ao desgaste, especialmente projetado para equipamentos EDM de peso pequeno, gabaritos de minieletrodos e cenários de processamento de moldes de precisão com múltiplas cavidades. Ele integra estrutura de ombro de posicionamento transicional tipo R otimizada e desempenho mecânico termicamente estável em uma única unidade, eliminando os defeitos de fácil desgaste por extrusão e lascamento de cantos das tradicionais placas de centralização em miniatura em ângulo reto.
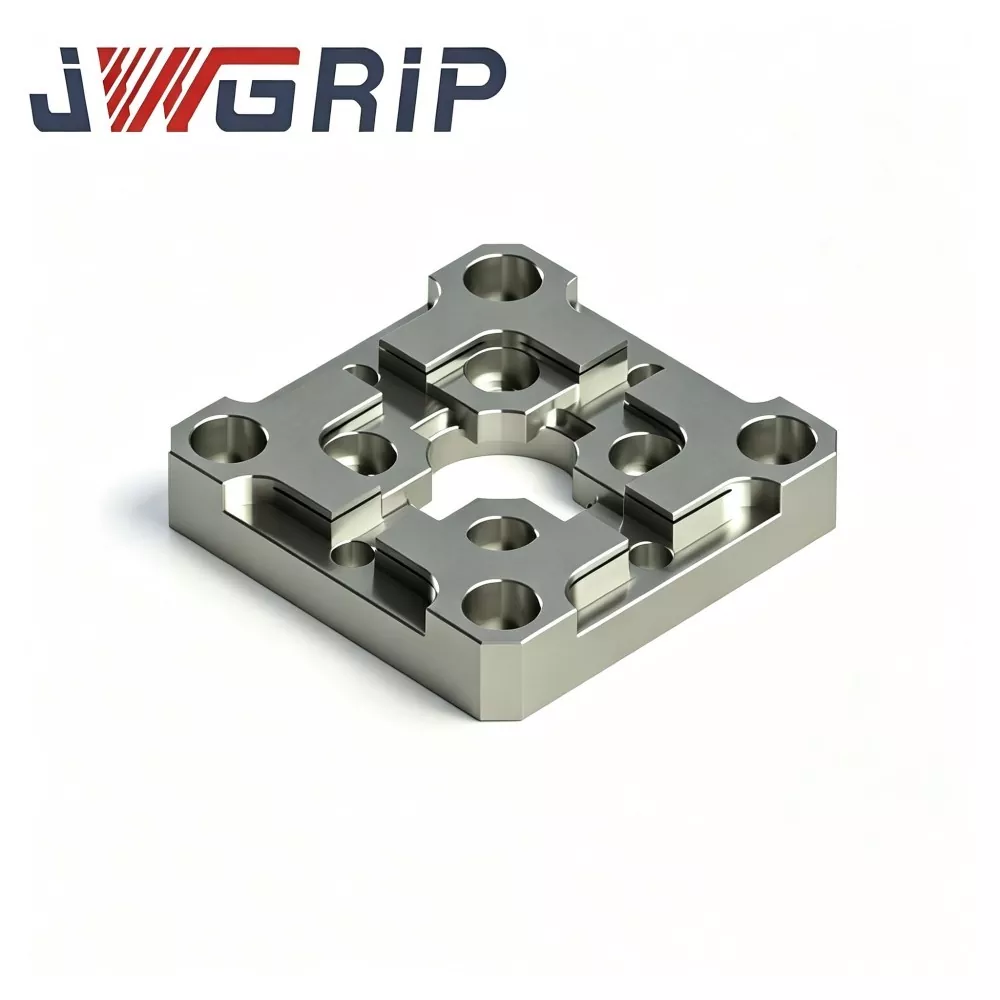
Placa de centralização EDM tipo R 70x70
JWGRIP é o fabricante e fornecedor profissional de placa centralizadora EDM tipo R 70x70 na China, fornecendo entrega direta da fábrica e modificação estrutural personalizada para atender às diversas demandas de layout de acessórios EDM. É um dispositivo de referência de posicionamento de eletrodo integrado de alta precisão especialmente otimizado para oficinas de fabricação de moldes EDM de chumbada, com foco em centralização rápida e tarefas repetitivas de posicionamento de eletrodo. Ele integra estrutura de transição de chanfro interno tipo R com dispersão de tensão e desempenho de posicionamento de referência ultraestável em uma única unidade compacta, resolvendo efetivamente o desgaste de arestas vivas e defeitos de desvio de referência de placas de centralização planas tradicionais.
JWGRIP é um fabricante e fornecedor profissional de Placas de centralização tipo R na China. Damos as boas-vindas a você para vender no atacado produtos de alta qualidade a preços competitivos de nossa fábrica.
Recomendações de notícias