Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






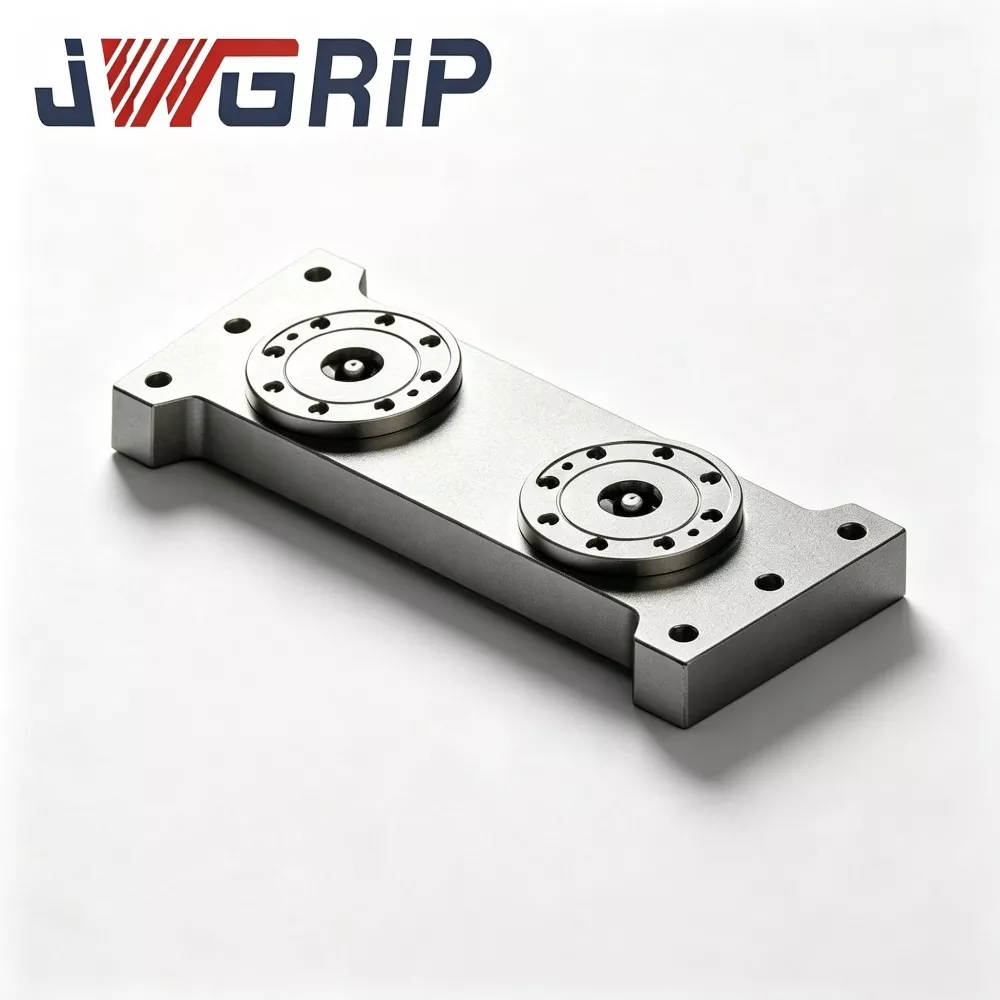
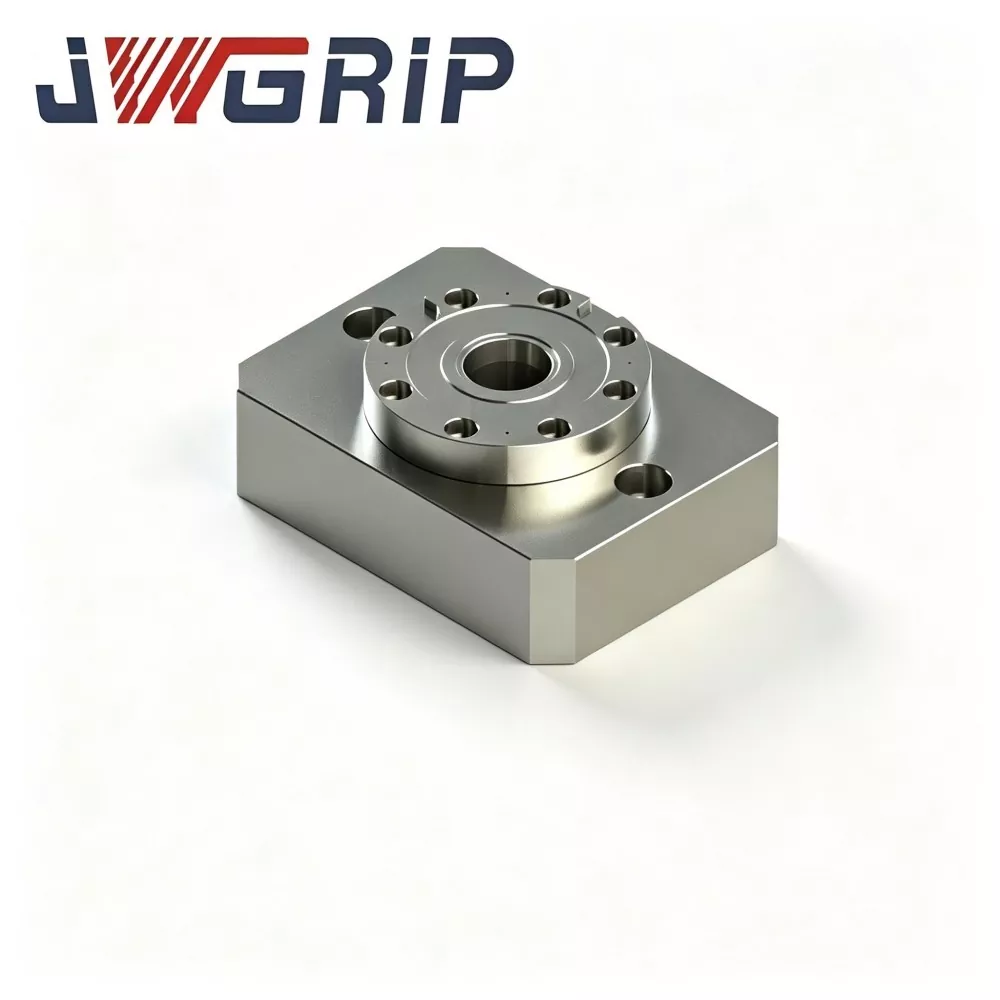
Palete de mandril de posicionamento de ponto zero tipo L
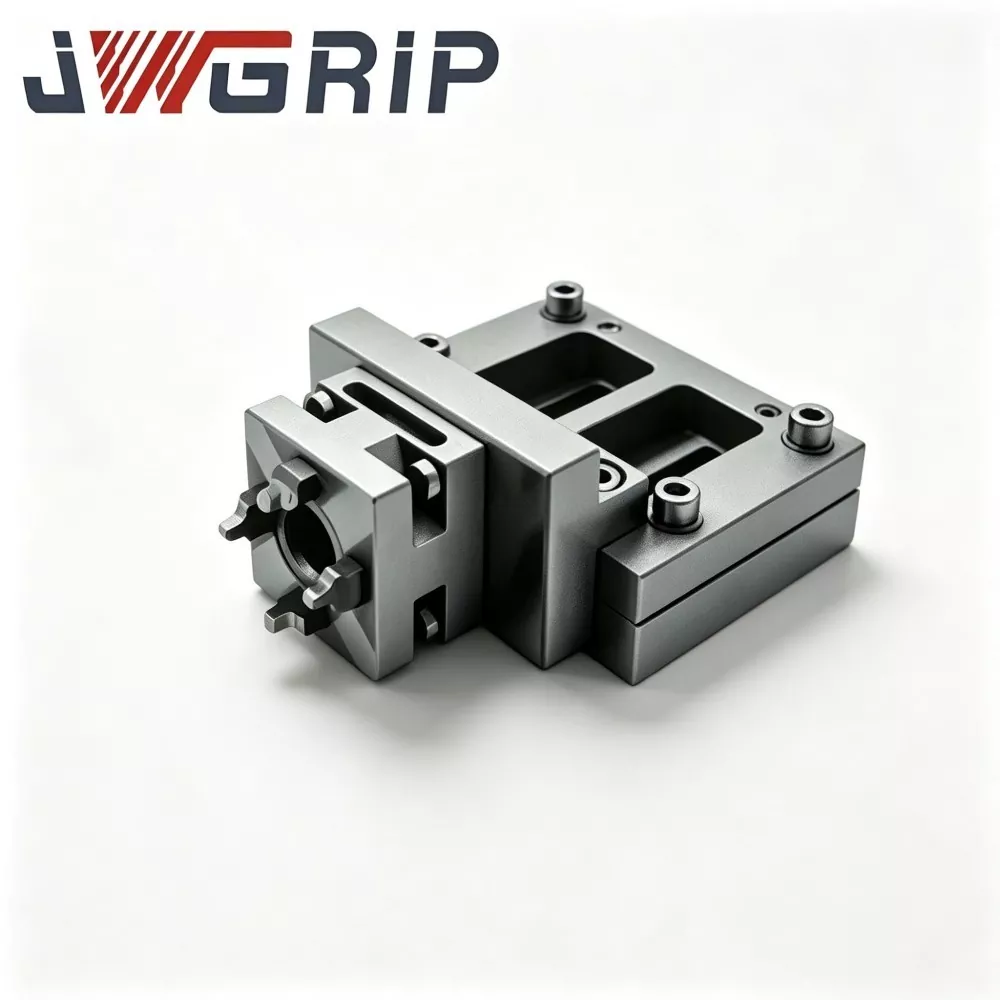
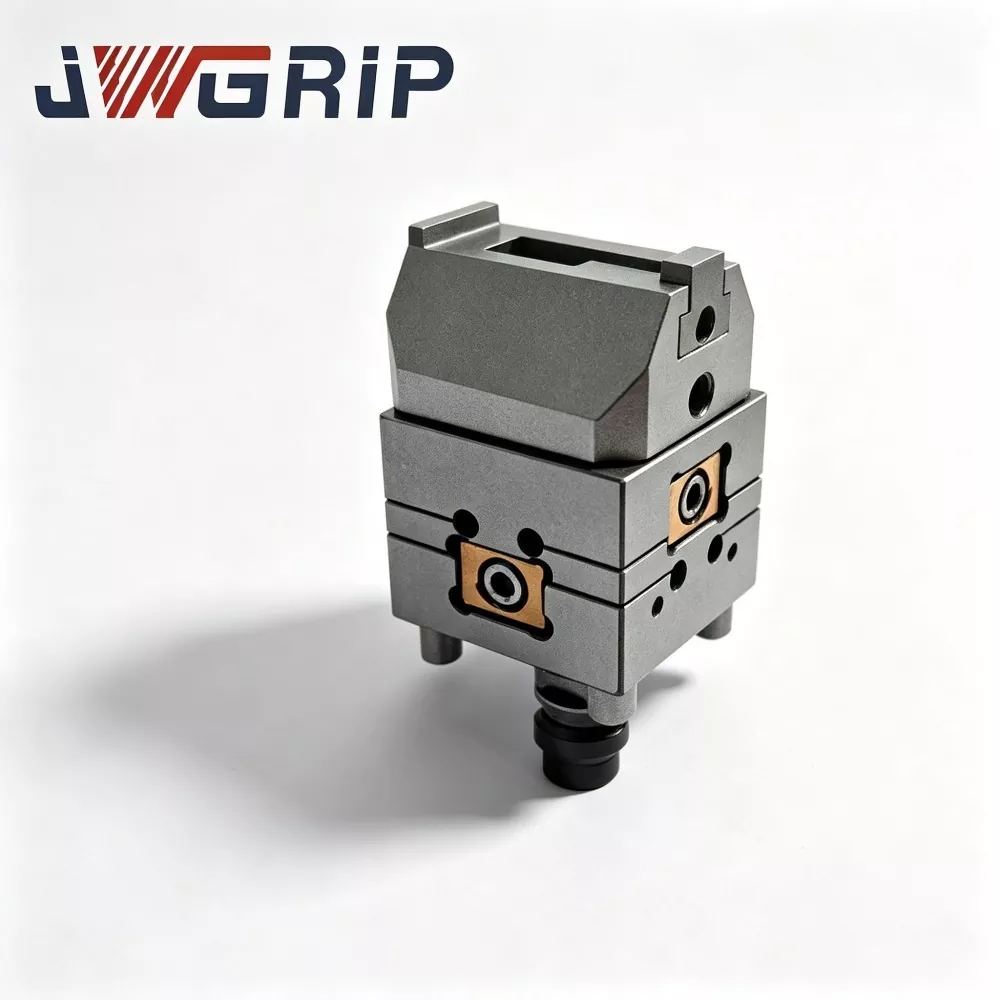
JWGRIP fornece palete de mandril de posicionamento de ponto zero tipo L profissional com serviço de vendas direto da fábrica na China. Como um acessório central integrado da série de mandril de fixação de ponto zero, este palete profissional de ponto zero tipo L foi especialmente projetado para linhas de produção flexíveis de usinagem CNC com equipamentos com espaço limitado. Ele integra estrutura de conversão de dados vertical e componentes de posicionamento de ponto zero de alta precisão em uma unidade monolítica, eliminando a necessidade de estruturas adaptadoras auxiliares extras para realizar a fixação vertical da peça e usinagem de características laterais.
Apresentando uma estrutura curvada em forma de L integrada, o mandril de posicionamento de ponto zero tipo L organiza conjuntos de buchas de posicionamento de ponto zero de precisão na superfície de referência vertical para fornecer dados de localização de ponto zero padrão de 90 graus. O modo de instalação suspensa vertical otimizado resolve efetivamente a interferência de fixação da ferramenta no fresamento lateral e na furação lateral, adaptando-se perfeitamente às demandas de usinagem de insertos de molde e peças dobradas irregularmente com características principais laterais.
Este palete de posicionamento de alta eficiência suporta troca rápida de acessórios de ponto zero, reduzindo significativamente o tempo de configuração e adaptando-se a modos de produção flexíveis de alta mistura e baixo volume. É compatível com a substituição manual de acessórios para operação autônoma da máquina e pode cooperar com garras robóticas para obter carga e descarga automática de acessórios suspensos verticalmente. Amplamente aplicado na fabricação de moldes e no processamento de componentes de precisão, ele oferece desempenho de posicionamento estável e de alta precisão para cenários de usinagem CNC com espaço limitado.
Principais componentes de hardware
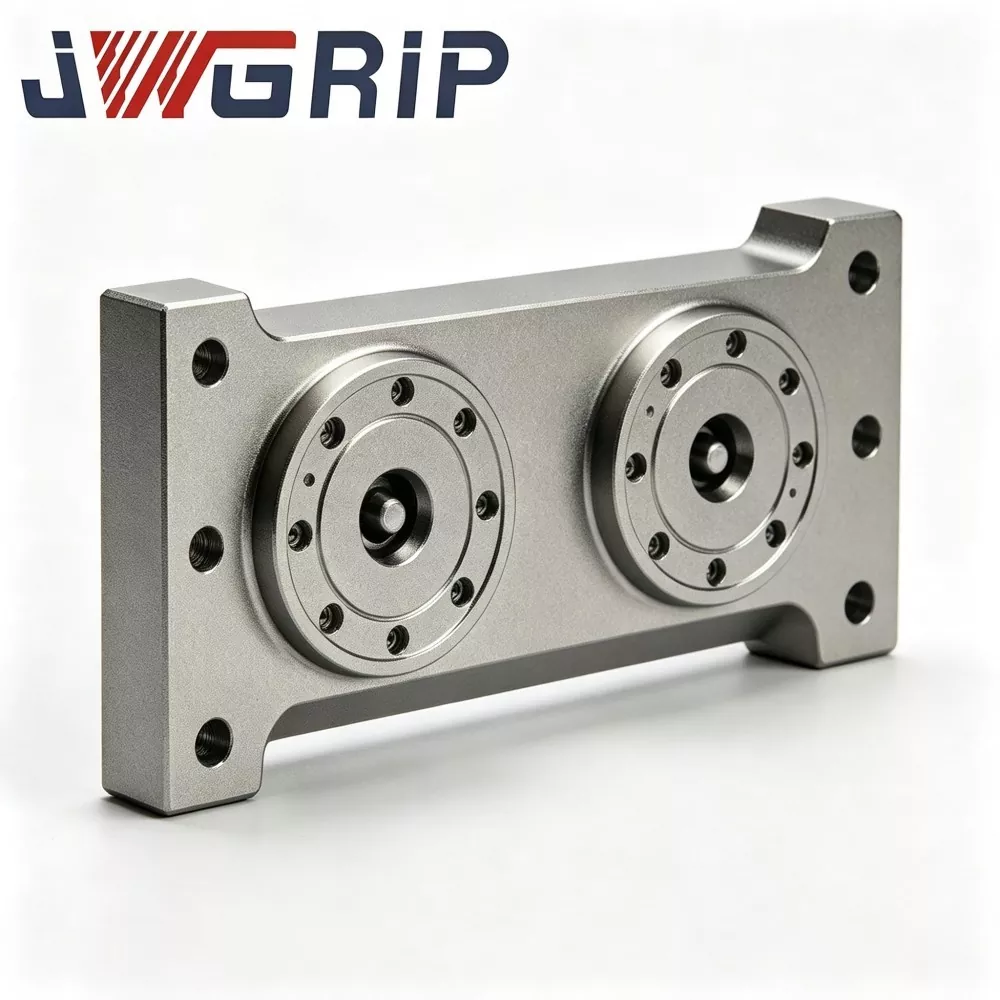
A palete de mandril de posicionamento de ponto zero tipo L JWGRIP é forjada a partir de uma única peça bruta de liga de aço monolítica, sem juntas emendadas aparafusadas. A montagem completa inclui:
Corpo principal em forma de L de peça única (base de montagem horizontal + riser de localização vertical)
Conjuntos de buchas de posicionamento de ponto zero instalados em riser vertical
Passagens de travamento pneumático interno
Furos de escareamento para montagem na base
Placas de cobertura protetoras para localização de superfícies de referência
Processo de trabalho
1. Prenda a base horizontal do palete JWGRIP tipo L com segurança na mesa de trabalho da máquina-ferramenta CNC.
2. Pendure bases de fixação pré-instaladas com pinos de tração de ponto zero na face vertical do riser de localização.
3. Alimente ar comprimido de 0,5-0,7 MPa; passagens pneumáticas integradas acionam buchas de ponto zero para completar o travamento.
4. Saídas de sinal de confirmação de posição para o sistema CNC. O fuso enfrenta as faces laterais da peça diretamente e executa ciclos de fresamento lateral, furação lateral e usinagem de cavidade lateral.
5. Quando a usinagem terminar, libere a pressão do ar para destravar. Acessórios suspensos verticalmente podem ser removidos para carregamento do próximo lote.
Projeto de Engenharia
Muitos acessórios concorrentes em forma de L adotam uma construção com emenda de parafuso dividida. O impacto repetido do corte lateral cria pequenas lacunas nas interfaces das juntas e traz desvios na precisão da localização.
JWGRIP adota forjamento de peça única para eliminar superfícies de juntas emendadas, proporcionando forte resistência contra impacto de corte lateral contínuo.
Após o forjamento, os blanks de aço-liga passam por ciclos duplos de envelhecimento com alívio de tensão para liberar a tensão residual do forjamento e da usinagem CNC. Sob condições de fixação lateral, os acessórios sustentam uma força de corte horizontal persistente; a tensão interna não liberada desencadearia a deformação gradual do substrato e degradaria a precisão da localização em cargas cíclicas de longo prazo.
As buchas de posicionamento são fabricadas em aço para rolamentos de alta dureza. Os furos internos recebem superacabamento de têmpera e brunimento para garantir precisão de posicionamento repetido estável nas estações verticais do riser.
Vantagens de produção
1. A conversão de ponto zero de 90° resolve a interferência de usinagem lateral em máquinas compactas
Em máquinas de mesa pequena, as peças suspensas verticalmente ficam voltadas diretamente para o fuso, sem inclinação do fuso em grande ângulo. Os riscos de colisão entre ferramentas e acessórios são reduzidos, liberando capacidade total de usinagem para equipamentos de envelope compacto.
2. O forjamento monolítico sem juntas resiste ao impacto de corte lateral
Diferente das luminárias em ângulo reto montadas com parafusos, a estrutura forjada de peça única elimina os riscos de afrouxamento das juntas. Ele mantém a estabilidade de localização sob forças sustentadas de fresamento lateral e reduz marcas de trepidação e defeitos superficiais causados pelo movimento de micro fixações.
3. Mantenha benefícios de mudança rápida de ponto zero para configurações de recursos secundários
As buchas de ponto zero do riser vertical correspondem aos pinos de tração de ponto zero D20 padrão da indústria. As bases de fixação existentes só precisam de adaptação com pinos de tração padrão para suspensão vertical. Nenhuma indicação e alinhamento manual durante a troca de acessórios, reduzindo drasticamente o tempo de configuração para usinagem de recursos laterais.
4. Preservar o valioso deslocamento do eixo Z para máquinas compactas
A fixação horizontal convencional consome o curso do eixo Z. O layout suspenso verticalmente desloca as peças de trabalho na direção Y, economizando o deslocamento limitado do eixo Z para equipamentos CNC de pequeno porte e tornando fabricáveis algumas peças anteriormente com curso limitado.
5. Adequar oficinas manuais e retrofits de automação
Os operadores podem substituir acessórios verticais manualmente. Enquanto isso, o ponto zero vertical pode ser emparelhado com garras robóticas para lidar com bases de fixação orientadas verticalmente para carga e descarga automática. As atualizações de máquinas antigas podem ser concluídas sem a substituição completa do equipamento.
6. O design com inclinação de cavacos reduz a frequência de manutenção para configuração suspensa vertical
Superfícies inclinadas de cavacos circundam o ponto de referência do riser. Os cavacos de corte deslizam para baixo e raramente ficam presos dentro das folgas das buchas de posicionamento, reduzindo a carga de trabalho de limpeza sob condições de fixação lateral vertical.
Casos de aplicação
O mandril de posicionamento de ponto zero tipo L JWGRIP é amplamente implantado em centros de usinagem verticais compactos e máquinas de 5 eixos de tamanho pequeno para usinagem de recursos de furo lateral, cavidade lateral e ranhura lateral.
Caso 1: Oficina de Fabricação de Moldes
Este cliente opera diversas máquinas CNC verticais compactas para usinagem de cavidades laterais de insertos de moldes em miniatura.
Antes da atualização: blocos angulares tipo split e morsas eram usados para fixação lateral. Cada troca de equipamento exigia indicação e alinhamento manual, levando de 3 a 5 minutos cada vez. Os blocos angulares com juntas aparafusadas tendem a se soltar sob o impacto do corte, gerando marcas frequentes de trepidação nas superfícies laterais da peça.
Após a implantação dos paletes JWGRIP tipo L: a troca rápida de ponto zero elimina o trabalho de alinhamento manual. O tempo de troca de aparelho cai para 7 a 10 minutos. O formato em L de peça única melhora a rigidez contra a força de corte lateral. Os defeitos de marcas de vibração são bastante suprimidos e a taxa de aprovação para a rugosidade da superfície da face lateral da pastilha do molde aumenta significativamente.
Caso 2: Fábrica de Processamento de Componentes de Precisão
A unidade opera máquinas de 5 eixos de pequeno porte com volume de trabalho interno restrito. Uma grande parte das peças requer usinagem de recursos laterais. Com a solução de suspensão vertical do palete JWGRIP L-Type, a inclinação do fuso em grande amplitude não é mais necessária. A probabilidade de colisão do fuso diminui. O curso salvo do eixo Z permite o processamento de peças que não puderam ser finalizadas anteriormente devido aos limites do curso.
Fluxo de trabalho de produção completo
1. Forjamento em forma de L de peça única de peça bruta de aço-liga
2. Usinagem de desbaste
3. Primeiro envelhecimento com alívio do estresse
4. Semiacabamento
5. Envelhecimento secundário com alívio do estresse
6. Retificação de superprecisão para faces de referência
7. Encaixe à pressão da bucha
8. Conjunto de vedação do circuito pneumático
9. Teste de retenção de pressão de estanqueidade
10. Inspeção de precisão de vários itens
11. Tratamento de proteção antiferrugem
12. Embalagem à prova de choque para exportação
Lista de verificação de inspeção
Teste de precisão de posicionamento repetido em estação vertical
Teste de precisão geométrica em ângulo reto de 90 graus
Teste de estanqueidade de retenção de ar de 5 minutos, queda de pressão máxima permitida ≤0,02 MPa
Verificação funcional de bloqueio-desbloqueio cíclico
Cada unidade é enviada com uma folha de dados de inspeção de precisão emitida pela fábrica para arquivamento de equipamentos do cliente.
Avaliação e seleção de produtos
Verifique o espaço de montagem disponível na mesa de trabalho da máquina-ferramenta. Calcule o comprimento e a largura da base tipo L para evitar colisão com a proteção da máquina e a faixa de movimentação do fuso.
Avalie o peso total da peça mais a base do acessório. A suspensão vertical cria condições de carregamento cantilever. Nunca exceda a classificação de carga cantilever máxima permitida publicada.
Confirme as especificações dos pinos de tração de ponto zero no local. A versão padrão se adapta aos pinos de tração D20. Conjuntos de buchas personalizados podem ser desenvolvidos para tamanhos alternativos de pinos de tração, mediante solicitação.
Para integração de automação robótica: avalie o alcance da garra em direção às bases de fixação orientadas verticalmente. A equipe técnica do JWGRIP pode apoiar a avaliação de viabilidade.
Precauções de operação
Aperte os parafusos de montagem para base horizontal tipo L estritamente de acordo com os requisitos de valor de torque no manual do usuário JWGRIP. Esta palete suporta força de corte lateral cantilever; o torque insuficiente do parafuso causa microvibração em toda a unidade e prejudica a precisão da usinagem.
Instale o filtro óleo-água na extremidade frontal da entrada de ar comprimido. A entrada de umidade e impurezas nas buchas provoca ferrugem e abrasão e leva ao desvio de precisão.
Pulverize aerossol de lubrificante seco nas buchas de ponto zero do riser vertical após cada 80-100 horas de trabalho acumuladas. O óleo de motor líquido é estritamente proibido. O óleo líquido retém cavacos de metal que deslizam para baixo e causa falhas no travamento da bucha.
Em cada mudança de marcha, limpe o riser de localização vertical e as buchas de cima para baixo com ar comprimido para limpar cavacos deslizantes acumulados.
Evite impactos fortes atingindo a face vertical do riser. A deformação do riser induzida por colisão danificará quase permanentemente a precisão do ângulo reto de 90 graus e o desempenho de localização.
Proibir estritamente a operação de sobrecarga além da carga cantilever nominal. A sobrecarga trará deformação permanente do substrato.
Embalagem e Envio
Embalagem: caixa de madeira maciça à prova de choque de nível de exportação com amortecedor interno de espuma espessa. Tratamento de proteção especial é aplicado à face de referência de localização vertical para evitar danos por colisão em trânsito oceânico de longa distância.
Prazo de entrega padrão: 14-20 dias úteis. Um pequeno número de SKUs padrão é mantido em estoque para envio rápido.
Suporte pós-venda
Garantia: A garantia completa de 12 meses da unidade cobre defeitos de fabricação, excluindo uso indevido causado por humanos ou danos por colisão. As reclamações qualificadas beneficiam de reparação gratuita ou substituição de peças sobressalentes.
Recursos técnicos: São fornecidos documentos de operação on-line. Suporte técnico remoto pago está disponível para projetos de pedidos de grande volume.
Serviço de modificação personalizada: ajuste de altura do riser, alteração das especificações do pino de tração, design de layout de múltiplas estações no riser vertical são suportados.
Avaliação da amostra: A amostra de avaliação pode ser organizada; o comprador deverá arcar com o custo do frete da amostra.
Perguntas frequentes
Q1: O palete de mandril de posicionamento de ponto zero tipo L JWGRIP pode ser colocado na horizontal e usado como um palete de ponto zero horizontal comum?
R: É projetado especificamente para fixação vertical suspensa na lateral. O uso plano não é recomendado. O modo de suporte de força real se desvia da especificação do projeto do substrato e excederá facilmente a capacidade de carga nominal.
Q2: A vibração de usinagem ocorrerá sob fixação lateral cantilever?
R: Dentro da faixa de carga nominal permitida, o substrato forjado de peça única fornece rigidez suficiente. Vibrações perceptíveis ocorrerão se o peso combinado da peça e do acessório exceder a classificação de carga do cantilever. O cálculo do peso total é obrigatório durante a fase de seleção do produto.
Q3: Minhas bases de fixação de ponto zero existentes podem ser usadas no riser vertical deste palete tipo L?
R: As bases do acessório equipadas com pinos de tração de ponto zero padrão D20 podem ser penduradas diretamente sem a remanufatura do acessório.
Q4: O palete JWGRIP tipo L é compatível com máquinas CNC de 5 eixos?
R: Funciona com máquinas de 5 eixos de pequeno porte. A avaliação completa da interferência, cobrindo o movimento de inclinação do eixo-palete-fixação, deve ser concluída na fase de seleção.
Informações sobre decisões de aquisição
Muitos usuários de máquinas CNC de envelope compacto enfrentam desafios complicados de usinagem de características laterais. Os blocos angulares convencionais de baixo custo não possuem capacidade de troca rápida de ponto zero e acarretam um longo tempo de configuração. Paletes horizontais comuns de ponto zero não podem atingir uma conversão de dados vertical de 90 graus.
A palete de mandril de posicionamento de ponto zero tipo L JWGRIP combina estrutura de forjamento em forma de L de peça única de alta rigidez e sistema de troca rápida de ponto zero. Ele resolve gargalos de fixação central para usinagem de recursos laterais em máquinas-ferramentas com espaço limitado, proporcionando valor prático tangível para aplicações de fabricação de moldes e processamento lateral de peças de precisão irregular.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.

Recomendações de notícias