Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






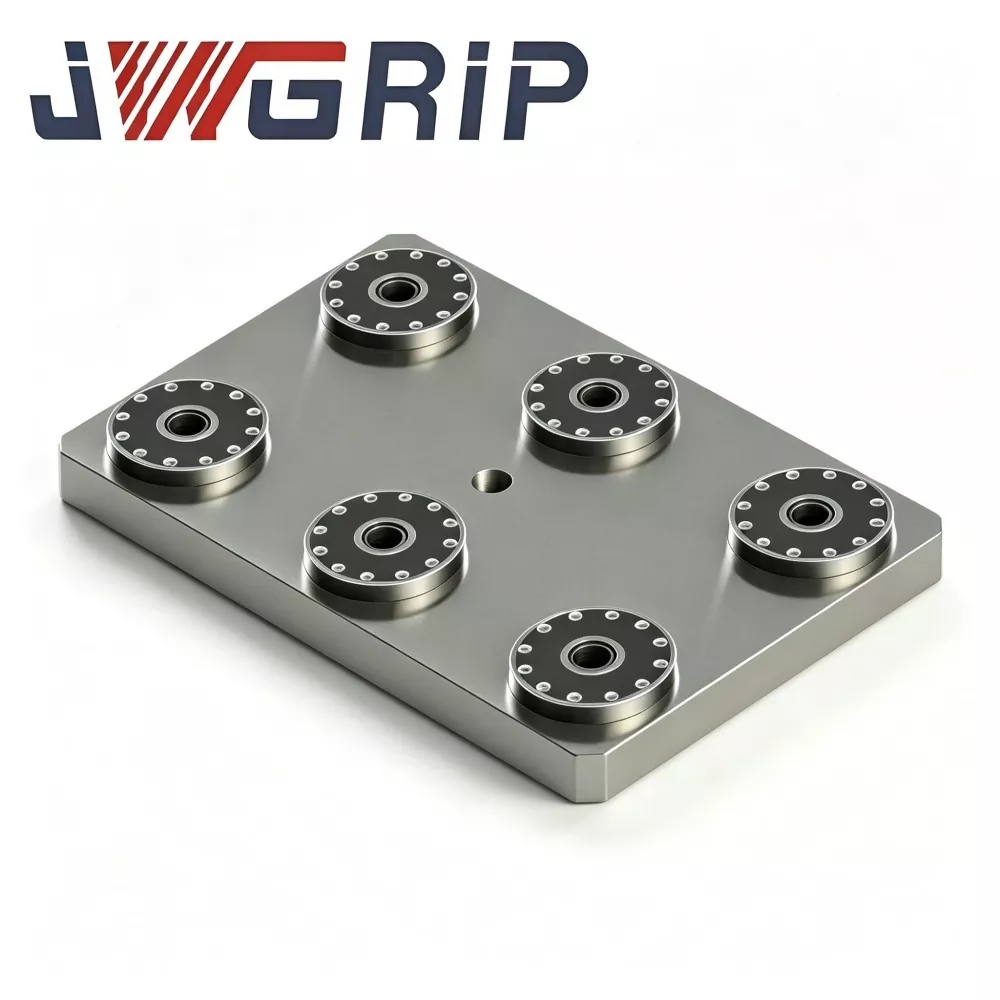
Placa de fixação de ponto zero de seis posições
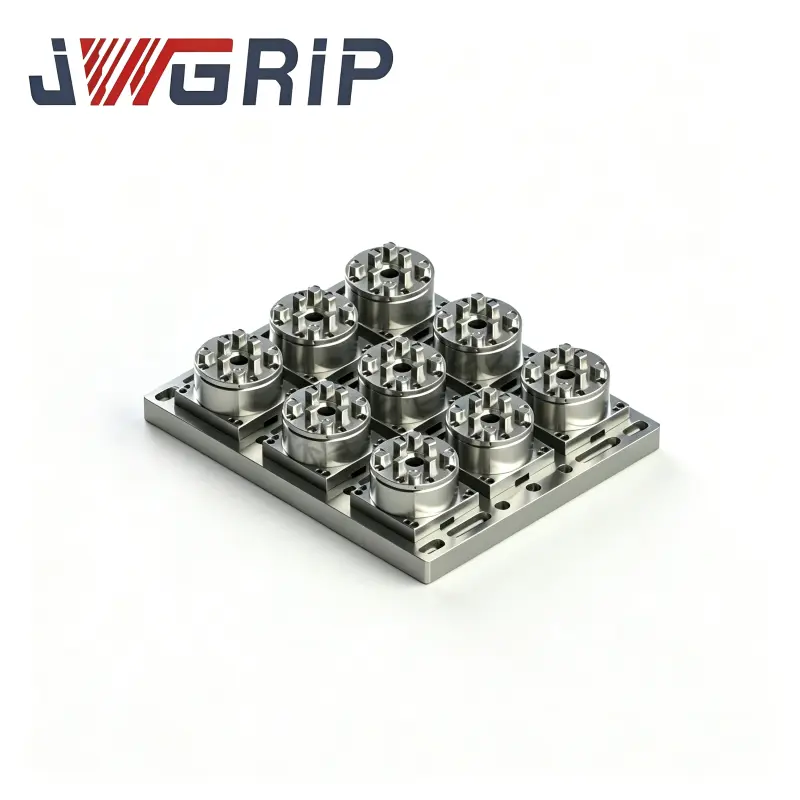
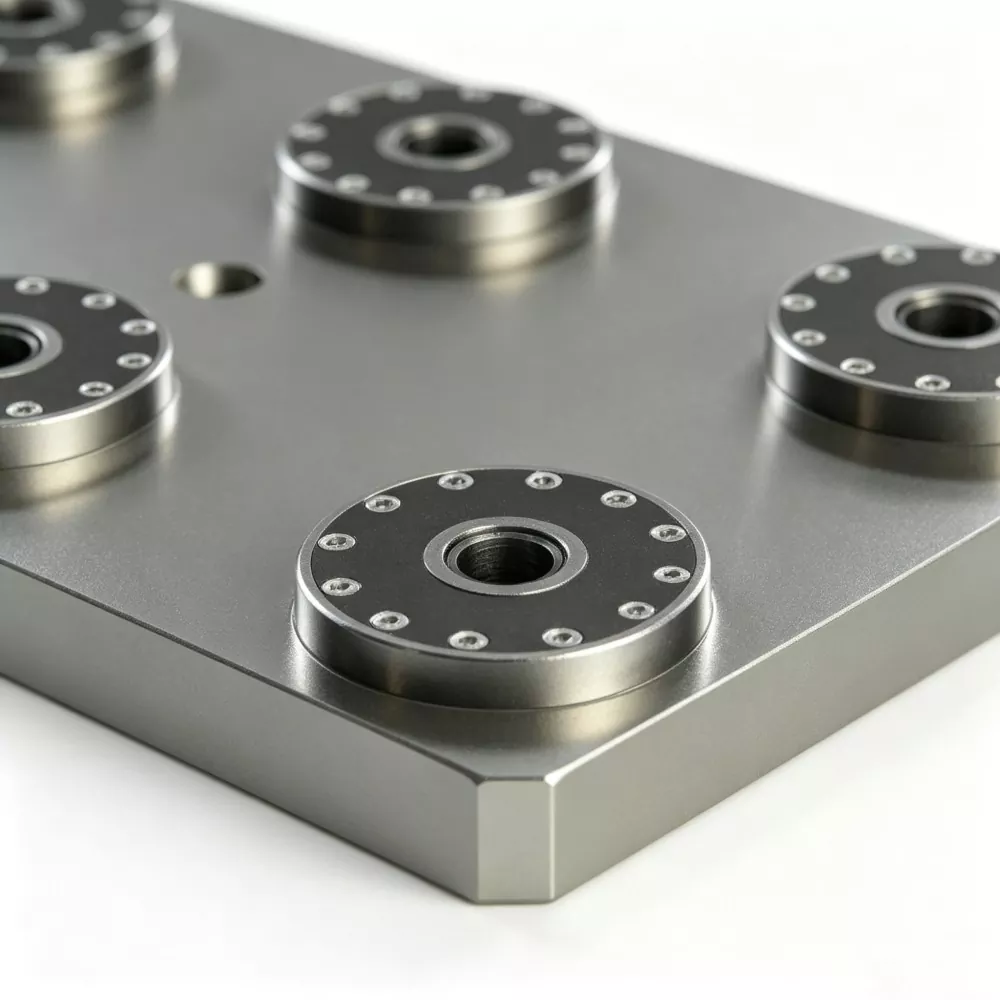
JWGRIP é o fabricante e fornecedor da placa de fixação profissional de seis posições e ponto zero na China. É um dispositivo de fixação integrado de ponto zero com múltiplas estações, especialmente projetado para fresamento CNC de alta eficiência e retificação em cenários de produção flexíveis. Este produto integra seis unidades independentes de travamento de ponto zero em uma única base integral para serviço pesado, realizando a montagem simultânea de vários acessórios e peças de trabalho. Ele apresenta um design estrutural tudo-em-um, sem montagem modular dispersa, que pode ser instalado diretamente nas mesas de trabalho de máquinas-ferramenta e combina com sistemas de predefinição off-line para melhorar significativamente a eficiência operacional geral das oficinas de processamento de precisão.
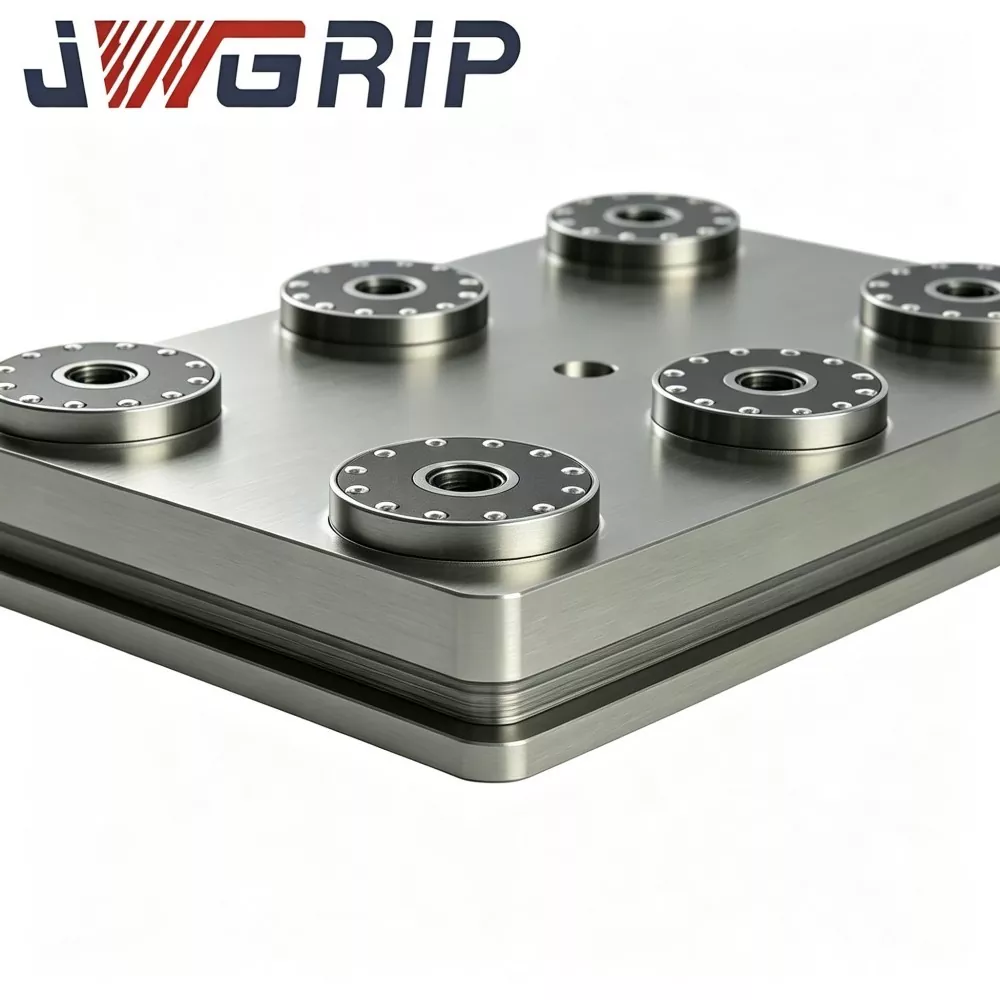
A placa de fixação de ponto zero de seis posições adota formação integral de peça única e tecnologia de usinagem de precisão integral. Toda a placa de base passa por fresagem geral interna, tratamento de alívio de tensão e retificação de precisão unificada, com todos os seis furos de posicionamento de ponto zero concluídos em usinagem de fixação única. Ele garante efetivamente um desvio mínimo de posição entre estações e uma precisão de posicionamento repetida altamente consistente de cada estação. Feito de liga de aço fundido de alta resistência com múltiplos tratamentos de envelhecimento para eliminação de tensões internas, o produto apresenta excelente estabilidade estrutural e resistência à deformação sob cargas de corte e retificação de longo prazo.
Cada estação é equipada com uma estrutura de vedação independente à prova de lascas para proteger os componentes de travamento internos contra fluidos de corte, lascas de metal e poeira abrasiva. Suporta pré-fixação off-line de vários gabaritos e peças de trabalho, permitindo o travamento síncrono ou independente de seis estações de acordo com as demandas de produção. Amplamente aplicado no processamento em lote de insertos de moldes, peças aeroespaciais de pequeno porte e componentes hidráulicos de precisão, reduz efetivamente a frequência de substituição de acessórios e aumenta significativamente a eficiência geral do equipamento de centros de usinagem verticais.
Montagem completa de hardware
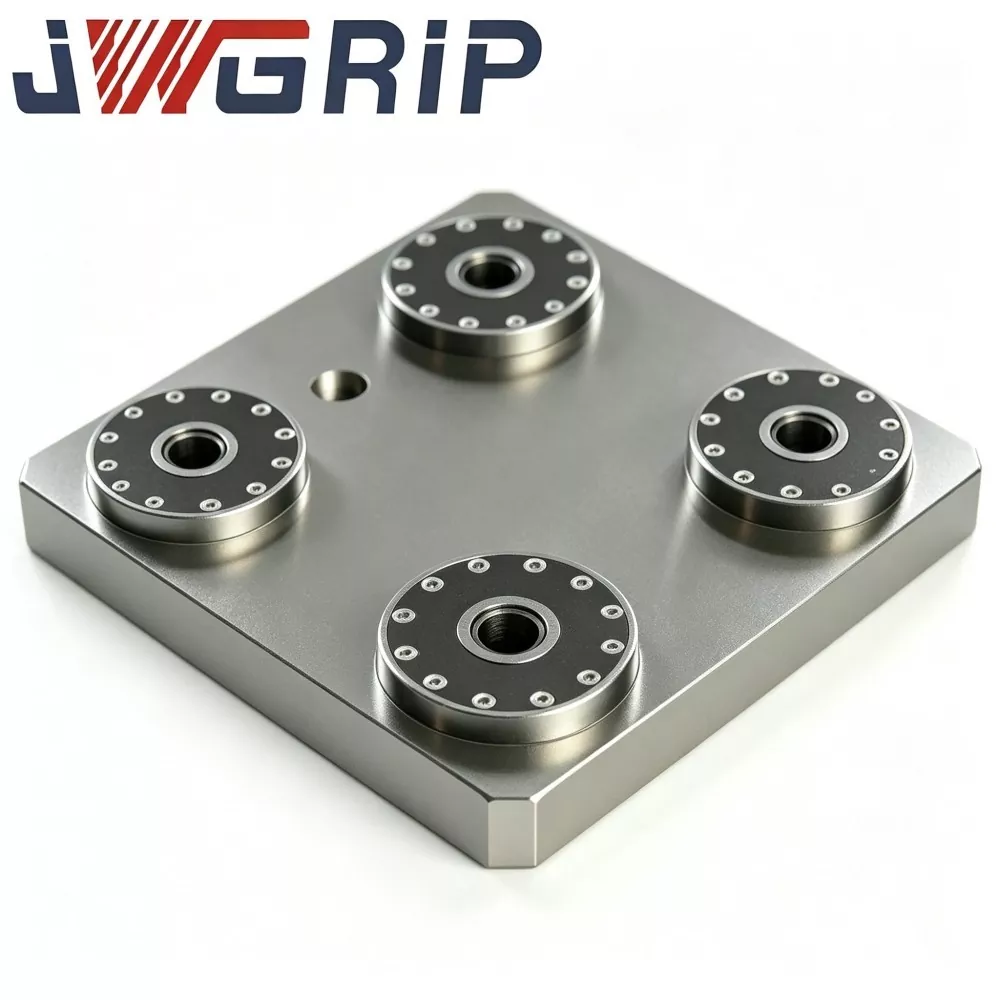
A placa de fixação de ponto zero de seis posições JWGRIP consiste em uma base de liga de aço forjada de peça única com seis conjuntos de buchas de ponto zero dispostos uniformemente em um layout circular de 360 graus em torno do eixo central. Componentes do conjunto completo:
· Substrato de base de aço-liga forjado em peça única
· Seis grupos de conjuntos de buchas de posicionamento de ponto zero em distribuição circular de ângulo igual
· Circuito de distribuição pneumática síncrona integrado
· Porta principal de entrada de ar comprimido
· Interface de saída de sinal de status de bloqueio NPN
· Orifícios de escareamento para montagem na mesa de trabalho
· Placas de proteção para estações ociosas
Modos de produção
Modo 1: Modo de produção em massa completo de seis estações
1. Prenda firmemente a placa de fixação de seis posições na mesa de trabalho da máquina-ferramenta CNC.
2. Coloque seis bases de fixação pré-instaladas com pinos de tração de ponto zero D20 nas seis estações de localização circulares, respectivamente.
3. Forneça ar comprimido de 0,5-0,7 MPa; o circuito de ar síncrono interno aciona seis conjuntos de buchas para travar simultaneamente.
4. Saídas de sinal de confirmação de bloqueio para sistema CNC; A máquina executa programas de usinagem e completa o corte de seis peças do tipo rotativo em um ciclo.
5. Após a conclusão da usinagem, libere a pressão do ar para destravar; seis acessórios podem ser removidos em uma etapa de manuseio.
Modo 2: Modo de ativação seletiva de estação parcial
1. Ative apenas 2 a 5 estações para pedidos de baixo volume.
2. Coloque placas de cobertura protetora correspondentes sobre as estações ociosas restantes para bloquear a entrada de cavacos e fluido de corte nas buchas.
Uma única unidade de hardware cobre amostragem de baixo volume e produção em massa de alto volume. Não há necessidade de comprar vários equipamentos com diferentes quantidades de estações.
Aviso de diretriz
· Os blanks de liga de aço forjado passam por usinagem de desbaste, semiacabamento e ciclos duplos de envelhecimento com alívio de tensão. As estações dispostas circularmente são altamente sensíveis à deformação do substrato. A tensão residual não aliviada mudará as posições da estação e os ângulos de indexação sob flutuação de temperatura e vibração de corte contínua, quebrando a consistência dimensional em seis peças de trabalho.
· Os furos de montagem para todas as seis buchas de posicionamento são retificados em uma retificadora de 5 eixos sob configuração de fixação única, garantindo a precisão do índice de estação e a coaxialidade de múltiplas estações.
· As buchas de posicionamento utilizam aço para rolamento de alta dureza; os furos internos recebem superacabamento de têmpera e brunimento.
Melhorias Tecnológicas
1. O layout circular de ângulo igual calibrado de fábrica garante precisão de indexação e coaxialidade de múltiplas estações Em comparação com a montagem manual no local de seis mandris de centro único discretos, esta placa monolítica elimina irregularidades de indexação e desvio coaxial causados por erro de montagem humano. O desempenho dimensional consistente para seis peças usinadas é garantido no nível do hardware de fixação.
2. Elimine o layout de múltiplas estações no local e o trabalho repetido de calibração de indicação de mostrador. Depois de montar e aparafusar a placa, a produção pode começar imediatamente. Os operadores não ajustam mais a posição de cada mandril na máquina, um por um, reduzindo significativamente o tempo de troca de lote.
3. Alteração flexível entre produção em massa e amostragem de pequenos lotes Suporta execuções completas de alto rendimento de seis estações, bem como operação de estação parcial para pedidos de baixo volume. As estações ociosas são simplesmente cobertas por placas protetoras. Não há necessidade de estocar vários equipamentos com diferentes contagens de estações e a pressão do estoque de peças sobressalentes dos equipamentos é reduzida.
4. Evite riscos de desvio de estação comuns em matrizes discretas de vários mandris. As posições das estações são fixadas permanentemente na base monolítica. O afrouxamento dos parafusos e a mudança gradual da estação desencadeada pela vibração de corte de longo prazo (um problema frequente com conjuntos de mandris montados) não podem ocorrer, reduzindo os riscos de lotes dimensionais fora das especificações.
5. Reutilize ativos de fixação de pino de tração de ponto zero D20 existentes. As bases de fixação existentes podem ser reutilizadas após a modernização de pinos de tração de ponto zero D20 padrão. A remanufatura completa do equipamento é desnecessária e o investimento prévio no equipamento é preservado.
6. Adaptável para operação manual em oficina e retrofits de linha de automação Portas pneumáticas padronizadas reservadas e interfaces de sinal suportam troca manual de acessórios. Ele pode se conectar com garras robóticas para realizar carga e descarga automática para conjuntos circulares de acessórios de seis estações.
Casos reais
Caso 1: Fábrica de Componentes
Anteriormente, o cliente organizava manualmente seis mandris de centro único e ponto zero em arranjos circulares nas mesas da máquina.
· Cada configuração de novo pedido consumiu de 2,5 a 4 horas para layout e calibração do mostrador
· A vibração de corte mudou lentamente as posições da estação, exigindo nova verificação semanal de indexação e coaxialidade
Depois de implantar a placa de fixação de ponto zero de seis posições JWGRIP:
· A produção começa diretamente após a montagem, sem procedimentos complexos de layout e calibração
· A dispersão dimensional entre seis peças usinadas diminui visivelmente
· Os fluxos de trabalho semanais de verificação de estação são removidos e o tempo efetivo de execução da máquina aumenta.
Caso 2: Oficina de componentes de alojamento de rolamento
A fábrica enfrenta grandes flutuações nos volumes de pedidos: a produção em massa na alta temporada exige usinagem simultânea de seis peças para alto rendimento; pedidos de pequenos lotes fora da temporada exigem apenas 2 a 3 peças por ciclo. Com placa de fixação JWGRIP de seis posições:
· Execute o modo de estação completa durante períodos de pico de volume; mudar para o modo de estação parcial para trabalhos em lotes pequenos
· Os custos de aquisição e armazenamento de vários acessórios separados para fins especiais são reduzidos.
Verificação de Qualidade
Todas as placas de fixação de ponto zero de seis posições JWGRIP completam o processo completo de forjamento, tratamento térmico, usinagem CNC, retificação e montagem internamente; nenhuma terceirização OEM de unidade completa.
Fluxo de trabalho de produção completo
1. Forjamento de placa de aço-liga
2. Usinagem de desbaste
3. Primeiro envelhecimento com alívio do estresse
4. Semiacabamento
5. Envelhecimento secundário com alívio do estresse
6. Esmerilhadeira de 5 eixos: esmerilhe todos os seis furos de montagem da bucha em uma configuração de fixação
7. Encaixe à pressão da bucha
8. Montagem e vedação do circuito de ar síncrono interno
9. Teste de retenção de pressão de estanqueidade
10. Inspeção CMM para indexação de estação, coaxialidade e precisão de posicionamento repetido por estação
11. Tratamento de proteção antiferrugem
12. Embalagem à prova de choque para exportação
Lista de verificação de inspeção
· Teste independente de precisão de posicionamento repetido para cada estação
· Metrologia CMM para precisão de indexação de seis estações, coaxialidade e posição relativa entre estações
· teste de estanqueidade de retenção de ar de 5 minutos; queda de pressão máxima permitida ≤0,02 MPa
· Teste funcional de bloqueio-desbloqueio síncrono cíclico cobrindo todas as seis estações
A precisão do índice e a coaxialidade das seis estações são totalmente verificadas antes do envio para a fábrica. Nenhuma calibração de posição relativa na máquina é exigida dos clientes. Cada unidade é enviada com folha de dados de inspeção CMM original para arquivamento de equipamentos de fixação.
Orientação de Avaliação
1. Priorize a avaliação dos requisitos do processo: este produto é direcionado a peças rotativas/de formato anular que exigem usinagem simultânea de várias peças. Considere soluções alternativas de fixação de ponto zero para peças não rotativas. Verifique os contornos do equipamento para garantir zero interferência física entre estações adjacentes.
2. Confirme as especificações do pino de tração de ponto zero no local. A versão padrão se adapta aos pinos de tração D20. Conjuntos de buchas personalizados podem ser desenvolvidos mediante solicitação para dimensões alternativas de pinos de tração.
3. Para integração da linha de automação: garanta uma pressão estável da fonte de ar da oficina entre 0,5-0,7 MPa e reserve os pontos IO do sinal PLC NPN.
4. Calcule a altura total empilhada da peça de trabalho mais o acessório. Avalie os riscos de colisão para ferramentas de corte e inclinação do fuso de 5 eixos. Envie os desenhos da peça à equipe técnica do JWGRIP para avaliação de interferência se tiver dúvidas.
Especificação técnica
· Aperte os parafusos de montagem da placa seguindo estritamente os requisitos de valor de torque no manual do usuário JWGRIP. A fixação violenta com excesso de torque é proibida. A deformação do substrato destruirá a precisão e a coaxialidade da indexação da estação circular.
· Instale o filtro óleo-água na extremidade frontal da entrada de ar. A entrada de umidade e impurezas nas buchas causa ferrugem e abrasão, causando desvio de precisão.
· Pulverize aerossol de lubrificante seco em cada bucha de ponto zero após cada 80-100 horas de trabalho cumulativas. O óleo líquido do motor é estritamente proibido, pois o óleo retém lascas metálicas e provoca falhas no travamento das buchas.
· Limpe todas as buchas de posicionamento e faces de referência com ar comprimido em cada mudança de turno.
· Coloque placas de proteção correspondentes nas estações ociosas para evitar que cavacos e fluido de corte invadam os conjuntos de buchas.
· Evite o impacto de objetos pesados atingindo as faces de referência da placa. A deformação do substrato induzida por colisão danificará a indexação e a coaxialidade da estação circular e dificilmente poderá ser reparada.
· Nunca opere além da capacidade de carga nominal de estação única.
Embalagem e Envio
· Embalagem: caixa de madeira maciça à prova de choque de nível de exportação com amortecedor interno de espuma espessa para proteger superfícies de referência de localização circulares durante trânsito oceânico de longa distância.
· Prazo de entrega padrão: 17 a 23 dias úteis. SKUs padrão selecionados são mantidos em estoque para envio rápido.
Suporte pós-venda
· Garantia: a garantia completa de 12 meses da unidade cobre defeitos de fabricação, excluindo danos causados pelo homem. As reclamações qualificadas beneficiam de reparação gratuita ou substituição de peças sobressalentes.
· Recursos técnicos: São fornecidos documentos e desenhos de operação on-line.
· Serviço pago: suporte técnico remoto pago está disponível para projetos de pedidos em grandes quantidades.
· Modificação personalizada: suporte para ajuste do diâmetro da estação circular, alteração da quantidade da estação e alteração das especificações do pino de tração.
· Avaliação da amostra: Amostra de avaliação pode ser organizada; o comprador assume o custo do frete da amostra.
Perguntas frequentes
Q1: A placa de fixação de ponto zero de seis posições JWGRIP pode funcionar com apenas estações parciais ativadas?
R: Sim. Coloque placas de proteção nas estações ociosas; isso não prejudicará o desempenho da placa principal. Ele suporta cenários de trabalho de amostragem de baixo volume e produção em massa.
Q2: Qual é a principal diferença em relação a seis mandris discretos de centro único dispostos em conjunto?
R: A placa monolítica de seis posições completa a calibração de indexação e coaxialidade na fábrica, removendo o layout no local e o trabalho de indicação por mostrador. Matrizes discretas de mandril único dependem totalmente da calibração manual na máquina e apresentam riscos de mudança de estação sob vibração de corte prolongada.
Q3: Minhas bases de fixação de ponto zero D20 existentes podem ser reutilizadas?
R: As bases de fixação montadas com pinos de tração de ponto zero padrão D20 podem ser usadas diretamente.
Q4: A placa de fixação de ponto zero de seis posições JWGRIP pode ser implantada em máquinas-ferramentas CNC de 5 eixos?
R: Pode ser aplicado em condições livres de colisão. Calcule a altura total do acessório mais a peça na fase de seleção e avalie o risco de colisão com inclinação do fuso.
Informações sobre decisões de aquisição
Muitos fabricantes que produzem componentes anulares rotativos enfrentam duas opções insatisfatórias: gastar grandes horas de trabalho montando matrizes de múltiplos mandris no local ou adquirir acessórios de uso especial únicos e de alto custo para usinagem simultânea de seis peças.
A placa de fixação de ponto zero de seis posições JWGRIP oferece base monolítica pré-fabricada com seis estações circulares distribuídas uniformemente. Ele elimina a calibração complexa no local, preservando a universalidade da troca rápida do ponto zero, para que os acessórios não se tornem obsoletos após a troca de especificações do pedido. É adequado para produção em massa de peças de estilo rotativo, como flanges, caixas de rolamentos e moldes tipo anel. Se a fixação simultânea de seis peças raramente for necessária, avalie cuidadosamente a relação entrada-saída antes de fazer pedidos.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.

Recomendações de notícias