Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






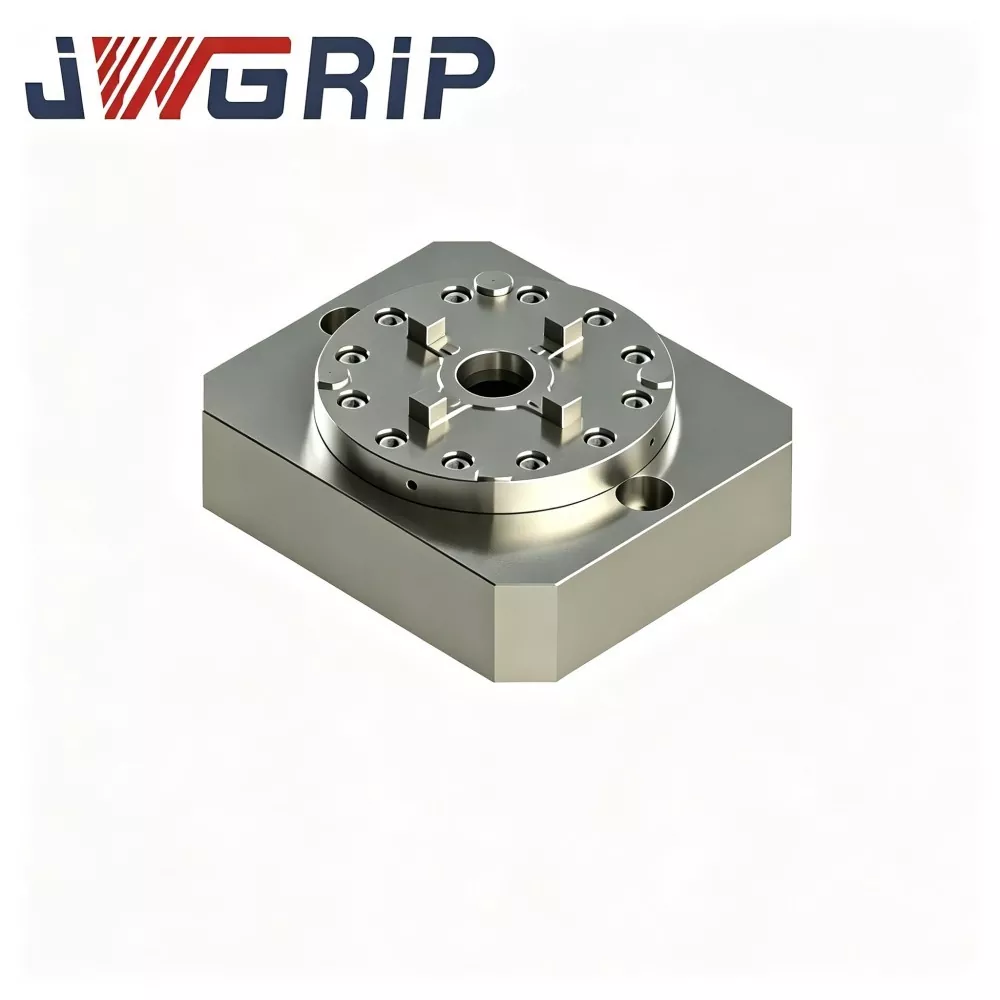
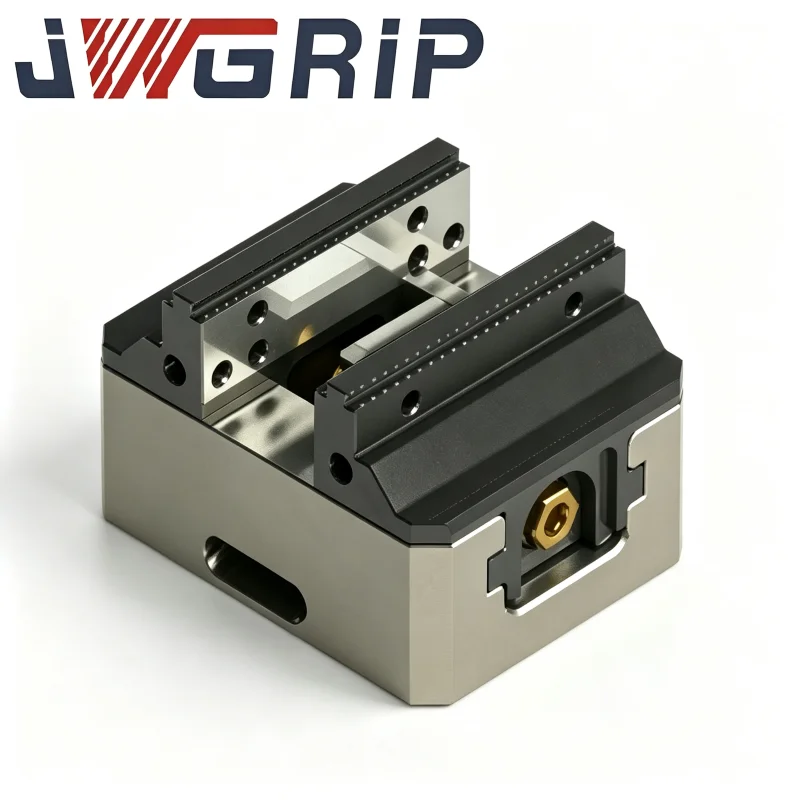
Mandril de fixação de ponto zero central único integrado
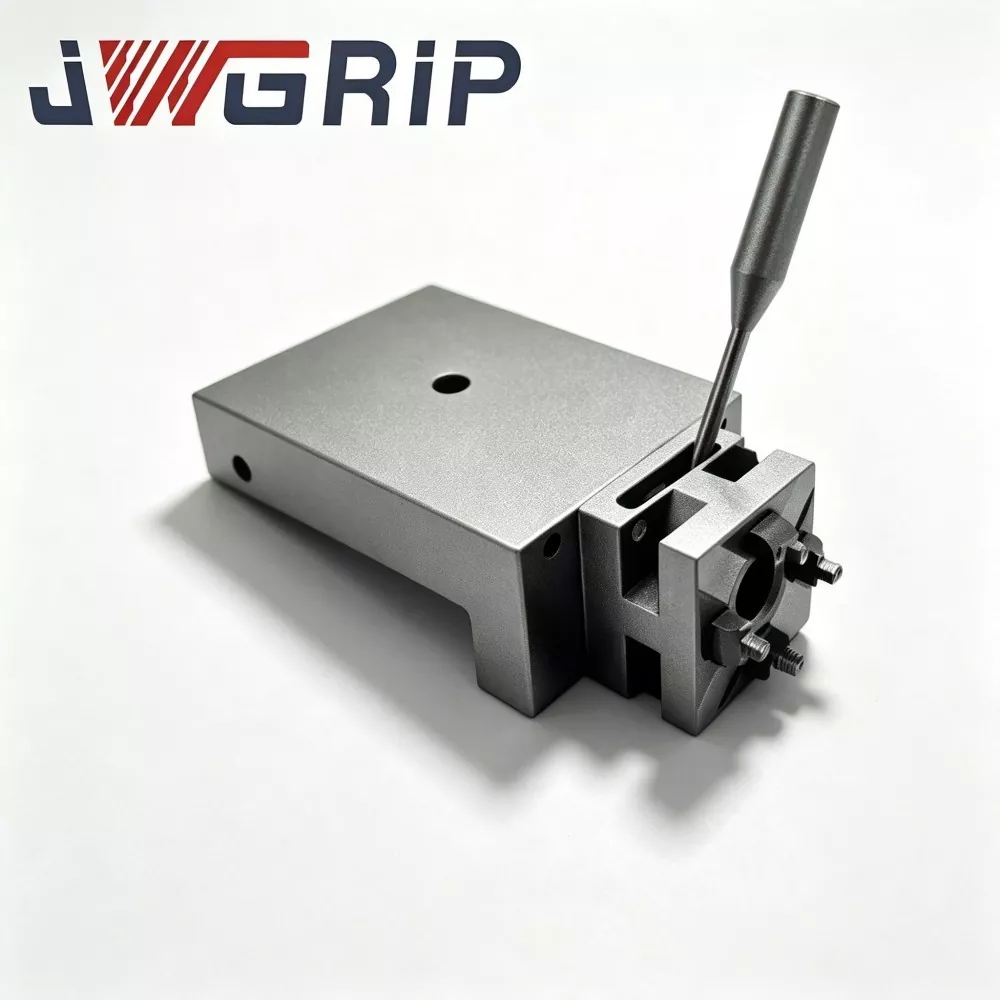
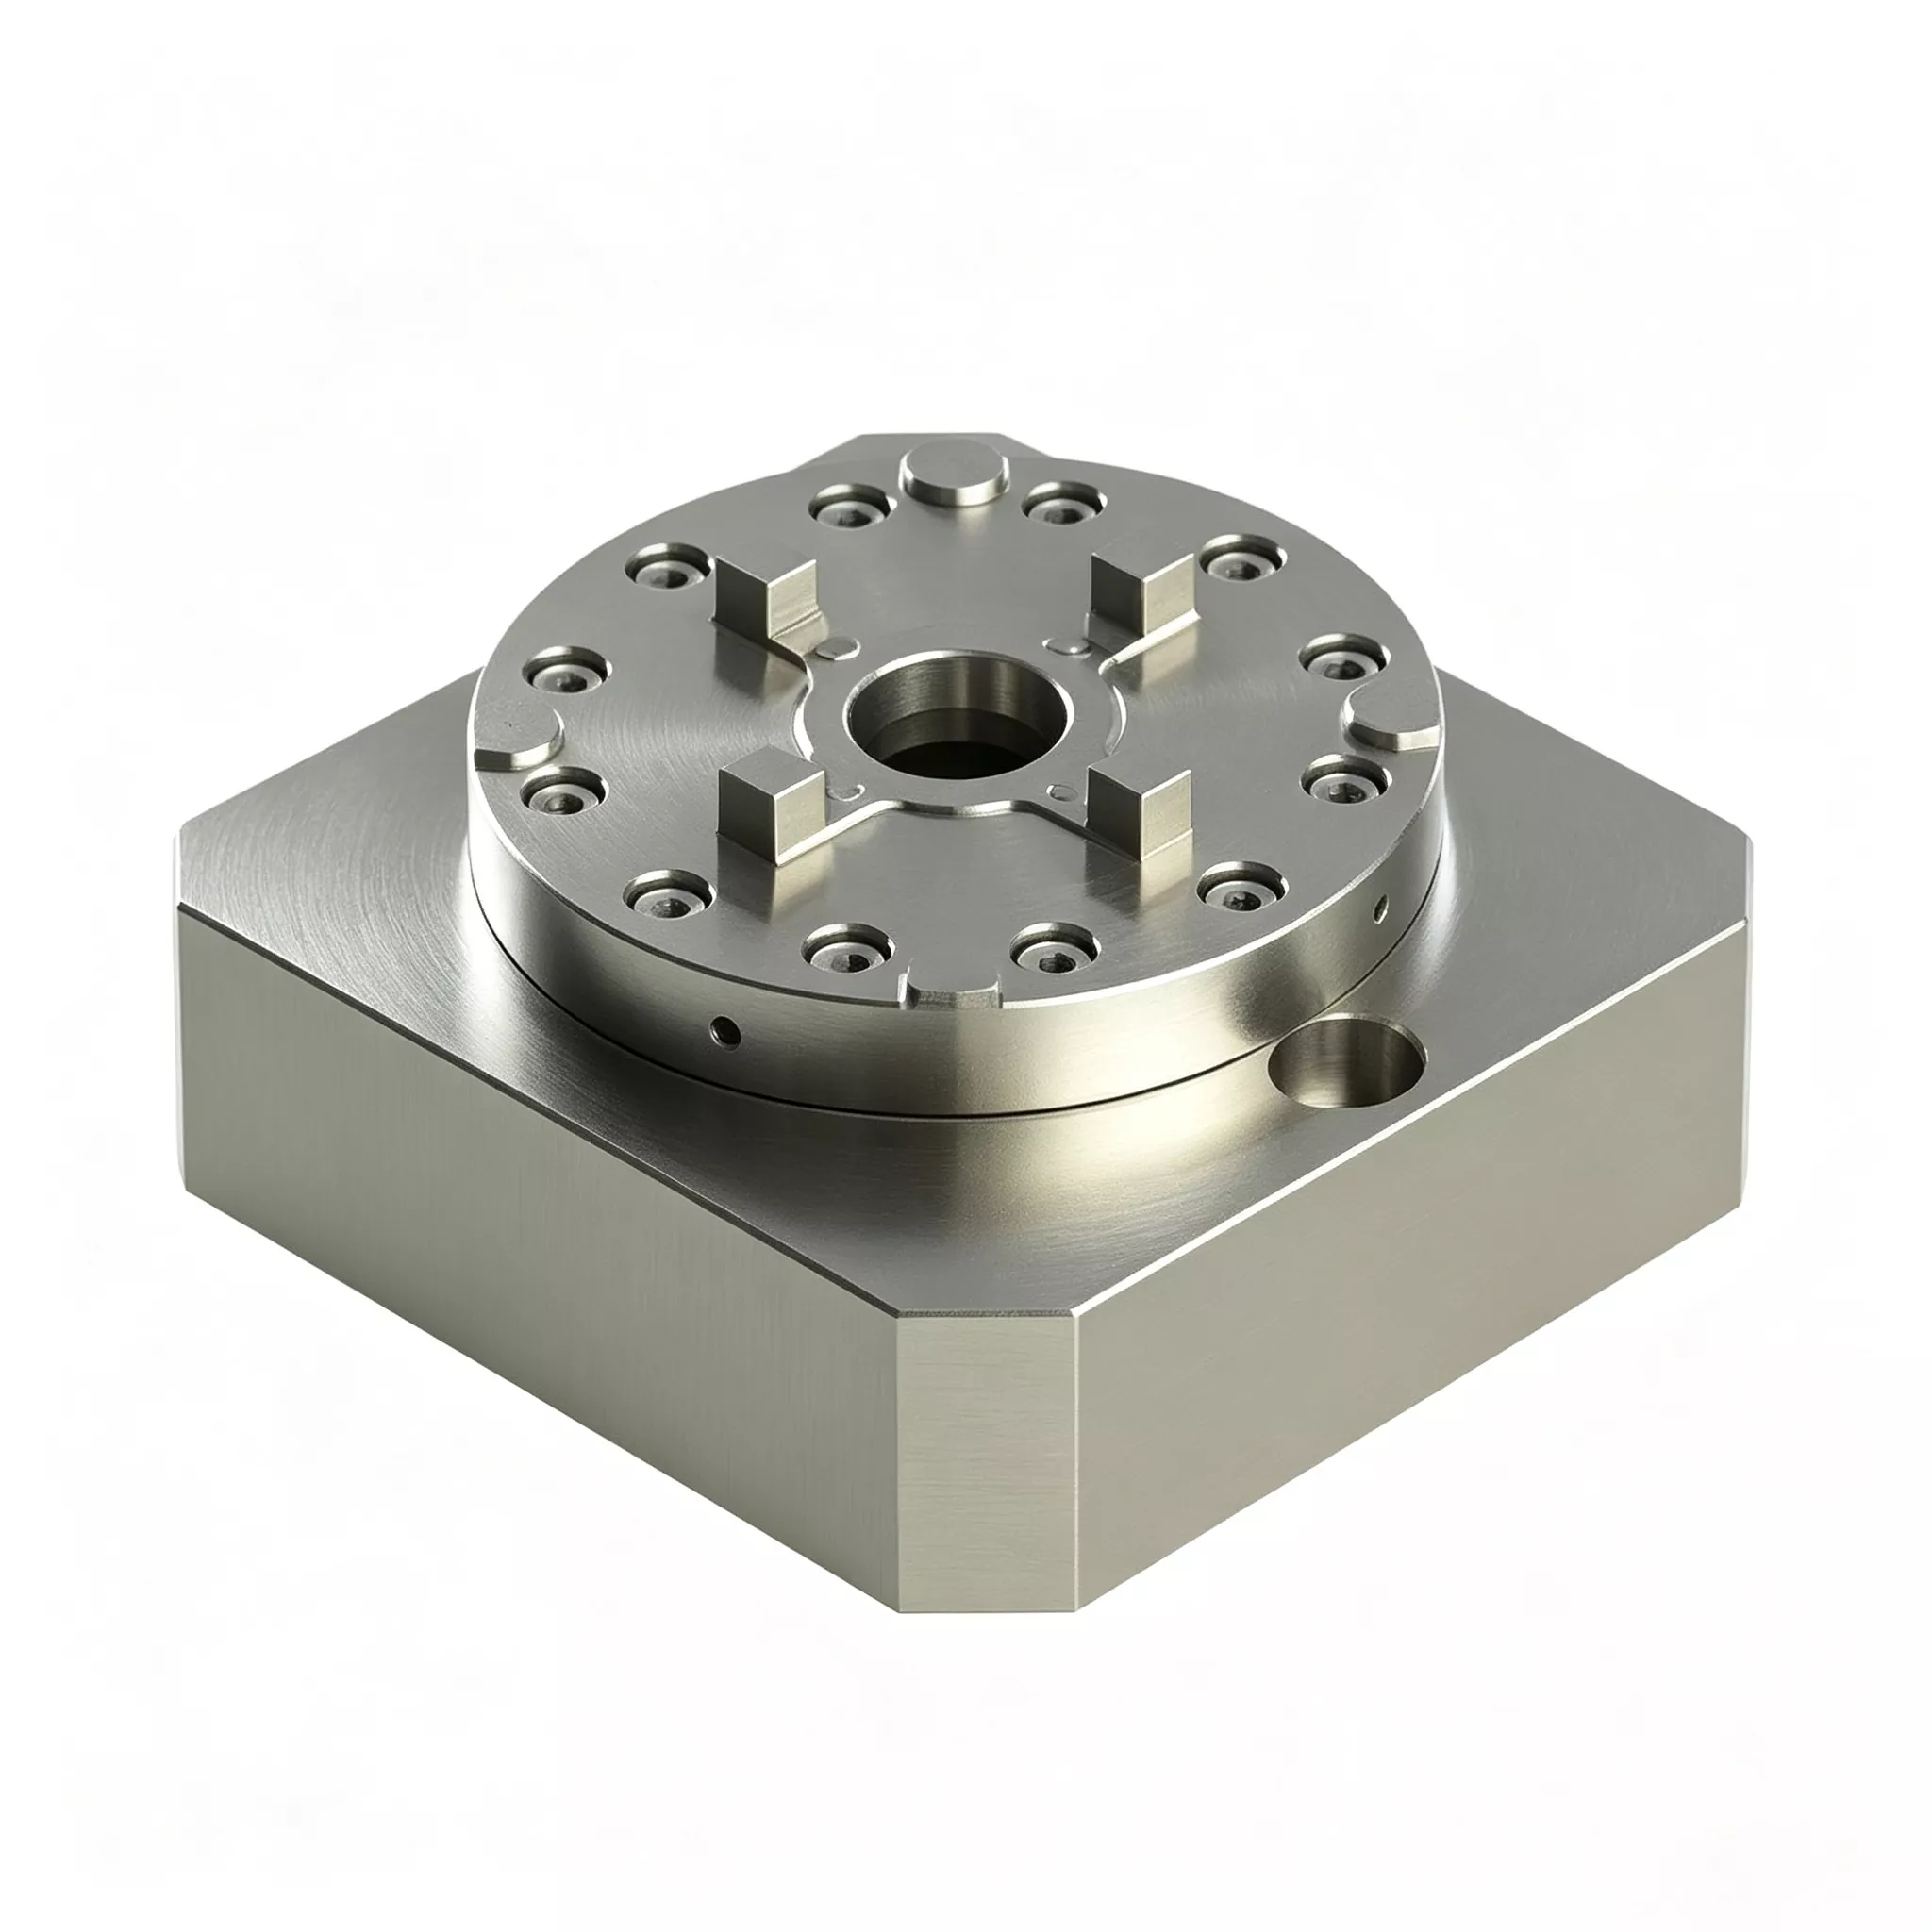
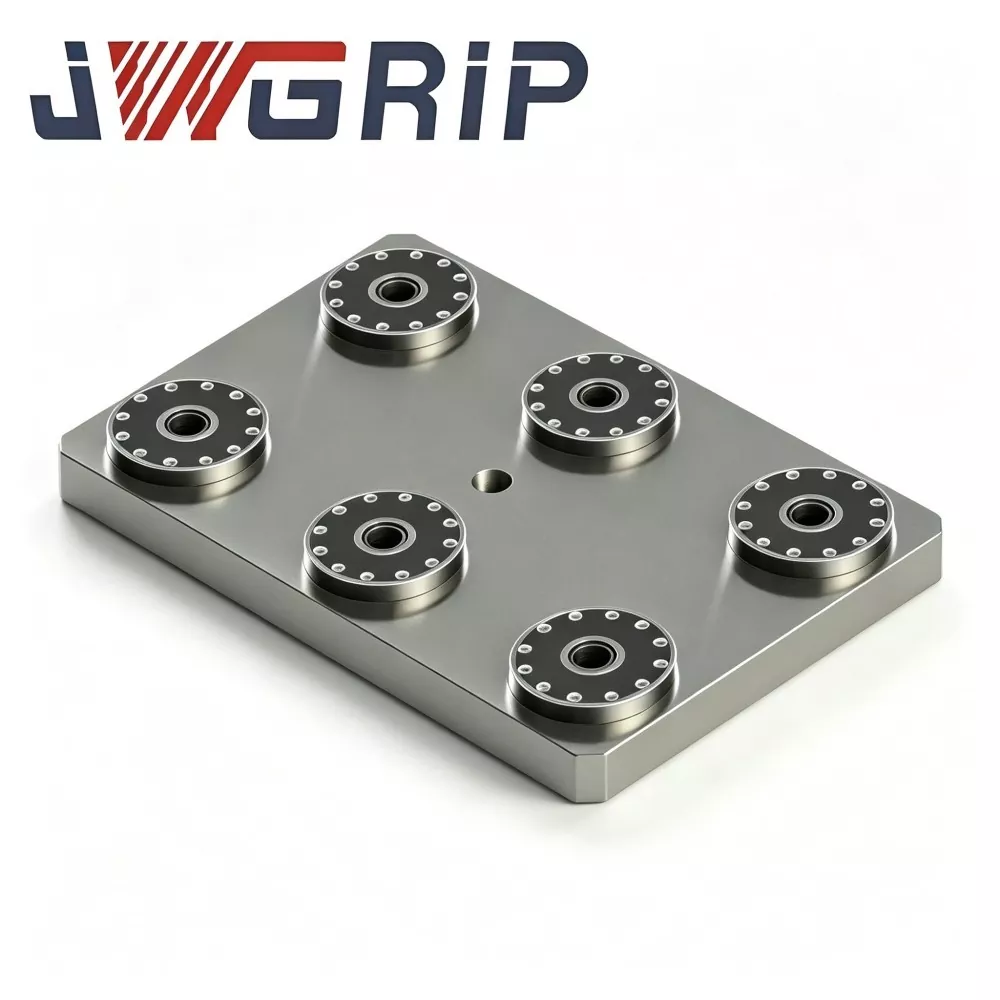
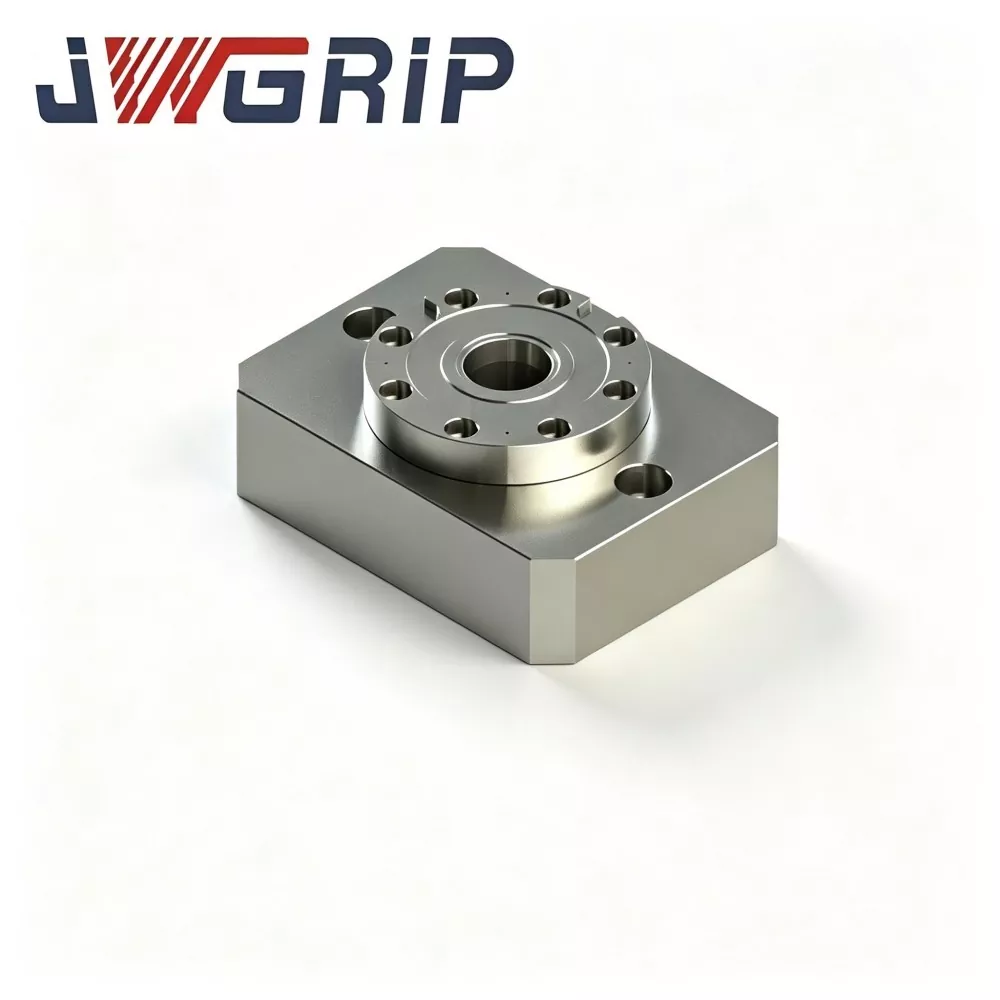
JWGRIP fornece vendas diretas da fábrica de mandril de fixação de ponto zero de centro único integrado e personalizado na China. É um dispositivo de posicionamento e fixação integrado tudo-em-um, especialmente otimizado para modernas máquinas CNC de torneamento-fresamento composto e centros de usinagem verticais. Diferentemente das combinações tradicionais de acessórios tipo split, este produto integra mecanismo de fixação autocentrante de centro único e estrutura de posicionamento de travamento de ponto zero em um corpo monolítico completo, não necessitando de acessórios adicionais correspondentes.
Adotando um design de formação integral de peça única, o mandril de fixação integrado de centro único e ponto zero elimina procedimentos de montagem e calibração no local de acessórios discretos. Toda a correspondência de componentes principais, retificação de precisão e pré-comissionamento são concluídos na fábrica, permitindo o uso plug-and-play para usuários finais com precisão de referência de centro único unificada e estável. Fabricadas com liga de aço reforçada e tratamento térmico completo para alívio de tensões, as principais superfícies do produto são processadas por retificação de ultraprecisão, garantindo concentricidade excelente e repetível durante a substituição frequente de paletes.
Equipado com uma estrutura interna de vedação em labirinto, ele isola efetivamente a emulsão de corte e cavacos de metal, proporcionando desempenho estável sob condições de corte pesado e processamento com alto teor de cavacos. Suportando predefinição off-line e troca rápida de paletes, este mandril de fixação de alta eficiência é amplamente aplicável para usinagem de precisão de peças em formato de eixo e disco nas indústrias automotiva, de componentes hidráulicos e de moldes, realizando uma produção flexível automatizada, de alta precisão e alta eficiência.
Hardware da unidade principal
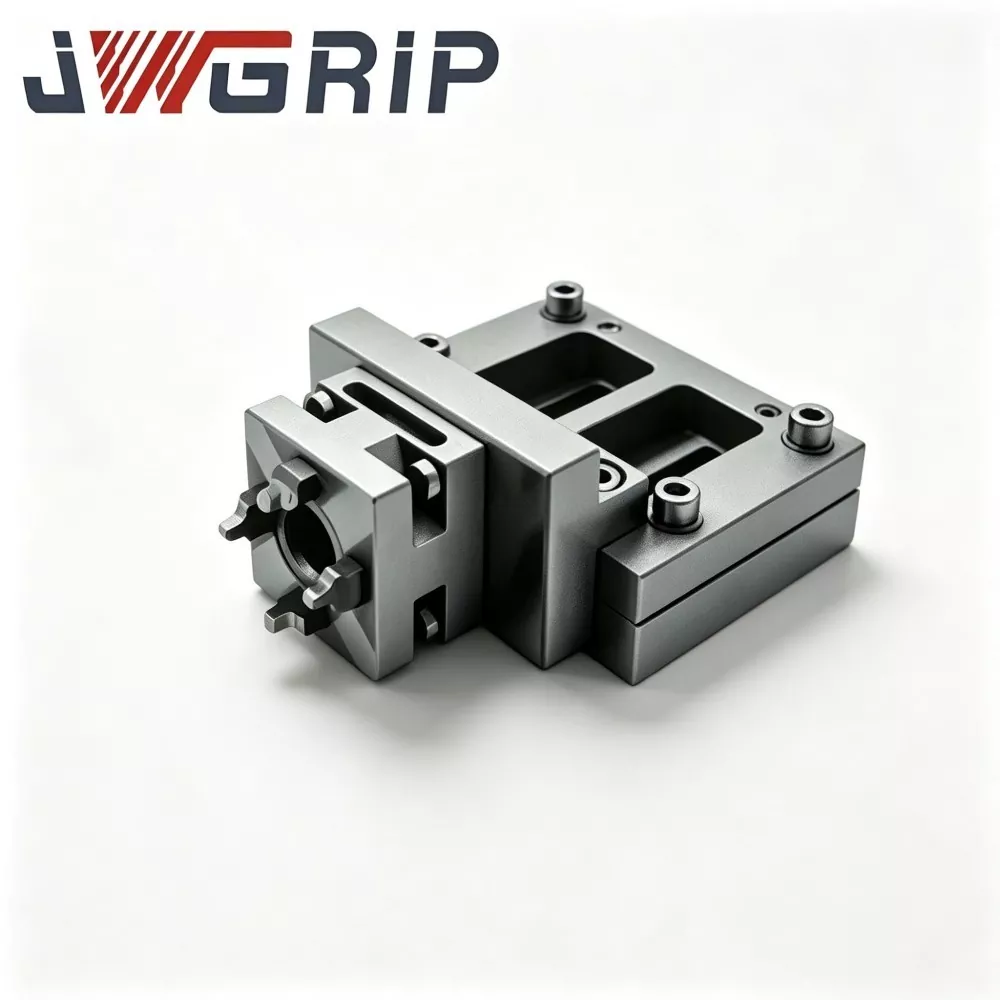
Cada mandril de fixação de ponto zero de centro único integrado JWGRIP é produzido a partir de peça bruta forjada de peça única. Não existem costuras de montagem entre superfícies de localização, flanges de montagem e passagens de ar internas. A montagem completa inclui:
Substrato forjado em peça única
Conjunto de pistão com travamento pneumático integrado
Conjunto de bucha de posicionamento de ponto zero
Passagens pneumáticas integradas internamente
Interface de saída de sinal de status de bloqueio NPN
Furos escareados para montagem em flange
Dois modos de implantação
Modo 1: Operação autônoma de ponto único
1. Prenda o flange do mandril na mesa de trabalho da máquina-ferramenta.
2. Monte a base do acessório pré-equipada com pinos de tração de ponto zero D20 na face de referência de localização do mandril.
3. Forneça ar comprimido de 0,5-0,7 MPa; o pistão interno aciona as buchas para completar o travamento de pull-in.
4. Saídas de sinal de confirmação de posição, a máquina CNC executa ciclos de corte pesado.
5. Após a conclusão da usinagem, libere a pressão do ar para destravar e remover a base do acessório.
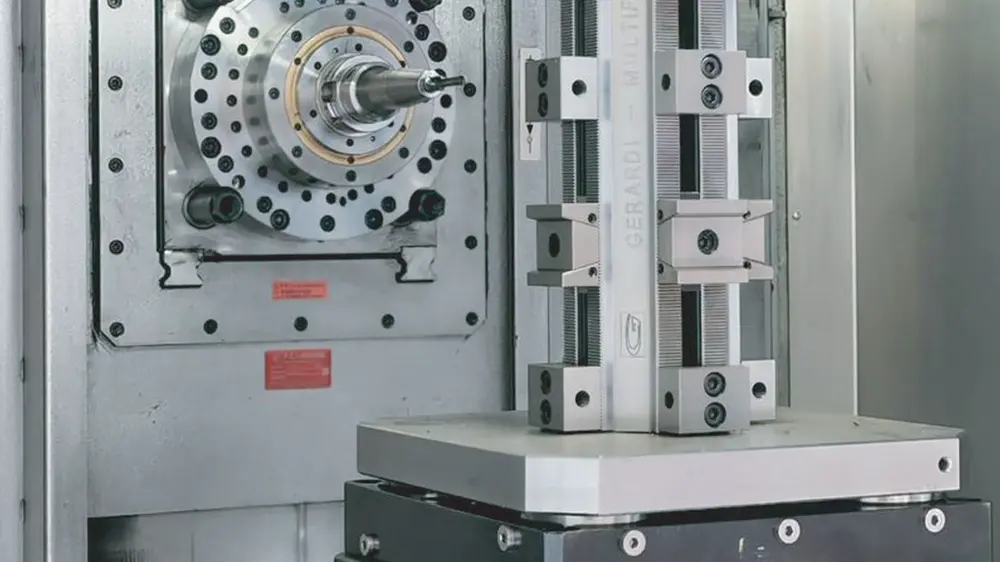
Modo 2: Modo de fixação para serviço pesado Multi-Chuck Array
1. Organize vários mandris de centro único integrados nas mesas de trabalho com ranhura em T da máquina-ferramenta de acordo com o peso da base do acessório e as dimensões externas. Várias unidades compartilham cargas de corte em conjunto.
Observação importante: Semelhante aos mandris modulares de estilo dividido, as relações de posição relativa entre os mandris montados em conjunto ainda exigem marcação e alinhamento na máquina, o que pertence ao escopo de comissionamento no local do cliente.
Notas de design de material e precisão
Os blanks de aço-liga temperados e revenidos passam por envelhecimento duplo com alívio de tensão após o forjamento. Sob cargas de impacto cíclicas pesadas, a liberação insuficiente de tensão causa deformação lenta do substrato e reduz a vida útil do acessório.
As buchas de posicionamento de aço para rolamentos de alta dureza recebem têmpera e superacabamento de brunimento do furo interno, proporcionando precisão de localização de repetição de ± 2 μm por unidade única.
A solução de forjamento de peça única requer ciclos de produção mais longos e custos de material mais elevados, resultando em preços ex-works mais elevados em comparação com mandris do tipo dividido. No entanto, reduz significativamente os custos ocultos causados por falhas de tempo de inatividade em fases posteriores e pela substituição frequente de peças sobressalentes.
Vantagem principal
1. Elimine os riscos de falha desencadeados pela junta e reduza o tempo de inatividade não planejado da linha de produção. O relaxamento da tensão da junta aparafusada em mandris do tipo dividido cria falhas progressivas ocultas, que trazem problemas intermitentes fora das especificações da peça e tempo de inatividade não planejado. O forjamento monolítico sem juntas remove esses pontos de falha e reduz a perda de tempo de trabalho causada pela solução de problemas de falhas no processo.
2. Prolongue a vida útil do acessório e reduza a frequência de aquisição de peças sobressalentes Sob intensidade de produção de serviço pesado equivalente, os substratos forjados monolíticos evitam o afrouxamento nas juntas de montagem. A vida útil é estendida. Os usuários ficam livres da frequente substituição completa do mandril e do reabastecimento de peças sobressalentes de parafusos, mitigando a pressão de estoque de peças sobressalentes a longo prazo.
3. Mantenha a flexibilidade do layout modular, apesar da construção monolítica. Tanto o uso autônomo de ponto único quanto o layout de matriz de vários mandris são suportados. As fábricas selecionam a quantidade de mandril de acordo com os requisitos reais de carga da peça. Livre dos limites de estação fixa de paletes pré-fabricadas, adapta-se a bases de fixação resistentes não padronizadas.
4. Reutilizar ativos de fixação de pino de tração de ponto zero D20 existentes. As bases de fixação internas para serviços pesados podem ser reutilizadas diretamente após a modernização de pinos de tração de ponto zero D20 padrão. A remanufatura em massa de acessórios é desnecessária e o investimento anterior em acessórios é bem preservado.
5. Suporte duplo para oficinas manuais e projetos de atualização de automação A porta aérea G1/8 integrada e a interface de saída de sinal NPN permitem a operação direta no modo manual. Para projetos de automação, ele se conecta a PLC e robôs industriais para realizar carga e descarga automática de dispositivos pesados.
Casos de aplicação
Caso 1: Fábrica de Moldes para Serviços Pesados
Este cliente já havia adquirido lotes de mandris unicêntricos tipo split para desbaste de moldes brutos. Embora o preço de compra unitário fosse baixo:
· 2-3 falhas ocultas relacionadas a juntas ocorriam a cada trimestre
· O relaxamento da tensão do parafuso desencadeou desvio dimensional intermitente da peça de trabalho
· Cada falha gerava uma paralisação média de produção de 4 a 8 horas, além de moldes descartados, além de gastos extras com parafusos de reposição ou mandris completos
Depois de mudar para o mandril de fixação de ponto zero de centro único integrado JWGRIP:
· Zero falhas intermitentes fora das especificações originadas de defeitos nas juntas de montagem dentro de dez meses consecutivos de produção
· Mesmo com o custo unitário de compra mais alto, os custos abrangentes que cobrem perdas por tempo de inatividade, sucata de peças e compra de peças sobressalentes caíram significativamente.
Caso 2: Subcontratado de Componentes de Máquinas de Engenharia
O cliente processa peças de chapa grossa em máquinas de 5 eixos adotando um layout de matriz de múltiplos mandris.
Os antigos mandris do tipo split exigiam desmontagem completa e nova verificação do torque dos parafusos a cada dois meses, ocupando valiosas horas de produção da máquina.
Após a implantação dos mandris monolíticos JWGRIP, esses fluxos de trabalho periódicos de inspeção de torque são eliminados, proporcionando um tempo de usinagem mais eficaz.
Fluxo de trabalho de produção completo
1. Forjamento de uma peça em branco de aço-liga
2. Usinagem de desbaste
3. Primeiro envelhecimento com alívio do estresse
4. Semiacabamento
5. Envelhecimento secundário com alívio do estresse
6. Retificação de superprecisão para faces de referência
7. Usinagem de canal pneumático interno de furo profundo
8. Encaixe à pressão da bucha
9. Montagem do componente de sinal pneumático
10. Teste de retenção de pressão de estanqueidade
11. Inspeção de precisão independente de unidade única
12. Tratamento de proteção antiferrugem
13. Embalagem à prova de choque para exportação
Lista de verificação de inspeção
· Teste de precisão de posicionamento repetido de mandril único
· teste de estanqueidade de retenção de ar de 5 minutos; queda de pressão máxima permitida ≤0,02 MPa
· Teste de durabilidade de travamento-destravamento cíclico
· Verificação funcional da lógica de saída de sinal
Nota: A inspeção de fábrica garante apenas a precisão do mandril independente individual. A precisão da posição mútua após a montagem do layout da matriz depende da indicação e alinhamento do cliente na máquina e não é coberta pelo escopo da inspeção de fábrica. Cada unidade é enviada com uma folha de dados de inspeção de fábrica de unidade independente para arquivamento de equipamentos do cliente.


Orientação de Avaliação e Seleção
1. Analise as condições de corte do mundo real: calcule a proporção de tarefas de desbaste pesado e fresamento de alto avanço. Este produto é mais adequado para cenários com alta participação de corte pesado. Os mandris do tipo dividido oferecem melhor custo-benefício abrangente para oficinas dominadas por trabalhos de corte leve.
2. Realize a avaliação do custo total de propriedade (TCO): além do preço unitário de compra, leve em consideração as possíveis horas de trabalho paradas, perda de peças de trabalho, verificação periódica da mão de obra e frequência de substituição de peças sobressalentes.
3. Para implantação de layout de matriz: calcule a carga suportada por cada mandril e nunca exceda a capacidade nominal. Confirme a compatibilidade da ranhura em T da máquina-ferramenta para área de flange de Φ130 mm.
4. Mantenha a pressão estável da fonte de ar da oficina em 0,5-0,7 MPa. Reserve pontos IO de sinal PLC NPN para projetos orientados para automação.
5. Confirme as especificações do parafuso prisioneiro no local. Conjuntos de buchas personalizados estão disponíveis mediante solicitação para tamanhos de pinos de tração não padrão.
Especificações de instalação e manutenção
Aperte os parafusos do flange estritamente de acordo com os requisitos de valor de torque do manual do usuário JWGRIP. Torque insuficiente causa micromovimento em toda a unidade; o torque excessivo comprime o flange e deforma o substrato.
Instale o filtro óleo-água na extremidade frontal da entrada de ar para bloquear a umidade e as impurezas, evitando a ferrugem da bucha e o desvio de precisão induzido por abrasão.
Pulverize aerossol de lubrificante seco nas buchas após cada 80-100 horas de trabalho acumuladas. O óleo líquido do motor é estritamente proibido, pois o óleo atrai lascas metálicas e provoca falhas no travamento das buchas.
Limpe a face de referência de localização com ar comprimido após cada mudança de turno.
Reindique e recalibre as coordenadas relativas sempre que o layout do array for modificado; parâmetros de coordenadas antigos não podem ser reutilizados diretamente.
Evite o impacto de objetos pesados contra a localização da face de referência. A deformação do substrato de forjamento causada por colisão não pode ser reparada no local.
Embalagem e Envio
· Embalagem: Cada mandril independente é embalado em uma caixa individual à prova de choque para exportação com amortecedor interno de espuma. Pedidos de grande volume adotam caixas de madeira maciça para exportação.
· Prazo de entrega padrão: 16 a 22 dias úteis. SKUs padrão selecionados são mantidos em estoque para envio rápido.
Suporte pós-venda
Garantia: A garantia de 12 meses cobre defeitos de fabricação apenas para unidades de mandril independentes. A precisão da posição mútua da montagem da matriz após a instalação no local do cliente é excluída do escopo da garantia.
Recursos técnicos: São fornecidos desenhos on-line e documentos de operação.
Serviço pago: suporte técnico remoto está disponível para pedidos de grande volume.
Modificação personalizada: ajuste da dimensão do flange e alteração das especificações do pino de tração são suportados.
Avaliação da amostra: A amostra de avaliação pode ser organizada; o comprador assume o custo do frete da amostra.
Perguntas frequentes
Q1: O mandril de fixação de ponto zero de centro único integrado JWGRIP atinge valores de precisão estática mais altos em comparação aos mandris do tipo dividido?
A: A precisão nominal do posicionamento repetido de unidade única permanece ±2 μm. O próprio índice de precisão estática não é melhorado. Seu principal valor reside na eliminação de falhas ocultas progressivas causadas pelo relaxamento das juntas dos parafusos, reduzindo o tempo de inatividade e a perda de sucata da peça. Ele traz melhoria de confiabilidade em vez de atualização de especificações estáticas.
P2: Devo escolher mandris integrados monolíticos para todos os cenários de serviço pesado?
R: Não necessariamente. Os mandris do tipo dividido ainda são viáveis se tarefas pesadas ocorrerem com pouca frequência e a nova verificação regular do torque do parafuso puder ser realizada na máquina. Tome decisões com base no cálculo abrangente do TCO, em vez de apenas nas especificações de hardware.
P3: É necessária uma nova verificação periódica do torque do parafuso para a configuração do layout do array?
R: Nenhum reaperto de desmontagem é necessário para os componentes internos do mandril porque não há parafusos de junta montados integrados. No entanto, os parafusos de flange que prendem o mandril à mesa de trabalho da máquina-ferramenta ainda precisam de nova verificação periódica do torque após os cronogramas de manutenção.
Q4: Minhas bases de fixação de ponto zero D20 existentes podem funcionar com este mandril?
R: As bases de fixação equipadas com pinos de tração de ponto zero padrão D20 podem ser usadas diretamente.
Informações sobre decisões de aquisição
Muitas equipes de compras comparam apenas os preços iniciais de hardware, ignorando custos ocultos, incluindo tempo de inatividade, sucata de peças, mão de obra de manutenção e consumo de peças sobressalentes depois que os equipamentos são colocados on-line.
A principal competitividade do mandril de fixação de ponto zero de centro único integrado JWGRIP não vem de parâmetros de especificação baseados em papel. Seu valor real é melhorar a confiabilidade do acessório sob condições de corte pesadas e reduzir perdas abrangentes causadas por paradas não planejadas e peças rejeitadas.
A seleção deve ser julgada pelo custo total de propriedade do ciclo de vida completo, e não pelo preço de compra único. Para linhas de produção pesadas de alta frequência, os custos extras de aquisição podem ser rapidamente compensados pela redução de falhas. Para aplicações pesadas de baixa frequência, a relação entrada-saída precisa de uma pesagem cuidadosa antes do pedido.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.

Recomendações de notícias