Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Tornos autocentrantes CNC série H77 de alto desempenho para fixação de precisão
Como um fabricante de tornos autocentrantes CNC da série H77 orientado para a aplicação,JWGRIPfornece corpos compactos de tornos autocentrantes, conjuntos de mandíbulas rígidas prontos para troca e peças brutas de mandíbulas macias reusináveis para oficinas de usinagem de pequeno e médio porte e técnicos que processam peças brutas de tamanho variável com espaço limitado na mesa CNC. A análise estrutural de elementos finitos e a produção em massa padronizada garantem uma faixa estável de abertura da mandíbula e precisão de centralização. Este hardware de fixação que economiza espaço oferece configuração de fixação eficiente para produção de lotes mistos de alta variação. JWGRIP também forneceSérie de paletes de ponto zeroe série de discos de fixação de troca rápida para soluções integradas de fixação com troca rápida de fixadores.
Pontos de dor comuns
Muitas oficinas de pequenos lotes alternam constantemente entre diferentes larguras de blanks. As morsas tradicionais de parafuso único exigem ajustes manuais repetidos de deslocamento sempre que as dimensões da peça mudam. Os operadores gastam um tempo considerável medindo, ajustando as folgas das mandíbulas e centralizando novamente as peças de trabalho antes que cada novo lote possa começar a cortar.
O que acontece se os operadores confiarem apenas no julgamento visual durante o ajuste manual?
O desvio de centralização surgirá. Mesmo pequenos erros de centralização criarão uma margem irregular de material, causando desgaste desigual da ferramenta e resultados dimensionais inconsistentes da peça acabada em todo o lote.
Como você pode liberar espaço precioso na mesa em máquinas de 3 e 5 eixos?
Morsas padrão de tamanho grande ocupam uma área de montagem excessiva, limitando o número de acessórios que você pode organizar para usinagem simultânea de várias peças. Muitos proprietários de máquinas ignoram que o hardware de torno compacto pode desbloquear espaço extra disponível na mesa sem comprar novos equipamentos de máquina.
A fixação autocentrante é adequada apenas para peças simétricas?
Um equívoco generalizado entre os maquinistas. Com mandíbulas macias adequadamente modificadas, essas unidades de torno podem segurar com segurança peças brutas assimétricas, peças fundidas e matéria-prima de formato irregular para operações de fresamento.
Diferenças funcionais do produto
Torno de ponto zero autocentrante compacto de alta precisão com mandíbulas duras:
Construído com mandíbulas rígidas integrais endurecidas. Esta variante é excelente na fixação repetitiva de peças sólidas de dimensão padrão. Seu pequeno contorno externo ajuda a conservar o espaço da mesa da máquina para layout de vários acessórios. As superfícies duras da mandíbula resistem à abrasão após produção em lote contínuo de longo prazo.
Torno de ponto zero autocentralizado para viagem estendida com mandíbulas macias:
Apresenta curso de abertura de mandíbula ampliado e adota peças brutas de mandíbula macia usináveis e substituíveis. Os operadores podem fresar perfis personalizados em corpos de mandíbulas macias para combinar com contornos externos especiais das peças de trabalho, eliminando a necessidade de gabaritos personalizados dedicados para cada nova variante de peça.
Torno de ponto zero autocentrado para viagens grandes com mandíbulas macias para fresamento CNC:
Oferece faixa de deslocamento da mandíbula ainda mais expandida, bem adaptada para peças brutas em formato de caixa de tamanho médio em tarefas gerais de fresamento de 3 eixos. Ele mantém um desempenho de centralização estável sob forças de corte de fresamento de intensidade moderada.
Torno autocentrante de viagem grande com mandíbulas macias para usinagem CNC de 5 eixos:
Altura estrutural otimizada e perfis laterais finos para usinagem de cinco eixos. A altura total reduzida reduz o risco de colisão entre o fuso e a ferramenta durante movimentos complexos de inclinação angular de mesas de máquinas de cinco eixos.
Orientação de seleção
Quando você deve selecionar configurações de mandíbula dura?
As mandíbulas duras são a escolha preferida para fixação repetida em massa de peças brutas de aço, alumínio e ligas de formato regular. Superfícies de contato endurecidas resistem a arranhões e deformações sob repetidos ciclos de fixação. As mandíbulas duras exigem pouca manutenção e podem funcionar de forma estável durante longos ciclos de produção.
Quais condições exigem mandíbulas macias usináveis?
Sempre que você manusear peças fundidas irregulares, peças forjadas, extrusões perfiladas ou peças brutas personalizadas únicas, as mandíbulas macias usináveis tornam-se a opção prática. Os operadores podem usinar contornos internos correspondentes à geometria externa da peça diretamente em corpos de mandíbulas macias dentro de sua oficina.
Que armadilhas práticas você deve evitar ao usar mandíbulas macias?
Após repetidas modificações de usinagem, a espessura do material da mandíbula macia diminuirá. Mordentes excessivamente afinados perderão rigidez e introduzirão flexibilidade de fixação. Os usuários devem rastrear a espessura residual da mandíbula e substituir peças brutas da mandíbula flexível quando a espessura cair abaixo do limite seguro.
Dicas de operação
1.Quais benefícios advêm do emparelhamento dessas unidades de torno com a série Zero Point Pallet?
As morsas podem ser pré-carregadas com peças em paletes longe da máquina. Conjuntos completos pré-montados podem ser trocados em mandris do lado da máquina em segundos, reduzindo significativamente o tempo de configuração na máquina.
2.Quais pontos de compatibilidade merecem atenção ao combinar com a série de discos de fixação de troca rápida?
Confirme o espaçamento dos furos de montagem antes da instalação. A montagem correta garante que as morsas autocentrantes possam ser realocadas em diferentes discos de fixação sem correção de alinhamento secundária.
3.Quais hábitos operacionais devem ser ajustados após a adoção de tornos autocentrantes compatíveis com ponto zero?
Não trate o torno em si como o dado principal. O dado unificado vem do palete ou disco de fixação subjacente. Todas as configurações de deslocamento da peça devem fazer referência à base do ponto zero em vez dos recursos do corpo da morsa.
Características de design e fabricação de materiais
O corpo principal do torno é de liga de aço forjado e passa por tratamento completo de têmpera e revenido. As superfícies de guia deslizantes críticas recebem retificação de precisão para reduzir o atrito e garantir um movimento suave e síncrono da mandíbula. Os componentes síncronos da engrenagem helicoidal são rigorosamente inspecionados para evitar desvios assíncronos da mandíbula após milhares de ciclos de fixação.
Cada torno acabado passa por testes de desvio de centralização, verificação da força de fixação e detecção do curso da mandíbula antes do envio. As interfaces reservadas para conexão de ponto zero seguem padrões dimensionais consistentes para interoperabilidade entre hardwares.
O serviço personalizado abrange limites modificados de abertura da mandíbula, corpos com altura especial e layouts de furos de montagem não padronizados para atender aos requisitos de fixação exclusivos de diferentes oficinas de produção.
Notas de manutenção
O desempenho da autocentralização diminuirá gradualmente se cavacos e resíduos de fluido de corte se acumularem dentro do parafuso interno e da cavidade da guia deslizante. A limpeza regular dos mecanismos deslizantes e a lubrificação adequada são essenciais para preservar a precisão da centralização original. Mesmo as ferragens de torno de alta qualidade não conseguem manter uma precisão consistente se cavacos e líquido refrigerante corrosivo permanecerem presos dentro das cavidades móveis por longos períodos de produção.





- View as
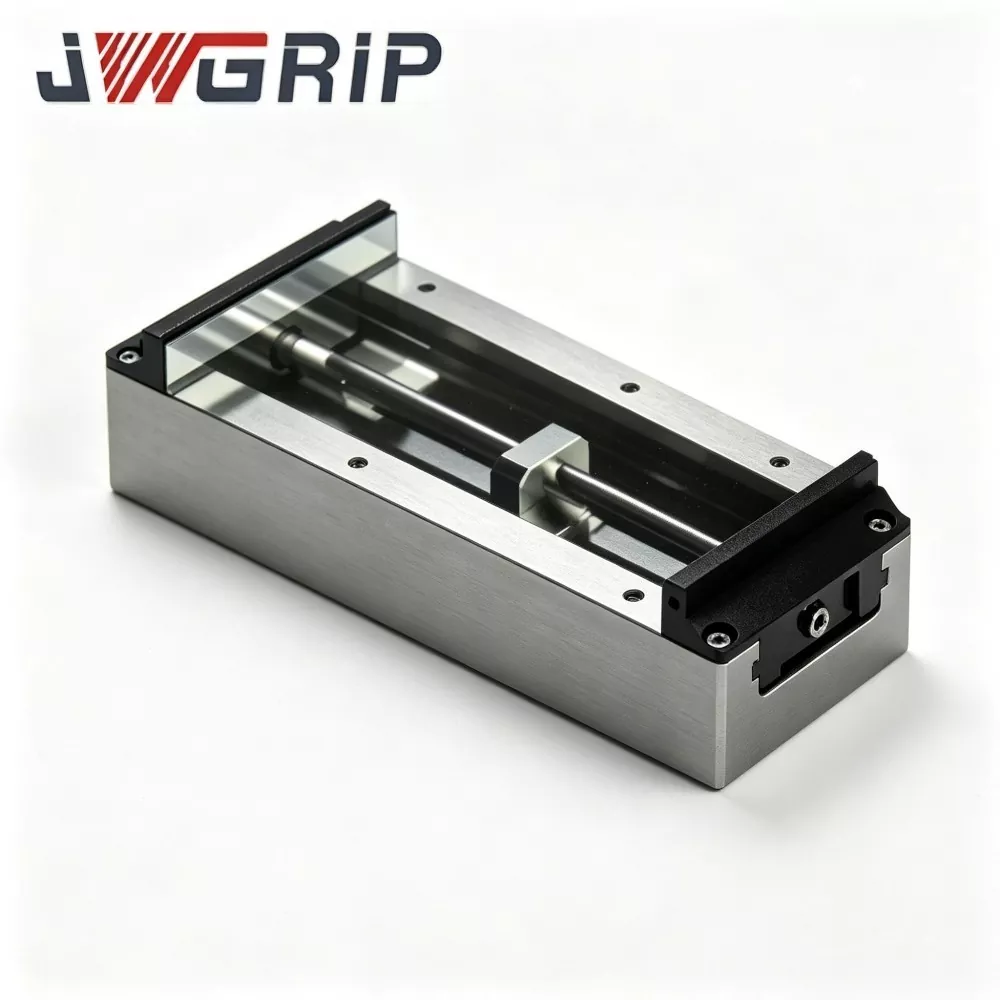
Torno autocentrante de viagem grande com mandíbulas macias para usinagem CNC de 5 eixos
JWGRIP é o fabricante e fornecedor profissional de torno autocentrante de viagem grande de alta qualidade com mandíbulas macias para usinagem CNC de 5 eixos na China, fornecendo serviço de vendas direto da fábrica com produtos padrão totalmente em estoque para pronta entrega global. É um dispositivo de fixação integrado de alto desempenho e novo design, otimizado exclusivamente para condições de trabalho de usinagem CNC de 5 eixos. Adotando uma estrutura de fixação de grande curso e um design de mandíbula macia flexível usinável, ele integra posicionamento adaptável de vários ângulos e vantagens estruturais anti-interferência em uma única unidade, não necessitando de ferramentas auxiliares extras.
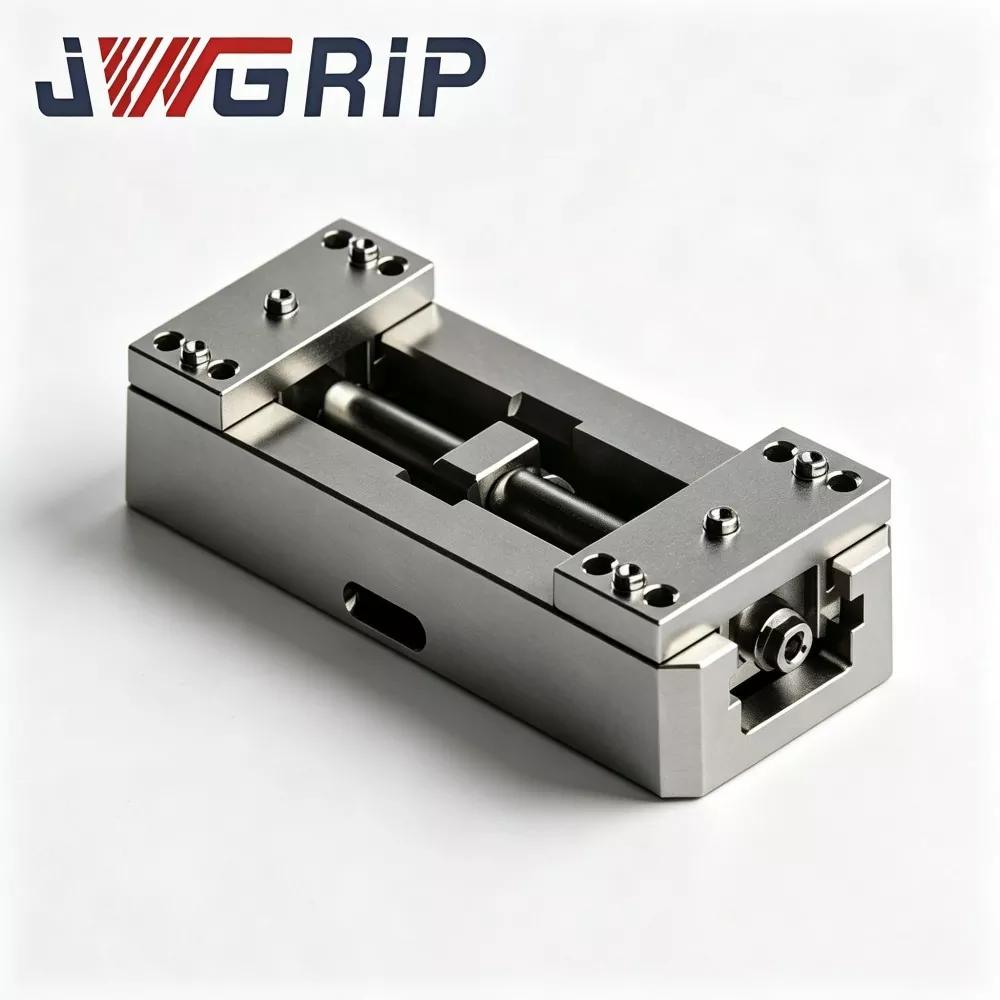
Torno de ponto zero autocentralizado para viagem grande com mandíbulas macias para fresamento CNC
JWGRIP é o fabricante e fornecedor profissional de torno de ponto zero autocentralizado para viagens grandes direto da fábrica e OEM com mandíbulas macias para fresamento CNC na China. É um acessório de fixação de troca rápida integrado de ponto zero de alto desempenho e novo design, especialmente projetado para cenários de produção de fresamento CNC. Ele integra estrutura de fixação de grande curso, configuração de mandíbula macia flexível modificável e dados de posicionamento de ponto zero universal em uma única unidade, eliminando a necessidade de blocos de fixação auxiliares adicionais e alinhamento manual repetido.

Torno de ponto zero autocentrado para deslocamento estendido com mandíbulas macias
JWGRIP é o fabricante e fornecedor profissional de torno de ponto zero autocentrado para viagem estendida personalizado com mandíbulas macias na China, com todos os modelos padrão totalmente em estoque para entrega global rápida. É um dispositivo de fixação integrado de troca rápida e ponto zero de alto curso, especialmente desenvolvido para peças de precisão de paredes finas, formatos especiais e grandes tamanhos. Adotando uma estrutura de curso estendido e uma configuração flexível de mandíbula macia, ele integra função de autocentralização automática e referência de posicionamento de ponto zero em uma única unidade, sem necessidade de correspondência de acessórios auxiliares.

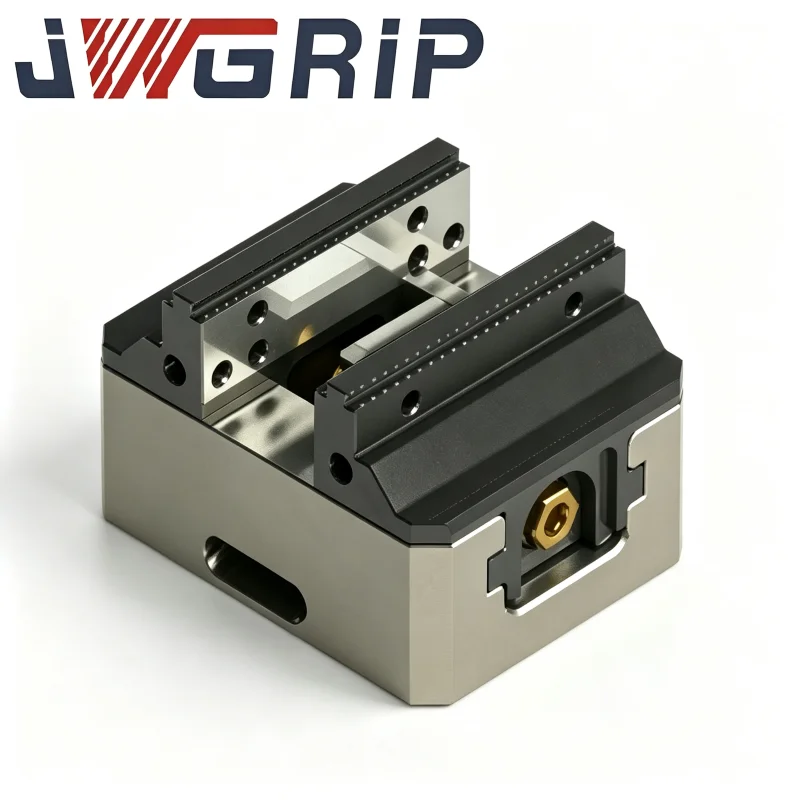
Torno de ponto zero compacto e autocentrante de alta precisão com mandíbulas duras
JWGRIP é o fabricante e exportador profissional do torno de ponto zero autocentrante compacto de alta precisão com mandíbulas duras na China, fornecendo serviço de vendas direto da fábrica com especificações padrão totalmente em estoque. É um dispositivo de fixação de troca rápida de ponto zero integrado, otimizado profissionalmente para usinagem de precisão de pequenos componentes simétricos. Combinando estrutura integral de travamento de ponto zero e mecanismo de autocentralização automática em uma unidade compacta, ele não requer placas adaptadoras extras ou calibração no local e pode ser instalado diretamente em mesas de trabalho de máquinas-ferramenta CNC para se adaptar a linhas de produção manuais e não tripuladas flexíveis.
JWGRIP é um fabricante e fornecedor profissional de Tornos autocentrantes CNC série H77 na China. Damos as boas-vindas a você para vender no atacado produtos de alta qualidade a preços competitivos de nossa fábrica.
Recomendações de notícias