Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






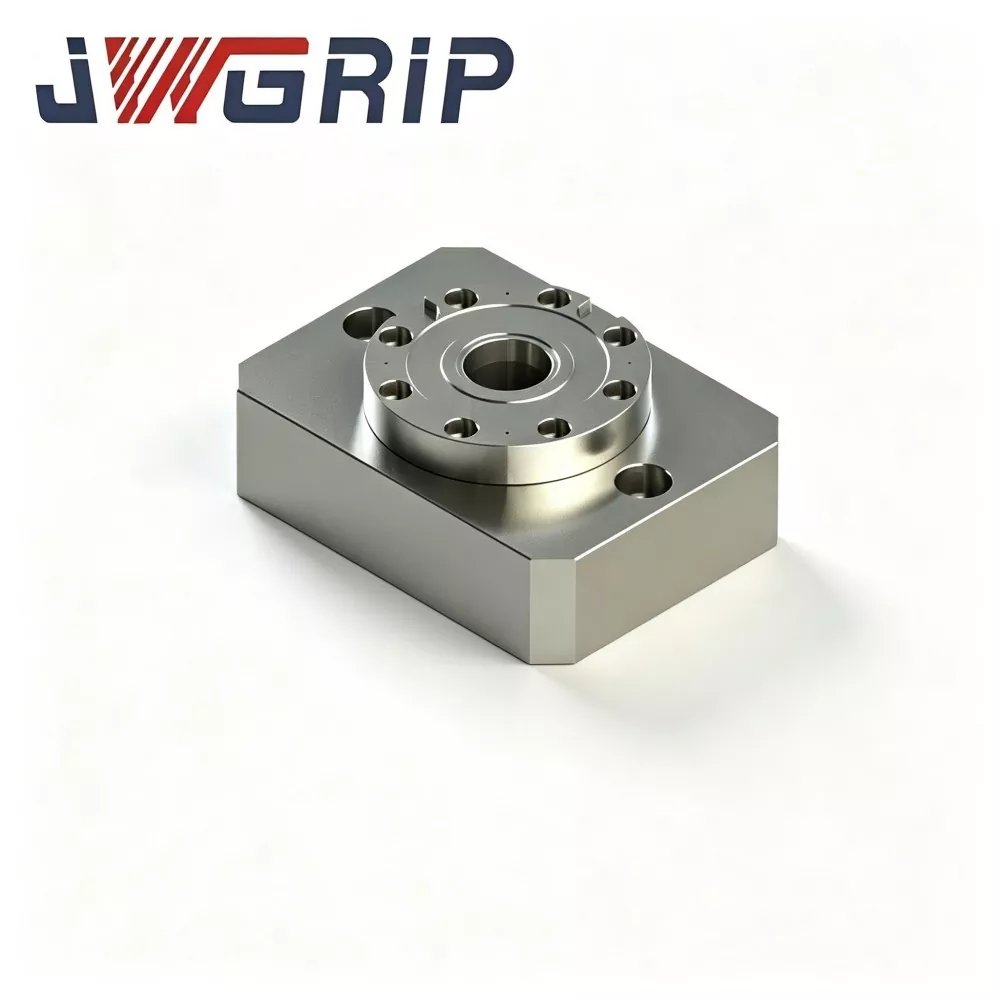
Mandril de posicionamento de ponto zero central único
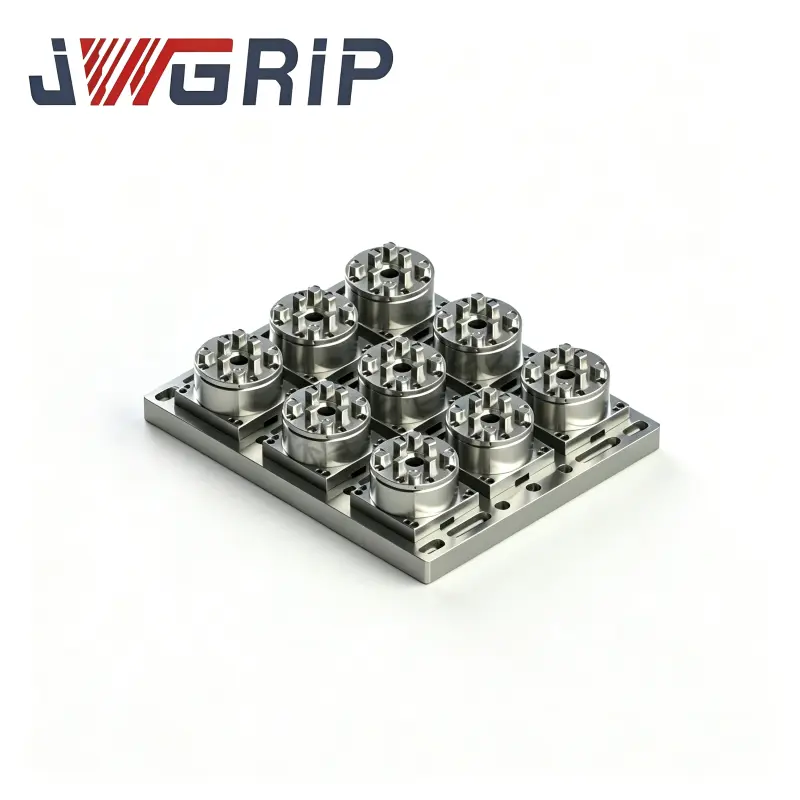
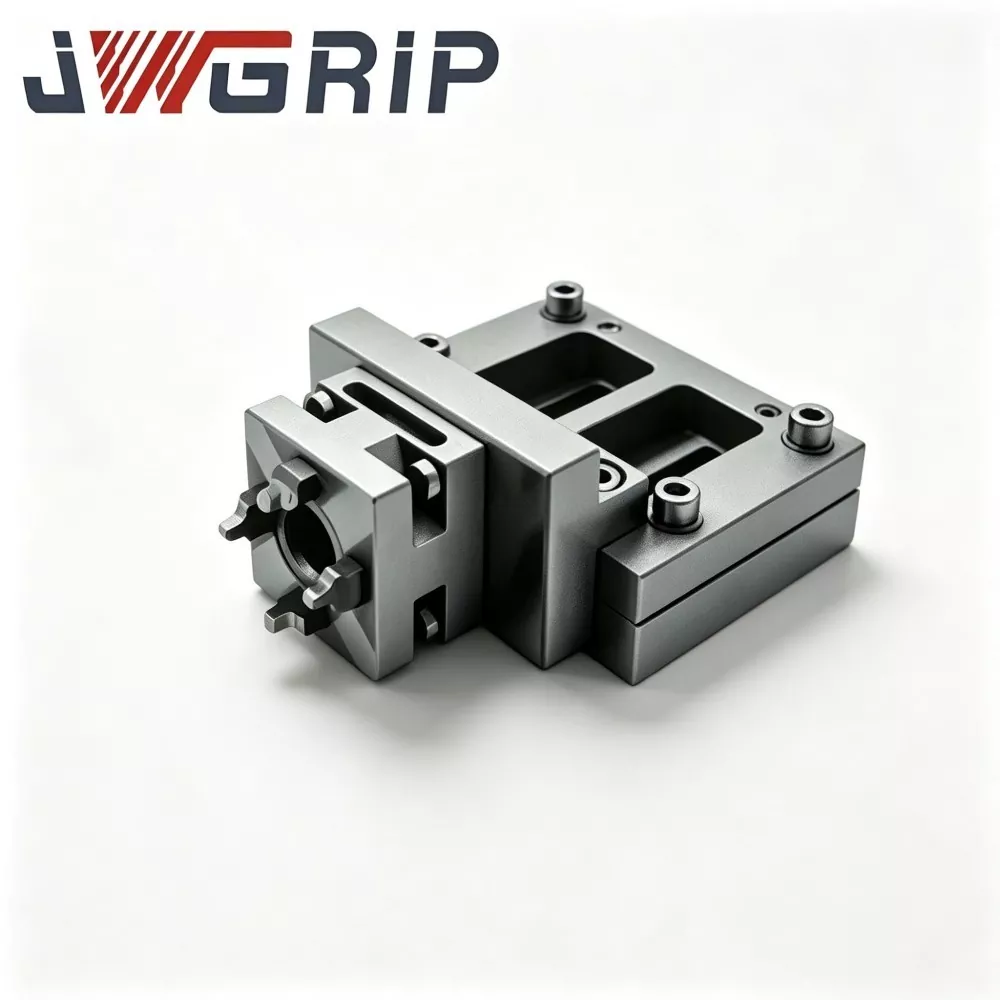
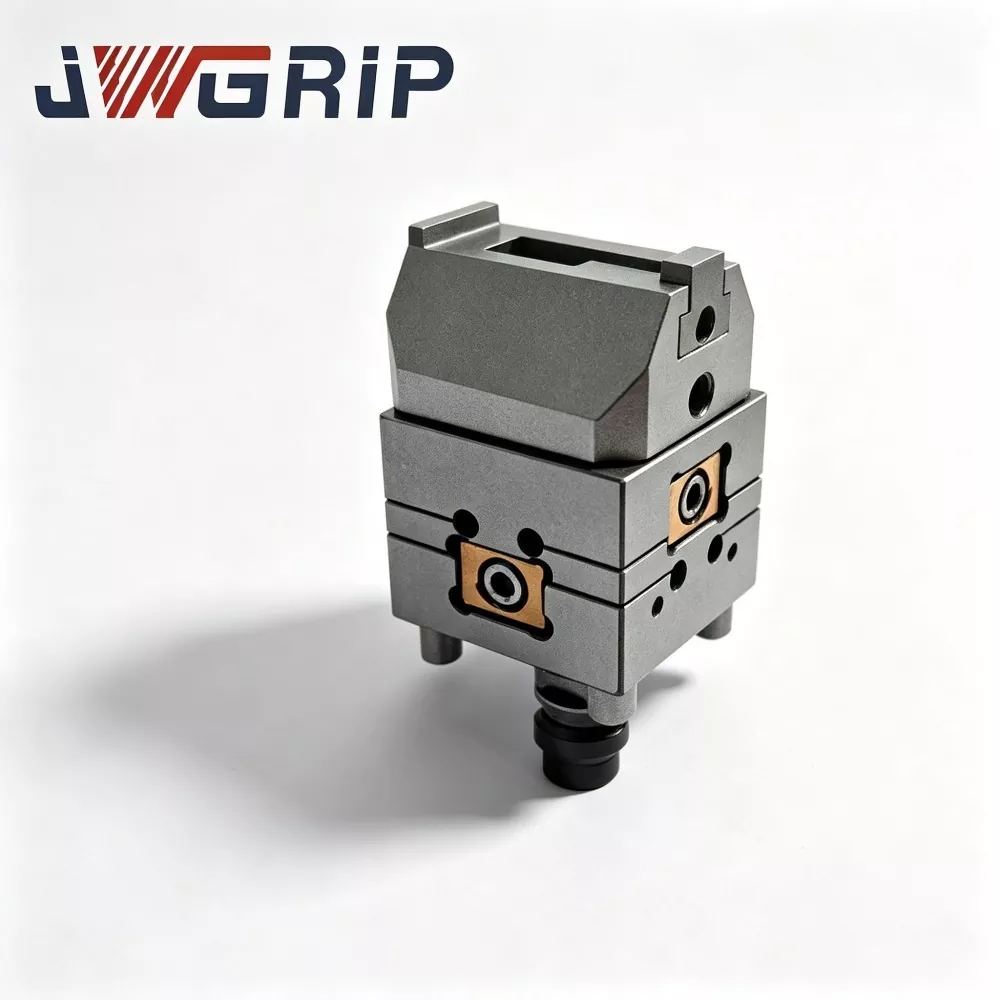
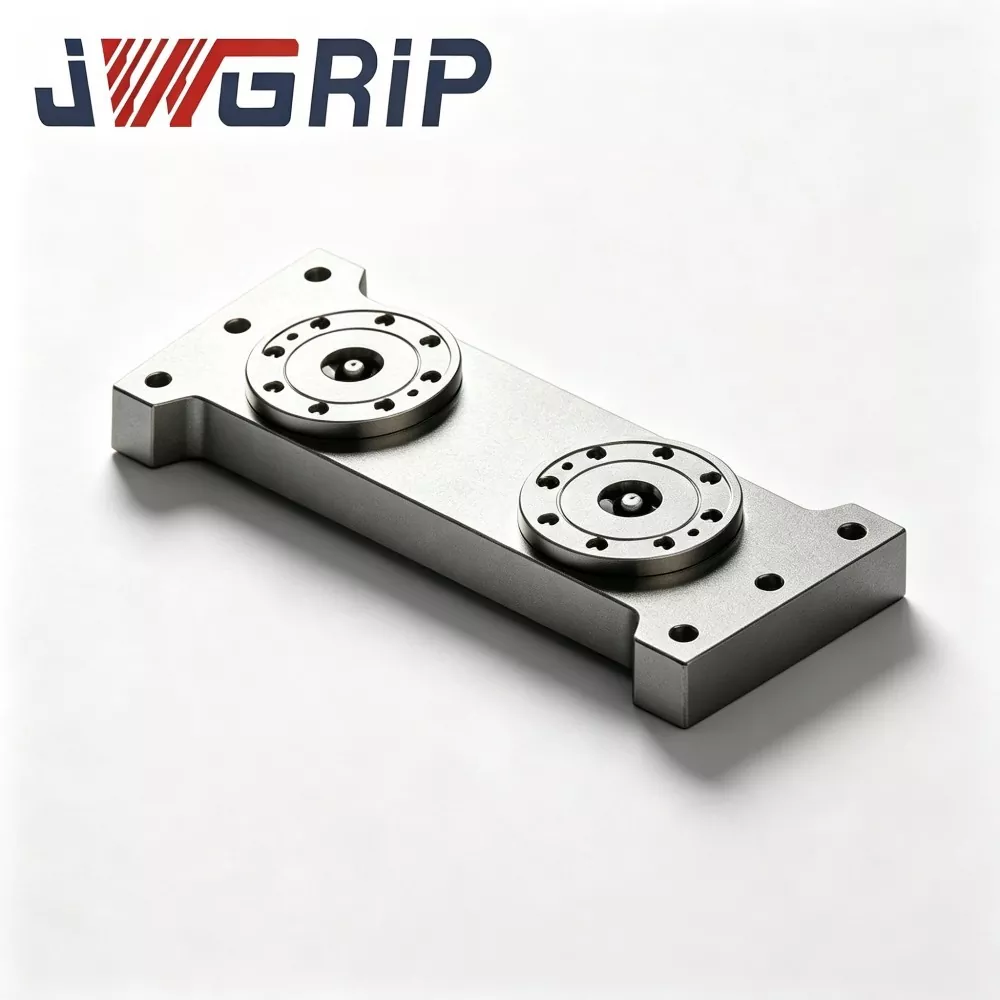
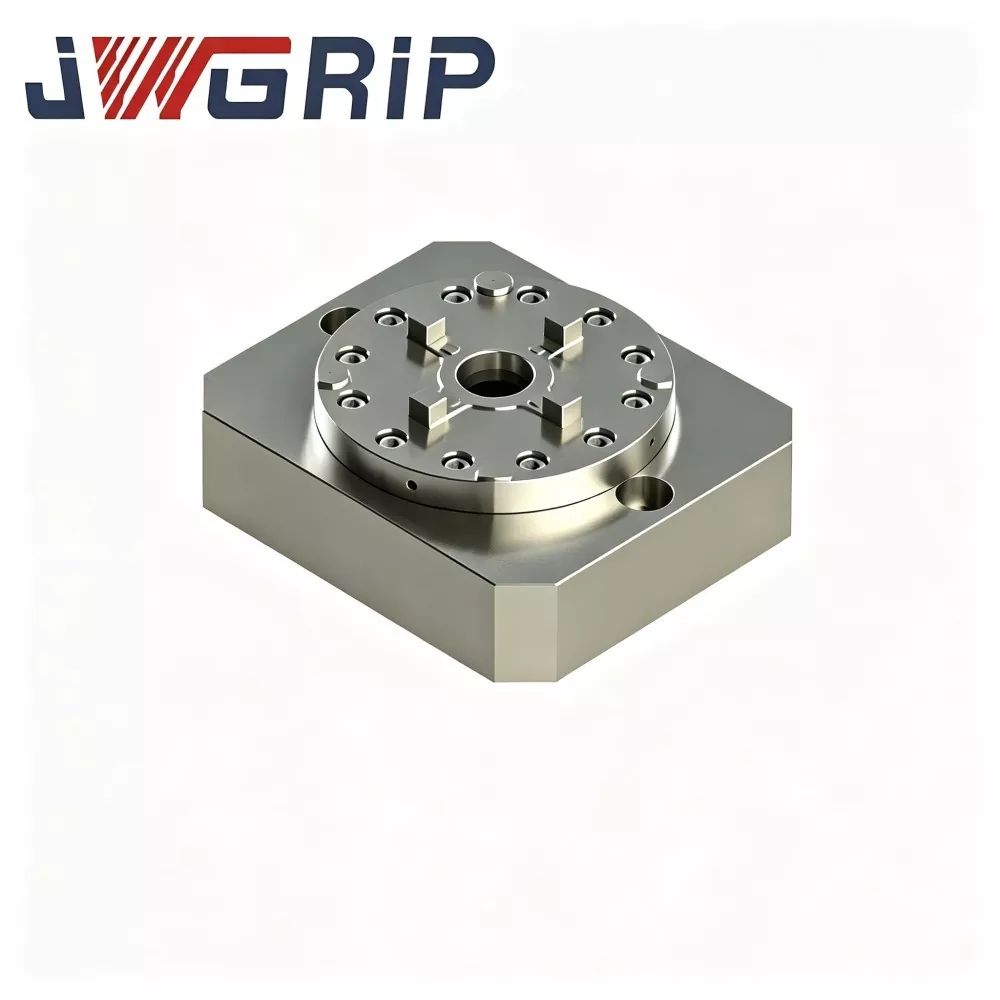
JWGRIP é o fabricante e fornecedor do mandril profissional de posicionamento de ponto zero de centro único na China. Como uma unidade modular central da série padrão de mandril de fixação de ponto zero, este produto é um dispositivo autônomo de travamento e posicionamento de ponto zero de ponto único, especialmente projetado para sistemas flexíveis de troca rápida CNC. Ele adota um design de estrutura modular independente, servindo como unidade básica de montagem para layouts de acessórios personalizados e resolve efetivamente as limitações de layout dos tradicionais paletes de ponto zero de múltiplas estações integrais.
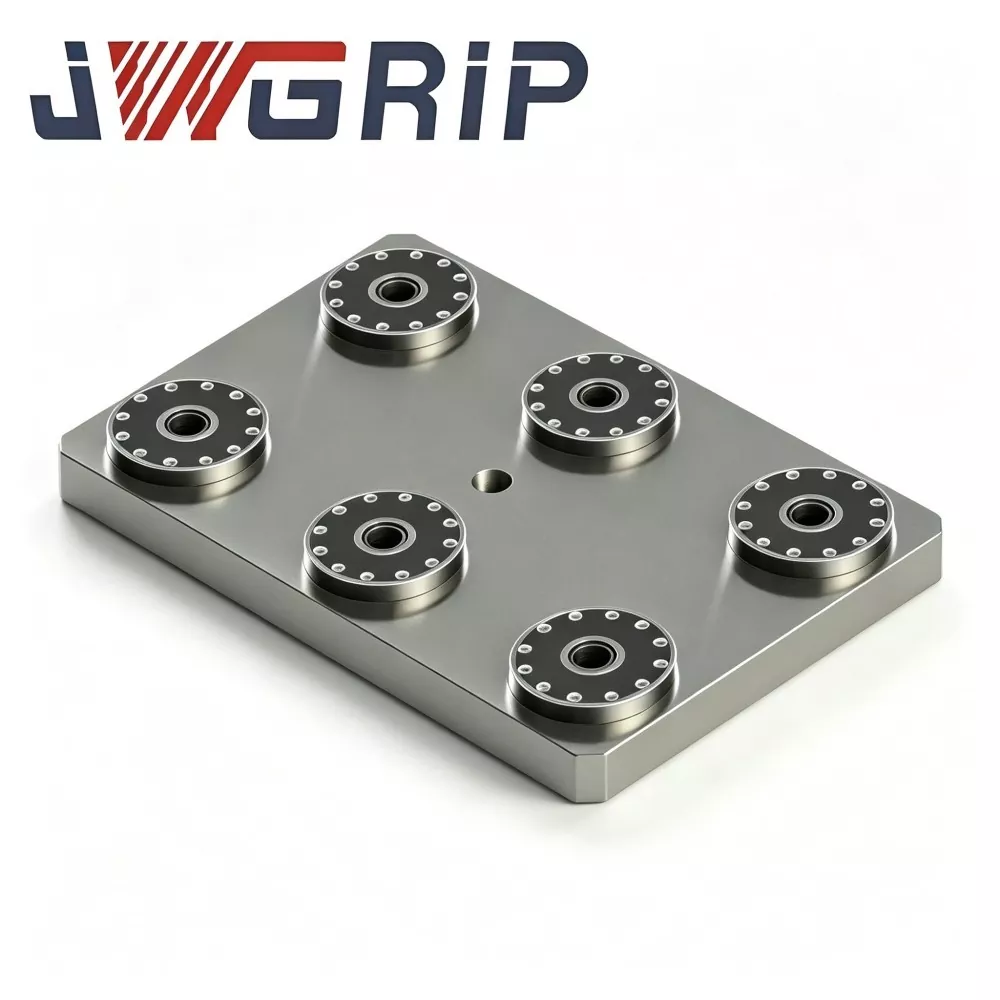
O mandril de posicionamento de ponto zero de centro único apresenta alta precisão de posicionamento, forte compatibilidade estrutural e escalabilidade de layout flexível. Diferente dos paletes multiestações integrados de tamanho fixo, este mandril modular de ponto único permite a combinação livre de múltiplas unidades de acordo com as especificações reais da peça e tamanhos de base de fixação. Os usuários podem organizar mandris únicos ou múltiplos em layouts de matriz arbitrários com distâncias centrais personalizáveis, adaptando-se totalmente ao processamento de amostragem de peça única, produção esporádica de pequenos lotes e cenários de usinagem de manutenção de moldes.
Ele suporta a substituição rápida manual de acessórios para melhorar a eficiência da configuração da oficina e também pode ser usado como um componente modular básico para sistemas de acessórios de matriz automatizados. Universalmente aplicável a centros de usinagem verticais, centros de usinagem horizontais e máquinas-ferramentas CNC de 5 eixos, ele fornece soluções de troca rápida de ponto zero altamente flexíveis, personalizáveis e econômicas para fabricação moderna de alto mix e baixo volume.
Componentes principais
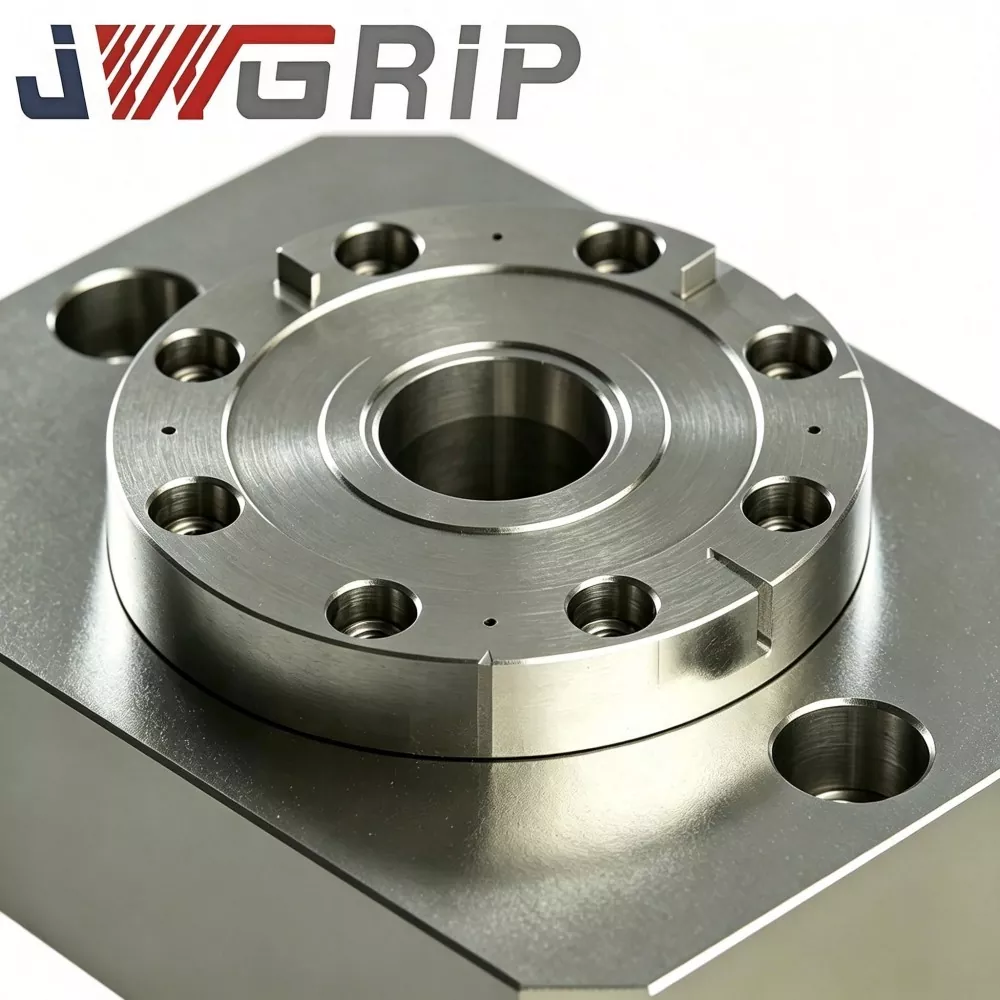
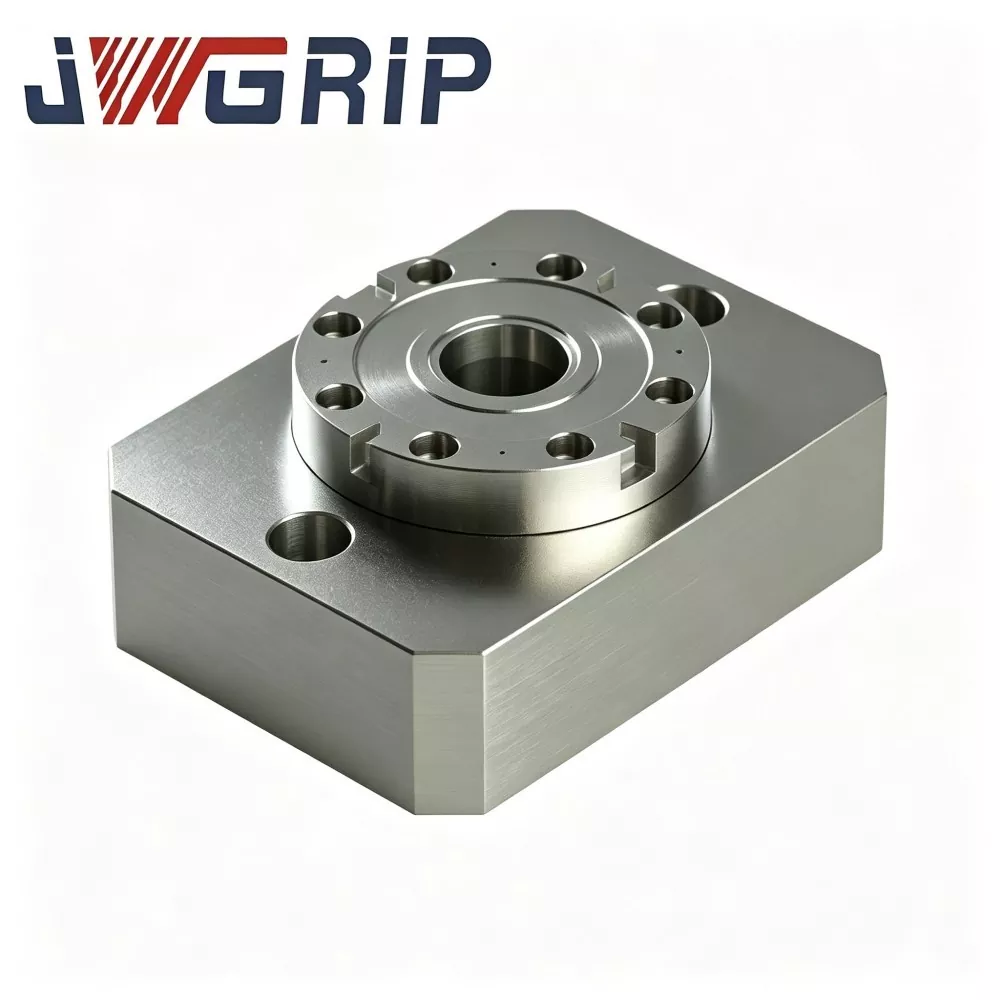
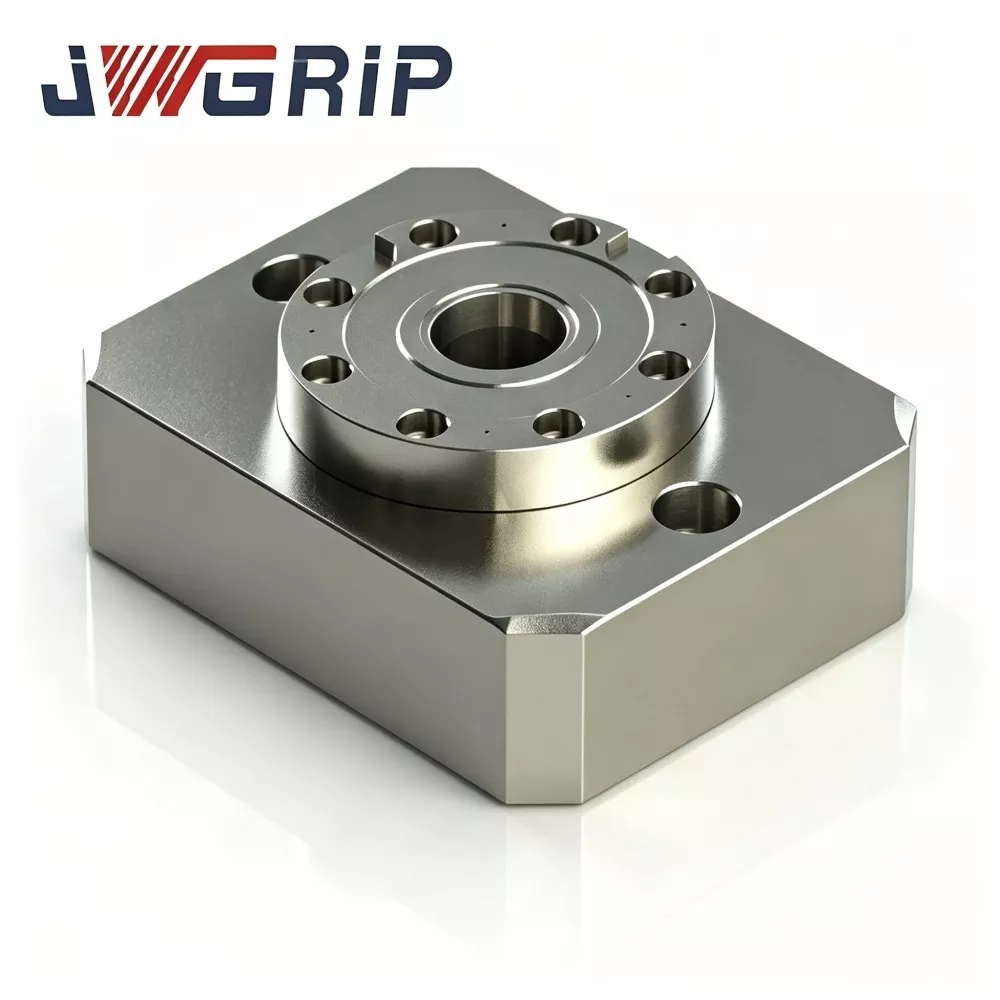
Cada mandril de posicionamento de ponto zero de centro único JWGRIP é um mecanismo de travamento de localização independente e não depende de uma placa de palete de base externa. Cada unidade inclui:
Corpo principal do Chuck
Conjunto de bucha de posicionamento de ponto zero
Pistão de travamento pneumático integrado
Passagens de entrada de ar
Interface de saída de sinal de status de bloqueio
Furos de flange de montagem
Abordagens de implantação
Modo 1: Operação autônoma de ponto único
1. Monte um mandril central único na mesa de trabalho da máquina-ferramenta.
2. Coloque a base do acessório equipada com um pino de tração de ponto zero no mandril e ative o travamento.
3. Ideal para peças de peça única, amostragem de inserção de molde e trabalhos de reparo de molde.
Modo 2: Combinação de Multi-Chuck Array
1. Fixe dois, quatro ou mais mandris de centro único nas mesas de trabalho com ranhura em T da máquina. Defina a distância central personalizada de acordo com a área ocupada pela base do aparelho.
2. Ajuste a quantidade correspondente de pinos de tração de ponto zero nas bases do acessório para realizar localização e fixação multiponto.
Diferença principal em relação aos paletes pré-fabricados de dois centros/quatro centros: o espaçamento entre mandris é configurado no local pelos clientes em vez de predefinido na fábrica, o que se adapta a bases de fixação irregulares e não padronizadas.
Fluxo de trabalho completo
1. Prenda os parafusos do flange do mandril na mesa de trabalho da máquina-ferramenta.
2. Coloque a base do acessório equipada com pinos de tração de ponto zero na face de localização do mandril.
3. Forneça ar comprimido de 0,5 a 0,7 MPa. O pistão interno aciona o mecanismo da bucha para realizar o travamento por pull-in.
4. Após a conclusão do travamento, o sinal de confirmação de posição NPN é emitido e a máquina CNC inicia os ciclos de corte.
5. Após a conclusão da usinagem, libere a pressão do ar; as buchas são destravadas e a base de fixação pode ser removida.
Técnica de fabricação
· O substrato do mandril adota aço-liga temperado e revenido. As peças brutas passam por usinagem de desbaste, semiacabamento e ciclos duplos de envelhecimento com alívio de tensão para eliminar a tensão residual gerada durante o processamento CNC. Sob condições de layout de conjunto, cada mandril suporta uma força de impacto de corte alternada; o estresse não liberado desencadearia microdeformação invisível e degradaria a precisão da localização repetida durante um longo tempo de execução.
· As buchas de posicionamento usam aço para rolamento de alta dureza. Os furos internos recebem superacabamento de têmpera e brunimento para garantir um desempenho confiável de localização repetida para cada mandril individual.
Observação crítica para uso do array: A precisão qualificada do mandril individual não é igual à precisão geral do sistema do array. Depois de montar vários mandris na mesa de trabalho, os operadores devem realizar a indicação manual e o alinhamento para calibrar as posições mútuas entre os mandris. Esta é a distinção fundamental dos paletes monolíticos calibrados de fábrica.
Vantagens do artesanato
1. Layout livre sem restrições de espaçamento de estação fixa Em comparação com paletes pré-fabricados integrados de várias estações, esses mandris modulares independentes permitem que os usuários definam livremente a distância central do mandril. Ele se adapta a bases de fixação irregulares e não padronizadas e resolve o problema de posições de furos predefinidas e imutáveis em paletes acabados.
2. Econômico para pedidos de amostragem, baixo volume e reparos de moldes esporádicos. A função de troca rápida de ponto zero pode ser realizada com apenas um ou dois mandris, sem grande investimento único em paletes de múltiplas estações de tamanho normal. Para modificação de moldes e amostragem de protótipos com baixa taxa de utilização da estação de trabalho, as despesas de capital iniciais são reduzidas.
3. Ajuste mesas de trabalho compactas com espaço de instalação limitado Alguns centros de usinagem compactos de 5 eixos e de tamanho pequeno não podem acomodar paletes de ponto zero integrados de grande porte. Os mandris unicêntricos de fator de forma compacto podem ser dispersos para aproveitar ao máximo o espaço limitado da mesa com ranhura em T.
4. Expansão conveniente da capacidade em fases No estágio inicial do projeto, implante um pequeno número de mandris para amostragem de teste. Quando o volume de pedidos aumentar mais tarde, basta comprar mandris idênticos extras para construir matrizes de vários mandris. As unidades existentes permanecem totalmente utilizáveis, sem desperdício de investimentos anteriores.
5. Suporta operação manual e retrofits de automação. Os operadores podem trocar os acessórios manualmente. Enquanto isso, as portas pneumáticas e as interfaces de sinal se conectam aos sistemas de controle PLC. Após o arranjo da matriz, todo o sistema de fixação pode funcionar com robôs industriais para carga e descarga automática.
6. Compatível com o pino de tração de ponto zero D20 padrão em nossa série de acessórios As bases de acessórios existentes podem ser reutilizadas após a modernização dos pinos de tração D20, protegendo o investimento anterior dos clientes em ativos de fixação.
Histórias de aplicativos
O mandril de posicionamento de ponto zero de centro único JWGRIP é amplamente implantado em oficinas de fabricação de moldes e fábricas de componentes de precisão de baixo volume. Dois casos de campo mostram os seus pontos fortes, bem como as limitações inerentes às soluções do tipo modular.
Caso 1: Fábrica de Moldes de Médio Porte
Este cliente recebe principalmente pedidos de reparo de moldes e amostragem de novos produtos, em vez de produção repetitiva em massa.
· Investimento inicial: 4 conjuntos de mandris JWGRIP de centro único e ponto zero. Na maioria das vezes, apenas 1-2 mandris funcionam para amostragem de insertos de molde e trabalhos de reparo. Quando são necessárias bases de fixação maiores, quatro mandris são montados em um layout de conjunto.
· Resultado: em comparação com a compra de um palete completo de quatro centros, o custo inicial de aquisição diminui e a taxa de utilização do equipamento melhora para pedidos de pequenos lotes.
· Limitação: sempre que as especificações da base do acessório mudam no modo array, é necessária a recalibração das posições relativas do mandril, consumindo horas extras de trabalho de configuração.
Caso 2: Subcontratado de Componentes de Precisão
A fábrica possui vários centros de usinagem compactos de 5 eixos, cujo espaço de mesa não cabe em paletes padrão de ponto zero com múltiplas estações.
· Dois mandris de centro único JWGRIP são instalados em cada máquina de 5 eixos. O espaçamento personalizado do mandril corresponde às suas bases de fixação próprias.
· A troca rápida de ponto zero é realizada em equipamentos compactos de 5 eixos, eliminando o gargalo de que paletes integrados pré-fabricados não podem ser instalados em mesas de trabalho de pequeno porte.
Fluxo de trabalho de produção completo
1. Forjamento e revenimento de peças em bruto de aço-liga
2. Usinagem de desbaste
3. Primeiro envelhecimento com alívio do estresse
4. Semiacabamento
5. Envelhecimento secundário com alívio do estresse
6. Retificação de superprecisão para faces de referência
7. Encaixe à pressão da bucha
8. Circuito pneumático e conjunto de componentes de sinal
9. Teste de retenção de pressão de estanqueidade
10. Inspeção independente de precisão de unidade única
11. Tratamento de proteção antiferrugem
12. Embalagem para exportação
Lista de verificação de inspeção
· Teste independente de precisão de posicionamento repetido para cada mandril
· teste de estanqueidade de retenção de ar de 5 minutos; queda de pressão máxima permitida ≤0,02 MPa
· Teste funcional de bloqueio-desbloqueio cíclico
· Verificação funcional da lógica de saída de sinal
Dicas de avaliação
1. Priorize a avaliação do seu padrão de produção Escolha mandris de centro único JWGRIP para trabalhos de reparo de amostragem, bases de fixação irregulares não padrão ou máquinas com espaço de mesa limitado. Para produção em massa de 2 a 4 estações fixas de longo prazo, paletes integrados monolíticos são mais recomendados para reduzir a carga de trabalho de calibração no local.
2. Se o layout da matriz de vários mandris for planejado, verifique o layout da ranhura em T da máquina-ferramenta para garantir a folga de montagem do flange. Reserve horas de trabalho suficientes para indicação e calibração na máquina.
3. Mantenha a pressão estável da fonte de ar da oficina entre 0,5-0,7 MPa. Reserve pontos IO de sinal PLC NPN para projetos orientados para automação.
4. Confirme as especificações do pino de tração de ponto zero no local. A versão padrão adapta-se aos pinos de tração D20. Conjuntos personalizados de buchas internas estão disponíveis mediante solicitação para tamanhos alternativos de pinos de tração.
Práticas de Operação
· Prenda mandris de centro único às mesas de trabalho com parafusos de flange. Aperte estritamente de acordo com os requisitos de valor de torque. Torque insuficiente causa micromovimento do corpo do mandril durante o corte e prejudica a precisão da localização; o torque excessivo deformará o substrato do mandril.
· Instale o filtro óleo-água na extremidade frontal da entrada de ar para bloquear umidade e impurezas, evitando ferrugem e abrasão da bucha, levando ao desvio de precisão.
· Pulverize aerossol de lubrificante seco nas buchas do mandril após cada 80-100 horas de trabalho acumuladas. O óleo líquido do motor é estritamente proibido, pois o óleo retém lascas metálicas e provoca falhas no travamento das buchas.
· Limpe a face de referência de localização do mandril com ar comprimido em cada mudança de turno.
· Na configuração do layout da matriz: sempre que o layout do mandril for modificado, os operadores deverão reindicar e recalibrar as posições mútuas do mandril; parâmetros de coordenadas antigos não podem ser reutilizados diretamente.
· Evite impacto forte na face de localização do mandril. A colisão destruirá permanentemente a precisão da unidade.
Embalagem e Envio
· Embalagem: Cada mandril individual adota uma caixa à prova de choque de exportação independente com proteção interna de espuma. Os pedidos em massa de vários mandris adotam caixas de madeira maciça para exportação.
· Prazo de entrega padrão: 13 a 19 dias úteis. SKUs padrão selecionados são mantidos em estoque para envio rápido.
Suporte pós-venda
· Garantia: a garantia completa de 12 meses cobre defeitos de fabricação de unidades de mandril individuais. A precisão da posição mútua da montagem da matriz após a instalação no local do cliente é excluída da garantia, que pertence ao trabalho de comissionamento do lado do cliente.
· Documentos técnicos: São fornecidos documentos e desenhos de operação on-line.
· Serviço pago: suporte técnico remoto está disponível para pedidos de grande volume.
· Modificação personalizada: ajuste da dimensão do flange e alteração das especificações do pino de tração podem ser realizados.
· Avaliação da amostra: Amostra de avaliação de mandril único pode ser organizada; o comprador deverá realizar o custo do frete da amostra.
Perguntas frequentes
Q1: As posições mútuas de vários mandris no layout do conjunto são pré-calibradas na fábrica?
R: Não. A inspeção na fábrica garante apenas a precisão de cada mandril independente. Após a montagem do conjunto na mesa de trabalho da máquina-ferramenta, a distância central e o paralelismo entre os mandris exigem indicação e calibração manual na máquina pelos clientes. Esta é uma característica inerente às unidades do tipo modular.
Q2: Em quais cenários devo evitar selecionar este mandril de posicionamento de ponto zero de centro único?
R: Para produção em massa com layout de estação permanentemente fixa, paletes monolíticos integrados são preferidos para eliminar trabalhos repetidos de calibração. Também não é recomendado para implantação de matrizes em larga escala se sua oficina não tiver técnicos familiarizados com trabalho de indicação e alinhamento.
Q3: Esses mandris podem ser combinados com meus paletes de ponto zero existentes?
R: As bases do acessório podem ser compartilhadas, desde que a especificação do pino siga o padrão D20. Mesmo para layouts de configuração mista, a calibração na máquina para posições relativas ainda é obrigatória.
Q4: O mandril de posicionamento de ponto zero de centro único JWGRIP pode funcionar em máquinas de 5 eixos?
R: Sim. Seu tamanho compacto é adequado para equipamentos compactos de 5 eixos. Avalie os riscos de colisão entre o movimento de fixação, mandril e inclinação do fuso durante a fase de seleção.
Informações sobre decisões de aquisição
A principal força do mandril de posicionamento de ponto zero de centro único JWGRIP reside na flexibilidade modular. Ela troca horas de trabalho parciais de comissionamento no local por espaçamento de estações livremente configurável, ampla compatibilidade de máquinas e investimento expansível em fases.
Esta unidade modular não é universalmente “superior” em comparação com paletes monolíticas integradas. Ele tem como alvo modos de produção específicos: amostragem de protótipos e reparo de moldes, acessórios irregulares não padronizados, máquinas CNC de tamanho pequeno e fábricas que planejam a implementação passo a passo do sistema de ponto zero.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.

Recomendações de notícias