Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Tornos autocentrantes para serviço pesado série H125 de alto desempenho para fixação de precisão de fabricante profissional
Como desenvolvedor de hardware OEM orientado para cortes pesados de tornos autocentrantes para serviços pesados da série H125,JWGRIPfornece corpos de torno de alta resistência, kits de mandíbulas reforçadas e interfaces de ponto zero resistentes à carga para oficinas de corte pesado e engenheiros que processam peças volumosas sob fortes vibrações de fresamento. A produção em massa adota análise de impacto de elementos finitos, com componentes de suporte de carga reforçados para suportar fortes tensões de fixação. Este hardware robusto funciona de forma confiável em fresamento com alta remoção de material, onde tornos para serviços leves falham. JWGRIP também ofereceSérie de paletes de ponto zeroe torno autocentrante de base redonda para configurações completas de fixação de cargas pesadas de grandes peças brutas e usinagem multiângulo de cinco eixos.
Avaliação de rigidez e limites de aplicação
Muitas oficinas mecânicas compram tornos compactos de uso geral por razões de custo e depois os aplicam no fresamento de corte pesado de blocos de aço grossos. Sob forte impacto de corte e forte força tangencial, as paredes finas do corpo do torno produzirão microdeformação. Essa deformação sutil não pode ser vista a olho nu, mas muda gradualmente a posição da peça durante o processo de corte.
Que tipo de perda oculta a deformação trará para a produção em massa? As peças de trabalho sofrerão tolerâncias inconsistentes, as superfícies acabadas parecerão onduladas e o desgaste da ferramenta acelerará de forma anormal. Em situações graves, as peças podem escorregar para dentro das mandíbulas e gerar sucata inteira. Muitos operadores atribuem a sucata puramente a problemas de ferramentas ou erros de programação, ignorando a rigidez do corpo do torno como a verdadeira causa raiz.
Como você distingue se um torno autocentrante realmente se adapta a cenários de corte pesado? O valor da força de fixação nominal impresso nos catálogos é apenas um índice de referência. Os usuários também precisam avaliar o material de forjamento da carroceria, a espessura da parede das seções de suporte de força, a estrutura das peças de transmissão síncrona e a capacidade anti-choque sob impacto de corte intermitente. Parâmetros puros de força de fixação de alto número não podem garantir desempenho estável sob condições reais de corte pesado.
As morsas autocentrantes para serviço pesado também podem ser adotadas para usinagem de cinco eixos? Alguns usuários acreditam erroneamente que o hardware pesado é muito volumoso para equipamentos multieixos. Estruturas modernas e otimizadas para serviços pesados podem equilibrar a rigidez e a altura do corpo, adaptando-se ao movimento de inclinação de cinco eixos, mantendo ao mesmo tempo uma poderosa capacidade de fixação.
Que diferenças práticas existem em cada modelo desta linha de produtos para serviços pesados?
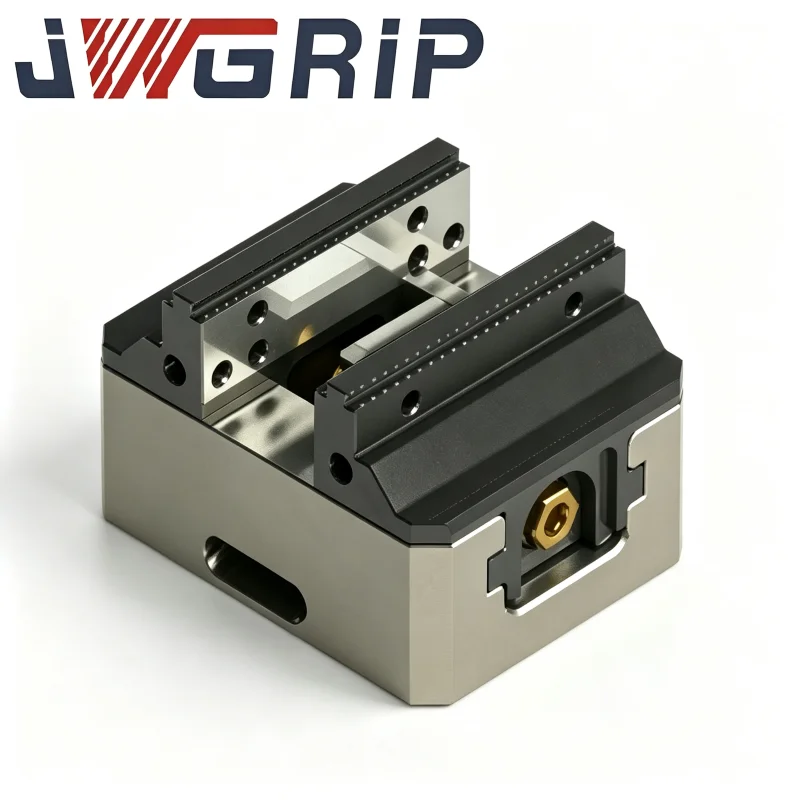
Torno de ponto zero compacto e autocentrante para serviços pesados para usinagem CNC de 5 eixos: Esta variante compacta para serviços pesados equilibra alta força de fixação com altura total restrita. Os componentes de transmissão internos reforçados resistem ao choque de corte e seu contorno discreto reduz efetivamente os riscos de colisão durante os movimentos de inclinação da mesa rotativa de cinco eixos.
Torno de ponto zero autocentrante para serviço pesado de tamanho médio com mandíbulas rígidas para fresamento CNC: Otimizado para peças brutas de metal grosso de tamanho médio em fluxos de trabalho de fresamento pesado de três eixos. O corpo forjado fundido espessado melhora muito o desempenho anti-deformação; mandíbulas rígidas integrais endurecidas proporcionam uma mordida firme em matérias-primas de aço, liga e aço inoxidável.
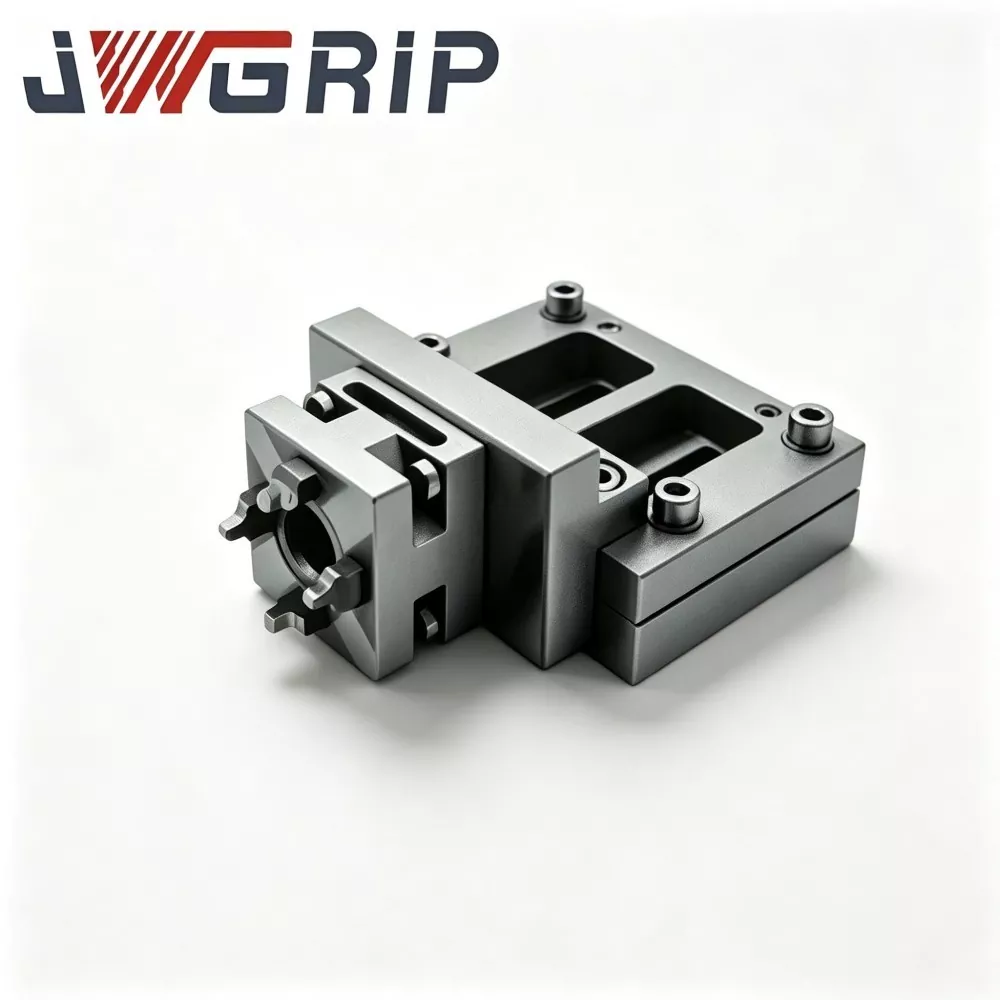
Torno de ponto zero autocentralizado para serviço pesado de deslocamento estendido com mandíbulas rígidas: Oferece faixa de abertura de mandíbula expandida, mantendo o desempenho total de carga pesada. Ele lida com peças brutas sólidas de maior largura sem sacrificar a rigidez de fixação, eliminando a necessidade de mudar para gabaritos separados maiores para peças pesadas de largura variável.
Torno autocentrante para serviço pesado de viagem grande com mandíbulas duras para usinagem de peças grandes:
Possui deslocamento máximo da mandíbula dentro desta série de produtos, projetada especificamente para peças brutas extragrandes e pesadas. Cada componente de suporte de força é atualizado para suportar o peso de peças enormes, além de um poderoso impacto de fresamento.
Diretrizes de Operação
Como distribuir razoavelmente a força de fixação para peças grossas e pesadas? Evite concentrar toda a pressão de fixação em apenas uma seção local da superfície de contato da mandíbula. Certifique-se de que a peça bruta obtenha contato total com as faces de trabalho da mandíbula. O contato de ponto parcial gerará concentração de tensão local e desencadeará deformação por torção do corpo da morsa.
Uma força de fixação mais alta é sempre melhor para tarefas de corte pesado? Uma força de fixação excessivamente inflada pode trazer efeitos negativos. Força muito grande pode causar deformação por compressão da peça bruta, especialmente em alguns materiais de liga dúctil. Os usuários devem combinar a magnitude de fixação de acordo com o material da peça, espessura da peça bruta e estimativa real da força de corte.
Que verificações devem ser realizadas antes de iniciar ciclos de corte pesado? Verifique novamente o status de travamento de cada parafuso de conexão e interface de ponto zero. A montagem solta compensará todas as vantagens trazidas pelo hardware da morsa de alta rigidez, mesmo que a própria morsa esteja em perfeitas condições.
Diretrizes de aplicação de ferramentas para cenários mistos
Quais benefícios advêm da combinação com a série Zero Point Pallet?
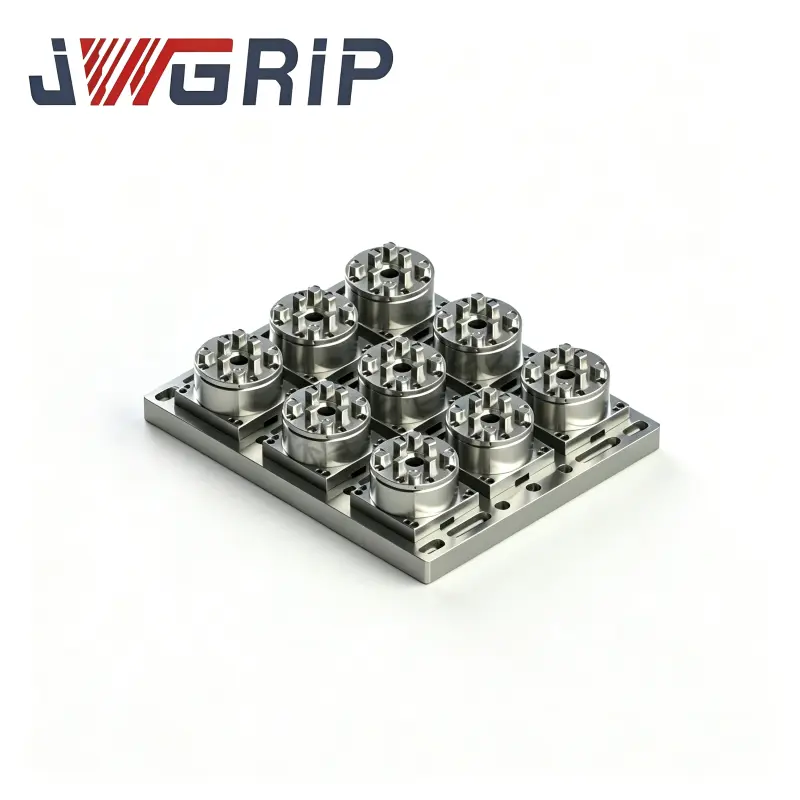
Essas morsas resistentes reservam interfaces de conexão de ponto zero padrão. Os operadores podem concluir a pré-fixação da peça em paletes resistentes fora dos envelopes da máquina e, em seguida, implementar a troca rápida em uma única etapa nos mandris de localização do lado da máquina. Ele reduz bastante o trabalho manual de montagem de acessórios de alta resistência em mesas de máquinas.
Em que situação você selecionaria a implantação combinada junto com o torno autocentrante de base redonda?
Quando os lotes de produção contêm grandes peças retangulares pesadas e peças que exigem posicionamento rotacional em vários ângulos, a implantação dessas duas categorias juntas satisfaz diferentes requisitos de fixação na mesma oficina.
Que riscos você deve evitar ao instalar tornos pesados em suportes de acessórios?
Calcule o peso total combinado do torno mais a peça de trabalho. Confirme a capacidade de carga dos paletes e placas de base, nunca exceda o valor de carga nominal das ferragens do transportador inferior. A sobrecarga de paletes criará acidentes de segurança ocultos e desvios de posicionamento.
Vantagens materiais e estruturais
Os corpos principais do torno adotam liga de aço forjado integral em vez de peças fundidas comuns. As principais seções de suporte de força adotam um design de parede espessada. Os conjuntos internos de parafusos e engrenagens síncronos recebem tratamento de têmpera de cementação, melhorando a dureza da superfície e a resistência à fadiga anti-impacto sob repetidos ciclos de fixação de carga pesada.
Cada produto acabado passa por testes estáticos de fixação de alta carga e inspeção de simulação de impacto intermitente antes da entrega. A folga crítica do movimento síncrono é rigorosamente controlada, evitando o deslocamento assíncrono da mandíbula gerado sob fortes vibrações de corte.
O serviço de modificação personalizada inclui componentes de transmissão de força aprimorados, largura de mandíbula especial e layout de interface de ponto zero personalizado para requisitos especiais de produção de corte pesado.
Manutenção Diária
Hardware resistente suporta carga de impacto muito maior do que tornos leves comuns. Lascas e fluido de corte abrasivo que entram nos mecanismos de transmissão síncrona acelerarão o desgaste das peças internas. Os operadores devem reforçar os ciclos regulares de limpeza e manutenção de lubrificação. Mesmo tornos de alta rigidez bem construídos sofrerão desvios síncronos da mandíbula e danos estruturais ocultos se poluentes abrasivos se acumularem dentro de conjuntos móveis durante longos ciclos de produção.





- View as
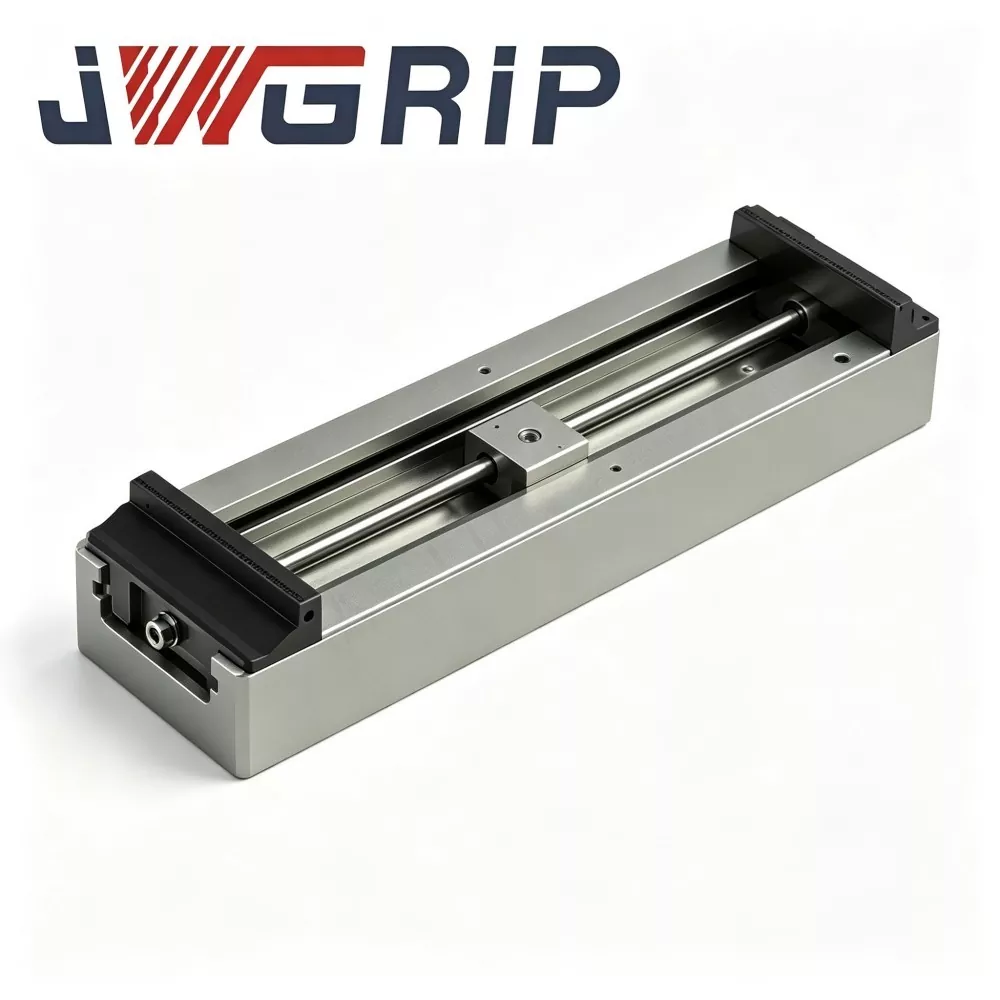
Torno autocentrante para serviço pesado de deslocamento grande com mandíbulas duras para usinagem de peças grandes
JWGRIP é o fabricante e fornecedor profissional de torno autocentrante para serviço pesado e personalizado para grandes viagens com mandíbulas duras para usinagem de peças grandes na China, com especificações padrão totalmente em estoque para entrega oportuna do projeto. É um dispositivo de fixação de precisão integrado especialmente projetado para processamento de peças superdimensionadas, de longa dimensão e de grande porte em oficinas CNC modernas. Adotando configuração de material de alta qualidade e projeto estrutural integrado padronizado, ele integra curso de fixação estendido e estrutura de rolamento de alta rigidez em um único dispositivo, eliminando a necessidade de montagem combinada de vários acessórios separados e calibração repetida de dados.
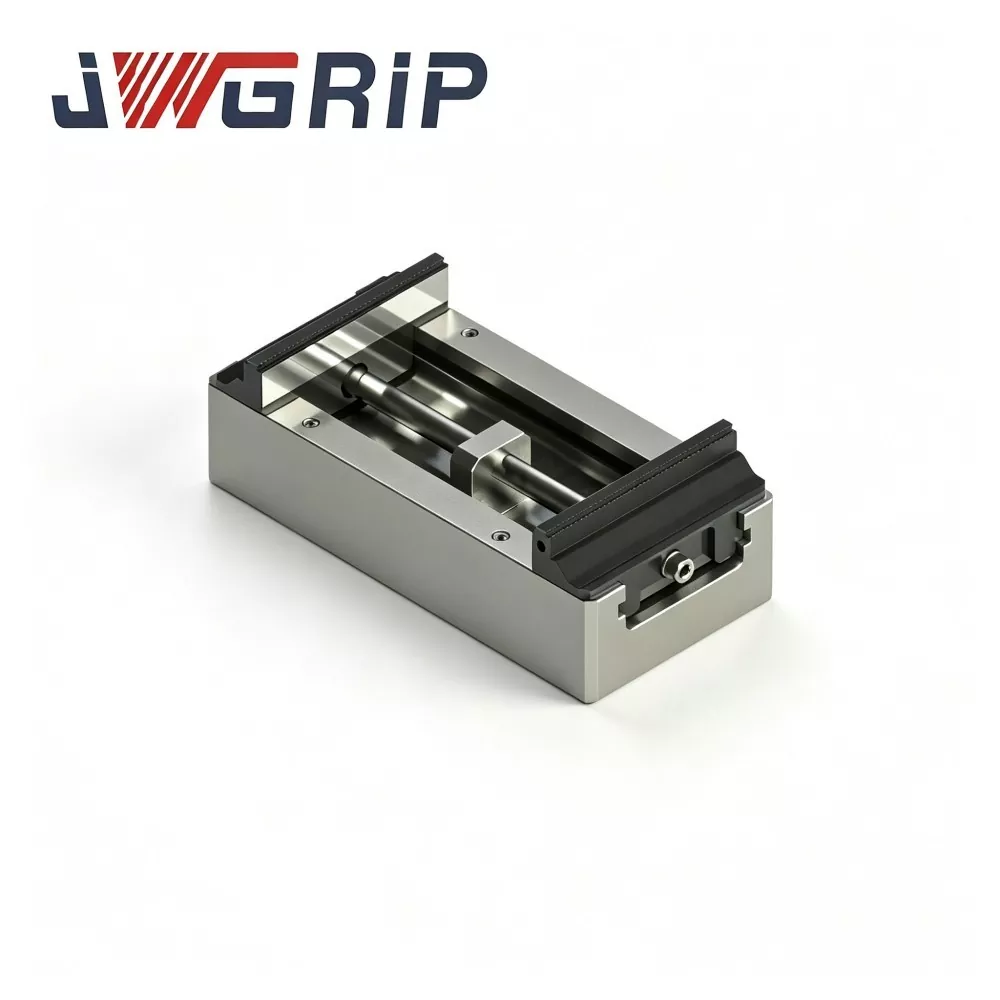
Torno de ponto zero autocentrante e resistente para deslocamento prolongado com mandíbulas rígidas
JWGRIP é o fabricante e fornecedor profissional de torno de ponto zero autocentrado e autocentrado para viagem estendida direto da fábrica com mandíbulas duras na China, com produtos padrão totalmente em estoque para entrega global rápida. É um acessório de fixação de posicionamento de ponto zero integrado recentemente atualizado, especialmente projetado para centros de usinagem CNC verticais, equipamentos de processamento de articulação de 4 e 5 eixos. Adotando um artesanato estrutural totalmente novo e fabricado em estrita conformidade com padrões industriais de alto nível, o acessório integra uma estrutura de transmissão de longo curso otimizada e uma unidade de acoplamento padrão de troca rápida de ponto zero como um dispositivo integrado completo.
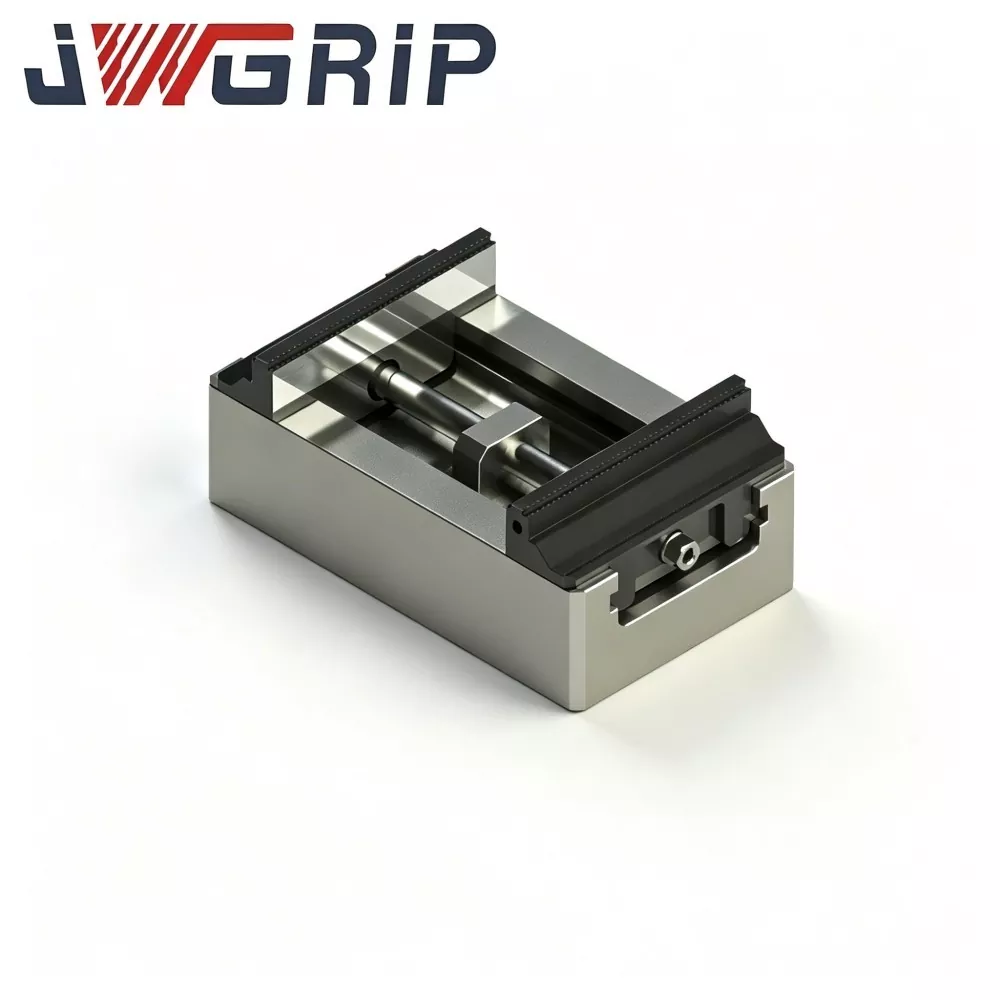
Torno de ponto zero autocentrante e resistente de tamanho médio com mandíbulas duras para fresamento CNC
JWGRIP é o fabricante e fornecedor profissional de torno de ponto zero autocentrante, direto da fábrica e personalizado, de tamanho médio e pesado, com mandíbulas duras para fresamento CNC na China. É um acessório de fixação de ponto zero integrado com novo design, especialmente desenvolvido para cenários de produção de fresamento CNC de serviço pesado. Este acessório de precisão de alta qualidade integra uma estrutura de transmissão autocentrante síncrona para serviço pesado de tamanho médio e uma unidade de acoplamento de posicionamento de ponto zero padrão como um único dispositivo completo, eliminando a necessidade de acessórios correspondentes adicionais ou calibração repetida no local.
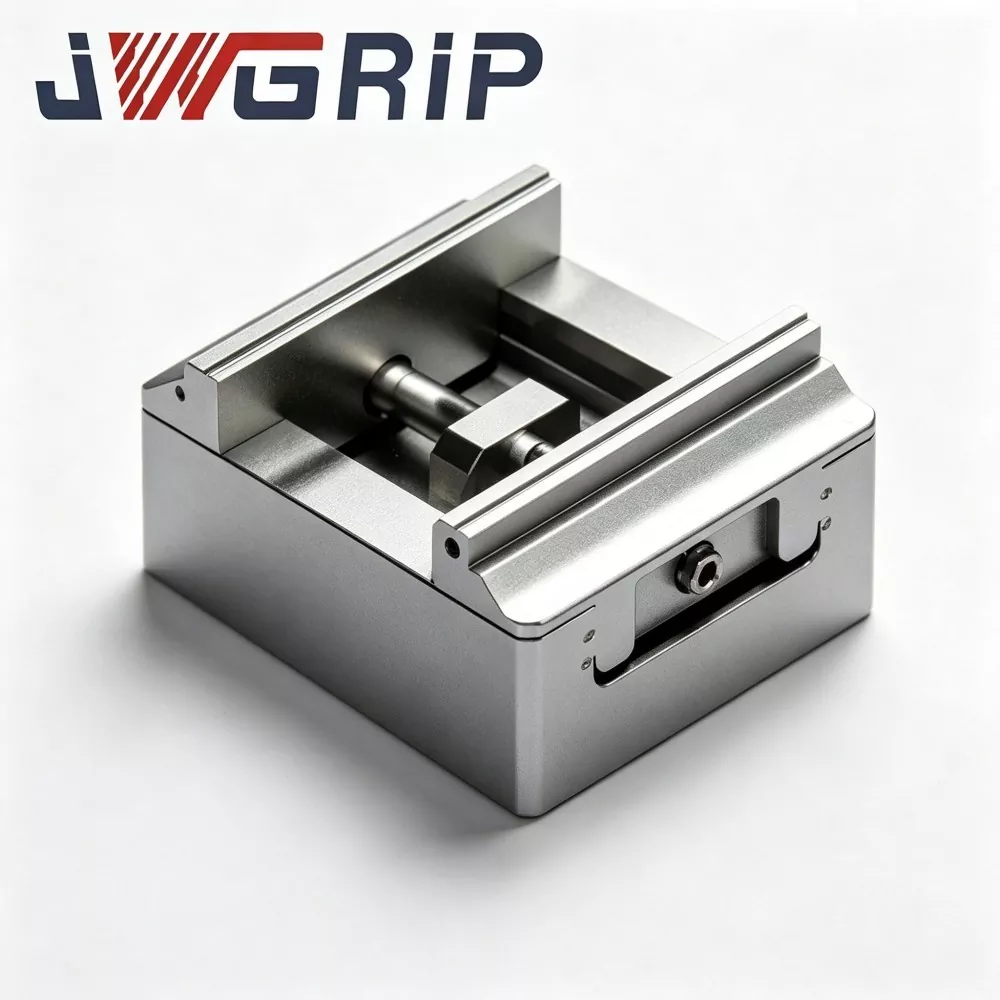
Torno de ponto zero autocentrante compacto e resistente para usinagem CNC de 5 eixos
JWGRIP é o fabricante e fornecedor profissional de torno de ponto zero compacto e autocentrante para serviço pesado personalizado para usinagem CNC de 5 eixos na China, com modelos padrão totalmente em estoque para entrega global rápida. É um acessório de troca rápida de ponto zero integrado de alta rigidez e recém-projetado, feito sob medida profissionalmente para cenários de usinagem CNC de articulação de 5 eixos. Ele pode ser instalado e fixado diretamente em mesas de trabalho de máquinas-ferramenta de 5 eixos, suportando processamento totalmente personalizado OEM e transformação não padronizada para se adaptar às demandas diversificadas de usinagem de alta precisão das linhas de produção industrial globais.
JWGRIP é um fabricante e fornecedor profissional de Tornos autocentrantes para serviços pesados série H125 na China. Damos as boas-vindas a você para vender no atacado produtos de alta qualidade a preços competitivos de nossa fábrica.
Recomendações de notícias