Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Pinos de tração compatíveis com EROWA de alto desempenho para fixação confiável de ferramentas CNC
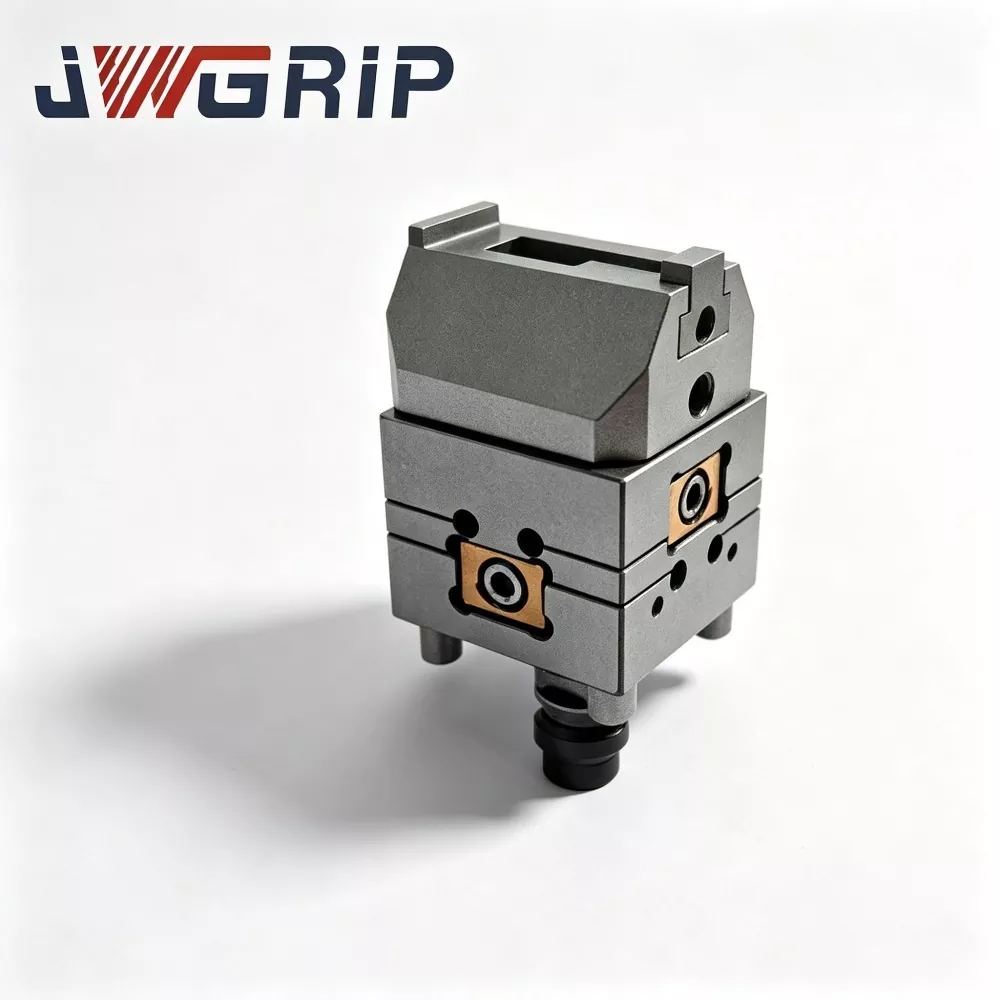
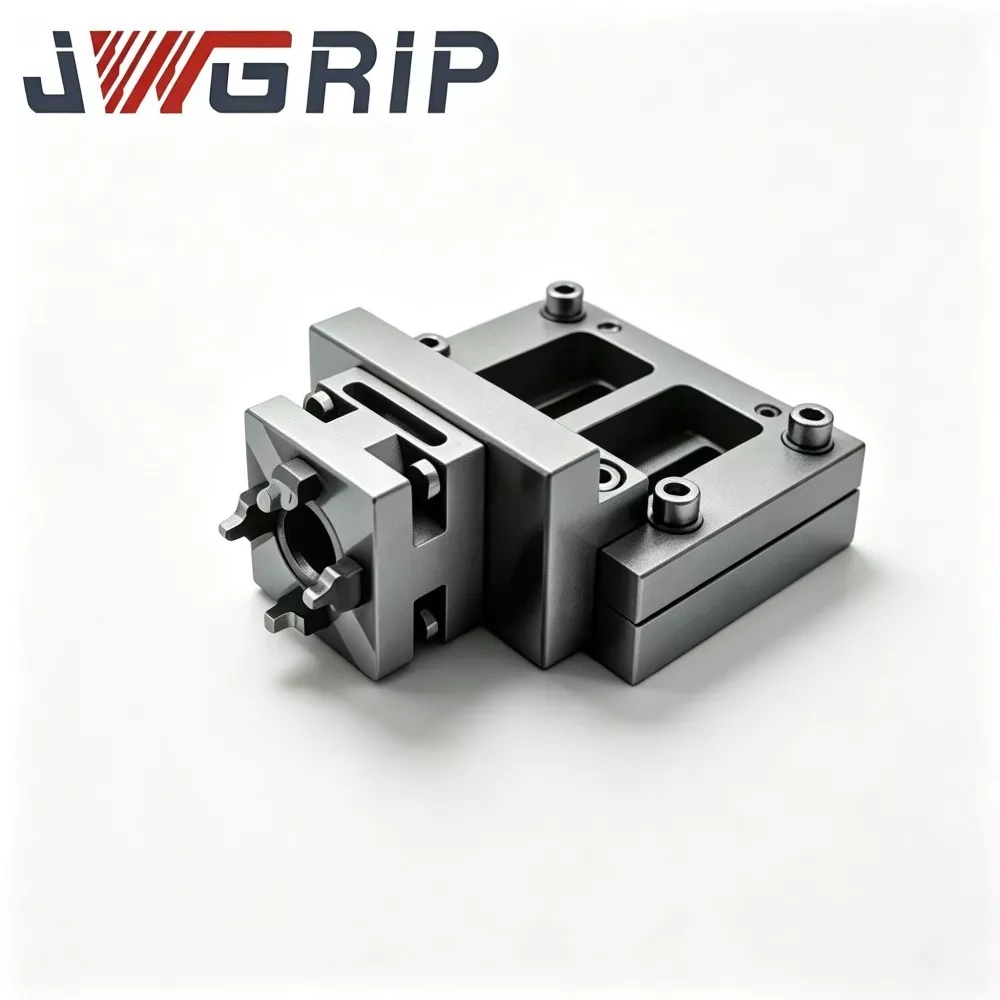
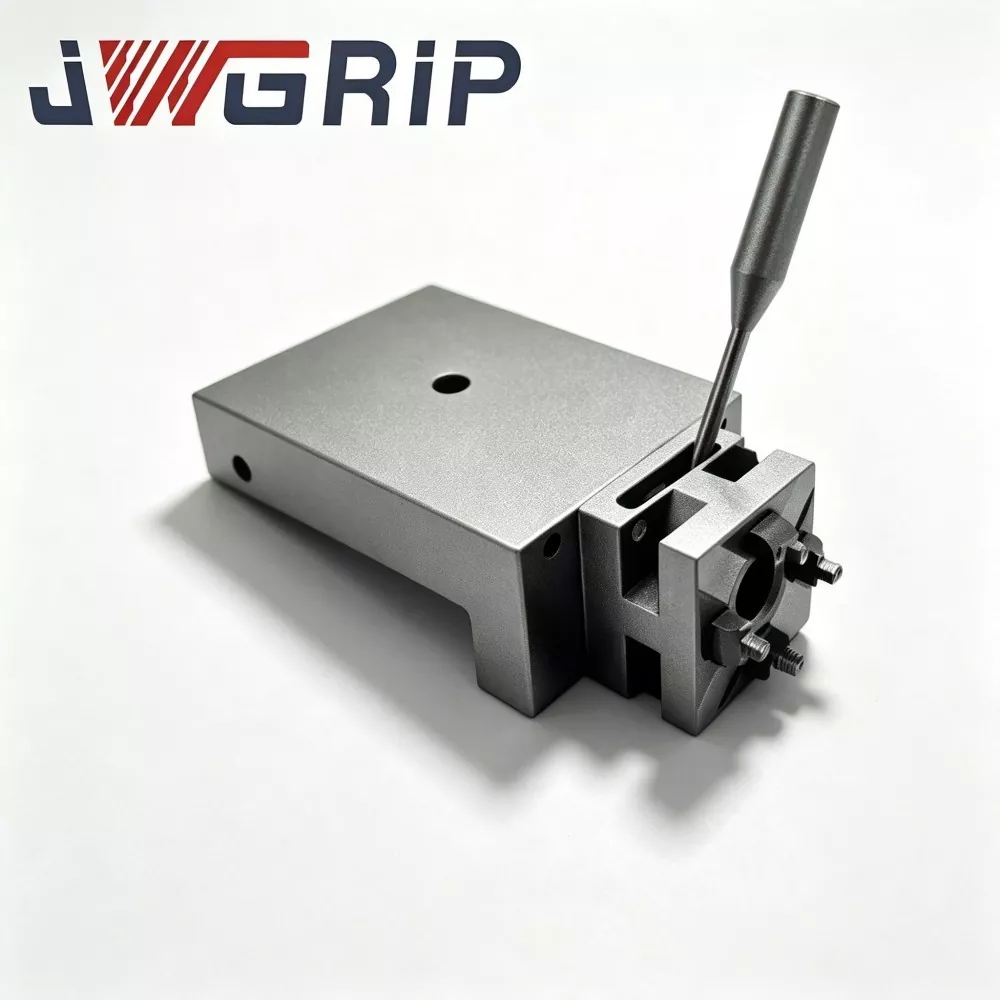
Como produtor de componentes de interface de precisão de pinos de tração compatíveis com EROWA,JWGRIPcompleta a simulação de desgaste de ciclo completo e a produção em série de pinos de localização padrão, variantes de função automática e pinos de conexão com capacidade de deslocamento rotativo. Esses componentes intercambiáveis ajudam as instalações de fabricação de moldes a expandir o conjunto de ferramentas de EDM, preservando os porta-eletrodos e paletes de fixação existentes. Emparelhado comMandris EDM compatíveis com EROWAe mandris de eletrodo compatíveis com EROWA, eles constroem cadeias de localização de estações cruzadas para transferência consistente de dados entre estações de fresagem, EDM de peso e estações de medição. A geometria do cone, a dimensão da rosca e os parâmetros da ranhura de vedação são rigorosamente controlados para cada lote de produção.
Continuidade de dados entre estações
Muitas oficinas de fabricação de moldes executam fluxos de produção de processos mistos: fresamento de eletrodos em centros de usinagem, eletroerosão por faísca, medição predefinida off-line e inspeção manual. Cada mudança de processo exige trocas repetidas de acessórios. Se os parâmetros da interface pull-stud se desviarem, mesmo que ligeiramente, entre diferentes peças de hardware, o desvio de dados se acumulará à medida que os eletrodos viajam de uma estação para outra.
Um grande número de oficinas investe pesadamente em mandris e suportes de alta precisão, mas ignora que essas pequenas peças de interface definem a continuidade do ponto de referência em toda a cadeia do processo. Pinos visualmente semelhantes ainda podem produzir incompatibilidade em nível de mícron durante a fixação real, o que degrada gradualmente a precisão do posicionamento do eletrodo para usinagem de cavidades complexas.
Muitas equipes de compras tratam esses componentes de localização como consumíveis de baixo custo e adquirem peças de reposição aleatórias de vários fornecedores. Os pinos de origem mista criam riscos ocultos para loops de ferramentas de múltiplas estações.
Que riscos aparecem ao misturar peças de interface não idênticas dentro de um conjunto de ferramentas de fabricação de moldes? Pequenas diferenças no ângulo de conicidade, na profundidade da ranhura do anel de vedação ou na altura do ressalto quebram o acoplamento de toda a superfície. Cada troca gera pequenos deslocamentos não medidos, que se acumulam e criam erros de alinhamento dos eletrodos nas cavidades do molde acabado.
Variantes funcionais principais
Pino de tração padrão compatível com EROWA: Projetado para montagem manual de fixação e montagem de porta-eletrodo. Esta variante de uso geral se adapta aos mandris manuais e bases de eletrodo mais comuns em oficinas de moldes. Ele funciona de maneira confiável em ciclos frequentes de troca manual no processamento de moldes de protótipos e em trabalhos de preparação de eletrodos de pequenos lotes.
Parafuso de tração automático compatível com EROWA: Construído com perfis estruturais modificados para se adaptar ao engate automatizado da garra. Ele suporta a troca não tripulada de eletrodos dentro de células EDM robóticas, eliminando operações manuais de travamento por torção. Esta variante é adequada para a produção de moldes com iluminação apagada e tarefas de troca contínua de eletrodos.
Parafuso de tração rotativo automático compatível com EROWA: Incorpora estrutura interna de rotação de deslocamento. Ele permite ajuste angular limitado após o travamento, o que ajuda a ajustar a orientação do eletrodo sem desconectar todo o conjunto do suporte do mandril. Ele traz flexibilidade extra para configuração de eletrodo de molde com múltiplas cavidades.
Regras práticas de montagem e aplicação
A profundidade da instalação aparafusada influencia diretamente o desempenho final da localização. Os operadores devem controlar a profundidade do aparafusamento para manter o ressalto do pino nivelado contra a base do porta-eletrodo. A profundidade de aparafusamento excessiva irá distorcer as estruturas internas da rosca, enquanto a profundidade insuficiente deixa uma folga flutuante que gera mudança de posição sob vibração de erosão por faísca.
A manutenção do anel de vedação merece atenção consistente, especialmente para ambientes de EDM de peso inundados com fluido dielétrico e pó de grafite. Anéis de vedação gastos ou mal colocados permitem que lama condutora penetre nas zonas de acoplamento cônico. O acúmulo de contaminantes risca as superfícies cônicas de precisão e prejudica o posicionamento repetido. Substitua os acessórios de vedação durante a revisão regular dos componentes, em vez de reutilizar peças de borracha envelhecidas repetidamente.
A aparência visual não pode servir como único padrão de julgamento. Dois pinos podem parecer quase idênticos, mas diferenças sutis no ângulo cônico ou na altura do ressalto surgirão quando instalados em mandris de alta precisão. A substituição aleatória entre marcas deve ser evitada em conjuntos unificados de ferramentas.
Correspondência de hardware em todo o sistema
Ao montar junto com mandris EDM compatíveis com EROWA, o contorno cônico do pino e a dimensão do ombro devem corresponder totalmente à geometria interna da cavidade do mandril. O contorno incompatível cria contato de ponto parcial, concentra a tensão local e acelera o desgaste mútuo nas superfícies internas do mandril e nas seções cônicas do pino. Especificações de interface consistentes evitam mudanças progressivas de dados em ciclos repetidos de troca de eletrodos.
Ao cooperar com os mandris de eletrodo compatíveis com EROWA, esses pinos transformam porta-eletrodos comuns em módulos intercambiáveis. Os operadores podem concluir a predefinição e a medição do eletrodo off-line e, em seguida, transferir conjuntos completos de eletrodos entre equipamentos de fresagem, máquinas EDM e estações CMM sem repetidas reindicações de trabalho. Padrões de pinos unificados reduzem o tempo geral de fabricação de moldes para projetos de múltiplos eletrodos.
As oficinas que mantêm grandes bibliotecas de porta-eletrodos devem implementar uma marcação clara das peças. Marque o tipo de pino e as principais informações de especificação em cada base do porta-eletrodo correspondente. A rotulagem clara reduz o risco de instalação incorreta humana durante operações movimentadas de mudança de turno dentro de fábricas de moldes.
Controle de qualidade de materiais e produção
A JWGRIP fabrica esses pinos de localização compatíveis em aço anticorrosivo de alta liga. As zonas de contato cônicas críticas recebem têmpera de cementação seguida de retificação de ultraprecisão em vários estágios. As seções de rosca adotam rosqueamento com tolerância restrita para garantir a intercambialidade entre diferentes lotes de produção. Cada componente acabado passa por digitalização de perfil cônico, inspeção de dimensão de rosca e teste de fixação cíclica simulada antes do envio. Alturas de ressalto modificadas sob medida, tamanhos de rosca especiais e dimensões de ranhura de vedação ajustadas estão disponíveis para projetos de correspondência de ferramentas especiais antigas.
Lógica de julgamento de substituição de componentes
Esses pequenos componentes de interface suportam forças de pré-carga repetidas, corrosão de fluido dielétrico e abrasão de partículas de grafite na operação diária da oficina de moldes. Arranhões superficiais, fadiga da rosca e envelhecimento do anel de vedação geralmente se desenvolvem gradualmente, sem sintomas externos óbvios. As oficinas precisam adicionar a inspeção periódica de amostragem desses pinos aos fluxos de trabalho regulares de manutenção de porta-eletrodos. A eliminação oportuna do hardware de interface degradado impede que desvios invisíveis dos dados se espalhem pelas cadeias de fabricação de moldes de múltiplos processos.





JWGRIP é um fabricante e fornecedor profissional de Pinos de tração compatíveis com EROWA na China. Damos as boas-vindas a você para vender no atacado produtos de alta qualidade a preços competitivos de nossa fábrica.
Recomendações de notícias