Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Pinos de tração manual de ponto zero de alto desempenho para fixação de precisão
Como fornecedor de componentes de nível industrial de pinos de tração manuais de ponto zero,JWGRIPfornece pinos de localização padrão, opções de pinos de alta carga e peças roscadas adaptadas sob medida para oficinas de modernização de acessórios, integradores de acessórios e engenheiros de processo que pretendem adotar a lógica de localização do ponto zero, mantendo placas de fixação existentes, gabaritos personalizados e ferramentas caseiras. JWGRIP também forneceSérie de mandril de fixação de ponto zeroe série de discos de fixação de troca rápida para construir cadeias de localização completas e confiáveis para luminárias de geração antiga adaptadas.
Soluções de retrofit e riscos de qualidade
As oficinas acumulam grandes quantidades de gabaritos e placas de fixação personalizados ao longo de anos de operação de usinagem. A maioria dessas ferramentas caseiras oferece desempenho estável para famílias de peças específicas, mas carecem de interfaces integradas para conexão com hardware moderno de ponto zero. Muitas equipes de produção descartam diretamente esses ativos utilizáveis ao atualizar os sistemas de fixação de peças, o que cria custos de aquisição desnecessários e desperdício de recursos. Os pinos de localização manual atuam como hardware de transição simples, mas crítico, adicionando interfaces compatíveis com ponto zero às bases de fixação existentes. Em vez de refazer conjuntos completos de placas de fixação a partir do zero, as fábricas podem concluir a atualização do sistema instalando estes componentes compactos.
Pinos de reposição de baixa qualidade criam riscos ocultos para a produção diária. Tratamento térmico inferior e retificação cônica áspera trazem desempenho de contato instável. Após repetidos ciclos de fixação, ocorrem gradualmente arranhões superficiais e deformação da rosca. Esses danos sutis não podem ser detectados através de uma simples inspeção visual, mas provocam um lento desvio de posicionamento durante a usinagem em lote. Os operadores gastarão mais tempo sondando novamente os pontos de referência da peça, sem perceber que as peças de interface desgastadas são a causa raiz de resultados dimensionais inconsistentes.
Produto principal
Pino de tração de ponto zero Precision D16 para fixação de trabalho CNC: Esta variante compacta é amplamente adotada para fresamento de carga leve e média, pequenos componentes de molde e layouts densos de acessórios de múltiplas estações. Sua pequena dimensão externa permite que mais pontos de localização sejam organizados dentro do espaço limitado da placa. Ele se adapta à maioria dos mandris e discos de fixação de tamanho compacto para oficinas CNC de uso geral.
Pino de tração de ponto zero Precision D20 para fixação CNC: Projetado com estrutura cônica reforçada e seção transversal de suporte de carga maior. Esta versão para serviço pesado lida com fresamento de remoção de material pesado, peças sólidas espessas e montagens com grande peso total. Ele distribui a tensão de fixação de maneira mais uniforme sob condições de alta carga estática.
Notas de atualização e instalação
O layout dos furos de montagem influencia diretamente o desempenho do acessório a longo prazo. As posições de instalação devem manter uma distância de segurança adequada das bordas do acessório e das zonas de corte de alta tensão. A distribuição inadequada do furo pode produzir deformação local da placa de base quando a força de pull-down entra em vigor e deformar ainda mais todo o plano de referência.
O controle de torque durante a montagem merece atenção constante. O torque de aperto excessivo deforma as roscas e danifica as superfícies cônicas retificadas com precisão. O torque insuficiente deixa os pinos frouxamente conectados às bases do acessório, levando a uma mudança lenta de posição sob vibração de corte contínua. Os usuários devem seguir os parâmetros de torque recomendados em vez de confiar na experiência operacional pessoal.
A limpeza da superfície é outro requisito inegociável. Pequenas lascas de metal, resíduos de líquido refrigerante e pó fino de esmerilhamento presos nas superfícies cônicas bloqueiam o contato total entre superfícies. Até mesmo contaminantes em microescala são convertidos diretamente em deslocamento de referência mensurável em peças usinadas acabadas.
Especificação de uso
Quando combinados com a série de mandris de fixação de ponto zero, as especificações do cone do pino devem corresponder totalmente à geometria da cavidade interna dos mandris alvo. Parâmetros incompatíveis causam contato de ponto parcial, concentração de tensão e desgaste acelerado nas superfícies de contato do mandril e do pino.
Cooperando com a série Quick Change Fixture Disc, esses pinos dão nova vida a antigos gabaritos personalizados. Os acessórios legados adaptados podem ser montados diretamente nos discos de fixação. As fábricas preservam valiosos recursos de ferramentas existentes sem refazer grandes lotes de placas de fixação novas. O gerenciamento unificado de especificações é essencial para conjuntos de equipamentos mistos. Todos os gabaritos adaptados dentro de uma oficina devem adotar o mesmo padrão de pinos, e cada acessório modificado precisa de uma marcação física clara. Isso evita montagens incorretas causadas por erro humano em fábricas movimentadas.
Processo de Fabricação
A JWGRIP produz esses pinos de localização a partir de matéria-prima de aço de alta liga. As superfícies de localização do cone principal recebem tratamento de têmpera de cementação seguido de retificação de ultraprecisão. As seções de rosca adotam rosqueamento de precisão com tolerância restrita para garantir a intercambialidade entre diferentes lotes de produção. Cada pino acabado passa na inspeção do perfil cônico, na verificação da dimensão da rosca e no teste de amostragem de dureza antes do envio. Os testes de compatibilidade de amostragem são realizados em relação ao hardware do mandril correspondente. Pinos de comprimento personalizado, formatos de rosca especiais e perfis cônicos modificados estão disponíveis para projetos de modernização de acessórios para fins especiais.
Orientação de manutenção de rotina
Esses componentes de interface em miniatura suportam força cíclica de tração, fricção e microimpacto em cada circuito de fixação e desfixação. A manutenção regular deve incluir verificação visual da aparência e limpeza completa da superfície cônica. Qualquer pino com grandes marcas de arranhões, deformação da rosca ou desgaste óbvio deve ser substituído imediatamente. A produção contínua com pinos degradados prejudicará constantemente a precisão geral dos dados de todo o ecossistema de fixação de ponto zero.





- View as
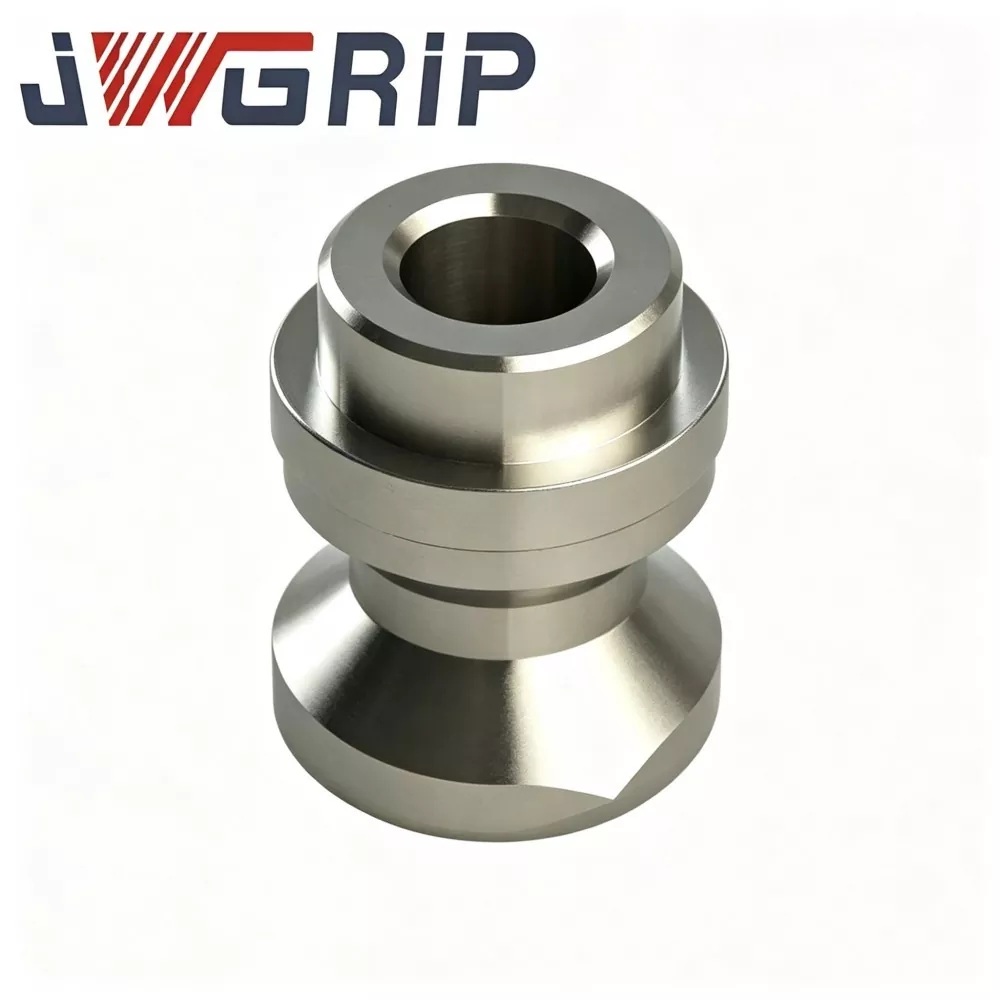
Parafuso prisioneiro de tração de ponto zero Precision D20 para dispositivo CNC
JWGRIP é o fabricante e fornecedor profissional de pino de tração de ponto zero Precision D20 para acessórios CNC na China, fornecendo serviço de vendas direto da fábrica com modelos padrão totalmente em estoque para atender integradores de acessórios globais, oficinas de máquinas CNC e departamentos de manutenção de ferramentas. É um componente de posicionamento de suporte de carga de alto desempenho especialmente projetado e compatível com sistemas de ferramentas de fixação de ponto zero da série D20. Integrando funções de posicionamento de referência, transmissão de força de travamento e restrição anti-rotação em uma única unidade estrutural otimizada, ele se adapta perfeitamente a processos de fresamento de alta velocidade, perfuração e corte de compósitos multieixos.
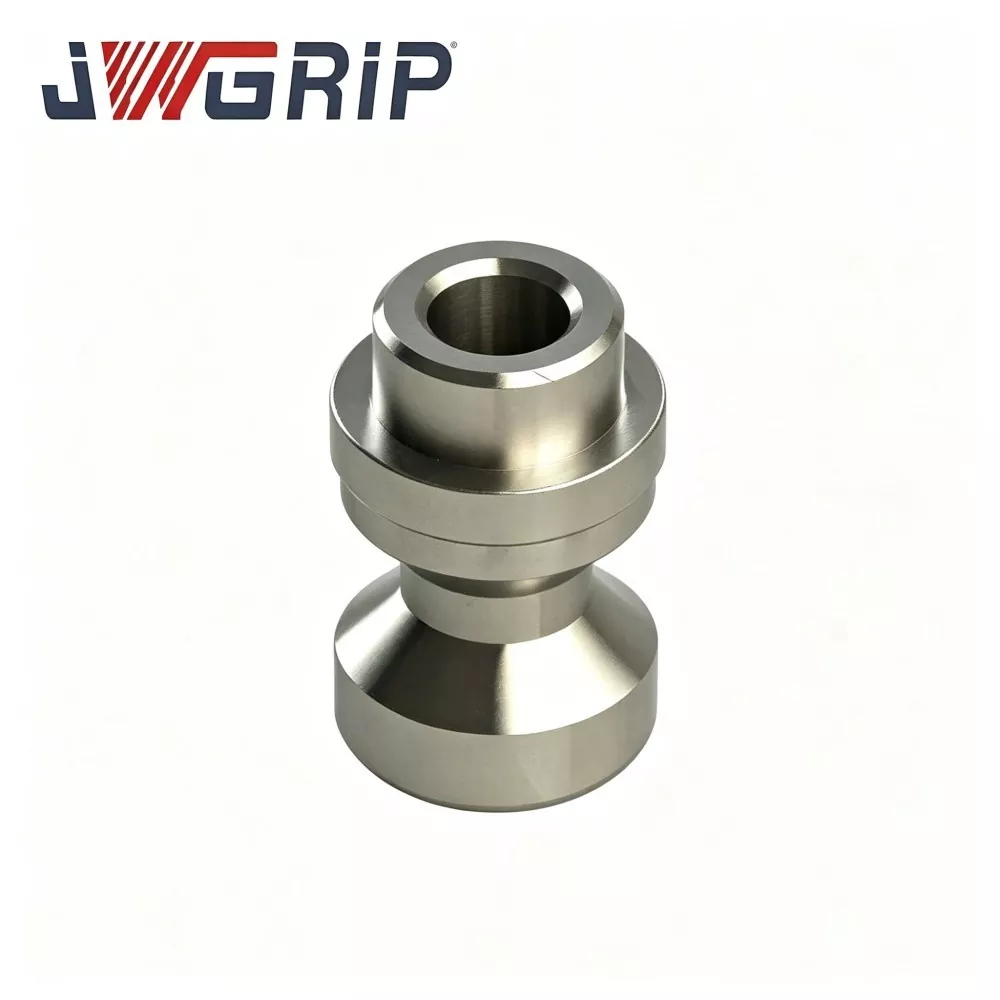
Parafuso prisioneiro de tração de ponto zero Precision D16 para fixação de trabalho CNC
JWGRIP é o fabricante e fornecedor profissional de pino de tração de ponto zero Precision D16 para fixação de trabalho CNC na China, com especificações padrão totalmente em estoque e aceitando pedidos em massa globais para fábricas de usinagem CNC, integradores de acessórios e equipes de manutenção de salas de ferramentas. É um componente de posicionamento e travamento de núcleo de alta precisão, compatível profissionalmente com sistemas de fixação de ponto zero da série D16 em fixação de peças CNC. Integrando o benchmark de posicionamento de alta precisão e a estrutura de transmissão de força estável em uma única unidade, ele realiza funções essenciais de posicionamento de fixação, transmissão de força de travamento e benchmarking de posicionamento repetido durante usinagem de alta velocidade.
JWGRIP é um fabricante e fornecedor profissional de Pinos de tração manual de ponto zero na China. Damos as boas-vindas a você para vender no atacado produtos de alta qualidade a preços competitivos de nossa fábrica.
Recomendações de notícias