Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






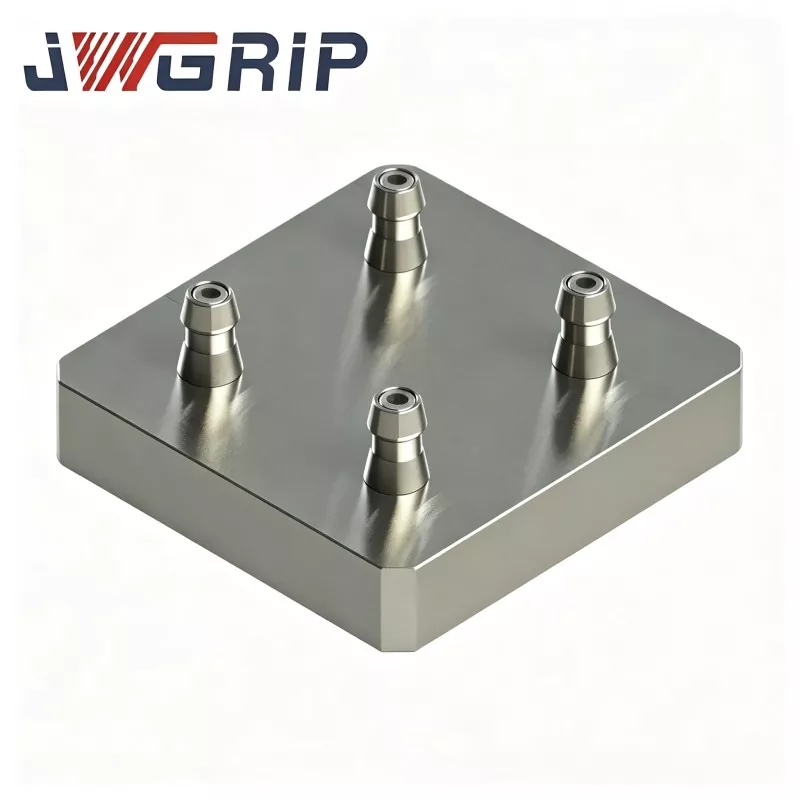
Palete de ponto zero de quatro centros para fixação CNC
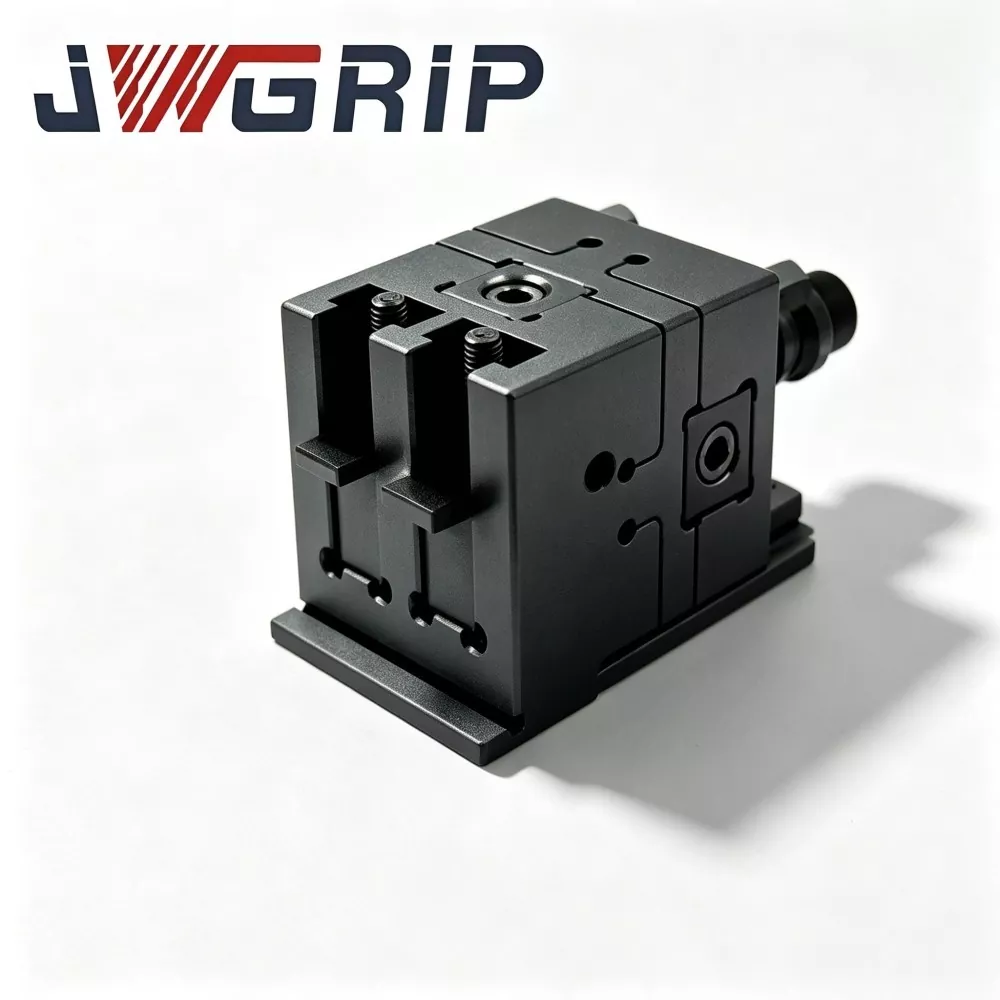
JWGRIP é o fabricante e fornecedor de paletes profissionais de ponto zero de quatro centros para dispositivos CNC na China. A palete de ponto zero de quatro centros pertence à série de paletes de ponto zero e foi desenvolvida para os cenários de produção de modo misto de alta mistura e baixo volume que prevalecem na indústria de usinagem moderna. Bem-vindo a perguntar!
Esta palete de ponto zero de quatro centros para fixação CNC pode resolver efetivamente os problemas de produção flexível. As quatro unidades completas de posicionamento de ponto zero estão integradas em uma base global compacta e as quatro estações de trabalho são completamente independentes. Os usuários podem fixar simultaneamente quatro peças idênticas ou instalar quatro acessórios diferentes para processamento em linha mista. Não há necessidade de montagem de múltiplas bandejas no local. As posições e alturas de todas as estações de trabalho foram calibradas antes de saírem da fábrica para garantir consistência.
Composição do hardware principal
Palete de ponto zero de quatro centros JWGRIP 120 × 120 inclui os seguintes conjuntos:
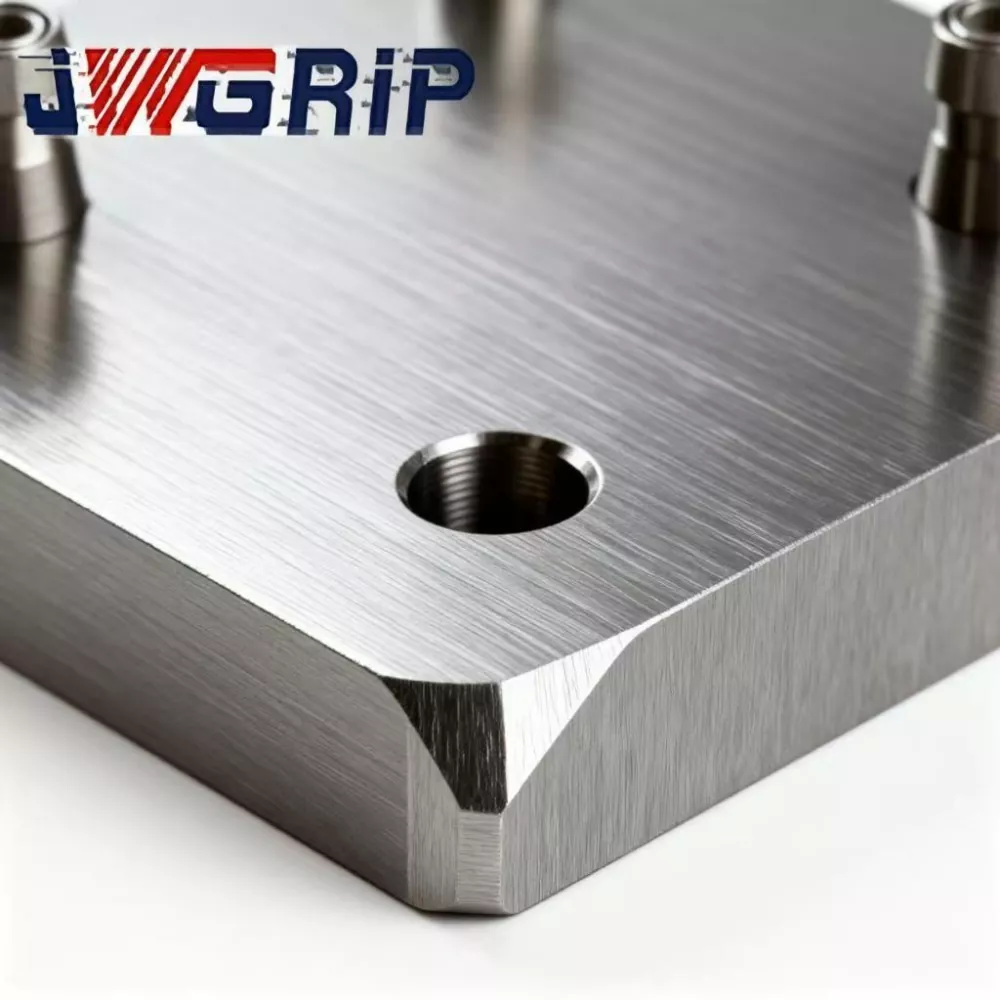
· Base de palete monolítica de aço-liga forjada e temperada
· Quatro conjuntos independentes de travamento de bucha de ponto zero em layout de matriz
· Módulo de distribuição pneumática síncrona integrado
· ranhuras individuais de desvio de cavacos para cada estação de localização
· Porta de serviço de ar comprimido
· Placas de cobertura protetoras para cobrir estações ociosas
Seu principal diferencial em relação aos equipamentos comuns de múltiplas estações: quatro estações operam de forma totalmente independente uma da outra.
Dois modos práticos de produção
Modo 1: Produção em massa em quatro estações para peças idênticas
1. Coloque quatro bases de fixação equipadas com pinos de tração em todas as quatro estações.
2. Forneça ar comprimido de 0,5-0,7 MPa; o módulo pneumático síncrono trava todos os quatro conjuntos de buchas ao mesmo tempo.
3. O sinal de confirmação de bloqueio retorna ao sistema CNC e a máquina executa ciclos de corte.
4. Após a conclusão da usinagem, libere a pressão do ar para destravar. Quatro peças acabadas são removidas em um ciclo para aumentar o rendimento por hora.
Modo 2: Usinagem Flexível de Linha Mista para Diferentes Peças
1. Carregue acessórios correspondentes a quatro peças de trabalho distintas em estações separadas.
2. Aplique ar comprimido para travar todas as estações. O CNC executa programas de usinagem dedicados sequencialmente para cada estação.
3. Quando a produção de um pedido terminar, substitua apenas o acessório na estação de destino relevante. As estações restantes permanecem fixadas sem desmontagem completa.
4. Reduz bastante o tempo de inatividade durante trocas frequentes de produtos.
Projeto de Engenharia
· A base de aço-liga sofre envelhecimento com alívio de tensão em duas etapas: primeiro envelhecimento após usinagem de desbaste, envelhecimento secundário após semiacabamento. Tensão de fixação repetida, oscilações de temperatura ambiente e vibração de corte contínua são comuns em oficinas de modo misto. A liberação inadequada de tensão causa microdeformação invisível e prejudica a precisão posicional de múltiplas estações. O envelhecimento duplo JWGRIP maximiza a liberação de tensão interna para uma geometria estável a longo prazo.
· As buchas de posicionamento adotam aço de rolamento de alta resistência ao desgaste. Os furos internos recebem superacabamento de têmpera e brunimento para garantir um desempenho confiável de localização independente para cada estação.
· A tolerância posicional e a diferença de altura entre estações são estritamente controladas para satisfazer os requisitos de estabilidade de produção em linha mista.
Principais vantagens
1. Minimize o tempo de inatividade causado por trocas frequentes de pedidos
Não há necessidade de desmontar todos os acessórios durante a troca do produto. Somente as estações que exigem equipamentos novos são trocadas; outras estações continuam funcionando. O tempo ocioso da máquina cai drasticamente em ambientes de pedidos com alto mix e baixo volume.
2. Elimine erros de montagem induzidos por humanos em vários paletes discretos
O empilhamento manual e a montagem de paletes separadas de ponto zero podem criar um desvio de posição de 7 a 8 μm. O JWGRIP conclui internamente a calibração completa de múltiplas estações: tolerância posicional ≤±0,004 mm, diferença de altura entre estações ≤0,0025 mm. Isso economiza horas de trabalho de ajuste e ajuste no local.
3. Um hardware cobre tarefas de grande volume e de alto mix e baixo volume
Execute a usinagem de quatro peças idênticas para obter rendimento máximo durante pedidos de lotes grandes. Mude para o modo de linha mista para pedidos fragmentados. Não há necessidade de adquirir equipamentos separados para dois cenários de produção, reduzindo o investimento em ativos fixos.
4. Maximize a reutilização de ativos de acessórios existentes com compatibilidade de pino de tração de ponto zero padrão D20
As bases de fixação de ponto zero de tamanho pequeno existentes na oficina podem ser reutilizadas diretamente após a modernização dos pinos de tração D20 padrão. Evite a remanufatura completa do equipamento e preserve o investimento anterior no equipamento.
5. Design de ranhura de desvio de cavacos independente por estação
Lascas de corte de ferro e alumínio fluem através de ranhuras dedicadas para cada estação. O aprisionamento de cavacos dentro das folgas da bucha de posicionamento é bastante reduzido. Sob condições frequentes de linha mista de troca de acessórios, a frequência de limpeza diminui e o risco de falha de posicionamento acionado por cavacos é mitigado.
Casos reais
Caso 1: Processador de acessórios para dispositivos médicos
Este cliente recebe pedidos típicos de alto mix e baixo volume, alternando entre 3 a 5 variantes de peças em miniatura todos os dias úteis.
· Antes da atualização: foram usados paletes de ponto zero de estação única. Cada troca exigia a remoção, limpeza, recolocação e indicação do mostrador do acessório, consumindo de 40 a 60 minutos. Grandes quantidades de horas de máquina foram desperdiçadas em trabalhos de configuração.
· Depois de implantar vários paletes de ponto zero de quatro centros JWGRIP e adotar o modo de usinagem de linha mista: a desmontagem completa do acessório não é mais necessária. Apenas os equipamentos da estação alvo são substituídos. O tempo médio de troca cai para 8 a 15 minutos.
· As estatísticas de produção semestrais revelam que a utilização de máquinas-ferramenta aumentou 24%. A fábrica pode aceitar pedidos de clientes mais fragmentados sem comprar máquinas CNC extras.
Caso 2: Subcontratado de componentes 3C no Delta do Rio das Pérolas
Esta oficina lida com pedidos em massa de alto volume e trabalhos de amostras de pequenos lotes nas mesmas máquinas CNC.
· Durante períodos de pedidos em massa: quatro estações processam peças idênticas para alto rendimento.
· Quando chegam tarefas de amostras de pequenos lotes: ocupe uma ou duas estações para produção de amostras enquanto outras estações mantêm a produção em massa em execução.
· O processamento de amostras não interrompe mais o ritmo de produção em massa e o prazo de entrega da amostra é reduzido significativamente.
Fluxo de trabalho de produção completo
① Forjamento e revenido em branco de liga de aço
② Usinagem em desbaste
③ Primeiro envelhecimento para alívio do estresse
④ Semi-acabamento
⑤ Envelhecimento secundário para alívio do estresse
⑥ Esmerilhadeira de 5 eixos: esmerilhe todos os furos de montagem da bucha sob configuração de fixação única
⑦ Bucha de encaixe por pressão
⑧ Conjunto de vedação do circuito de ar
⑨ Teste de retenção de pressão de estanqueidade
⑩ Inspeção dimensional CMM de estação completa
⑪ Tratamento de proteção antiferrugem
⑫ Embalagem à prova de choque pronta para exportação
Lista de verificação de inspeção
1. Teste independente de precisão de posicionamento repetido para cada estação
2. Medição CMM para tolerância posicional de quatro estações, diferença de altura e paralelismo
3. teste de estanqueidade de retenção de ar de 5 minutos; queda de pressão máxima permitida ≤0,02 MPa
4. Teste funcional de bloqueio-desbloqueio síncrono cíclico em quatro estações
Guia de seleção
· Analise a estrutura do seu pedido: para produção em massa dominante de variante única, execute usinagem de peças idênticas em quatro estações. Se os pedidos de alto mix e baixo volume representarem uma grande parcela, avalie cuidadosamente o risco de interferência física entre equipamentos em quatro estações para evitar colisão.
· Confirme as especificações dos seus pinos de tração de ponto zero no local. A versão padrão corresponde aos pinos de tração D20. Conjuntos de buchas personalizados podem ser desenvolvidos para tamanhos alternativos de pinos de tração.
· Para integração de linha de produção automatizada: garanta uma pressão estável da fonte de ar da oficina entre 0,5-0,7 MPa e reserve pontos de sinal IO para o sistema de controle PLC.
· Calcule a altura total de empilhamento da peça de trabalho mais o acessório. Simule o caminho do movimento da ferramenta para evitar a colisão da ferramenta com o palete durante o corte. Envie os desenhos da peça à equipe técnica do JWGRIP para avaliação de interferência se tiver dúvidas.
Operação Prática
1. Monte o palete na mesa de trabalho da máquina-ferramenta, apertando os parafusos estritamente de acordo com os requisitos de valor de torque no manual do usuário JWGRIP. A fixação com torque excessivo é proibida, pois a deformação do corpo base destruirá a precisão relativa das múltiplas estações.
2. Instale o filtro óleo-água na extremidade frontal da entrada de ar comprimido. A entrada de umidade e impurezas nas buchas causará ferrugem, abrasão e degradação da precisão.
3. Pulverize aerossol de lubrificante seco dentro das buchas de ponto zero após cada 100 horas de trabalho acumuladas. O óleo de motor líquido é estritamente proibido, uma vez que o óleo atrai lascas metálicas e causa falhas emperramento das buchas.
4. Limpe os orifícios de localização e as ranhuras de desvio de cavacos de cada estação com ar comprimido após a troca do acessório ou a cada mudança de turno. Nunca deixe lascas metálicas nas superfícies de referência de localização.
5. Coloque placas de cobertura protetora nas estações ociosas para bloquear lascas de ferro e fluido de corte que invadem os conjuntos de buchas.
6. Evite o impacto de objetos pesados nas faces de referência do palete. A deformação da base causada por colisão geralmente não pode ser reparada no local e prejudica permanentemente o desempenho posicional de múltiplas estações.
Suporte pós-venda
1. Garantia: a garantia completa de 12 meses da unidade cobre defeitos de fabricação, excluindo operação incorreta humana. Reivindicações qualificadas desfrutam de reparo gratuito ou serviço de substituição de peças sobressalentes.
2. Recursos técnicos: São fornecidos documentos de operação on-line e tutoriais em vídeo. Suporte técnico remoto pago está disponível para projetos de pedidos de grande volume.
3. Serviço de modificação personalizada: ajuste de dimensão externa, substituição de especificação de pino de tração e reorganização de layout de estação são suportados.
4. Avaliação da amostra: A amostra de avaliação pode ser organizada; o comprador assume o custo do frete da amostra.
Perguntas frequentes
Q1: A usinagem em linha mista de peças de diferentes peças em quatro estações interferirá na precisão mútua?
R: Quatro unidades de bucha são fisicamente totalmente independentes; as ações de bloqueio não interferem entre si. A precisão da localização permanece estável desde que os equipamentos evitem colisões físicas. A limpeza regular com ar comprimido para cada estação ainda é recomendada para evitar respingos de cavacos nas superfícies de referência de outras estações.
Q2: A palete de ponto zero de quatro centros para fixação CNC é necessária se as trocas de pequenos lotes ocorrerem com pouca frequência?
R: Sua vantagem de eficiência de troca se destaca apenas sob trocas frequentes de variantes todas as semanas. Se a produção for principalmente orientada para a massa de uma única variante, os paletes de ponto zero de estação única ou de estação dupla oferecem melhor custo-desempenho.
P3: Minhas bases de acessórios existentes podem ser reutilizadas neste palete?
R: As bases de fixação equipadas com pinos de tração de ponto zero padrão D20 podem funcionar diretamente. Conjuntos de buchas customizados são necessários para outras especificações de pinos de tração.
Q4: O palete de ponto zero de quatro centros JWGRIP 120 × 120 pode ser implantado em máquinas CNC de 5 eixos?
R: É compatível com equipamentos de 5 eixos. Calcule a altura total da peça de trabalho mais o acessório para avaliar o risco de colisão com inclinação do fuso. Os desenhos das peças podem ser enviados para avaliação técnica JWGRIP na fase de seleção.
Nota de referência de aquisição
Muitas fábricas consideram a compra de grandes quantidades de acessórios personalizados para fins especiais para atualização de linhas flexíveis. Isto acarreta elevados gastos de capital, além do risco de os equipamentos ficarem ociosos quando os pedidos mudam.
O valor central do palete de ponto zero de quatro centros JWGRIP para acessórios CNC reside no suporte à produção em massa e à fabricação de linha mista de alta mistura em uma única unidade de hardware. Ele maximiza a reutilização das bases de acessórios existentes dos clientes, controla os custos de modernização da produção e alivia os problemas de eficiência de troca causados por pedidos fragmentados. É adequado para projetos de atualização flexível para fabricantes de processamento de componentes de médio e pequeno porte.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
Recomendações de notícias