Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






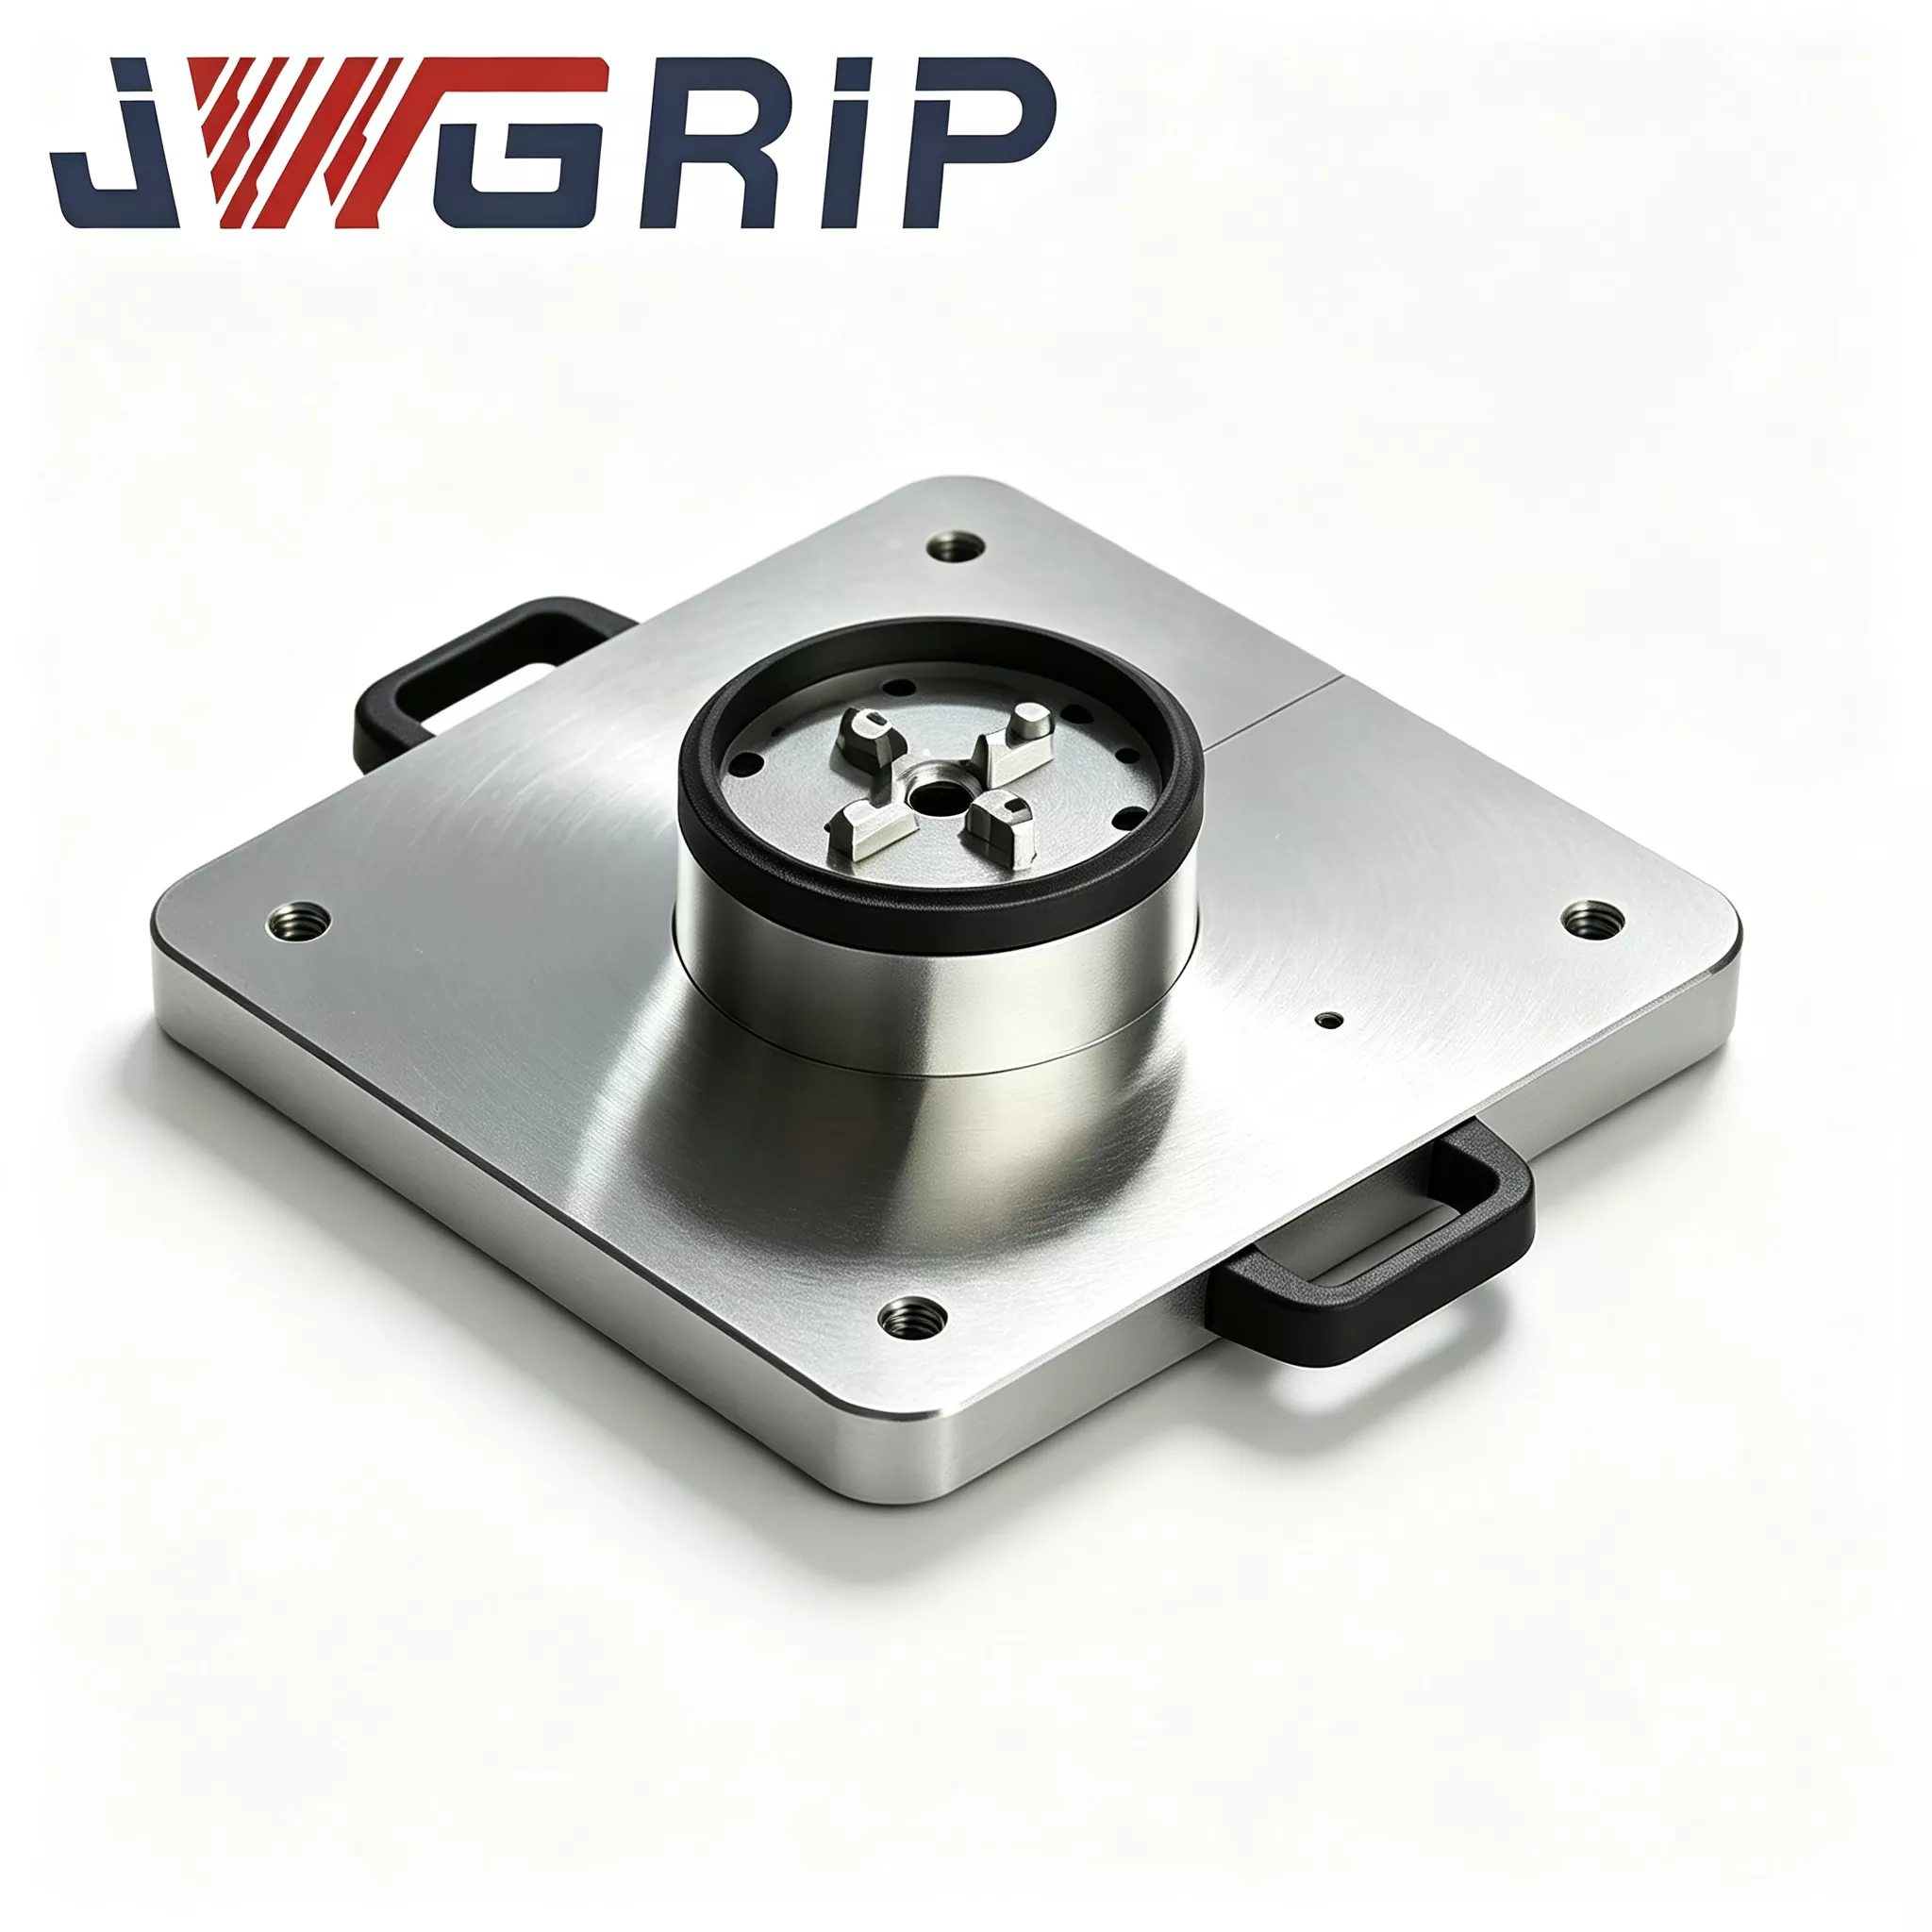
Palete de Ponto Zero Automatizada com Power Chuck
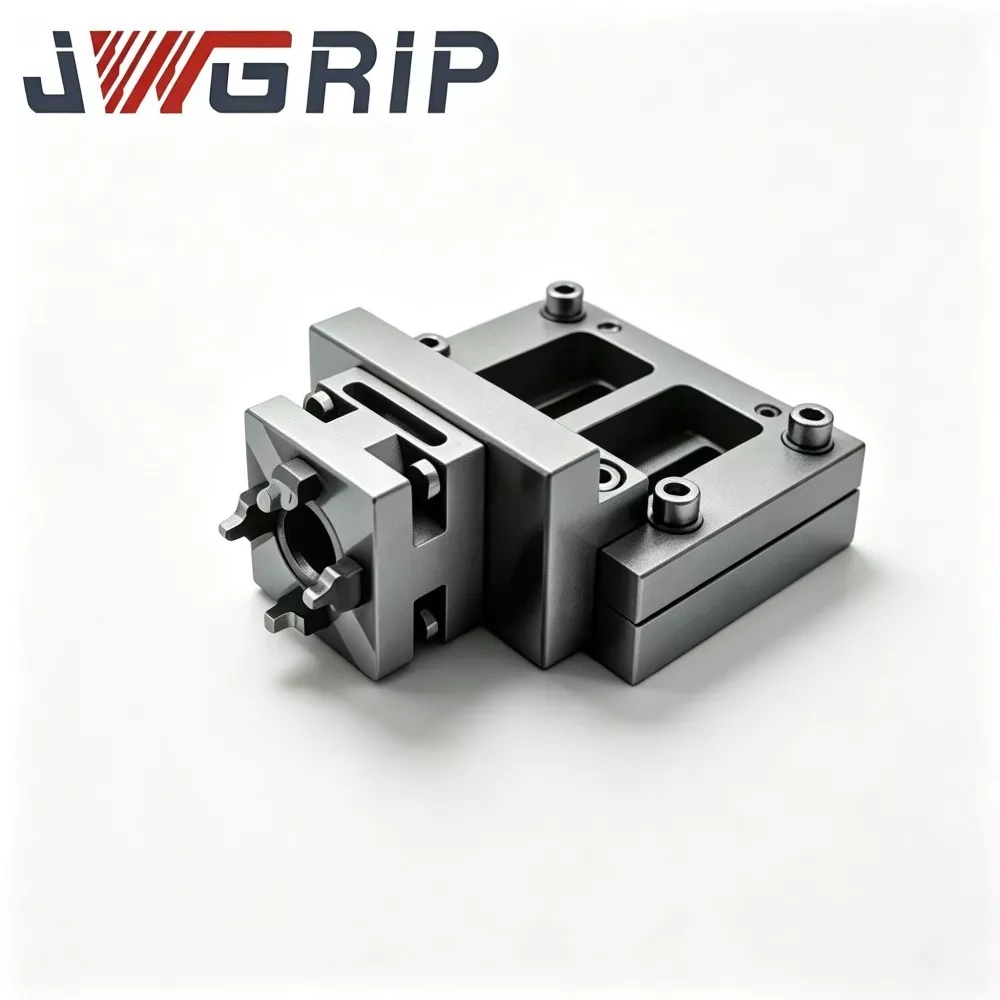
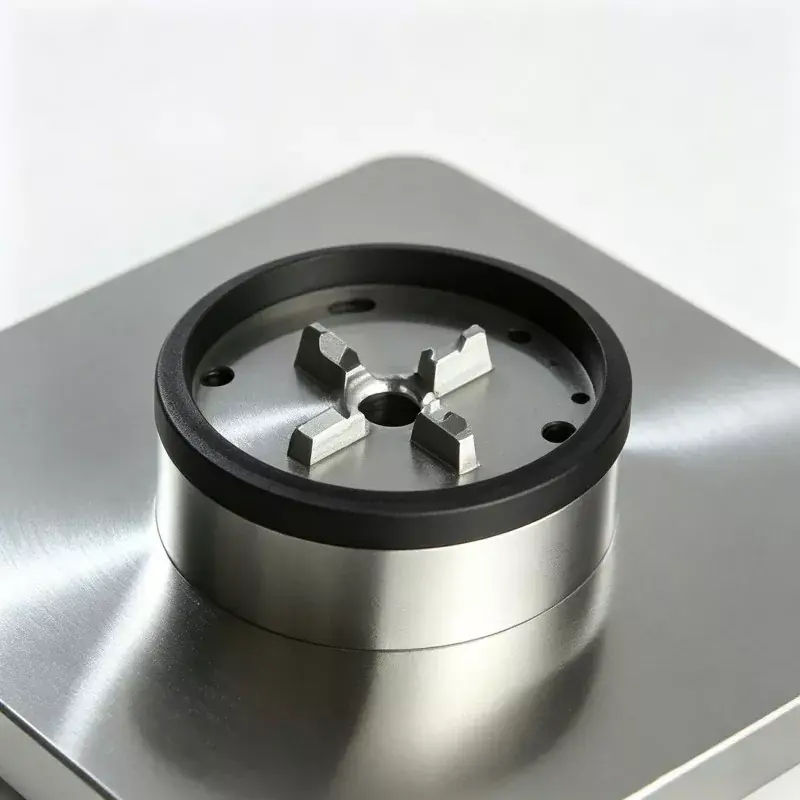
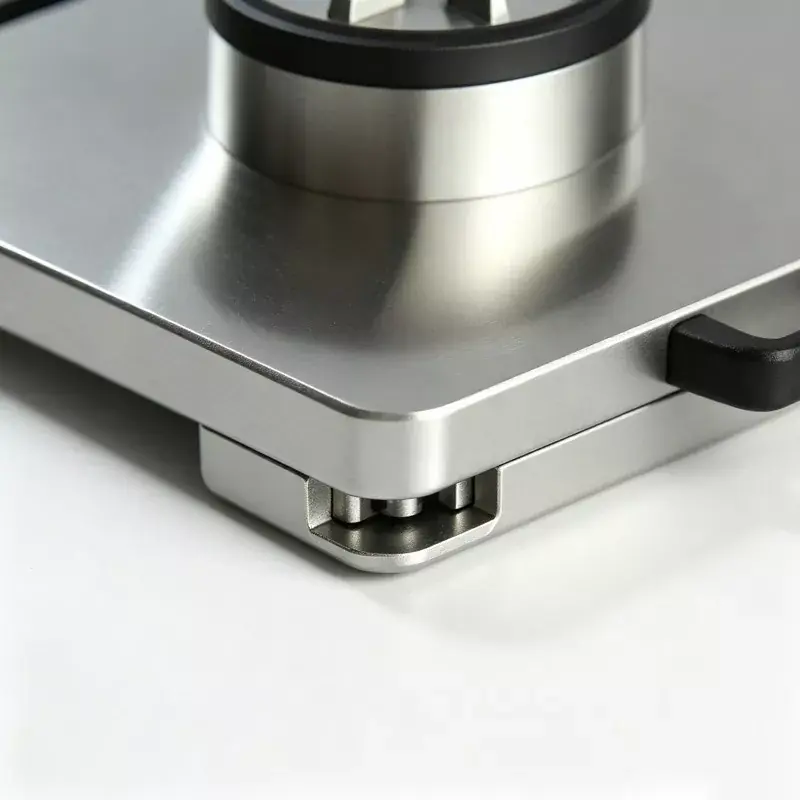
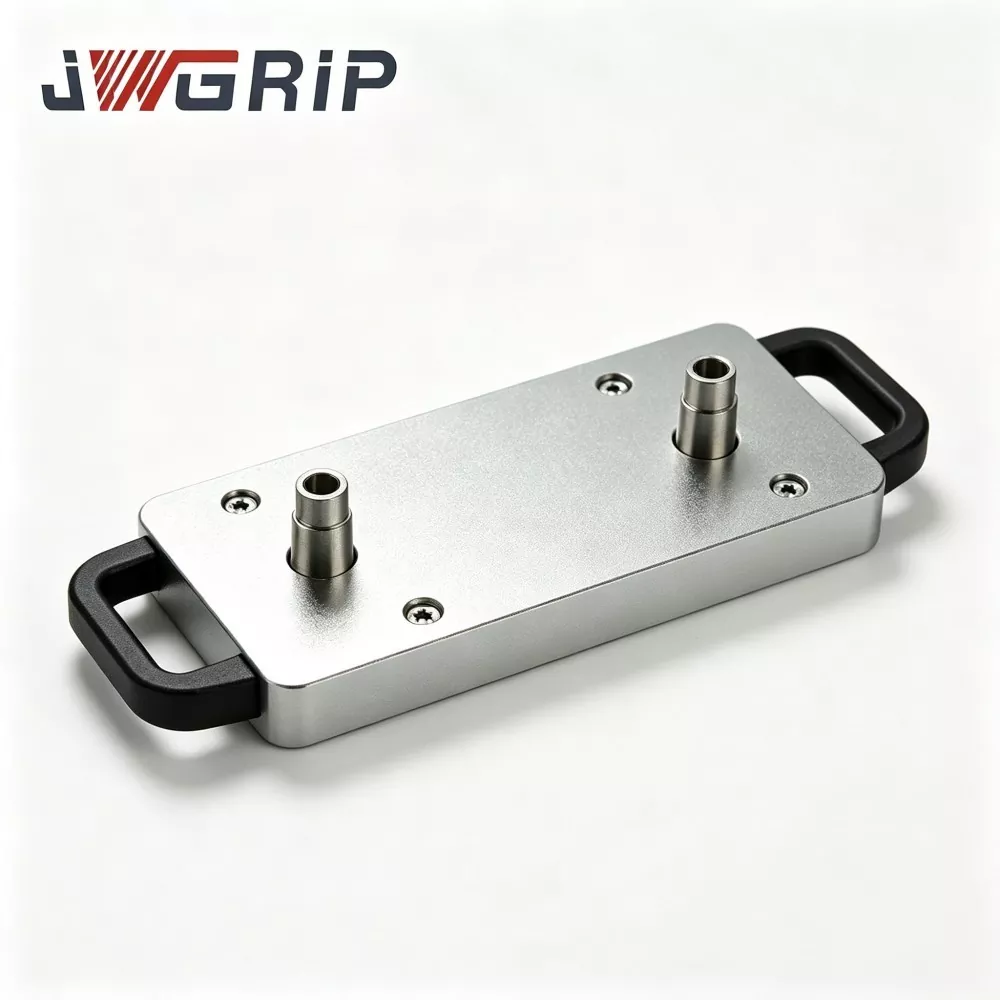
JWGRIP é o fabricante e fornecedor de paletes profissionais automatizados de ponto zero com Power Chuck na China. É um acessório integrado de posicionamento de ponto zero projetado especificamente para linhas de produção CNC não tripuladas e flexíveis. Ele integra o componente de referência de posicionamento de ponto zero e a unidade de travamento pneumático do mandril em um único dispositivo, eliminando a necessidade de adquirir placas adaptadoras multicamadas adicionais ou acessórios de mandril separados. Pode ser instalado e fixado diretamente na mesa de trabalho da máquina-ferramenta e conectado às garras do robô industrial.
A palete automatizada de ponto zero com Power Chuck pode obter posicionamento automático, fixação automática e liberação automática após a fixação da peça de trabalho. Tem sido amplamente utilizado no processamento de peças fundidas sob pressão de liga de alumínio automotiva, produção em larga escala de componentes estruturais metálicos para eletrônicos de consumo 3C e unidades automáticas de processamento de eletrodos de grafite em oficinas de moldes.
Composição do Produto e Fluxo de Trabalho
O Automated Zero Point Pallet com Power Chuck pertence à série Zero Point Pallet. É composto principalmente por quatro componentes principais: o corpo base do palete, o conjunto de luva de posicionamento de ponto zero de alta precisão, o módulo de acionamento pneumático e o dispositivo de fixação do mandril de potência síncrona.
O fluxo de trabalho completo é o seguinte: O robô industrial pega a base de fixação da peça carregada e a coloca no plano de referência do palete. A luva de posicionamento do ponto zero completa o posicionamento inicial. Quando o sensor integrado detecta a posição com precisão, ele envia um sinal ao sistema de controle PLC.
O PLC inicia o circuito pneumático e a unidade pneumática integrada aciona o dispositivo elétrico do mandril para se mover de forma síncrona para dentro, alcançando uma fixação radial uniforme da base do dispositivo.
Após a conclusão da fixação, um sinal elétrico de confirmação é enviado à máquina-ferramenta CNC e o ciclo de processamento de corte começa.
Quando o programa de processamento termina, a máquina-ferramenta envia um sinal de conclusão e o circuito pneumático libera a pressão. O acessório do mandril abre de forma síncrona e o robô retira a peça concluída junto com o acessório, preparando-se para o próximo ciclo de carregamento.
Todo o processo não requer aperto manual de parafusos ou indicação e alinhamento manual.

Vantagens do processo
A placa de base é feita de liga de aço forjada e passa por dois processos completos de tratamento térmico de alívio de tensão para eliminar a tensão residual interna gerada durante o processo de usinagem CNC.
Muitos concorrentes de baixo custo omitirão esta etapa crucial. Se a tensão residual interna no material de base for significativa, as repetidas operações de fixação na oficina e as mudanças de temperatura devido aos ciclos dia-noite podem causar deformações microscópicas que são invisíveis a olho nu no plano de referência de referência.
Isso levará a desvios contínuos de tamanho nas peças usinadas e resultará em uma grande perda de resíduos.
Cada peça de matéria-prima em nossa fábrica completa rigorosamente o processo completo de recozimento. Este padrão é derivado de mais de dez anos de experiência prática em engenharia e atende a vários projetos de fixações automatizadas CNC. A bucha de posicionamento é feita de aço de rolamento de alta resistência ao desgaste, passa por tratamento de têmpera e revenido e é combinada com retificação fina de furo interno e processamento ultrafino para minimizar a lacuna entre as superfícies de posicionamento e garantir um desempenho de posicionamento estável mesmo após incontáveis ciclos de substituição.
Principais vantagens
1. Projeto estrutural integrado de peça única
O design integrado de peça única economiza espaço de montagem na mesa de trabalho da máquina-ferramenta e elimina erros de montagem acumulados causados por placas adaptadoras multicamadas. As soluções tradicionais do tipo split exigem o empilhamento de paletes de ponto zero, placas de base adaptadoras e mandris independentes, onde o empilhamento de 2 a 3 placas pode gerar 3 a 5 μm extras de desvio de posicionamento acumulado. Nosso design monolítico integrado evita essas fontes de erro, reduz o número de acessórios adquiridos e reduz os custos de gerenciamento de peças de reposição para os clientes finais.
2. Repita a precisão do posicionamento
O palete oferece precisão de posicionamento de repetição estável de ±2μm. Os furos internos das buchas de posicionamento são processados através de superacabamento de brunimento. Cada palete passa por uma inspeção de precisão de 100% do item antes da entrega, e cada unidade é enviada com um relatório de inspeção original impresso que pode ser fornecido para verificação mediante solicitação de compradores estrangeiros.
3. Integração de automação nativa
Portas pneumáticas padronizadas e interfaces de saída de sinal elétrico NPN são reservadas, tornando o palete compatível com várias marcas de robôs industriais convencionais do mercado. Ele realmente apóia a produção autônoma no turno da noite. De acordo com dados reais de retrofit de um usuário final de peças automotivas nacionais, o tempo do ciclo de troca de acessórios caiu do manual original de 12 a 15 minutos para 45 segundos após a implantação de nossos paletes, sem necessidade de operador permanecer no local durante os turnos noturnos.
4. Alta saída de força de fixação
A unidade de mandril pneumático integrado fornece uma força de fixação máxima de até 45kN, capaz de suportar o impacto de corte gerado pela usinagem de avanço pesado de peças de molde de aço e alumínio fundido, reduzindo efetivamente o risco de deslocamento e afrouxamento do acessório durante as operações de corte.
5. Manutenção conveniente e custo controlável de peças sobressalentes
Os conjuntos de mandíbulas do mandril podem ser desmontados e substituídos individualmente sem remover o palete inteiro da mesa de trabalho da máquina-ferramenta. Quando as mandíbulas sofrem abrasão ou danos, os clientes só precisam adquirir as peças de reposição correspondentes, em vez de substituir todo o conjunto de paletes, reduzindo efetivamente o investimento em manutenção do equipamento a longo prazo.
Casos reais de clientes
O Palete Automatizado de Ponto Zero com Power Chuck é aplicado principalmente em três categorias de linhas de produção: linhas de produção CNC não tripuladas para componentes automotivos, linhas de produção em massa para peças estruturais metálicas 3C e células flexíveis de usinagem de eletrodo de grafite automatizadas dentro de fábricas de moldes.
Caso1:Um fabricante doméstico de peças automotivas em grande escala adaptou duas linhas de produção automatizadas CNC flexíveis com um total de 16 conjuntos de paletes de ponto zero automatizados com mandril elétrico para usinagem de fundição sob pressão de alumínio. Antes da modernização, os operadores precisavam de indicação e alinhamento manual para cada troca de equipamento, consumindo aproximadamente 13 minutos por lote. Após a implantação de nossos paletes automatizados de ponto zero, o robô conclui todo o trabalho de carga-descarga, posicionamento e fixação. O ciclo de troca única é reduzido para 42-50 segundos. O turno noturno autônomo é realizado. De acordo com estatísticas de produção contínua de três meses, a capacidade de produção mensal em nível de oficina aumenta 22%. A consistência dimensional entre lotes de peças melhora obviamente e a taxa de rejeição e sucata cai significativamente.
Caso2:Uma empresa de fabricação de moldes em grande escala localizada no Delta do Rio das Pérolas instala vários conjuntos deste palete automatizado dentro de células de usinagem automatizada com eletrodo de grafite. Todas as bases de eletrodos adotam dimensões padrão unificadas. Os operadores não repetem mais a indicação manual para cada tarefa de usinagem de eletrodos. A consistência dimensional dos eletrodos acabados melhora muito e a intensidade de trabalho repetitivo do pessoal da oficina de moldes diminui. Posições de imagem sugeridas: fotos no local tiradas em nossa própria oficina de processamento, fotos reais da estação de trabalho de automação no local do cliente, fotos detalhadas com vista explodida do corpo do palete, fotos capturadas durante a inspeção de controle de qualidade de precisão na saída da fábrica.
Processo de Fabricação
Todos os paletes automatizados passam por produção de fluxo total, incluindo forjamento, usinagem CNC, tratamento térmico, retificação e montagem em nossa oficina interna de acessórios CNC. Nenhuma terceirização OEM de unidade completa é adotada.
Fluxo de trabalho de produção completo:
forjamento de placa de aço-liga → usinagem de desbaste → primeiro envelhecimento com alívio de tensão → semiacabamento → envelhecimento com alívio de tensão secundário → retificação de superprecisão → encaixe por pressão da bucha → montagem geral → inspeção de precisão e desempenho de vários itens → teste de pressão de estanqueidade ao ar → proteção antiferrugem → embalagem para exportação.
Controle de Qualidade e Certificações
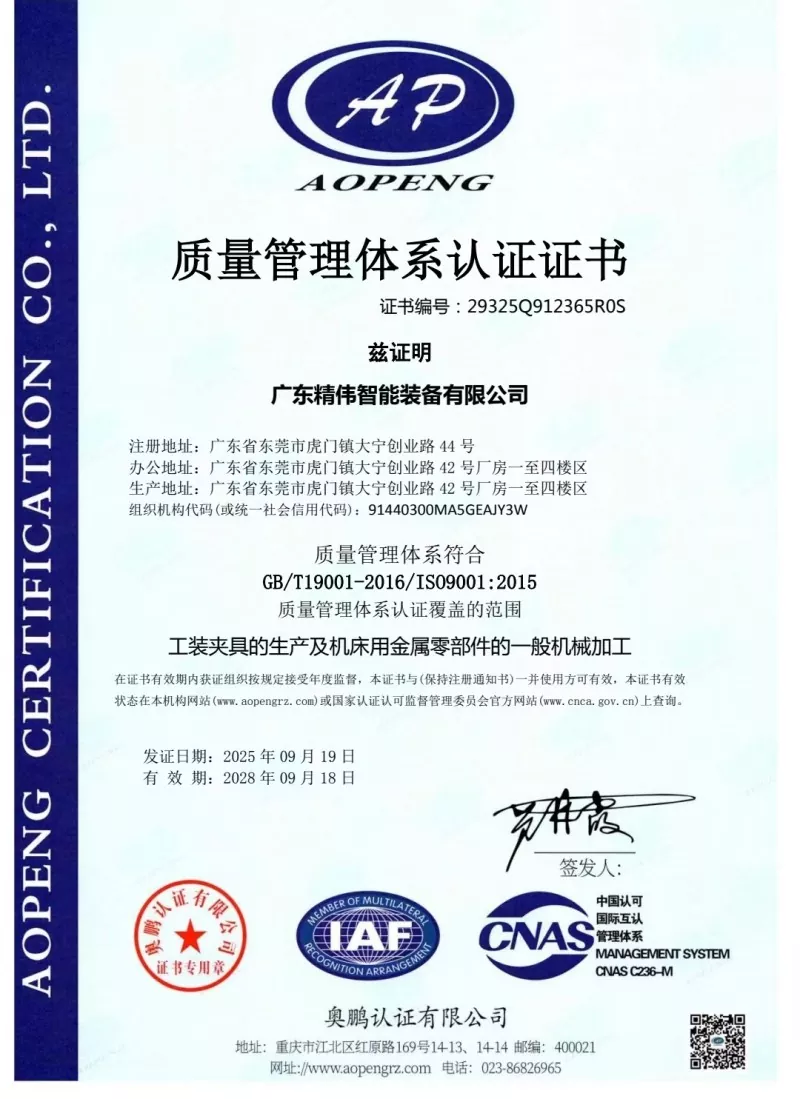
Itens obrigatórios de inspeção pré-entrega para cada unidade: teste de precisão de posicionamento repetido, medição real da força de fixação do mandril, teste de retenção de pressão de estanqueidade (queda de pressão máxima permitida ≤0,02 MPa dentro de 5 minutos de duração de retenção), teste de integridade lógica de sinal elétrico. Cada unidade é entregue com uma folha de dados exclusiva de inspeção de fábrica. Nossa fábrica possui certificação do sistema de gerenciamento de qualidade ISO9001. Certificados de materiais estão disponíveis para os principais componentes metálicos. A inspeção laboratorial terceirizada designada pelos clientes é aceitável.
Guia de seleção
Em primeiro lugar, confirme a dimensão externa real do suporte de fixação no local do cliente para corresponder às especificações da faixa de fixação do palete.
Em segundo lugar, verifique as condições da fonte de ar da oficina. A pressão do ar comprimido deve permanecer estável entre 0,5-0,7 MPa. Se a pressão da fonte de ar flutuar muito, é altamente recomendável a montagem tripla do filtro regulador de pressão.
Em terceiro lugar, para aquisição de projetos de automação, esclareça o protocolo de comunicação IO entre o robô e o sistema de controle PLC. Fornecemos gratuitamente documentação completa sobre interfaces elétricas.
Em quarto lugar, forneça o peso máximo da peça se peças pesadas forem processadas. Nossa equipe técnica realizará uma avaliação e julgará se é necessária uma palete reforçada de versão personalizada.
Notas de instalação, comissionamento e operação
Ao montar o palete na mesa de trabalho da máquina-ferramenta, aperte os parafusos seguindo estritamente os valores de torque especificados no manual. O aperto violento com excesso de torque é proibido para evitar a deformação do corpo do palete. O filtro óleo-água deve ser instalado na extremidade frontal da entrada de ar comprimido para evitar que umidade e detritos metálicos entrem no mandril e causem ferrugem nos componentes internos ou emperramento da mandíbula. A cada 80-100 horas de trabalho cumulativas, borrife lubrificante seco nas superfícies de fricção deslizantes dentro do mandril.
O óleo de motor líquido é proibido, pois o óleo líquido atrai enormes lascas de alumínio e ferro e provoca falhas de travamento da mandíbula. Durante a produção, evite acúmulo pesado de cavacos no plano de referência do palete. Os operadores devem soprar e limpar os orifícios de localização e os planos de referência com ar comprimido a cada mudança de turno. Nunca opere a unidade excedendo a força de fixação máxima listada na folha de especificações. A operação em sobrecarga causa deformação plástica permanente das mandíbulas do mandril e destrói permanentemente a precisão do posicionamento do palete.
Embalagem, prazo de entrega e serviço pós-venda
Caixas de embalagem de madeira maciça à prova de choque de nível de exportação com proteção interna de espuma espessa são adotadas para proteger superfícies de referência de precisão contra danos de colisão durante o transporte marítimo de longa distância. Prazo de entrega padrão: 12-18 dias úteis. Certos itens padrão são mantidos em estoque para entrega mais curta.
A garantia completa de 12 meses da unidade cobre defeitos de fabricação não induzidos por operação incorreta humana; reparo gratuito ou substituição de peças sobressalentes é fornecido. Orientação técnica on-line remota para instalação e comissionamento está disponível. O serviço pago de comissionamento no local pode ser oferecido para projetos de pedidos em massa.
O serviço de modificação personalizada é suportado, incluindo ajuste da faixa de fixação, alteração do layout do circuito pneumático e alteração da forma de saída do sinal. Amostra grátis está disponível para teste de avaliação do cliente; o custo do frete para amostras será realizado pelos compradores.
Perguntas frequentes
Q1: O Automated Zero Point Pallet com Power Chuck pode ser compatível com acessórios de ponto zero de outras marcas de terceiros?
R: A dimensão de referência da versão padrão corresponde ao nosso sistema nativo de ponto zero. Se a compatibilidade com acessórios de ponto zero de outras marcas for necessária para o seu projeto, notifique os requisitos técnicos antes de fazer o pedido, a usinagem personalizada de dimensão de referência pode ser realizada.
P2: A pressão instável da fonte de ar influenciará a segurança e a confiabilidade da fixação?
R: Isso trará impacto direto. A pressão insuficiente da fonte de ar reduz a força real de fixação do mandril e cria o risco de afrouxamento da peça durante o corte. O conjunto do filtro regulador de pressão é fortemente sugerido para estabilizar a pressão entre 0,5-0,7 MPa.
P3: Quais são as principais causas da degradação da precisão do posicionamento repetido após operação prolongada?
R: Três causas frequentes: primeiro, contaminantes de cavacos acumulados nas superfícies de localização de referência; segundo, desgaste normal dos componentes deslizantes internos; terceiro, deformação do corpo do palete causada por forte impacto externo. Priorize a limpeza e a manutenção. Os componentes desgastados podem ser substituídos por peças sobressalentes separadas em vez da renovação completa da palete.
Q4: Esta palete pode ser aplicada em máquinas-ferramentas CNC de 5 eixos?
R: É compatível com máquinas de 5 eixos. A altura total do acessório montado deve ser calculada para evitar colisão durante a inclinação do fuso de 5 eixos. Forneça o modelo da máquina-ferramenta na fase de seleção e avaliaremos o risco de interferência para você.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.

Recomendações de notícias