Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






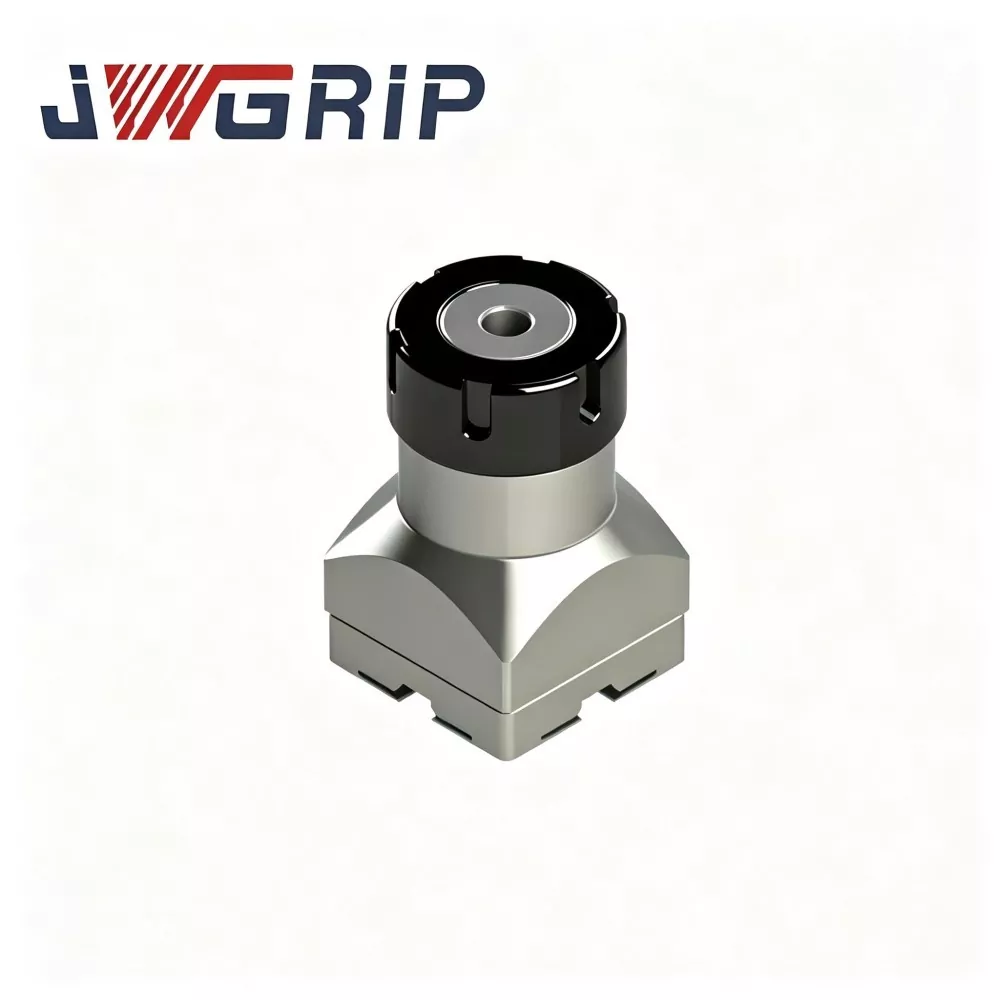
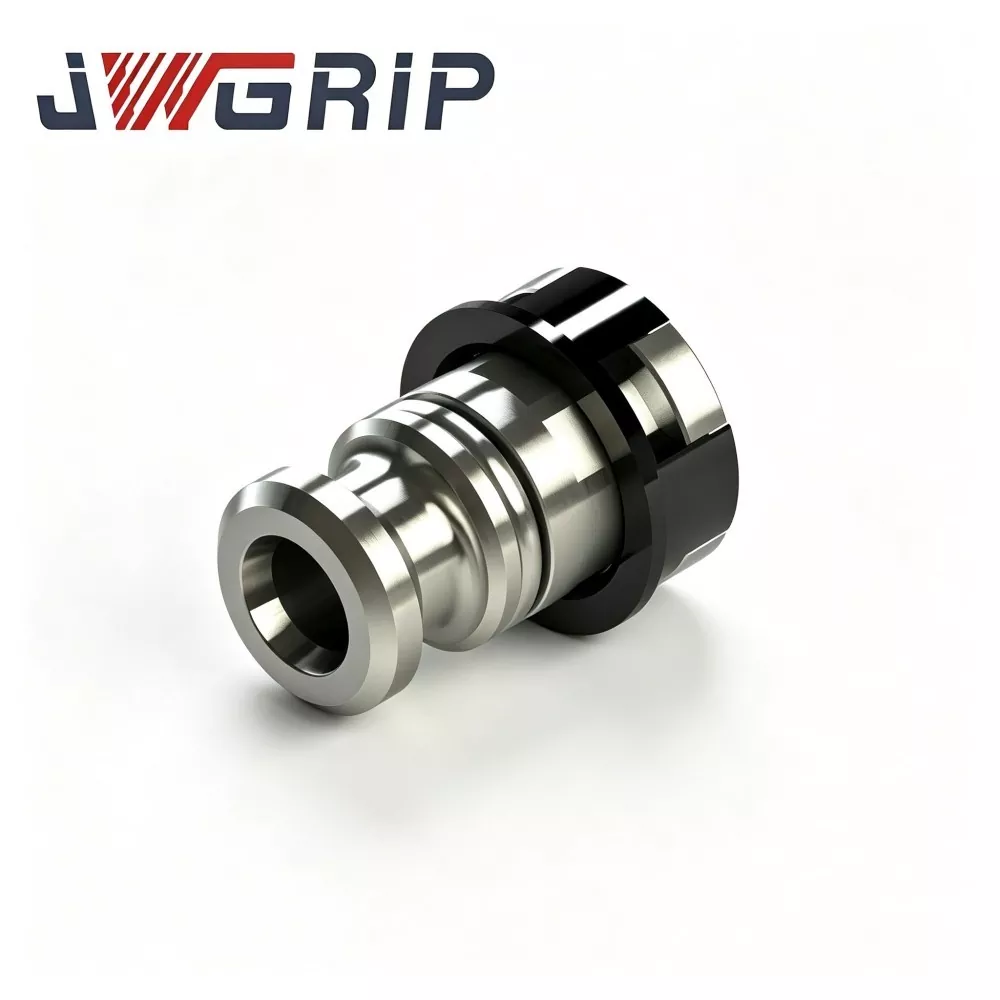
Pinça R-Type ER32 para suporte de eletrodo EDM
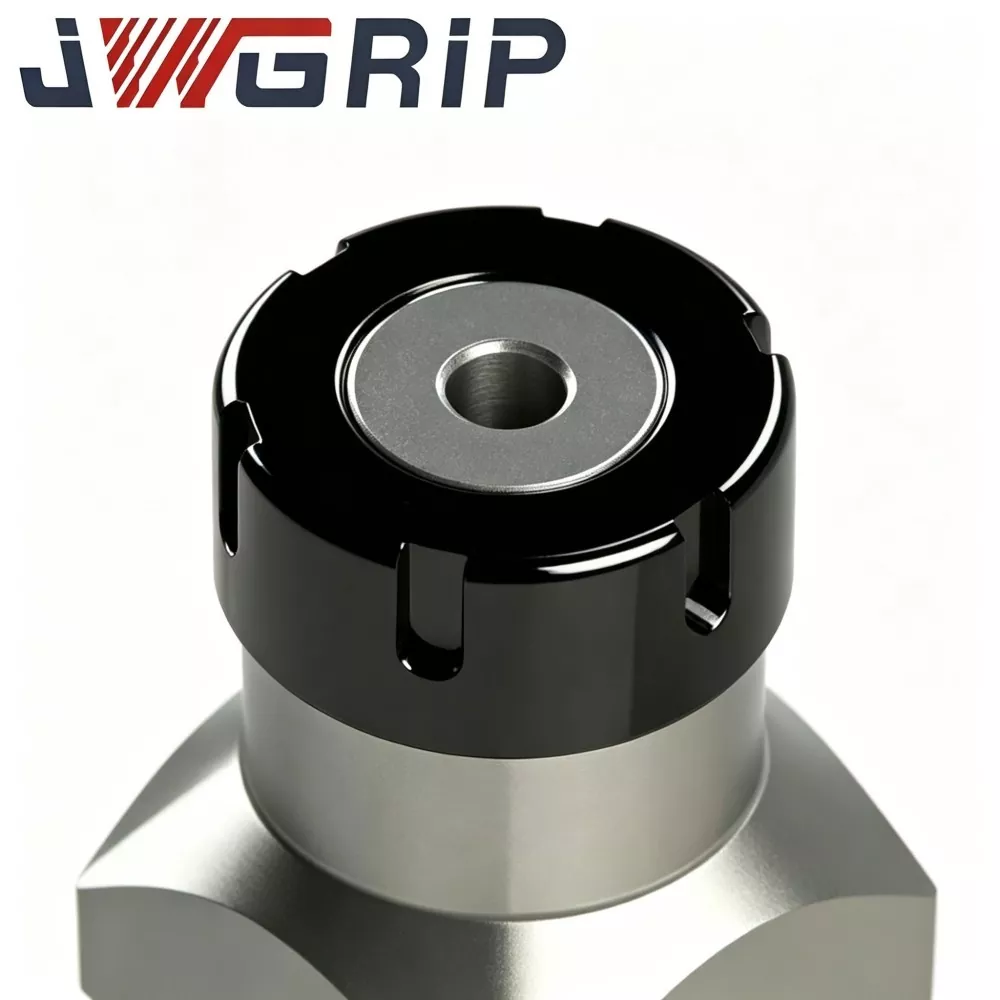
JWGRIP é o fabricante e fornecedor profissional de pinça tipo R ER32 para suporte de eletrodo EDM na China, fornecendo fornecimento direto da fábrica e serviço de modificação OEM maduro para empresas globais de fabricação de moldes EDM de chumbada. É um acessório de fixação elástica específico para EDM de alto desempenho, especialmente otimizado para condições de trabalho de usinagem por erosão por faísca. Integrando estrutura otimizada de equilíbrio de força tipo R e desempenho de fixação elástica de alta precisão em uma única unidade, ela resolve os defeitos comuns de pinças comuns de uso geral, como tensão irregular e fácil atenuação de precisão.
Esta pinça ER32 tipo R avançada é feita de material de aço de mola de alta qualidade premium, processada por meio de torneamento de precisão múltipla, brunimento de furo interno e tratamento térmico cíclico completo para alívio de tensão. Possui retenção estável da força de fixação, excelente precisão de circularidade e resistência à fadiga elástica confiável sob choque de descarga de pulso EDM contínuo de longo prazo. O perfil estrutural tipo R otimizado realiza transmissão de força uniforme na superfície interna do furo, minimizando efetivamente o erro de batimento do eletrodo durante a fixação. É universalmente aplicável a eletrodos de cobre, grafite e cobre-tungstênio, adaptando-se perfeitamente a cenários de usinagem de precisão de cavidades de molde de longo prazo.
Diferente das pinças comuns que são propensas a distorção de circularidade e atenuação da força de fixação após ciclos repetidos de abertura e fechamento, a pinça ER32 tipo R para suporte de eletrodo EDM evita microdeslizamento do eletrodo, desequilíbrio do centelhador e desvio dimensional da cavidade do molde. Suportando fornecimento de pontos padrão e modificação personalizada da tolerância do furo interno, parâmetros de ranhura e acabamento de superfície, ele fornece soluções de fixação estáveis, de alta precisão e duráveis para modernas oficinas de processamento de EDM de moldes de precisão.
Pontos problemáticos de produção
Na produção diária de moldes EDM, as pinças ER comuns e prontas para uso criam várias dores de cabeça comuns na fabricação:
Fluxos de trabalho simplificados de matéria-prima e de tratamento térmico de corte levam à distorção de circularidade e à atenuação da força de fixação após ciclos frequentes de abertura e fechamento elásticos.
Sob impacto contínuo de descarga de pulso, os eletrodos produzem microdeslizamento e desvio de desvio. O centelhador torna-se irregular, trazendo textura inconsistente da cavidade, desvio dimensional e risco de sucata para eletrodos de molde de alto valor.
O JWGRIP otimiza a pinça R-Type ER32 visando os pontos problemáticos mencionados acima:
1. A matéria-prima de aço para mola de alta qualidade, além do tratamento térmico multirredondo para alívio de tensão, elimina a tensão residual interna gerada no torneamento e no brunimento, evitando deformação permanente em trabalho cíclico elástico de longo prazo.
2. O design de contorno tipo R otimizado distribui a força de fixação uniformemente por toda a superfície do furo interno. Ele funciona de forma estável para eletrodos de cobre macio, grafite quebradiço e cobre-tungstênio de alta densidade.
3. Corresponde aos corpos porta-eletrodos ER32 convencionais existentes, evitando investimento excessivo em renovação de acessórios.
4. As especificações padrão estão em estoque; A modificação OEM para tolerância do furo interno, estrutura da ranhura e tratamento de superfície está disponível para eletrodos de diâmetro especial e condições de trabalho adversas.
5. Reduz efetivamente o deslizamento do eletrodo e os riscos de desgaste, estabiliza o status do centelhador durante tarefas de usinagem de cavidades de longo prazo.
Características estruturais
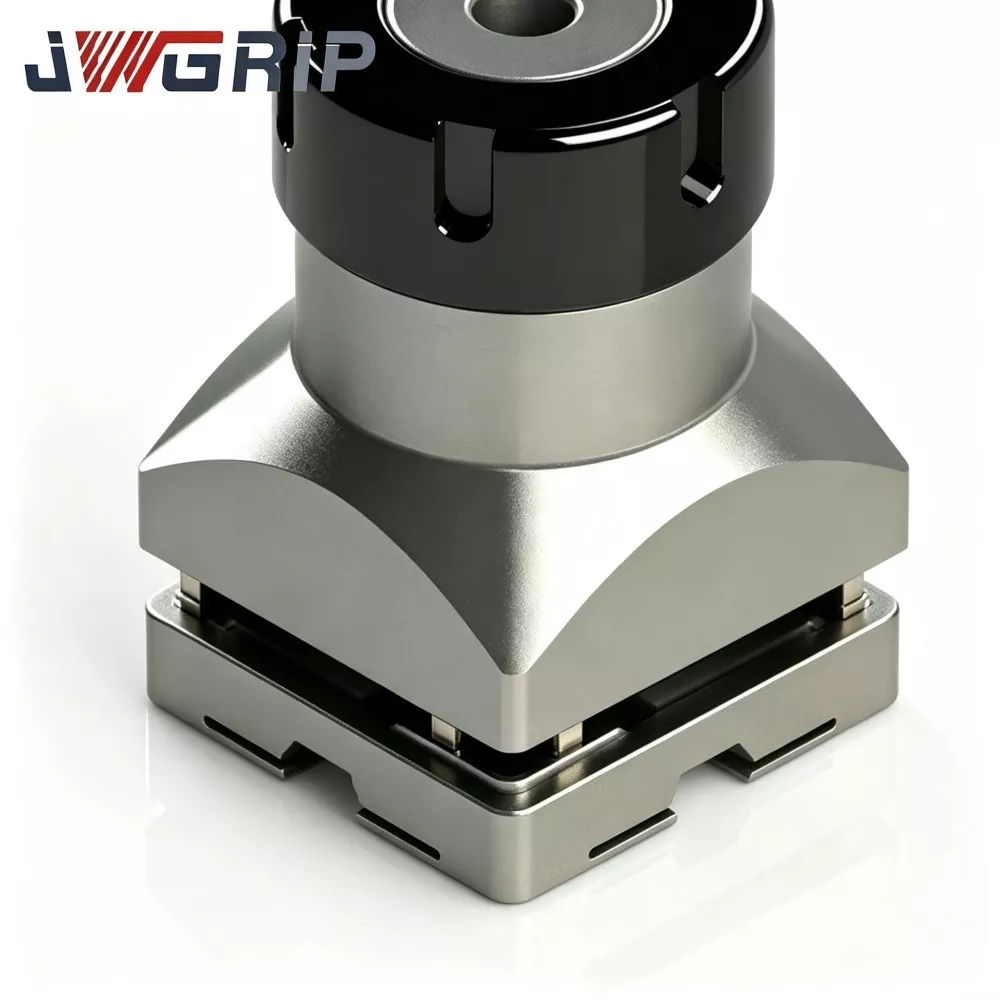
A pinça JWGRIP R-Type ER32 para porta-eletrodo EDM é um componente de fixação elástica de alta precisão projetado exclusivamente para conjuntos de porta-eletrodo EDM chumbada:
1. Instalado dentro da porca do suporte ER32 e do corpo principal do suporte. Quando a porca do suporte é apertada, ela fornece uma força de compressão circunferencial uniforme para travar os eletrodos de haste redonda na posição predefinida.
2. As pinças ER32 universais convencionais são originalmente projetadas para fusos de fresamento CNC; eles não são otimizados para condições específicas de EDM: vibração de pulso contínuo, respingos de fluido dielétrico e troca frequente de eletrodos.
3. O layout de ranhura-ranhura tipo R aprimorado redistribui a tensão elástica em todo o corpo da pinça, reduz a concentração de tensão local e melhora o desempenho de recuperação elástica após repetidos ciclos de abertura e fechamento, mantendo o baixo batimento sob operação contínua de EDM.
Escopo de aplicação: É um consumível central para oficinas de moldes de injeção de plástico, moldes de fundição, matrizes de estampagem de precisão, moldes de peças médicas e moldes de componentes ópticos. Ele fixa eletrodos EDM de haste redonda de cobre, grafite e cobre-tungstênio. Instalação direta sem alterações mecânicas extras. A modificação baseada em desenho OEM é suportada para dimensões de haste de eletrodo não padrão.
Principais desempenhos técnicos
1. Estrutura de distribuição de ranhura tipo R otimizada Em comparação com pinças ER32 comuns, o layout de ranhura e ranhura tipo R reorganizado equilibra a distribuição de tensão elástica. Durante a fixação da haste do eletrodo, cada seção gera uma força de compressão homogênea, evita a deformação local da haste do eletrodo e suprime o desvio total da montagem da unidade de fixação do eletrodo.
2. Matéria-prima de aço para mola cuidadosamente selecionada Adota aço para mola especial em vez de aço carbono comum. Após ciclos térmicos precisos de têmpera, revenido e alívio de tensão em vários estágios, ele mantém a elasticidade estável após centenas de ciclos de liberação da braçadeira e resiste à deformação plástica permanente.
3. Ofício de brunimento de furo interno de alta precisão O furo de fixação interno passa por brunimento fino. A excelente redondeza do furo interno e a suavidade da superfície reduzem as marcas de abrasão nas hastes dos eletrodos durante trocas repetidas e evitam o acúmulo de micropartículas, o que pioraria o desvio de posicionamento.
4. Boa resistência à corrosão do fluido dielétrico O tratamento anticorrosivo de superfície especial retarda a erosão química do contato de longo prazo com o fluido dielétrico EDM. Reduz o risco de ferrugem dentro do ambiente úmido do tanque EDM e prolonga a vida útil.
5. Ampla compatibilidade com suportes EDM ER32 padrão Segue os padrões básicos de dimensão externa ER32, cabe na maioria dos corpos de porta-eletrodos EDM comerciais de formato ER32 e porcas de fixação. Os usuários finais não precisam substituir o hardware do suporte existente.
6. Personalização flexível direta da fábrica e OEM As especificações de diâmetro de fixação padrão cobrem os principais tamanhos de haste de eletrodo. O OEM pode ajustar a tolerância do furo interno, a profundidade da ranhura, o ajuste fino da dimensão externa e o tratamento de superfície de acordo com os desenhos do cliente ou amostras físicas.
7. Consistência confiável entre lotes Cada lote de produção passa por inspeção de amostragem de vários itens. Os principais dados de dimensão, batimento de fixação e dureza são registrados em arquivos de inspeção em lote, garantindo um desempenho estável para empresas de fabricação de moldes compradas em grande volume.
Fluxo de trabalho de produção completo
Cada lote de pinça JWGRIP R-Type ER32 segue um fluxo de trabalho de fabricação em etapas completas estritamente controlado:
① Inspeção de entrada de matéria-prima
② Torneamento de precisão CNC para contorno externo
③ fresamento de ranhura
④ pré-usinagem de furo interno de alta precisão
⑤ tratamento térmico em vários estágios (têmpera, revenido, alívio de tensão)
⑥ afiação fina do furo interno
⑦ rebarbação e acabamento de bordas
⑧ tratamento anticorrosivo de superfície
⑨ teste de desempenho multidimensional
⑩ classificação de lotes e armazenamento de produtos acabados.
Especificações de controle de qualidade
A produção é realizada de acordo com os padrões do sistema de gestão de qualidade ISO 9001.
Itens de teste principais: medição de dimensão, verificação de dureza, detecção de desvio de fixação, teste de simulação de fadiga elástica.
Todas as ferramentas de medição recebem calibração metrológica periódica para garantir a autenticidade e repetibilidade dos resultados dos testes.
Os relatórios de inspeção de lote são arquivados para cada lote; certificados de materiais e registros parciais de testes de terceiros podem ser fornecidos mediante solicitação do cliente.
Sugestão operacional e de armazenamento:
Armazene as pinças em compartimentos separados da caixa de ferramentas anticolisão. Mantenha longe de umidade, lascas de metal e arranhões fortes antes da instalação. Limpe completamente o furo interno antes de cada montagem. Lascas ou resíduos de fluido dielétrico dentro do furo degradarão seriamente a precisão da fixação.
Por que escolher o JWGRIP
1. A equipe de engenharia de fundo de P&D de ferramentas especializada em EDM acumula vasta experiência no desenvolvimento de acessórios de fixação de EDM. Nós não copiamos simplesmente designs de pinças do tipo fresamento; as otimizações de produtos derivam do feedback massivo dos técnicos de moldes da linha de frente.
2. Triagem de desempenho de lote completo antes do envio Muitos concorrentes realizam apenas inspeção de amostragem pontual. Cada pinça JWGRIP R-Type ER32 acabada passa pela detecção de desvio de fixação antes da entrega para filtrar unidades não conformes.
3. Fornecimento direto da fábrica estável e produtos com especificações padrão de processo OEM maduros mantêm a entrega estável. Para pedidos com dimensões modificadas ou com requisitos de superfície especial, a equipe de engenharia analisa os desenhos do OEM dentro de 12 dias úteis e fornece feedback de viabilidade. Prazo de entrega padrão: 10-15 dias úteis; O prazo de entrega do OEM é confirmado de acordo com a complexidade do desenho.
4. Suporte técnico profissional orientado à aplicação Quando os clientes encontram fixação anormal, batimento excessivo e outros problemas de montagem no local, a equipe de suporte técnico fornece orientação prática de instalação e solução de problemas com base na experiência real da oficina de EDM.
5. Mecanismo completo de rastreabilidade de lote Cada lote de produção possui marcação de lote independente. Se ocorrerem problemas inesperados relacionados à usinagem, os parâmetros de produção originais e os registros de inspeção poderão ser rapidamente recuperados para análise técnica da causa raiz.
Perguntas frequentes
Q1: A pinça JWGRIP R-Type ER32 pode atingir zero batimento após a instalação?
A1: O batimento zero não pode ser alcançado por nenhum conjunto de pinça elástica. Sob condições de teste padrão com suporte compatível e barra de teste qualificada, o desvio montado é controlado ≤0,003 mm. O batimento total real montado na máquina também é afetado pela circularidade da haste do eletrodo, condição da superfície, torque de aperto da porca e desgaste do corpo do suporte. Mantenha os componentes correspondentes em boas condições para obter melhor precisão de fixação.
Q2: Esta pinça é adequada para eletrodos de grafite pesados e de grande diâmetro?
A2: A pinça ER32 tipo R para suporte de eletrodo EDM suporta fixação de eletrodo de grafite. Para eletrodos de grafite pesados de grande porte, avalie a carga do fuso e o torque de aperto. O peso excessivo ou o aperto excessivo aceleram a fadiga elástica da pinça e encurtam a vida útil. Combine o peso do eletrodo com a capacidade de fixação da pinça na produção real.
Q3: Você pode fazer OEM quando os parâmetros de diâmetro interno ou ranhura de fenda diferem do padrão ER32?
A3: Sim. Forneça desenhos técnicos completos ou amostras físicas, marque a dimensão do furo de fixação, tolerância, especificações de ranhura, meta de dureza e requisitos de tratamento de superfície. O departamento de engenharia avaliará a capacidade de fabricação e emitirá uma cotação formal.
Q4: Quais itens são cobertos pela garantia?
A4: Este é um ferramental consumível de alta precisão. A garantia se aplica a defeitos originados na fabricação, como esgotamento fora das especificações no momento do envio. Danos causados por arranhões, fixação por sobrecarga, torque inadequado, obstrução de cavacos e desgaste por fadiga de longo prazo devido ao uso em produção estão excluídos da garantia.
Guia de seleção de pinças e dicas de operação diária na oficina
1. Selecione o diâmetro de fixação nominal o mais próximo possível da dimensão real da haste do eletrodo. Não use uma pinça para uma faixa de tamanho excessivamente ampla; uma folga de grandes dimensões cria uma pressão de fixação irregular e um valor de batimento maior.
2. Antes da produção formal do molde, limpe totalmente o furo interno da pinça, a cavidade da porca do suporte e a superfície da haste do eletrodo para remover lascas de metal e resíduos de fluido dielétrico.
3. Após a montagem, execute a inspeção de batimento pelo indicador comparador antes do processamento de erosão por faísca. Essa pré-verificação reduz bastante o risco de sucata na cavidade do molde causado pelo desvio do componente de fixação.
4. Para oficinas de moldes com várias máquinas, prepare múltiplas pinças correspondentes aos tamanhos de haste de eletrodo usados com frequência. Descarte pinças muito gastas. Substitua imediatamente se for observado enfraquecimento elástico, deformação permanente ou fissuras superficiais durante a inspeção de rotina, mesmo que a vida útil teórica não seja alcançada.
5. Implemente o armazenamento classificado e a verificação regular das condições do estoque de pinças para manter a consistência estável da usinagem EDM para projetos de produção em série de longo prazo.
Categoria Relacionada
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
Recomendações de notícias