Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






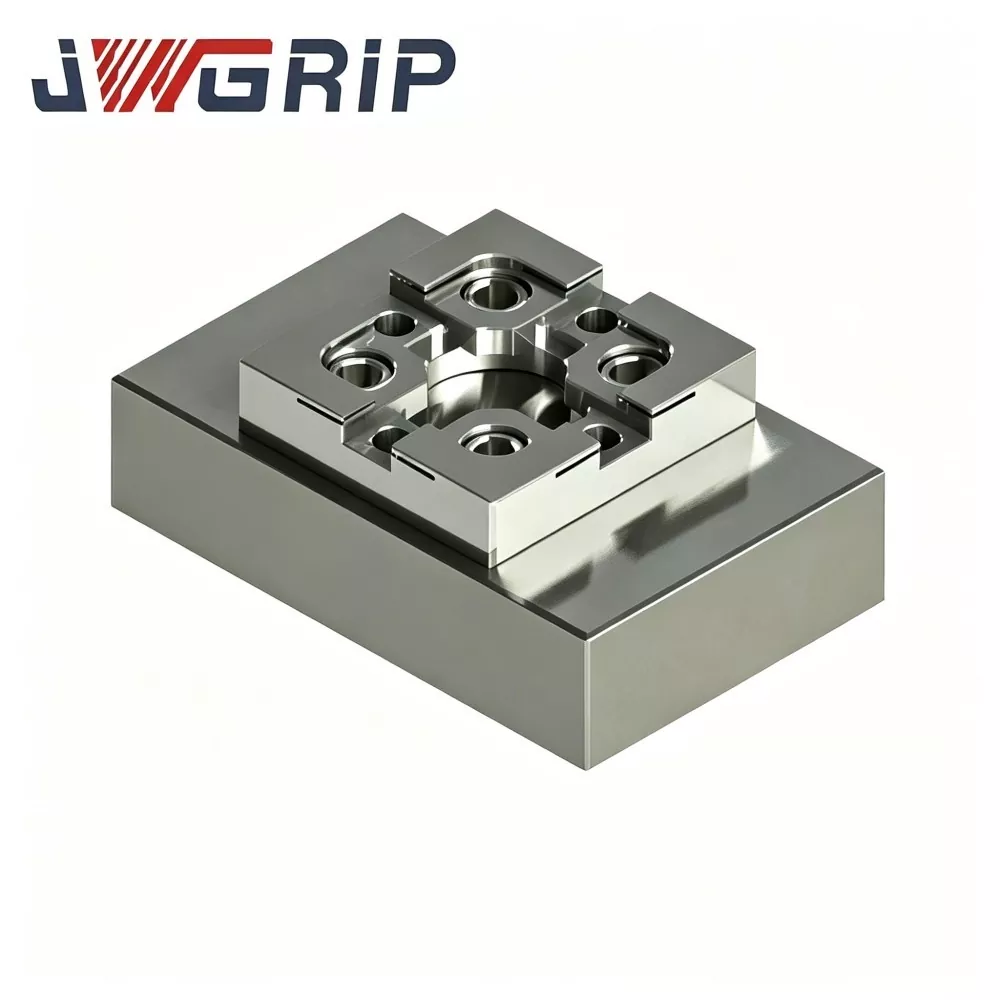
Bloco de calibração CNC tipo R para fixação de EDM
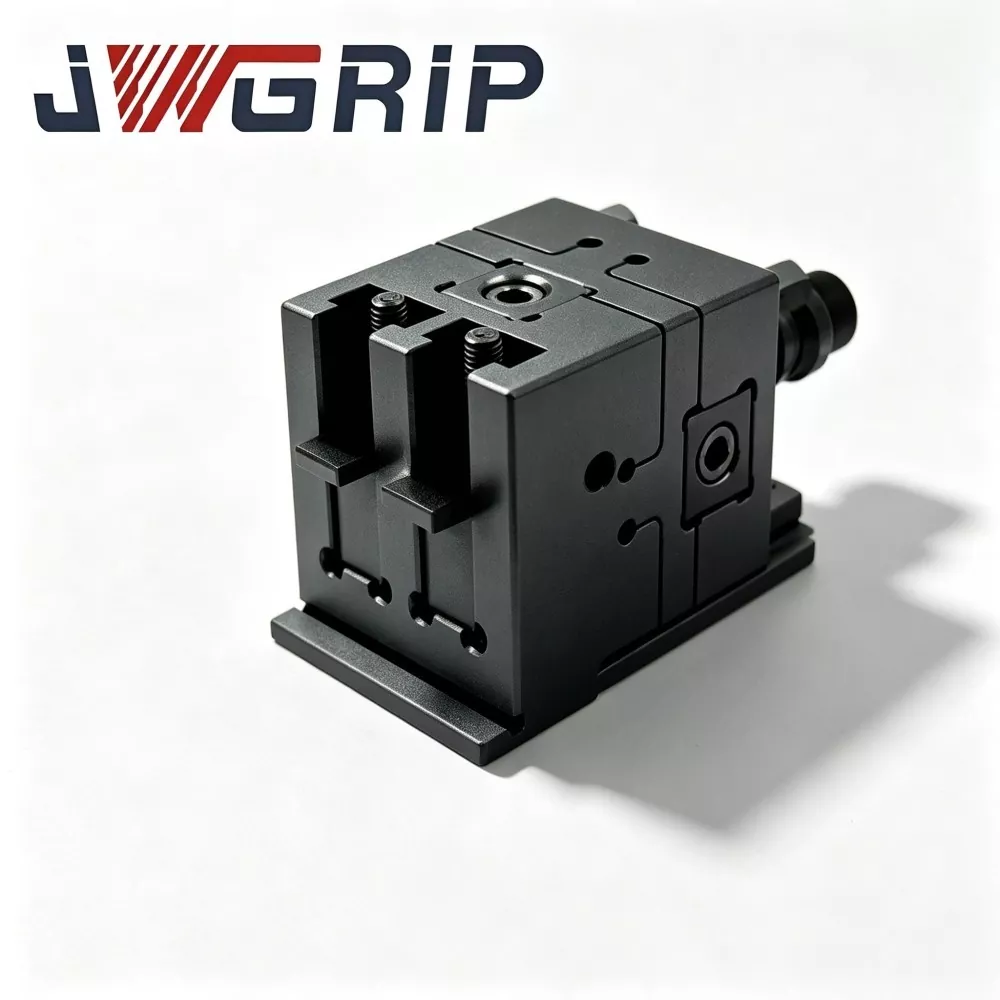
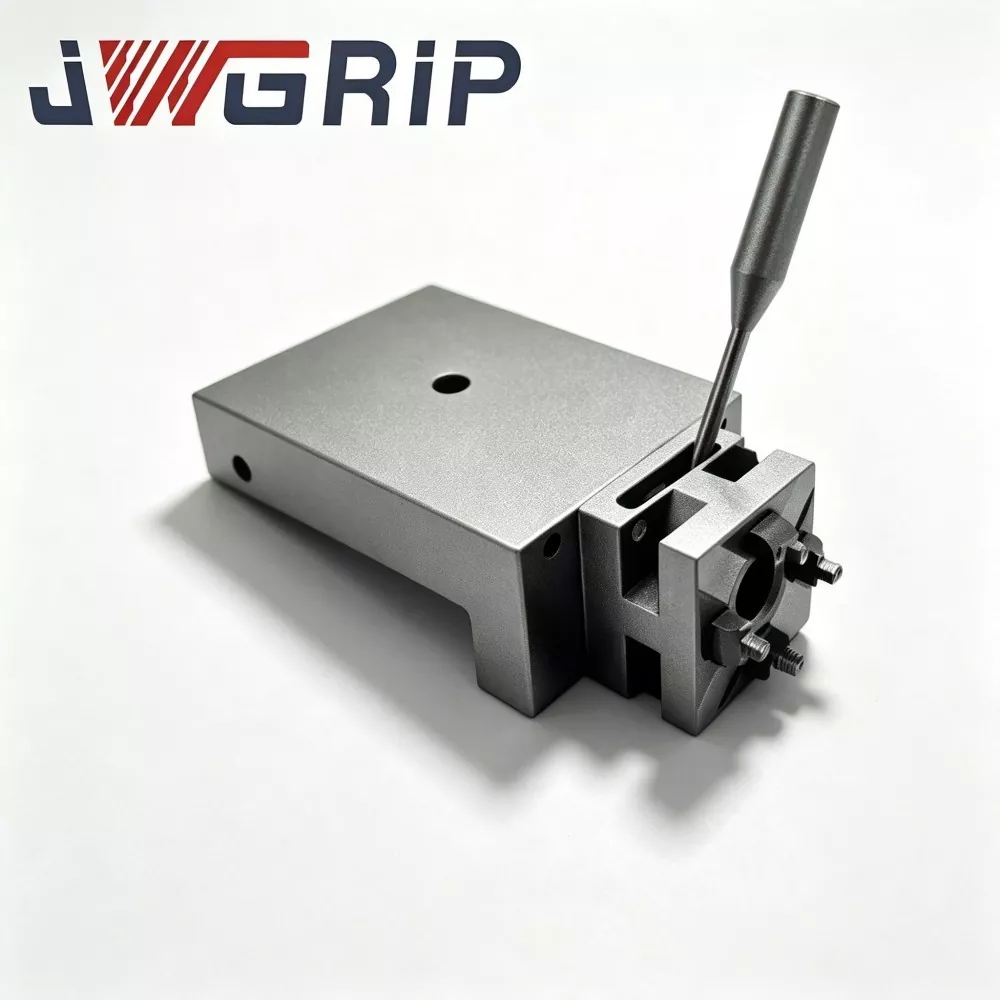
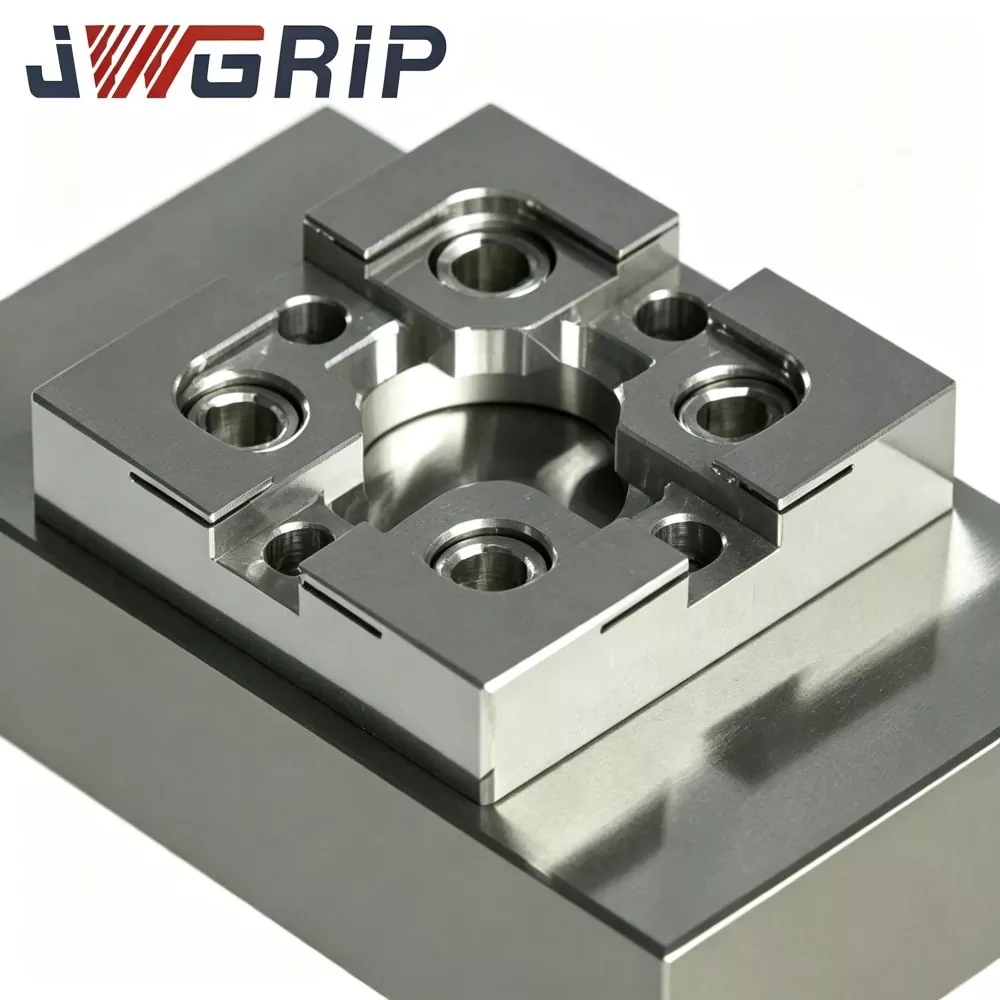
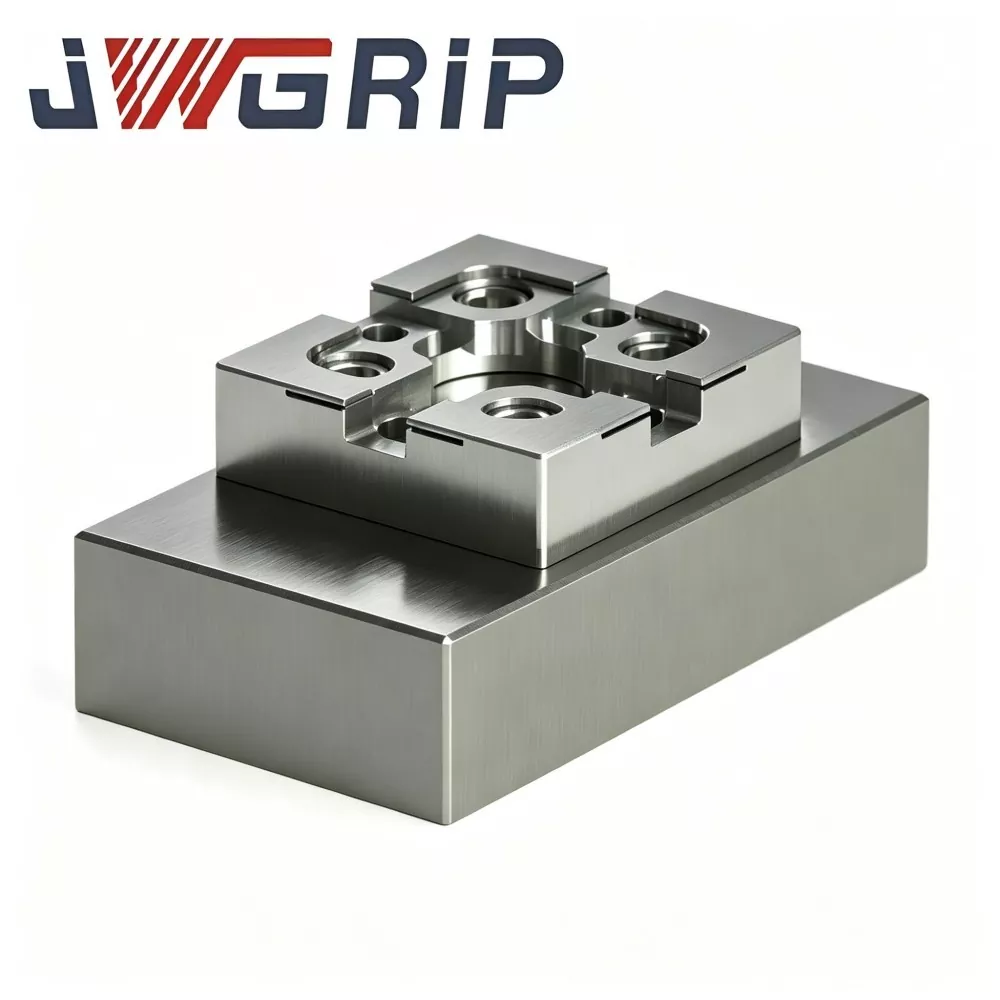
JWGRIP, um exportador profissional e direto da fábrica confiável de acessórios de fixação de precisão EDM, fornece bloco de calibração CNC tipo R de alta precisão para fixação de trabalho EDM, pedidos em grandes quantidades e projetos personalizados baseados em desenhos. Feito de aço ferramenta estabilizado com envelhecimento com alívio de tensão, fresamento CNC multiface e retificação de superfície de ultraprecisão, este bloco de calibração mantém tolerância geométrica estável sob flutuações frequentes de temperatura e contato repetido da sonda. O canto de referência arredondado exclusivo do tipo R reduz o risco de desgaste de arestas vivas e fornece dados de deslocamento de coordenadas repetíveis.
O alinhamento repetido do eletrodo e a calibração coordenada acumulam facilmente erros manuais no processamento diário de moldes EDM. Os blocos de calibração quadrados convencionais sofrem abrasão de arestas vivas após contato prolongado com a sonda; o colapso dos cantos e o desgaste da superfície causam desvios nos dados de referência, centelhadores inconsistentes e precisão instável da cavidade na fabricação de moldes em lote. O bloco de calibração CNC tipo R JWGRIP adota aço-ferramenta estabilizado integral, além de envelhecimento com alívio de tensão total para evitar deformação induzida por calor.
Todas as faces de referência recebem retificação de ultraprecisão, enquanto o canto arredondado tipo R otimizado dispersa a pressão de impacto da sonda, retardando o desgaste da borda. O bloco de calibração CNC tipo R para EDM Workholding padroniza o fluxo de trabalho de referência na máquina e serve como referência de precisão essencial para produção de moldes multicavidades em alto volume; tanto o fornecimento padrão quanto o processamento baseado em desenho personalizado são suportados.
Resolva os pontos problemáticos
Oficinas de fabricação de moldes que misturam fresamento CNC e EDM de chumbada muitas vezes encontram riscos problemáticos de consistência de coordenadas: - Muitas fábricas ainda dependem da configuração manual do medidor com mostrador ou de blocos de calibração quadrados comuns. Cantos agudos de 90° desenvolvem microlascamento após centenas de toques na sonda. Os dados de referência flutuam silenciosamente sem aviso prévio. - O desvio cumulativo oculto só surge depois que várias cavidades do molde já foram usinadas, resultando em desperdício de peças de alto custo.
O JWGRIP otimiza este bloco de calibração visando os riscos mencionados acima:
1. O material de aço para ferramentas estabilizado integralmente com envelhecimento completo com alívio de tensão em várias etapas elimina a tensão de processamento interno e restringe a deformação causada pela variação da temperatura ambiente da oficina.
2. O retificação de ultraprecisão para todas as superfícies de referência garante planicidade e perpendicularidade superiores.
3. A borda de referência de canto arredondado tipo R dispersa a pressão de contato da sonda, retardando bastante o desgaste do canto e microlascamento. A repetibilidade dos dados de calibração a longo prazo é garantida.
4. Padroniza as etapas de referência na máquina e reduz o trabalho repetido de corte. Melhora a consistência geral da usinagem EDM para produção em massa de moldes com múltiplas cavidades de alta precisão.
5. Dimensões padrão em estoque; o processamento personalizado orientado por desenho está disponível para requisitos especiais de layout de dispositivos de automação.
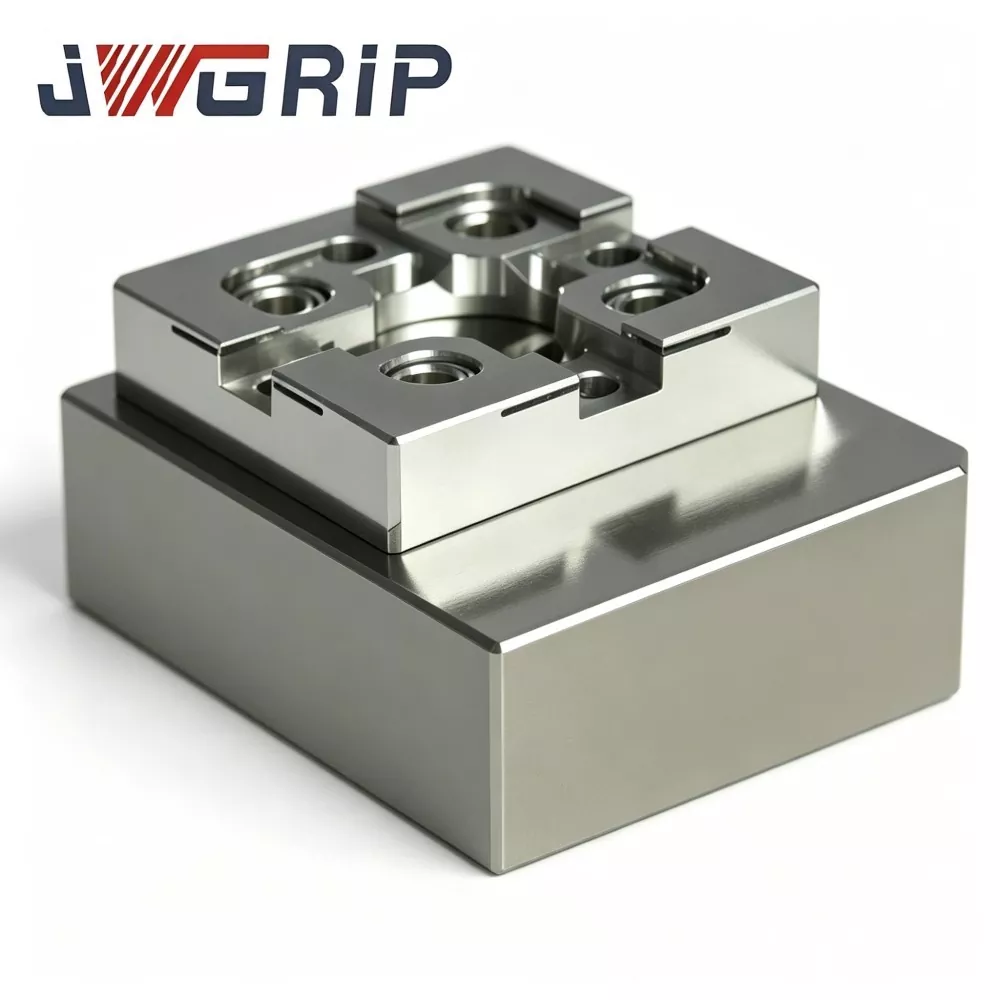
Função Técnica
1. Estrutura de borda de referência antidesgaste de canto arredondado tipo R A transição arredondada otimizada substitui cantos afiados em ângulo reto. Testes comparativos de desgaste comprovam que sob igual frequência de toque da sonda, o volume de desgaste nos cantos reduz em aprox. 31% em relação aos blocos de calibração quadrados comuns, adiando efetivamente falhas na borda de referência causadas por lascamento.
2. Tratamento de envelhecimento com alívio de tensão em várias etapas O substrato de aço para ferramentas estabilizado de alta qualidade passa por envelhecimento térmico em várias etapas para minimizar a tensão interna residual. Após o acabamento, a planicidade e a perpendicularidade estáveis são mantidas dentro da faixa de temperatura ambiente da oficina de 18-28 ℃; variação dimensional controlada abaixo de 0,002 mm.
3. Processo de retificação multifacetada de ultraprecisão Seis superfícies de referência principais recebem retificação de superfície de ultraprecisão. Perpendicularidade da face adjacente ≤0,003 mm; cada planicidade da superfície de referência ≤0,002 mm. A precisão geométrica superior garante cálculo confiável de deslocamento de origem para ciclos de medição automáticos de EDM.
4. Proteção anticorrosiva de passivação de superfície Tratamento antiferrugem de passivação densa em superfícies externas. Resiste à erosão química causada por respingos de fluido dielétrico EDM e reduz o risco de oxidação em ambientes úmidos de oficina ao redor do tanque.
5. Layout de montagem pré-usinado versátil Furos de rosca de montagem padrão pré-fabricados e furos de pino de localização. Pode ser fixado diretamente em placas de fixação de ponto zero, mandris magnéticos ou placas de base personalizadas sem usinagem secundária extra.
6. Tamanhos padrão mais modificação personalizada baseada em desenho Dimensões padrão comuns de fixação de molde estão em estoque. Layout de face de referência personalizado, padrão de furo e ajustes de contorno externo são suportados por desenhos de engenharia para projetos de fixação EDM não padrão.
7. Inspeção metrológica rastreável de toda a unidade Cada bloco acabado é marcado a laser com um número de série exclusivo. Registros metrológicos completos cobrindo planicidade, perpendicularidade e dimensão do canto R são arquivados para cada peça, apoiando o gerenciamento de qualidade rastreável para fabricantes de moldes de alto volume.
Fluxo de Fabricação Completo
Cada lote de produção de bloco de calibração CNC tipo R JWGRIP para suporte de trabalho EDM executa fluxo de trabalho de produção de sequência completa padronizado: teste de composição de entrada de matéria-prima → fresamento CNC bruto → envelhecimento com alívio de tensão em vários estágios → usinagem de semiacabamento → formação de canto R → retificação de precisão para todas as faces de referência → acabamento de rosca e furo de pino → inspeção CMM de item completo → marcação de número de série a laser → passivação antiferrugem de superfície → reinspeção final → armazenamento de produtos acabados.
● A produção segue as regras do sistema de gestão de qualidade ISO 9001.
● Dispositivos de medição principais: CMM, interferômetro óptico, testador de perpendicularidade de regra quadrada, todos recebem calibração metrológica periódica.
● Cada unidade acabada vem com relatório de inspeção independente; certificados de materiais e registros parciais de verificação de terceiros podem ser fornecidos mediante solicitação do cliente.
Orientação de armazenamento: Mantenha o bloco de calibração dentro da caixa do medidor antimagnético à prova de choque. Evite impactos de objetos pesados, arranhões de lascas e exposição prolongada à umidade. Limpe completamente as superfícies de referência após cada uso na máquina antes do armazenamento. O impacto pode produzir microdeformações invisíveis e danificar a precisão da metrologia, mesmo sem amassados visíveis.
Tabela de referência para solução de problemas
|
Sintoma |
Possível causa raiz |
Manuseio recomendado |
|
A leitura do deslocamento das coordenadas flutua repetidamente |
Superfície de montagem suja; parafuso de fixação solto; ponta da sonda dobrada |
Desmontar, limpar as superfícies de contato, reapertar os parafusos; inspecionar e substituir a ponta da sonda danificada |
|
O desvio de origem aumenta gradualmente após semanas de operação |
A aresta de referência sofre desgaste ou microlascamento |
Inspecione o status do canto sob o instrumento de ampliação; substitua o bloco assim que a marca de desgaste aparecer |
|
Grande erro de perpendicularidade no resultado da sondagem |
Parafuso com torque excessivo distorce o bloco; partículas estranhas presas embaixo da base do bloco |
Reinstale de acordo com as especificações de torque; limpe completamente a interface do assento inferior |
Comparação de referência
A maioria dos blocos de calibração EDM comerciais adota cantos agudos em ângulo reto de 90 graus sem perfil de dispersão de tensão tipo R; muitos fabricantes ignoram o envelhecimento em vários ciclos e aplicam apenas a têmpera simples.
1. Capacidade antidesgaste de canto: os blocos de ângulo agudo do concorrente geram microlascamento após 400-700 impactos da sonda. A transição arredondada do tipo JWGRIP R melhora muito o desempenho anti-lascamento sob batidas repetidas da sonda.
2. Gerenciamento do estresse interno: muitos produtos concorrentes perdem o envelhecimento secundário. A lenta liberação de tensão pós-retificação desencadeia desvios de planicidade sob alteração da temperatura da oficina. Nosso envelhecimento em várias etapas remove a maior parte da tensão residual para estabilidade geométrica de longo prazo.
3. Padrão de inspeção: alguns fornecedores realizam apenas inspeção de amostragem dimensional parcial. Cada bloco JWGRIP recebe inspeção CMM de item completo com número de série exclusivo para rastreabilidade.
4. Capacidade de projeto personalizado: muitas fábricas só podem fornecer tamanhos padrão fixos. Aproveitando a capacidade orientada para exportação direta da fábrica, desenvolvemos blocos modificados sob medida para requisitos especiais de layout de dispositivos EDM.
Perguntas frequentes
Q1: O bloco de calibração CNC tipo R JWGRIP para fixação de trabalho EDM pode atingir desgaste zero nos cantos?
A1: O canto arredondado tipo R retarda o desgaste e os riscos de microlascamento, mas o desgaste zero não pode ser alcançado após milhares de impactos da sonda. A inspeção visual ampliada regular continua necessária no uso diário. Substitua o bloco imediatamente quando aparecerem arranhões, marcas de desgaste ou entalhes nas bordas de referência para evitar dados de referência de coordenadas incorretos.
Q2: Este bloco de calibração pode ser aplicado para inspeção dimensional de peças acabadas off-line?
A2: O bloco de calibração CNC JWGRIP tipo R é otimizado para referência de coordenadas EDM na máquina. Ele não foi projetado para inspeção off-line de peças acabadas de alta precisão. Escolha conjuntos de blocos padrão se precisar de medições off-line em estilo de laboratório.
Q3: Vocês oferecem suporte à produção personalizada para dimensões externas especiais ou layout de orifício de montagem não padrão?
A3: Sim. Envie desenhos técnicos completos com requisitos claros para contorno externo, posições de face de referência, layout de furos e especificações de tolerância. A equipe de engenharia conclui a avaliação de capacidade de fabricação em 12 dias úteis e emite uma cotação formal.
Q4: Quais condições de danos estão excluídas da garantia?
A4: Este é um medidor de referência de alta precisão. A garantia cobre defeitos originados na fabricação, incluindo planicidade fora das especificações, perpendicularidade e desvio dimensional na entrega. Danos e perda de precisão causados por colisão, arranhões, torque de montagem inadequado e desgaste normal de serviço estão fora da cobertura da garantia.
Categoria Relacionada
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.

Recomendações de notícias