Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






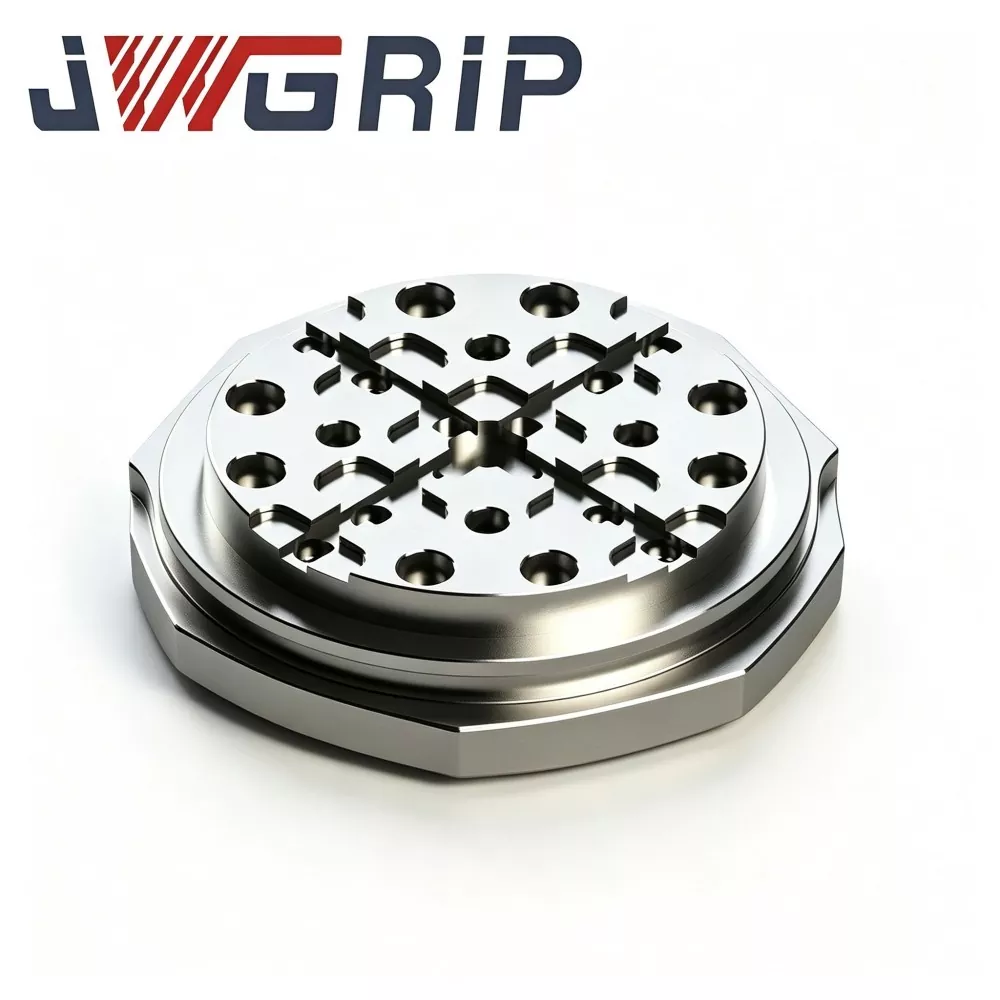
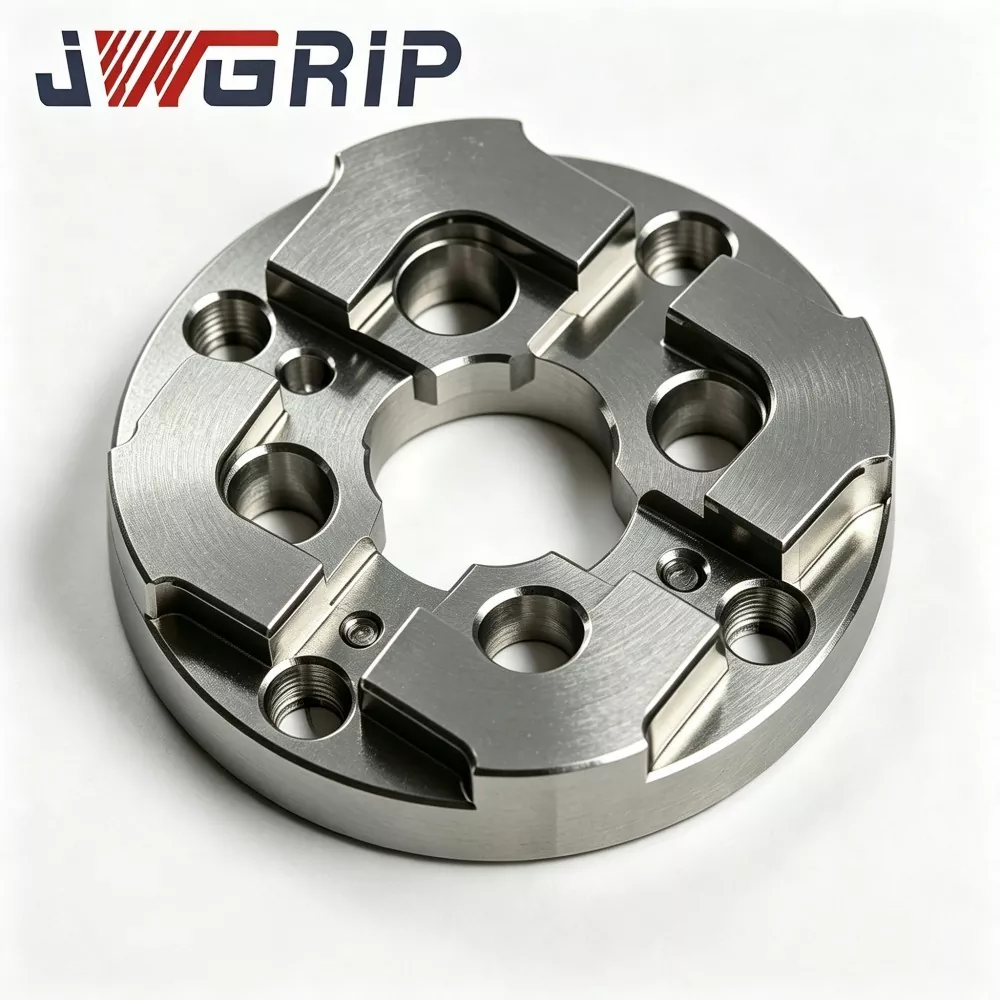
Palete EDM tipo R de 156 mm para fixação de ponto zero
JWGRIP, fornecedor experiente que fornece soluções ODM comprovadas para hardware de fixação de EDM de alta precisão, oferece palete EDM tipo R de 156 mm de construção rígida para fixação de ponto zero, um componente de compra chave para transferência de processo cruzado de EDM de chumbada em fábricas de fabricação de moldes de médio e grande porte. Feito de liga de aço pré-endurecido com alívio de tensão, ele passa por estabilização térmica multiciclo, usinagem de ranhura de transição tipo R e retificação de ultraprecisão de face inteira. Equipado com arquitetura de drenagem de desvio de cavacos para ambientes de tanque EDM com respingos, sua exclusiva ranhura de liberação de tensão em forma de R espalha alta tensão local de repetidos ciclos de bloqueio-desbloqueio de ponto zero e suprime a microdeformação da face de referência de localização após operação cíclica de longa duração.
Os fluxos de trabalho tradicionais de fabricação de moldes sofrem mudanças de referência e deformações sutis de dados causadas por trocas frequentes de acessórios entre estações. Paletes convencionais de ponto zero com ranhuras rígidas em ângulo reto concentram facilmente a tensão de travamento e perdem planicidade ao longo dos ciclos. Combinados com respingos contínuos de líquido refrigerante e acúmulo de cavacos, os paletes comuns trazem falhas de posicionamento e pesada carga de trabalho de limpeza manual. Este palete EDM JWGRIP tipo R de 156 mm atualizado para fixação de ponto zero resolve essas desvantagens em todo o setor.
O corpo de aço termicamente estabilizado elimina a tensão residual interna, enquanto a ranhura em R otimizada distribui uniformemente o impacto de fixação. O design integrado de drenagem e evasão de cavacos lida com condições severas de EDM, preservando o nivelamento constante do ponto de referência e a precisão da repetição. Ele padroniza a transferência de peças entre estações, reduz o tempo de configuração auxiliar, estabiliza a precisão da usinagem de moldes em vários lotes e oferece suporte de localização de ponto zero de alta rigidez para linhas automatizadas de produção de moldes de médio e grande porte.
Pontos reais de dor
Oficinas modernas de fabricação de moldes de médio a grande porte adotam fixação de ponto zero para obter preparação de acessórios off-line e transferência de peças entre estações seguindo conceitos de produção enxuta. Mesmo assim, muitos usuários finais continuam enfrentando problemas práticos difíceis com paletes universais comuns de ponto zero instaladas em máquinas EDM de chumbada.
· Os paletes convencionais apresentam geometria de ranhura interna em ângulo agudo. Sob pré-carga repetida do ponto zero, a tensão se acumula nos cantos agudos e aciona lentamente a microdistorção da face de referência.
· A maioria dos paletes padrão não possui recursos dedicados de drenagem de fluido dielétrico e chips. Detritos misturados com fluido dielétrico se acumulam em torno dos orifícios de localização. A limpeza por sopro de ar não consegue limpar totalmente os contaminantes, o que gradualmente prejudica a folga de ajuste de localização e degrada o desempenho de posicionamento repetido.
· Quando as inserções do molde fluem das estações de fresagem para os tanques de EDM, o desvio de posicionamento invisível se acumula passo a passo, resultando em retrabalho caro ou sucata para componentes de molde com múltiplas cavidades de alto valor.
Orientação para o Desenvolvimento
O palete EDM JWGRIP tipo R de 156 mm para fixação de ponto zero foi desenvolvido especificamente para resolver os gargalos de fluxo de trabalho de ponto zero do sinker-EDM mencionados acima. Diferente dos paletes genéricos de ponto zero validados apenas em condições de laboratório seco, nossa equipe de engenharia realizou diversos testes de campo em ambientes reais de tanques de trabalho de EDM. As condições de teste cobrem totalmente a imersão em fluido dielétrico, poluição de cavacos e pré-carga de travamento cíclico.
· Aproveitando o feedback de vários anos no local de clientes globais de moldes, diversas iterações de protótipos passaram por dezenas de milhares de ciclos de simulação de bloqueio-desbloqueio de ponto zero antes do lançamento da produção em massa.
· O palete pode ser montado diretamente em módulos básicos de ponto zero convencionais. Sua dimensão externa de 156 mm se adapta a cenários de fixação para insertos de molde de médio a grande porte e fixações de eletrodos pesados.
· Além das especificações padrão, o serviço JWGRIP ODM fornece recursos estruturais personalizados para células de ponto zero EDM automatizadas para fins especiais adaptadas.
Princípio Funcional
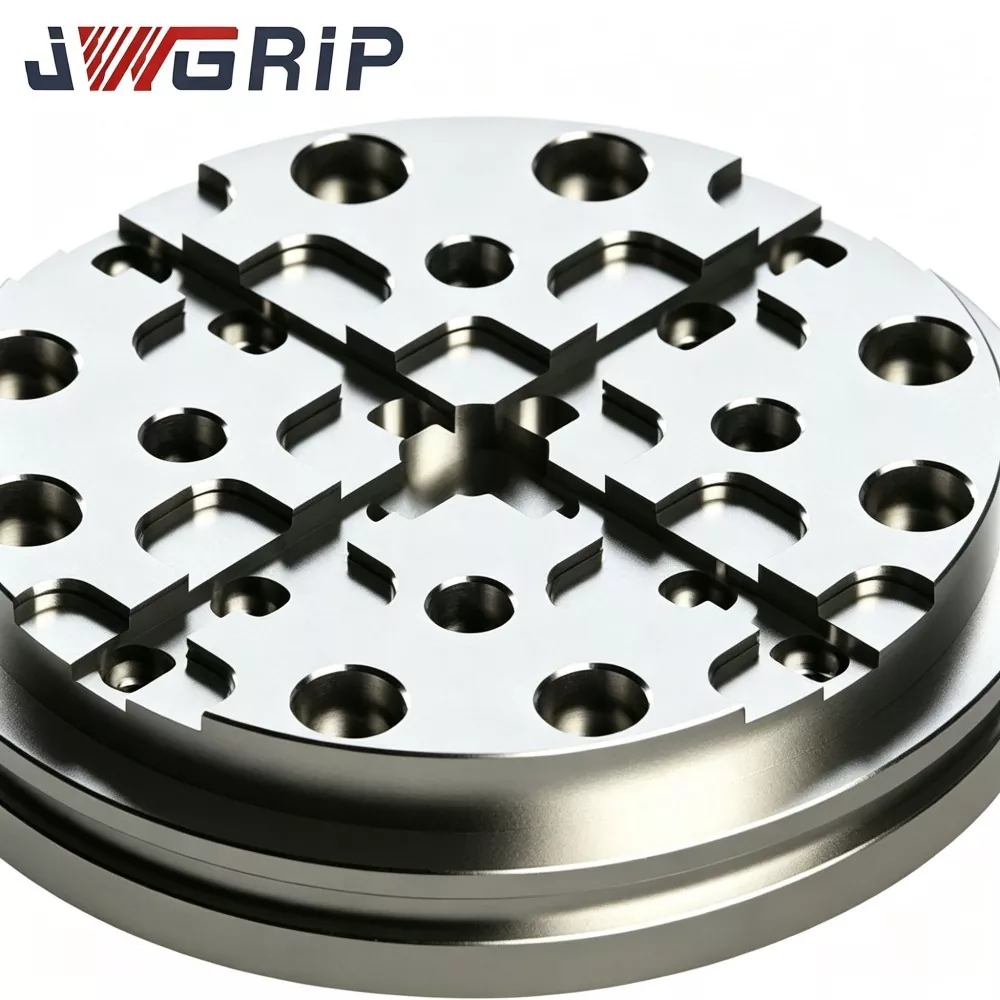
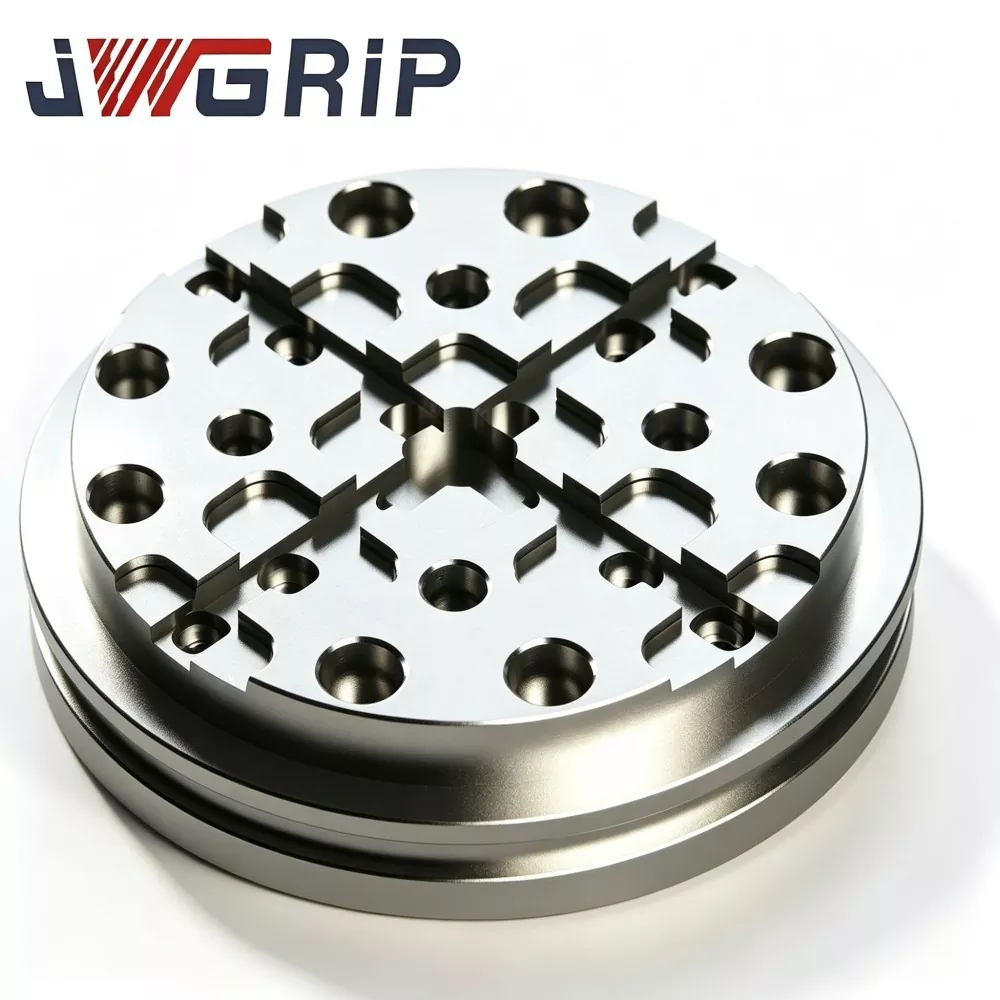
O palete EDM JWGRIP tipo R de 156 mm para fixação de ponto zero atua como o transportador de dados de transporte de carga dentro do ecossistema de fixação de ponto zero. Ele fica entre os módulos de travamento de ponto zero e as placas de fixação superiores/gabaritos de inserção de molde. Depois de encaixar nos pinos de localização do ponto zero e concluir a ação de travamento pneumático, um dado mecânico unificado é estabelecido. Ele suporta montagem de acessórios off-line e entrega rápida de peças de trabalho entre estações sem trabalho completo de indicação por mostrador.
Paletes comuns de ponto zero acumulam tensão de travamento em cantos agudos das ranhuras. Após incontáveis ciclos de bloqueio e desbloqueio, a deformação microplástica residual se acumula e a planicidade do ponto de referência se desvia.
· A principal atualização do palete JWGRIP tipo R reside na construção contínua e suave de ranhuras de transição tipo R. Os perfis curvados em R distribuem a tensão de travamento concentrada sobre superfícies de parede de ranhura mais amplas, em vez de zonas estreitas de cantos vivos.
· Enquanto isso, canais integrados de drenagem de desvio de cavacos guiam o fluido dielétrico EDM e os cavacos erodidos para longe das zonas de acoplamento dos furos de localização, reduzindo os riscos de contaminação por partículas para interfaces de ajuste preciso.
Principais vantagens do produto
1. Arquitetura de ranhura dispersa por tensão tipo R Testes comparativos de laboratório de carga cíclica mostram: sob força de travamento de ponto zero idêntica, o palete EDM JWGRIP tipo R de 156 mm reduz o pico de tensão local em cerca de 35% em comparação com paletes convencionais de ponto zero com ranhura afiada. Palete EDM tipo R de 156 mm para fixação de ponto zero suprime significativamente o risco de microdeformação da face de referência após milhares de ciclos repetidos de travamento e destravamento.
2. Envelhecimento com estabilização térmica multifásica O substrato de liga de aço pré-endurecido passa por envelhecimento com alívio de tensão em alta temperatura em três estágios após usinagem em desbaste para eliminar a maior parte da tensão residual interna. Dentro da faixa de temperatura da oficina do mundo real de 14-32°C, a variação de planicidade da superfície de referência do palete acabado é controlada ≤0,0030 mm, resistindo à distorção térmica desencadeada pela flutuação da temperatura do tanque EDM.
3. Tratamento de retificação de ultraprecisão de face inteira O ponto de referência inferior do ponto zero, o referencial de montagem do acessório superior e as superfícies de contato da ranhura de localização recebem retificação de ultraprecisão. Planicidade do dado superior ≤0,0025 mm; paralelismo de referência de acoplamento de cima para baixo ≤0,0040 mm. O paralelismo estável garante a consistência dos dados através de repetidos ciclos de desmontagem e remontagem.
4. Sistema de drenagem de desvio de cavacos integrado Caminhos de ranhuras de drenagem contínuas especificamente construídos desviam o fluido dielétrico e os cavacos erodidos para fora das zonas de furo do pino de localização, reduzindo o acúmulo de resíduos de partículas em interfaces de ajuste de precisão sob condições de trabalho de EDM submersas.
5. Acabamento de superfície anticorrosivo integrado O tratamento antiferrugem de passivação de paletes inteiros é aplicado. Ele suporta respingos prolongados e imersão parcial de fluido dielétrico EDM e inibe a formação de ferrugem dentro do ambiente úmido do tanque da máquina EDM.
6. Interface de localização compatível com padrão e suporte ODM flexível Os furos de pinos de localização pré-fabricados e os furos de parafusos de travamento correspondem às especificações principais do módulo de ponto zero de tamanho 156. O JWGRIP pode ajustar o layout do furo, a rota da ranhura de drenagem e a dimensão do contorno externo seguindo os desenhos de engenharia do cliente para projetos de reconstrução de células de fixação para fins especiais.
7. Mecanismo de arquivo de qualidade rastreável de lote completo Cada palete acabado carrega um número de série de lote exclusivo gravado a laser. Conjuntos completos de dados de inspeção de planicidade, paralelismo e resultados de testes de deformação no estado carregado são arquivados para rastreabilidade, conveniente para gerenciamento de qualidade em empresas de fabricação de moldes em grande escala.
Processo de Fabricação
Cada lote de produção de paletes EDM JWGRIP R-Type 156 mm segue estritamente as etapas de fabricação controladas de cadeia completa:
1. Composição da matéria-prima recebida e validação de dureza
2. Fresamento de desbaste CNC (incluindo ranhura de transição tipo R e recursos de canal de drenagem)
3. Envelhecimento de alta temperatura e alívio do estresse na primeira fase
4. Usinagem de semiacabamento
5. Envelhecimento por estabilização térmica secundária e terciária
6. Formação de furo de localização e furo de parafuso de travamento
7. Retificação de ultraprecisão frente e verso e face ranhurada
8. Digitalização de perfil geométrico de vários itens CMM
9. Teste simulado de deformação por carga de tração no ponto zero
10. Remoção de rebarbas de desvio de cavacos e ranhuras
11. Marcação do número de série a laser
12. Passivação antiferrugem de palete inteira
13. Reinspeção visual + dimensional final
14. Armazenamento de produtos acabados
A fábrica JWGRIP implementa padrões de sistema de gerenciamento de qualidade ISO 9001. Os principais dispositivos de metrologia, incluindo máquina de medição por coordenadas, interferômetro de planicidade e bancada de teste de simulação de carga de ponto zero, recebem calibração metrológica oficial periódica. Cada palete acabada é entregue com relatório de inspeção independente. Para pedidos personalizados ODM, documentos de certificação de materiais e registros parciais de testes de terceiros podem ser fornecidos mediante solicitação do comprador.
Lista de verificação de manutenção
1. Antes de montar o palete EDM JWGRIP tipo R de 156 mm para fixação de ponto zero, limpe totalmente a superfície de contato superior do módulo de ponto zero, o dado inferior do palete, as paredes internas do orifício do pino de localização e as cavidades da ranhura de desvio de cavacos. Remova lascas de metal, pó de carbono e resíduos de fluido dielétrico. Partículas estranhas presas entre as interfaces correspondentes acionam microdeformação do palete sob pré-carga de travamento de tração de ponto zero.
2. Opere os módulos de travamento de ponto zero estritamente dentro da pressão de ar nominal especificada pelo fabricante. Nunca alimente pressão de ar superestimada; carga de tração excessiva resultará em distorção geométrica permanente do palete.
3. Após a conclusão do bloqueio de tração do ponto zero, nunca pule a compensação fina de coordenadas com base na sonda. O ponto zero mecânico não pode compensar pequenos desvios na folga de montagem.
4. A cada 9 a 12 dias úteis: realize inspeção visual para arranhões e reentrâncias na superfície de referência; verifique a ranhura de desvio de cavacos quanto a entupimento de partículas; execute testes periódicos de posicionamento repetido no estado carregado.
5. Após a desmontagem, limpe todas as faces de referência e ranhuras de drenagem antes de colocar na caixa de medição dedicada. Não empilhe peças brutas pesadas diretamente na superfície de referência superior do palete.
Vantagem Competitiva
Muitos paletes de ponto zero de tamanho 156 disponíveis comercialmente adotam um layout de ranhura interna em ângulo agudo sem otimização de liberação de tensão tipo R. Numerosos concorrentes omitem a ranhura de drenagem especial para desvio de cavacos e cortam os ciclos de envelhecimento de estabilização térmica para reduzir os custos de produção.
1. Resistência ao estresse: os paletes com ranhuras afiadas dos concorrentes tendem a gerar microdeformação local após 7.000-12.000 ciclos de bloqueio-desbloqueio de ponto zero. O palete JWGRIP tipo R com ranhura de liberação de tensão em forma de R reduz muito o risco de deformação sob repetidos ciclos de tração e carga.
2. Desempenho antipoluição: a maioria dos paletes rivais não possui canais integrados de desvio de chips; Lascas EDM e resíduos dielétricos se acumulam perto dos orifícios de localização. Nossa ranhura de drenagem integrada desvia os contaminantes das zonas de ajuste preciso e reduz a carga de limpeza manual.
3. Controle do estresse interno: muitos produtos concorrentes reduzem os procedimentos de envelhecimento; a tensão residual é liberada lentamente sob o ciclo de temperatura e causa desvio de planicidade na fase tardia. A estabilização térmica multifásica JWGRIP remove a maior parte da tensão residual e sustenta a estabilidade geométrica a longo prazo.
4. Escopo da inspeção: muitos fornecedores realizam apenas inspeção de amostragem de dimensão parcial. Cada palete JWGRIP completa a digitalização geométrica CMM de item completo. Paletes modificados ODM também recebem validação de recursos especiais.
5. Capacidade de personalização: a maioria das fábricas só pode fornecer paletes de tamanho padrão fixo. Com um fluxo de trabalho ODM maduro, o JWGRIP pode redesenhar o contorno externo, o layout do furo e a ranhura de drenagem para projetos de células de fixação de ponto zero EDM de reconstrução especial.
Perguntas frequentes
Q1: A palete EDM JWGRIP R-Type 156 mm pode atingir deformação zero em ciclos ilimitados de bloqueio-desbloqueio de ponto zero?
R: A ranhura de liberação de tensão tipo R otimizada mais a ranhura de desvio de cavacos atenuam significativamente os riscos de deformação e poluição por partículas. A deformação zero absoluta não pode ser garantida após operação com carga cíclica massiva. Os operadores devem manter os módulos de ponto zero funcionando dentro da faixa de pressão de ar nominal e implementar inspeção periódica de posicionamento repetido em estado carregado. A compensação fina das coordenadas da sonda continua sendo uma etapa obrigatória da produção.
Q2: Este palete é capaz de suportar carga útil contínua e ultrapesada de inserção de molde?
R: O palete EDM JWGRIP tipo R de 156 mm para fixação de ponto zero é projetado para cargas de inserção de molde e fixação de eletrodo de médio a grande porte. Para cenários de peças ultrapesadas, os usuários precisam comparar a carga útil geral com a capacidade de carga nominal do módulo de ponto zero. Ultrapassar a carga útil acelera o desgaste da interface do palete e pode provocar deformação permanente.
Q3: Se for necessário um contorno externo não padrão, um layout de furo especial e um caminho de ranhura de drenagem personalizado, você oferece suporte à fabricação ODM?
R: Sim. Envie desenhos técnicos completos especificando o contorno externo, a disposição dos furos de localização, a rota da ranhura de drenagem e as especificações de tolerância. Nosso departamento de engenharia concluirá a avaliação de capacidade de fabricação e enviará a cotação formal em até 12 dias úteis.
P4: Quais condições de falha se enquadram na cobertura da garantia do produto?
R: A palete EDM JWGRIP tipo R de 156 mm pertence ao componente de referência de suporte de carga de suporte de carga de ponto zero de alta precisão. A garantia se aplica a defeitos de origem de fabricação existentes no momento da entrega: planicidade fora das especificações, paralelismo e índice de teste de deformação com carga desqualificado. Danos causados por travamento por sobrepressão, colisão de forte impacto, abrasão de cavacos e desgaste acumulado através do uso cíclico de longo prazo estão excluídos do escopo da garantia.
Categoria Relacionada
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
Recomendações de notícias