Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






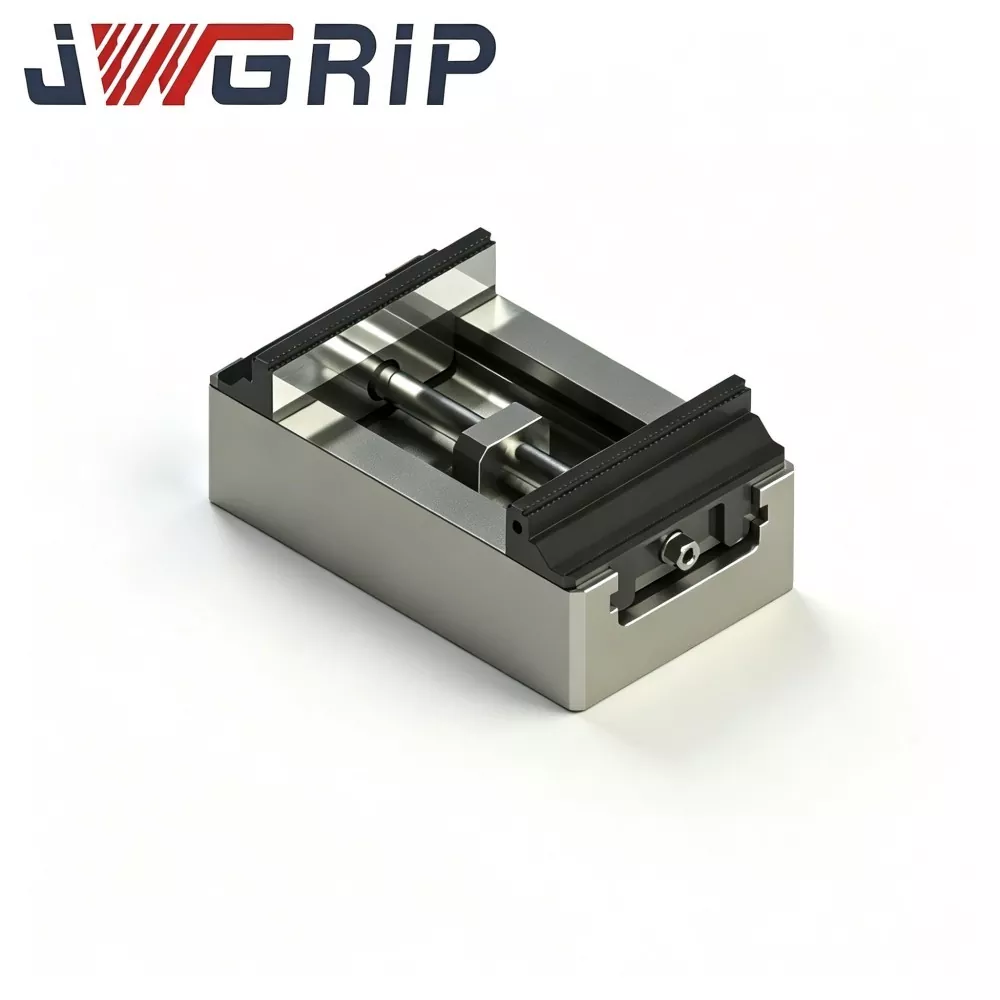
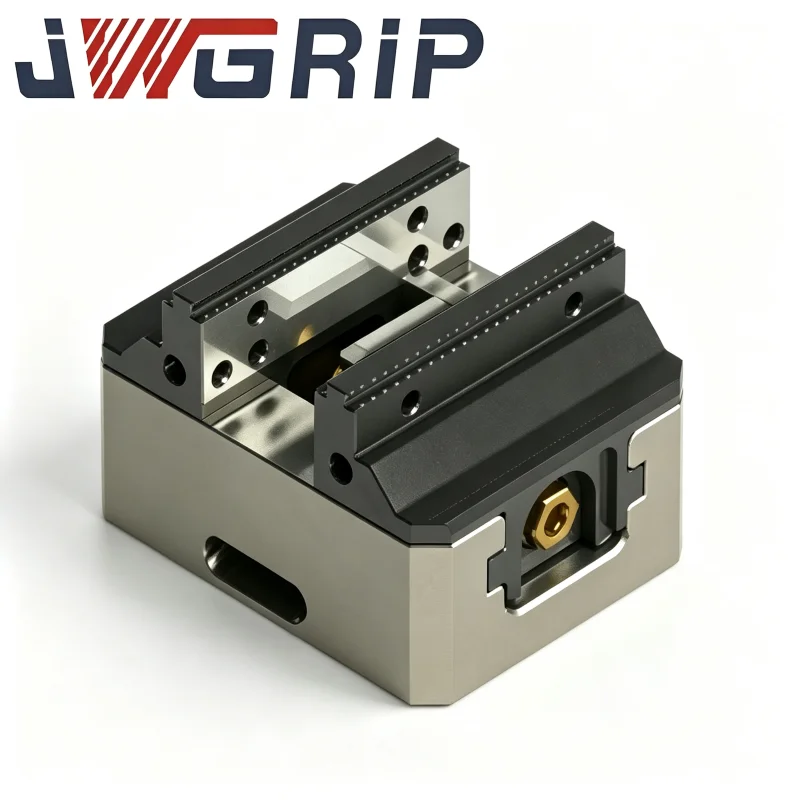
Torno de ponto zero autocentrante e resistente de tamanho médio com mandíbulas duras para fresamento CNC
JWGRIP é o fabricante e fornecedor profissional de torno de ponto zero autocentrante, direto da fábrica e personalizado, de tamanho médio e pesado, com mandíbulas duras para fresamento CNC na China. É um acessório de fixação de ponto zero integrado com novo design, especialmente desenvolvido para cenários de produção de fresamento CNC de serviço pesado. Este acessório de precisão de alta qualidade integra uma estrutura de transmissão autocentrante síncrona para serviço pesado de tamanho médio e uma unidade de acoplamento de posicionamento de ponto zero padrão como um único dispositivo completo, eliminando a necessidade de acessórios correspondentes adicionais ou calibração repetida no local.
Adotando corpo de liga de aço de alta resistência e conjunto de mandíbula rígida temperada de alta dureza, esta morsa de ponto zero autocentrante para serviço pesado apresenta alto desempenho, excelente durabilidade, alta eficiência e manutenção fácil de usar. Todos os componentes principais do corpo e da transmissão passam por um rigoroso tratamento de envelhecimento com alívio de tensão após a usinagem de desbaste, enquanto as superfícies críticas de contato são acabadas com retificação de precisão para garantir um desempenho de centralização síncrona estável e preciso durante o fresamento cíclico de carga pesada de longo prazo.
Construído com uma estrutura de encaixe padrão de ponto zero totalmente integrada, o torno suporta a predefinição off-line da peça e a troca rápida de acessórios, melhorando significativamente a eficiência da troca de ferramentas e a utilização geral do equipamento. O torno de ponto zero autocentrante e resistente de tamanho médio com mandíbulas rígidas para fresamento CNC oferece excelente rigidez estrutural e forte capacidade antideformação, mantendo estabilidade de fixação consistente e precisão de posicionamento repetido, mesmo sob forte impacto de fresamento desbaste. Amplamente aplicável para processos de fresamento CNC de componentes de moldes, peças automotivas, peças estruturais de hardware e acessórios de máquinas de engenharia, este acessório fabricado na China fornece soluções de ferramentas de precisão confiáveis e padronizadas para clientes globais de fabricação industrial.
Pontos problemáticos típicos
1. Rigidez de fixação insuficiente e deslizamento da peça sob forte força de impacto de fresamento
2. Precisão de posicionamento de repetição degradada após fresamento de desbaste prolongado com carga pesada
3. Calibração manual demorada durante a troca de equipamentos
4. Deformação do corpo do torno causada por fresamento em desbaste com carga pesada
5. Fraca compatibilidade nativa com acoplamento de posicionamento de ponto zero
Nas oficinas de fresamento do mundo real, as morsas convencionais de tamanho médio apresentam desvantagens óbvias no fresamento em desbaste de corte pesado:
A rigidez estrutural limitada leva a pequenas distorções do corpo sob forte impacto de fresamento, provocando deslizamento da peça e resultados dimensionais instáveis.
Na falta de interfaces integradas de ponto zero, os operadores gastam muito tempo no alinhamento manual durante a substituição dos acessórios e reduzem a eficiência geral da máquina.
Para esta morsa JWGRIP, os componentes principais do corpo e da transmissão adotam liga de aço de alta resistência e sofrem envelhecimento com alívio de tensão após usinagem em desbaste. As superfícies de contato críticas são retificadas com precisão para manter o desempenho de centralização síncrona estável sob ciclos de carga pesada de longo prazo. A estrutura de encaixe de ponto zero padrão integrada suporta pré-configuração off-line da peça de trabalho e troca rápida de acessórios.
Revisão do ponto problemático
Na produção real de fresamento CNC, a rigidez do acessório, a precisão de centralização e a compatibilidade do ponto zero determinam diretamente o rendimento da peça, a utilização da máquina e o ciclo de produção. O fresamento CNC abrange fresamento em desbaste, fresamento de semiacabamento e fresamento de acabamento. O desbaste pesado gera um tremendo impacto de corte e carrega continuamente os acessórios.
Deficiências comuns dos tornos autocentrantes comuns no mercado:
1. Resistência estrutural insuficiente para corte pesado
Muitos tornos de uso geral são projetados para tarefas leves. Sob desbaste de carga pesada, a microdeformação do corpo da morsa e a maior folga do par de transmissão causam microdeslizamento da peça, dimensões fora da tolerância, marcas de trepidação na superfície e até mesmo sucata completa da peça.
2. Nenhuma interface de mudança rápida de ponto zero integrada
Cada troca de acessório requer alinhamento manual do relógio comparador e ajuste repetido do ponto de referência, consumindo muito tempo sem corte. Na produção de alto mix e baixo volume, as trocas frequentes aumentam o custo de depuração e criam obstáculos para as linhas de automação flexível do FMS.
3. Fraca resistência ao desgaste das mandíbulas padrão
Algumas mandíbulas duras não estão totalmente temperadas. O impacto do fresamento contínuo acelera o desgaste da mandíbula, altera o ponto de referência de centralização e força a manutenção frequente de reafiação da mandíbula.
4. Deslocamento acionado por vibração durante o fresamento dinâmico
Várias morsas de tamanho médio são otimizadas apenas para fixação estática, ignorando a vibração da força dinâmica de fresamento. O pequeno deslocamento da peça torna impossível atender aos requisitos de tolerância geométrica do fresamento de acabamento.
5. Vedação fraca contra contaminantes da oficina
A vedação simples permite que cavacos de fresamento e refrigerante invadam os conjuntos internos da transmissão, acelerando o desgaste dos componentes e reduzindo a vida útil do acessório. Placas adaptadoras adicionais são necessárias para acoplamento no ponto zero, introduzindo erros de montagem empilhada e prejudicando a precisão do posicionamento repetido.
6. Projeto de fixação orientado a uma única condição
O torno de ponto zero autocentrante e autocentrante de tamanho médio JWGRIP com mandíbulas duras para fresamento CNC é otimizado para a finalidade de resolver os gargalos mencionados acima. O corpo do torno reforçado e resistente resiste ao impacto dinâmico da fresagem. Conjuntos de mandíbulas rígidas totalmente temperadas proporcionam excelente resistência ao desgaste para fresamento em desbaste. Interfaces padrão de ponto zero realizam troca rápida de equipamentos. A folga interna da transmissão controlada com precisão equilibra a rigidez do fresamento em desbaste e a precisão da centralização do fresamento de acabamento. A vedação totalmente fechada evita a erosão de cavacos e do líquido refrigerante. A dimensão de tamanho médio equilibra a cobertura de usinagem e a área ocupada pela montagem da mesa. Ele se adapta à maioria dos centros de usinagem CNC verticais e fresadoras para processamento de moldes, peças automotivas, hardware e componentes de engenharia.
Composição do Componente
O torno de ponto zero autocentrado e resistente de tamanho médio JWGRIP consiste em seis módulos funcionais principais:
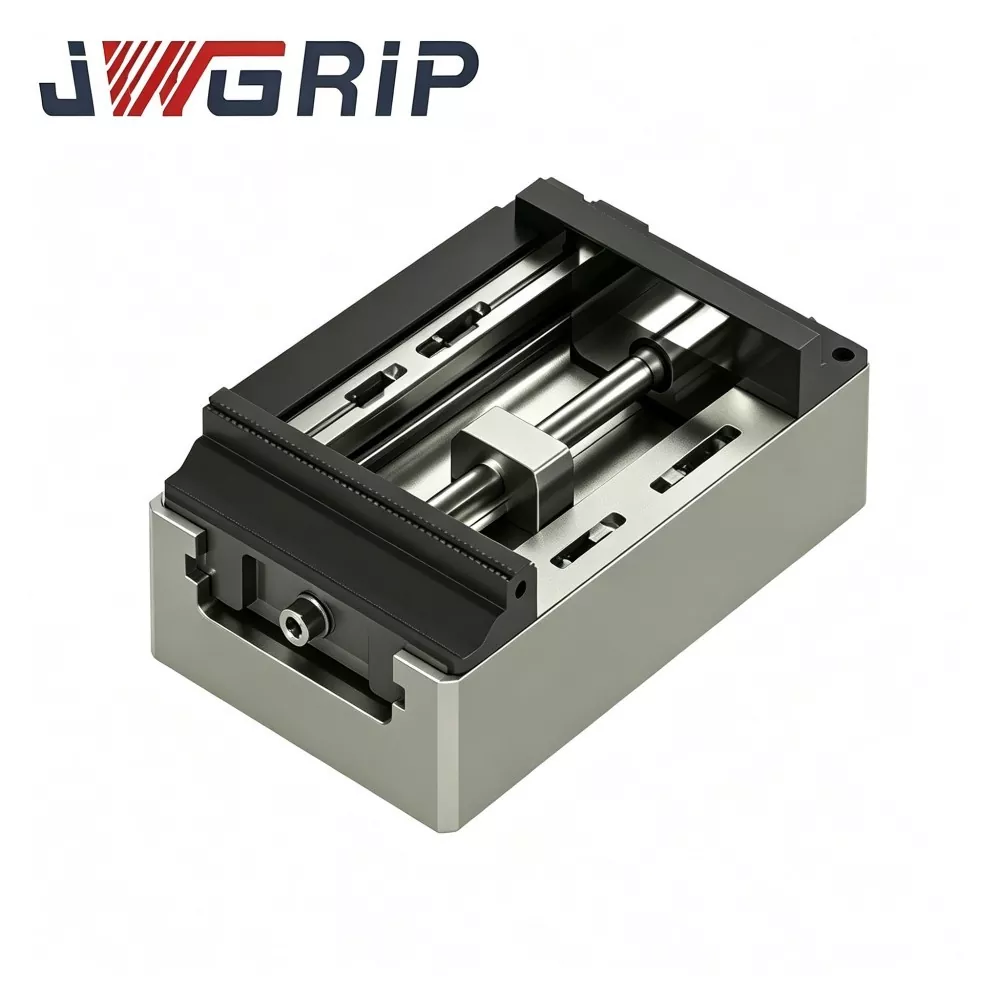
Corpo do torno forjado de alta resistência e com alívio de tensão
Módulo de transmissão síncrona de cremalheira e pinhão para serviços pesados
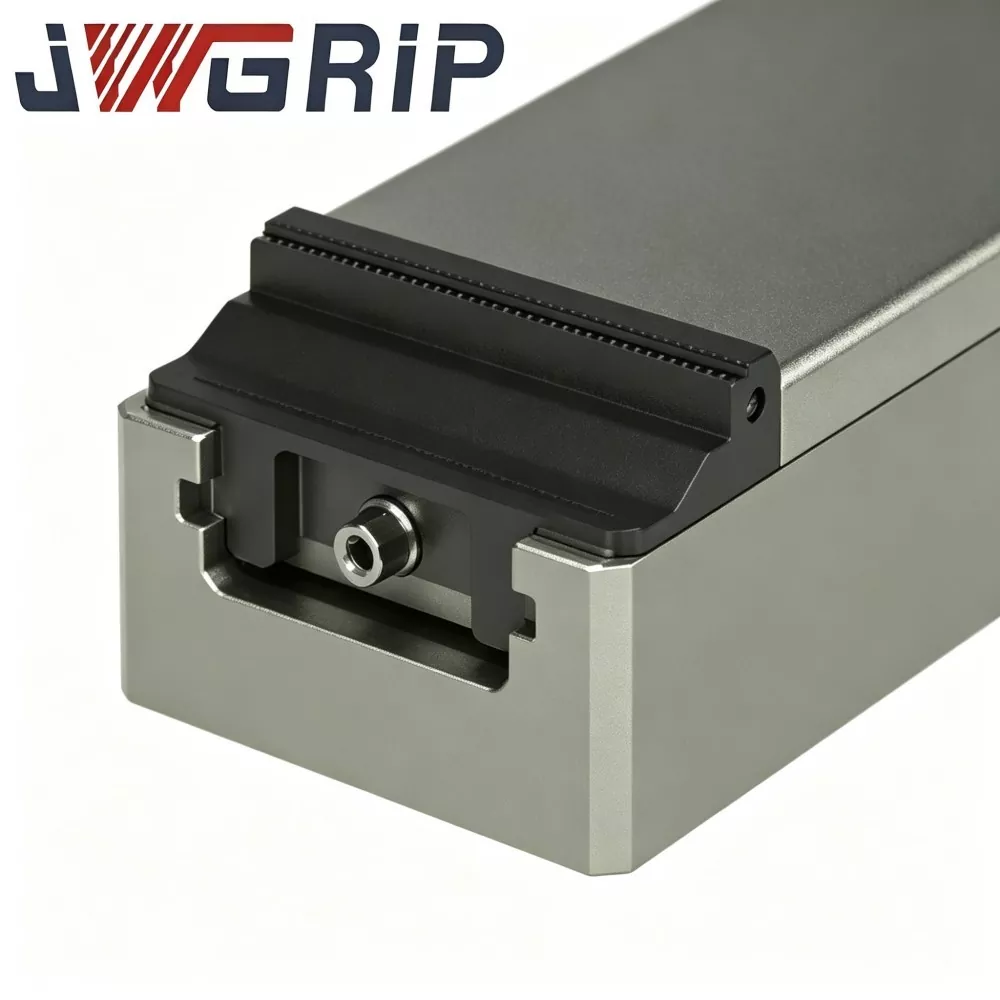
Mordentes rígidos substituíveis temperados
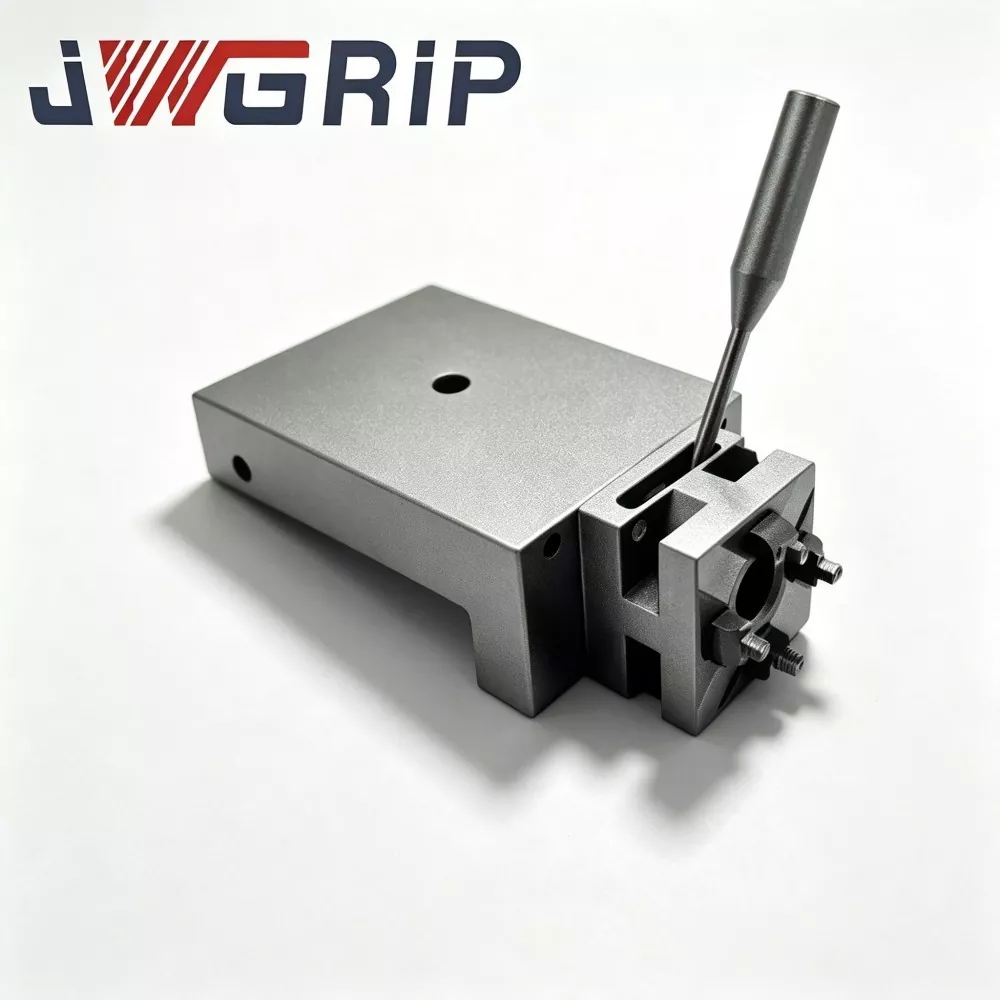
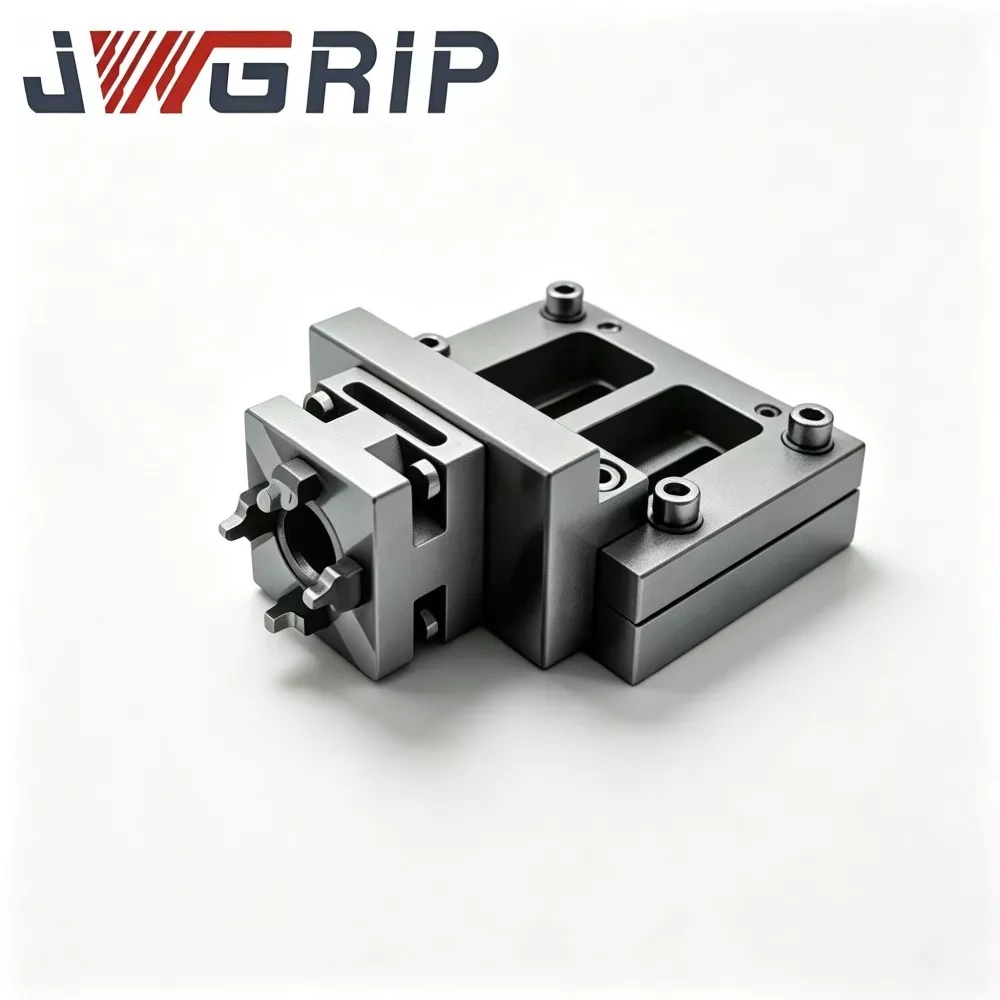
Base de montagem dedicada com posicionamento de ponto zero
Conjunto de vedação totalmente fechado, à prova de lascas e resistente a refrigerante
Mecanismo de ajuste fino de torque de travamento
O corpo do torno é forjado integralmente com liga de aço de alta resistência e processado com tratamento de alívio de tensão multipassagem para eliminar a tensão residual induzida por forjamento e usinagem. Ele suporta cargas dinâmicas durante o fresamento em desbaste com cargas pesadas e evita a deformação do corpo.
As peças de transmissão síncrona para serviço pesado passam por retificação de precisão emparelhada com folga rigorosamente controlada, garantindo movimento de abertura e fechamento perfeitamente sincronizado para duas mandíbulas rígidas.
As mandíbulas duras são feitas de liga de aço de alta dureza, totalmente temperadas e retificadas com precisão, proporcionando resistência superior ao desgaste e ao impacto para fresamento em desbaste pesado. As mandíbulas rígidas são peças sobressalentes independentes e removíveis; as mandíbulas gastas podem ser substituídas separadamente sem substituir toda a unidade do torno.
Cavidades seladas totalmente fechadas impedem que cavacos de fresamento, líquido refrigerante e poeira metálica invadam os conjuntos de transmissão internos, adaptando-se a ambientes de fresagem com alto teor de cavacos altamente contaminados.
A base vem com interfaces de posicionamento de ponto zero padrão pré-usinadas, diretamente compatíveis com os principais sistemas de ponto zero sem placas adaptadoras adicionais.
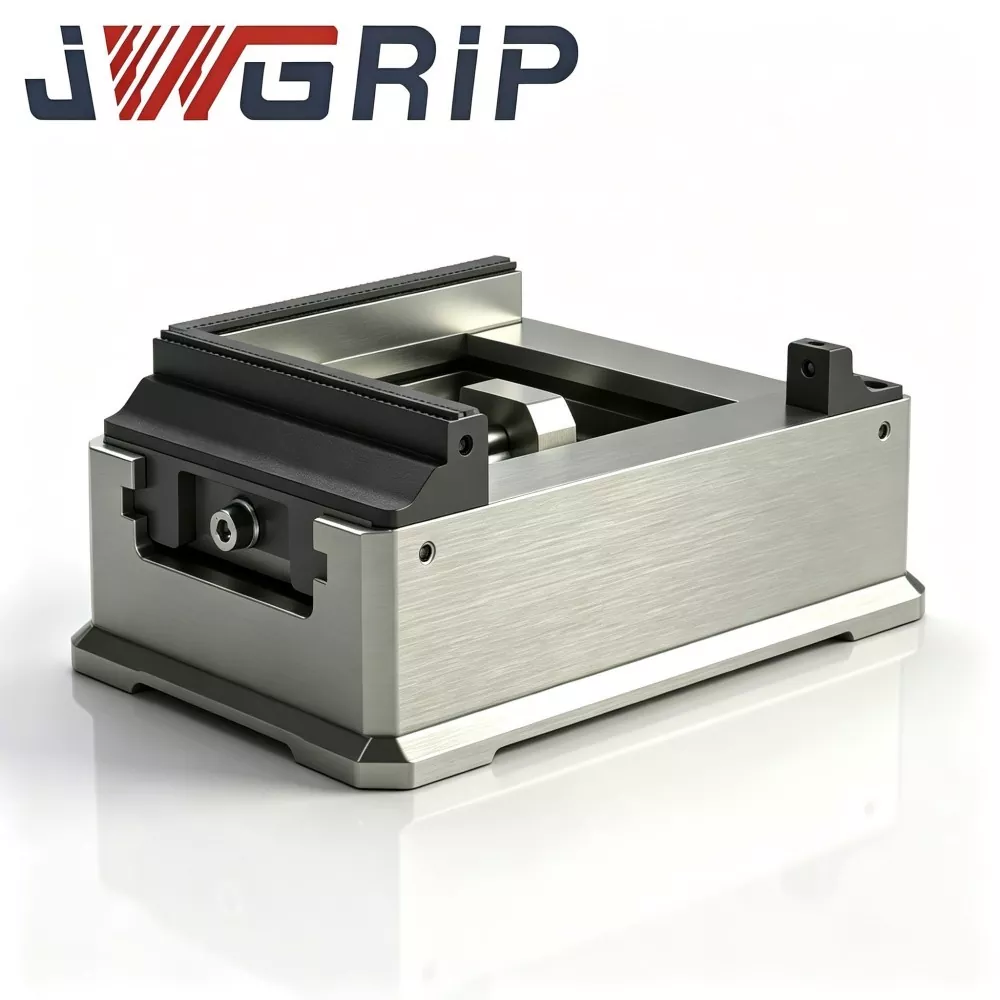
mecanismos de trabalho
1. Mecanismo de fixação autocentrante
A transmissão síncrona interna para serviço pesado aciona mandíbulas rígidas da esquerda para a direita para movimento simétrico. As peças de trabalho realizam centralização automática sem alinhamento fino manual, eliminando a configuração do relógio comparador. Uma vez fixado, o centro da peça é travado para remover erros de posicionamento causados pelo homem. As mandíbulas rígidas de alta dureza proporcionam fricção de fixação suficiente para resistir à força de impacto da fresagem. A posição da peça permanece estável durante o fresamento de desbaste, fresamento de semiacabamento e fresamento de acabamento e garante qualidade dimensional consistente para superfícies fresadas.
2. Mecanismo de ligação de posicionamento de ponto zero
A base do torno segue os principais padrões dimensionais do sistema de ponto zero e pode ser montada diretamente em placas de base de ponto zero para rápida desmontagem e montagem do acessório. A precisão do ponto de referência estável é mantida após a instalação. Nenhuma calibração repetida do ponto de referência é necessária para troca de peças ou acessórios completos, reduzindo significativamente as horas de configuração. Este projeto suporta a conexão com linhas de fabricação flexíveis FMS e coopera com o carregamento e descarregamento do robô para obter fresamento CNC contínuo e autônomo para peças multivariadas
Principais pontos fortes
1. Construção resistente de tamanho médio contra impacto de fresagem dinâmica
O corpo forjado da morsa com alívio de tensão e o conjunto de transmissão reforçado para serviço pesado resistem à forte força de corte de desbaste. A deformação do corpo do torno e o aumento da folga de transmissão são suprimidos durante o fresamento. Um único torno suporta fresamento de desbaste de corte pesado e fresamento de acabamento de alta precisão e reduz a pressão de estoque de acessórios da oficina.
2. mandíbulas rígidas substituíveis totalmente temperadas para resistência superior ao desgaste e ao impacto
As mandíbulas duras recebem têmpera completa e retificação de precisão. A baixa taxa de desgaste sob fresamento de longo prazo reduz o trabalho frequente de manutenção de retificação. As mandíbulas rígidas substituíveis independentes reduzem as despesas de manutenção a longo prazo.
3. Interfaces de ponto zero padrão para troca de acessórios de alta velocidade
A base combina diretamente com os principais sistemas de posicionamento de ponto zero sem placas adaptadoras personalizadas. Acelere bastante a desmontagem e montagem do acessório, elimine o demorado alinhamento do indicador comparador e melhore a taxa de utilização da fresadora CNC para linhas de produção automatizadas FMS.
4. A transmissão autocentrante síncrona de alta precisão estabiliza a dimensão de fresagem
A transmissão síncrona par-terra mantém um controle rígido da folga. As mandíbulas duplas se movem de forma síncrona. O ponto de referência de centralização permanece estável após a fixação e evita o deslizamento da peça durante o fresamento de desbaste e acabamento, garantindo tolerâncias geométricas qualificadas.
5. A vedação do gabinete completo prolonga a vida útil do acessório
A fresagem CNC gera cavacos e refrigerante enormes. As cavidades seladas isolam os contaminantes das câmaras de transmissão para evitar emperramento e deterioração de precisão. O design durável e de fácil manutenção reduz o OPEX de fábrica.
6. A pegada otimizada se adapta à maioria das mesas de trabalho CNC verticais
O layout compacto e resistente de tamanho médio não ocupa espaço excessivo na mesa. Compatível com a maioria dos centros de usinagem verticais, fresadoras CNC e mesas rotativas de 4 eixos para tarefas de fresamento rotativo.
7. Fornecimento direto de fábrica com modificação personalizada flexível
Como fabricante original, a JWGRIP fornece personalização estrutural de acordo com os modelos de máquinas do cliente e recursos das peças: ajuste do curso de fixação, modificação do furo de montagem da base, construção personalizada da mandíbula com perfil especial, atendendo aos requisitos personalizados do processo de fresamento CNC para diferentes fabricantes.
Cenários de aplicações multissetoriais
1. Fresagem CNC da indústria de moldes
Fresamento de desbaste, fresamento de semiacabamento e fresamento de acabamento para insertos de molde e núcleos de molde. A estrutura resistente resiste ao impacto da fresagem, enquanto o encaixe no ponto zero acelera a troca do molde e reduz o tempo de entrega do molde.
2. Produção de fresamento de peças automotivas
Fresamento CNC para componentes estruturais de ferragens automotivas, suportes de ferro fundido e peças de liga de alumínio de alta resistência. Garante consistência dimensional para componentes automotivos produzidos em massa.
3. Processamento de acessórios de máquinas de engenharia
Fresagem de peças estruturais metálicas e acessórios de ferro fundido de máquinas de construção. A fixação reforçada se adapta a condições de desbaste com alta remoção de material.
4. Fresamento de peças mecânicas de hardware geral
Fresamento CNC para peças de aço e ferro fundido de lote médio, equilibrando rigidez de fixação e precisão de usinagem.
Usinagem de componentes metálicos de hardware 5.3C
Fresamento para peças estruturais de liga de alumínio de alta resistência. A precisão de centralização estável garante tolerâncias dimensionais rigorosas.
6. Linhas automatizadas flexíveis de fresamento CNC FMS
Trabalhe em conjunto com carga-descarga robótica e rotação de vários acessórios para realizar fresagem contínua autônoma para oficinas modernas de fabricação inteligente.
Guia de instalação
1. Antes da instalação, limpe totalmente a superfície de montagem da mesa da fresadora CNC e a superfície de contato da base do torno. Remova lascas de metal, resíduos de líquido refrigerante e manchas de óleo. Detritos estranhos nas superfícies de contato inclinarão o acessório e causarão desvio dimensional de fresamento diretamente.
2.Coloque o torno na mesa com alinhamento do orifício. Aperte os parafusos de fixação seguindo os valores de torque do manual da máquina. Confirme o travamento completo sem agitar e conclua a verificação do dado antes de iniciar o fresamento CNC formal.
3.Posicionar a peça na zona intermediária das mandíbulas duras; o alinhamento manual fino não é necessário. Ative o mecanismo de travamento para centralização e fixação síncronas. Ajuste a força de fixação com base no material da peça e no processo de fresamento:
Aplique maior força de fixação para fresamento em desbaste para resistir ao impacto do corte
Aplique força de fixação moderada para fresamento de acabamento para evitar deformação por extrusão da peça
4. Realize a validação de corte de teste: confirme manualmente que não há afrouxamento da peça após a fixação. Execute o ciclo ocioso da máquina simulando condições de fresamento. Inicie o programa de fresamento formal somente quando for observado deslocamento ou vibração zero.
5.Comissionamento com placa base de posicionamento de ponto zero: Calibre a precisão do alinhamento do pino de localização para garantir o desempenho de posicionamento repetido do dispositivo. Para projetos de automação integrados ao robô, combine o centro de garra do robô com o centro de centralização da morsa para evitar danos mecânicos por colisão.
Lista de verificação de manutenção
1.Limpe as superfícies de fixação da mandíbula dura após cada turno. Remova lascas de metal e resíduos de corte para evitar deslocamentos de fixação causados por contaminantes.
2. Lubrifique o conjunto interno da transmissão síncrona com graxa especial a cada duas semanas, para manter o movimento da mandíbula suave e interromper a expansão da folga de transmissão induzida por cargas de impacto de fresamento de longo prazo.
3. Evite batidas violentas contra mandíbulas duras. Mandíbulas duras desgastadas podem ser retificadas para reparo; mandíbulas duras muito danificadas devem ser substituídas separadamente em vez de substituir o torno completo.
4.Proteja as superfícies de montagem da base do torno contra colisões e arranhões. Aplique tratamento antiferrugem durante armazenamento ocioso de longo prazo para preservar a precisão do dado de montagem.
5.Nunca opere sob estado de aperto excessivo ou de sobrecarga, para evitar danos por deformação dos componentes da transmissão sob impacto de fresagem dinâmica.
Diagnóstico de falhas e contramedidas
Falha 1: Desvio dimensional da peça e marcas de vibração na superfície após o fresamento
Causas: força de fixação insuficiente; lubrificação insuficiente da transmissão; parafusos de base soltos; desgaste da mandíbula dura
Soluções: Aumentar moderadamente a força de fixação; lubrificar peças de transmissão; reaperte os parafusos de fixação da base; esmerilhe ou substitua mandíbulas duras desgastadas.
Falha 2: Deslizamento e deslocamento da peça durante fresamento em desbaste pesado
Causas: torque de travamento insuficiente; lascas de metal presas em superfícies de mandíbulas duras; folga excessiva da transmissão
Soluções: Aumentar o torque de travamento; limpe totalmente as faces de fixação das mandíbulas duras; ajuste a folga do mecanismo de transmissão para restaurar a precisão do movimento síncrono.
Falha 3: Bloqueio do movimento da mandíbula e deslocamento da mandíbula sob cargas de fresamento
Causas: Lascas e líquido refrigerante penetram nas cavidades seladas; fornecimento insuficiente de graxa; desgaste dos componentes da transmissão
Soluções: Limpar contaminantes internos; reabasteça a graxa lubrificante periodicamente; inspecionar e substituir componentes muito desgastados.
Falha 4: Precisão de posicionamento de repetição reduzida após desmontagem-montagem do ponto zero
Causas: Lascas em superfícies de contato do ponto zero; desgaste do pino de localização; torque de aperto insuficiente da base do torno
Soluções: Limpe completamente as superfícies de posicionamento; inspecionar o estado de desgaste do pino de localização; reaperte os parafusos da base com torque padrão.
Organização de embalagem e remessa
① Modelos padrão são estocados para envio rápido de pedidos no exterior.
② Cada unidade passa por inspeção de precisão completa antes da entrega, fornecida com relatórios de teste de precisão e tratamento de superfície de passivação antiferrugem.
③ Pedido de unidade única: embalagem de algodão pérola mais caixa resistente.
④ Pedidos de exportação em massa: caixas grossas de madeira maciça resistentes a choques com acolchoamento divisório, protegendo superfícies de precisão contra danos por colisão de frete marítimo.
⑤ A marca OEM e os pedidos modificados sob medida seguem o prazo de entrega negociado. Documentos de especificações e relatórios de inspeção estão incluídos em cada embalagem.
Serviços de suporte pós-venda
1. Orientação técnica on-line remota para instalação, comissionamento e solução de problemas no local.
2. Documentação completa de operação e manutenção fornecida para cada pedido.
3. Consulta técnica de projeto personalizado para modificação não padrão de curso, mandíbula e estrutura de base.
4. Peças sobressalentes vestíveis, incluindo mandíbulas rígidas, podem ser adquiridas separadamente para substituição no local.
Referência de seleção de aquisições
O valor central do torno de ponto zero autocentrante para serviço pesado de tamanho médio JWGRIP com mandíbulas duras para fresamento CNC reside na construção anti-impacto de tamanho médio para serviço pesado, mandíbulas duras temperadas resistentes ao desgaste, ponto zero padrão capacidade de troca rápida, compatibilidade de modo duplo para fresamento de desbaste mais fresamento de acabamento e alta precisão de repetição de centralização.
Ele resolve gargalos do fresamento CNC, como desafios de processamento de cortes pesados, baixa eficiência de troca de acessórios e difícil acoplamento no ponto zero.
Lembretes de seleção:
1. Combine o curso de fixação com a dimensão máxima da peça de trabalho.
2. A configuração de mandíbula dura é recomendada para peças de aço, ferro fundido e ligas de alta resistência.
3. Versões padrão em estoque garantem entrega rápida.
4. Recorra ao nosso serviço de solução personalizada para máquinas CNC especiais e requisitos de processo de peças especiais.
Direto da fábrica do JWGRIP, durável e fácil de manter. Ideal para aquisição de atualização de acessórios de oficinas de fresamento CNC e linhas automatizadas FMS. Ajuda os fabricantes a aumentar o rendimento das peças e maximizar o rendimento das fresadoras CNC.
Perguntas frequentes
Q1: Este torno pode cooperar com mesas rotativas de 4 eixos?
R: Sim. Sua base atende aos padrões de montagem para mesas rotativas de 4 eixos e suporta processamento de fresamento rotativo. As mandíbulas duras resistem ao impacto de corte gerado durante operações de fresamento rotativo.
Q2: Preciso substituir todo o torno quando as mandíbulas duras estiverem desgastadas?
R: Não. As mandíbulas rígidas são peças sobressalentes substituíveis independentes, o que reduz significativamente os custos de manutenção a longo prazo.
Q3: Este torno resistente de tamanho médio ocupará muito espaço na mesa?
R: Não. Ele adota um layout compacto de tamanho médio para serviços pesados. Ele se adapta às mesas de trabalho da maioria dos centros de usinagem CNC verticais, mantendo ao mesmo tempo uma forte capacidade de fixação.
Q4: O torno de ponto zero autocentralizado para serviço pesado de tamanho médio com mandíbulas duras para fresamento CNC é compatível com os sistemas de posicionamento de ponto zero existentes dos clientes?
R: A versão padrão se adapta às principais bases de posicionamento de ponto zero. O serviço de modificação personalizada está disponível para placas de ponto zero com especificações especiais.
Q5: Um torno pode lidar com fresamento em desbaste e fresamento de acabamento?
R: Sim. O corpo da morsa resistente e a estrutura de transmissão reforçada resistem ao impacto do corte de desbaste. Sua precisão de repetição de centralização satisfaz os requisitos de tolerância de fresamento de acabamento. Um torno completa os fluxos de trabalho de fresamento em desbaste, fresamento de semiacabamento e fresamento de acabamento.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
produtos relacionados
Recomendações de notícias