Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






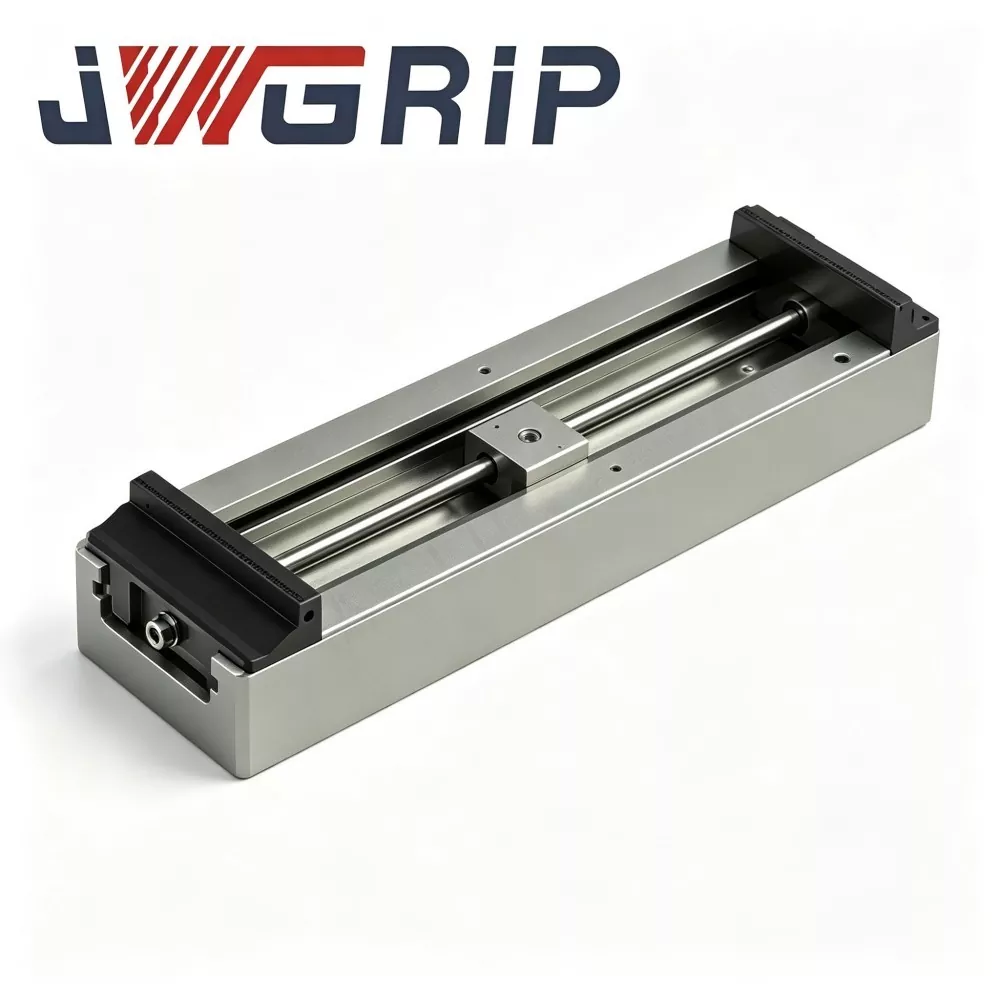
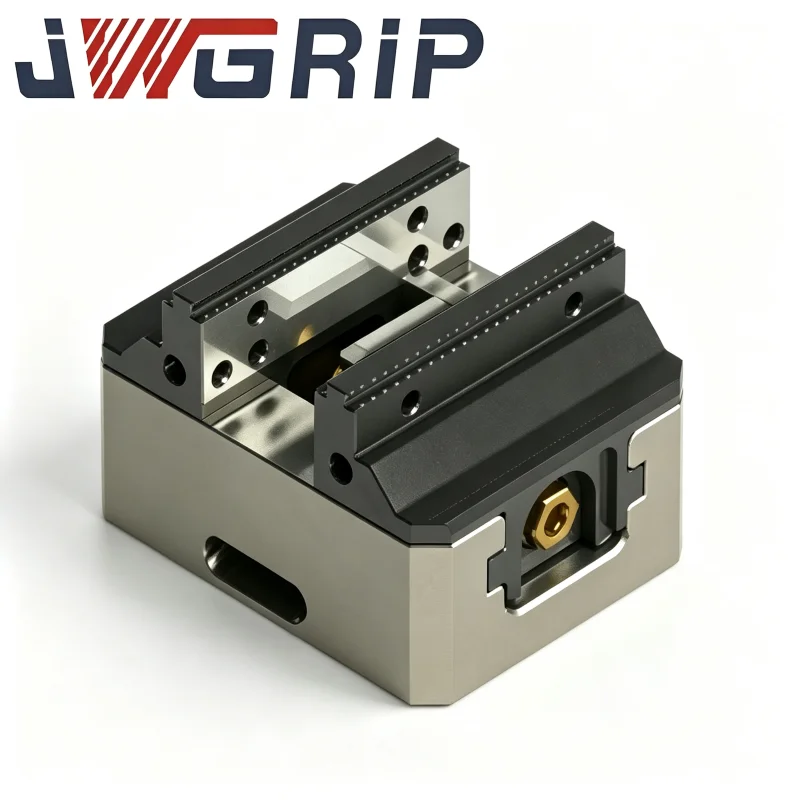
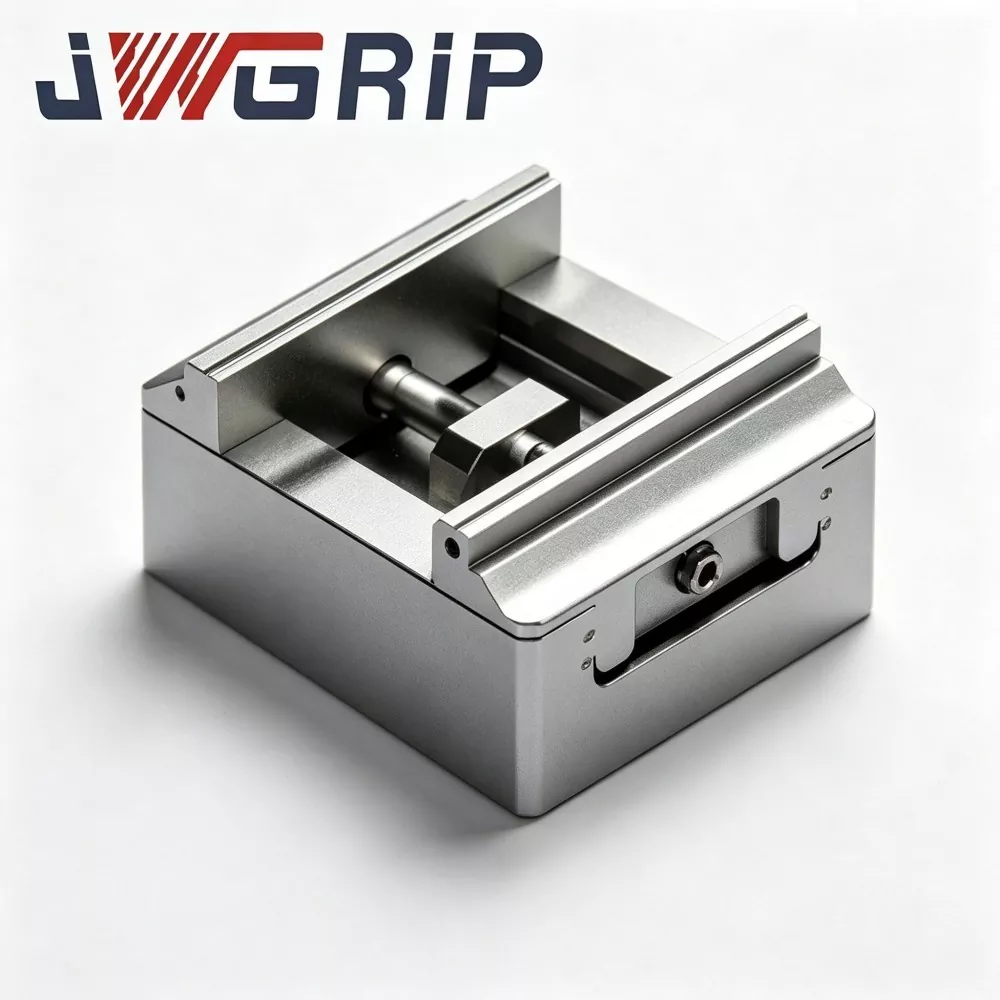
Torno autocentrante para serviço pesado de deslocamento grande com mandíbulas duras para usinagem de peças grandes
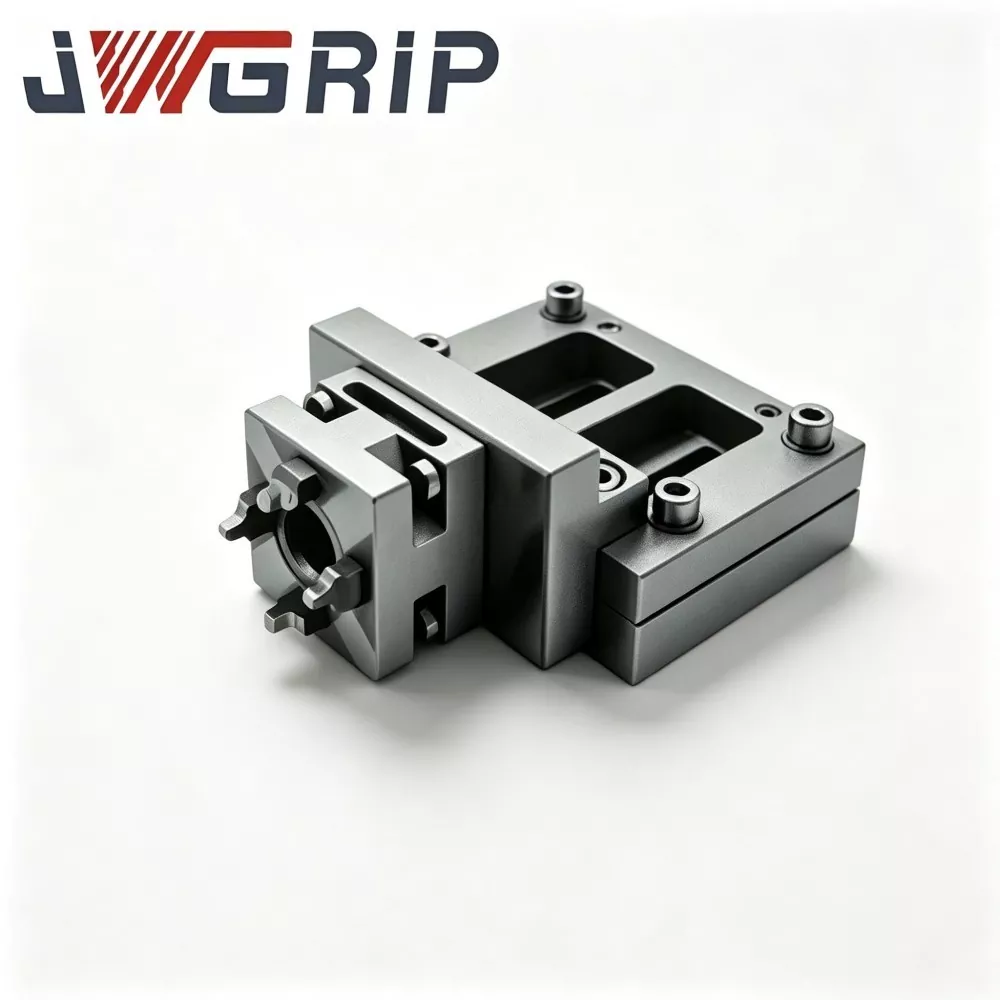
JWGRIP é o fabricante e fornecedor profissional de torno autocentrante para serviço pesado e personalizado para grandes viagens com mandíbulas duras para usinagem de peças grandes na China, com especificações padrão totalmente em estoque para entrega oportuna do projeto. É um dispositivo de fixação de precisão integrado especialmente projetado para processamento de peças superdimensionadas, de longa dimensão e de grande porte em oficinas CNC modernas. Adotando configuração de material de alta qualidade e projeto estrutural integrado padronizado, ele integra curso de fixação estendido e estrutura de rolamento de alta rigidez em um único dispositivo, eliminando a necessidade de montagem combinada de vários acessórios separados e calibração repetida de dados.
Este torno autocentrante de alto desempenho para serviços pesados apresenta alta rigidez estrutural, desempenho de fixação estável e construção modular de fácil manutenção. A estrutura principal é feita de liga fundida de alta resistência e passa por vários tratamentos de envelhecimento com alívio de tensão para eliminar completamente a tensão residual interna e evitar deformação estrutural sob cargas pesadas de corte de longo prazo. As superfícies de transmissão da chave e de correspondência da mandíbula são processadas por tecnologia de retificação de ultraprecisão, garantindo um efeito de centralização preciso e síncrono e uma distribuição uniforme da força de fixação durante a operação contínua de carga pesada.
Evitando efetivamente o desgaste da mandíbula e o desvio da posição da peça causado por tensões irregulares, o acessório economiza muito tempo auxiliar sem corte e melhora a produtividade geral da oficina. O torno autocentrante para serviço pesado de grande curso com mandíbulas duras para usinagem de peças grandes é amplamente aplicável à fabricação de moldes, processamento de componentes de máquinas pesadas, peças estruturais grandes de nova energia, montagens estruturais aeroespaciais e produção de componentes de equipamentos pesados, fornecendo soluções de fixação profissionais robustas e confiáveis para processos de fresamento de peças de grande porte, perfuração, mandrilamento e usinagem multifacetada.
Desafios de fixação exclusivos
O processamento de peças de grandes dimensões cria dificuldades especiais de fixação que as morsas comuns de curso fixo não conseguem resolver.
1. Fixação segmentada/secundária forçada
A maioria dos tornos convencionais são projetados para peças de pequeno a médio porte com deslocamento limitado. Ao manusear placas longas, montagens de estruturas grandes, inserções de moldes superdimensionadas, peças fundidas pesadas e perfis estruturais grandes, a fixação completa e completa é impossível. A fixação ou refixação segmentada introduz novos erros de posicionamento, prejudicando a tolerância dimensional, a planicidade e a precisão posicional. Para matrizes de aço, ferro fundido de alta resistência e blocos grossos de liga de alumínio, o desvio de fixação secundária aumenta as taxas de rejeição de componentes de grande porte.
2. Microdeformação do corpo sob cargas pesadas
Muitos tornos de curso estendido disponíveis comercialmente adotam uma construção leve e de parede fina. Para conseguir um percurso mais longo, a espessura da parede e a rigidez estrutural são sacrificadas. Sob fresamento pesado, corte com alto avanço e alto torque, ocorre microdeformação do corpo da morsa; desvios de folga da transmissão da cremalheira e mudanças de referência autocentradas. O microdeslizamento e a vibração da peça geram marcas de trepidação e mau acabamento superficial. Mesmo pequenas deformações do acessório podem causar severas fora de tolerância para peças de grande porte.
3. Distribuição desigual da força de fixação
Se as mandíbulas não conseguirem manter o movimento totalmente sincronizado durante todo o percurso, a pressão de fixação concentra-se em zonas parciais da peça de trabalho. Componentes grandes e com paredes finas correm o risco de distorção induzida por fixação. Muitos tornos genéricos usam mandíbulas macias ou pastilhas de baixa dureza. O desgaste das mandíbulas se acumula durante a produção contínua de cargas pesadas, exigindo retificação ou substituição frequente e aumentando os custos operacionais da oficina.
4. Má vedação contra contaminantes agressivos da oficina
A usinagem de peças grandes gera enormes cavacos de metal e respingos de líquido refrigerante. A vedação inadequada permite que detritos e fluidos invadam os conjuntos internos da transmissão, causando emperramento, corrosão e deterioração progressiva da precisão, encurtando a vida útil do dispositivo.
5. Longo tempo de configuração para espaços em branco grandes
Sem estruturas otimizadas para a finalidade, os operadores gastam tempo excessivo no alinhamento de dados, reduzindo a utilização de máquinas-ferramenta em projetos de grandes lotes e componentes pesados.
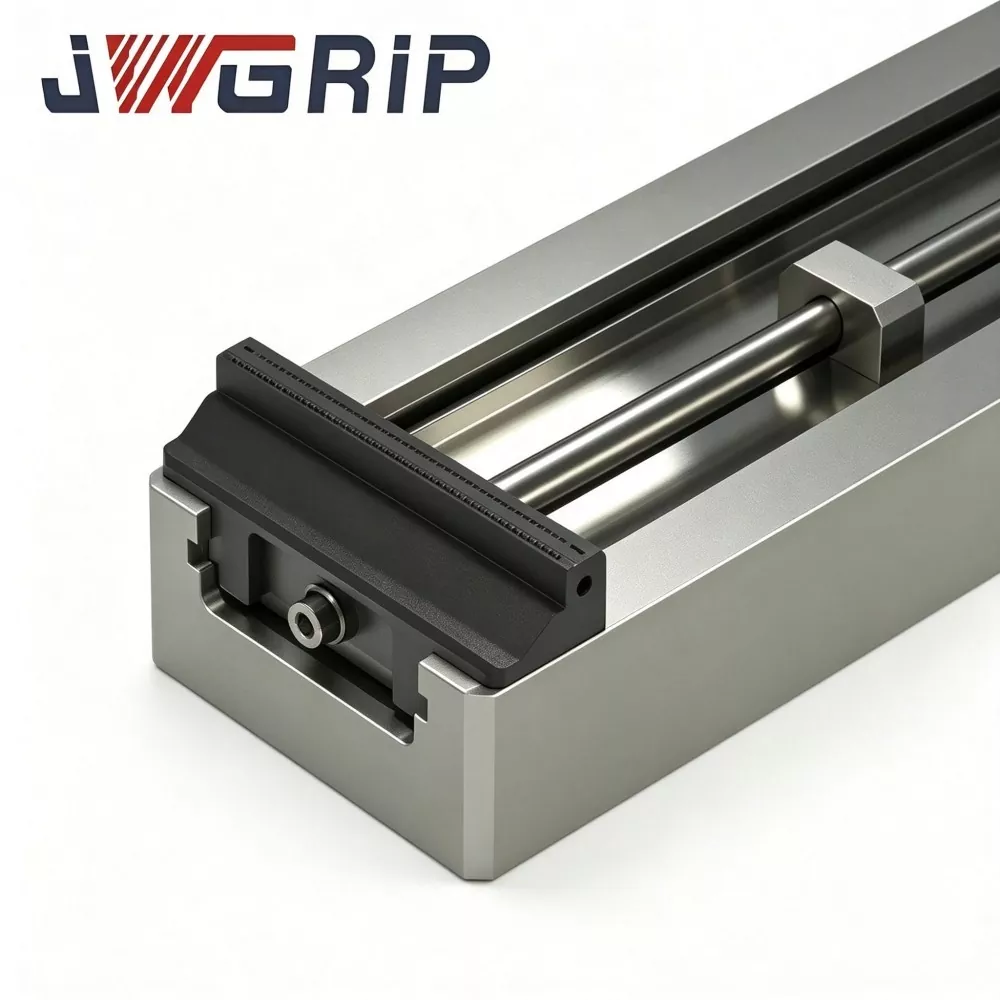
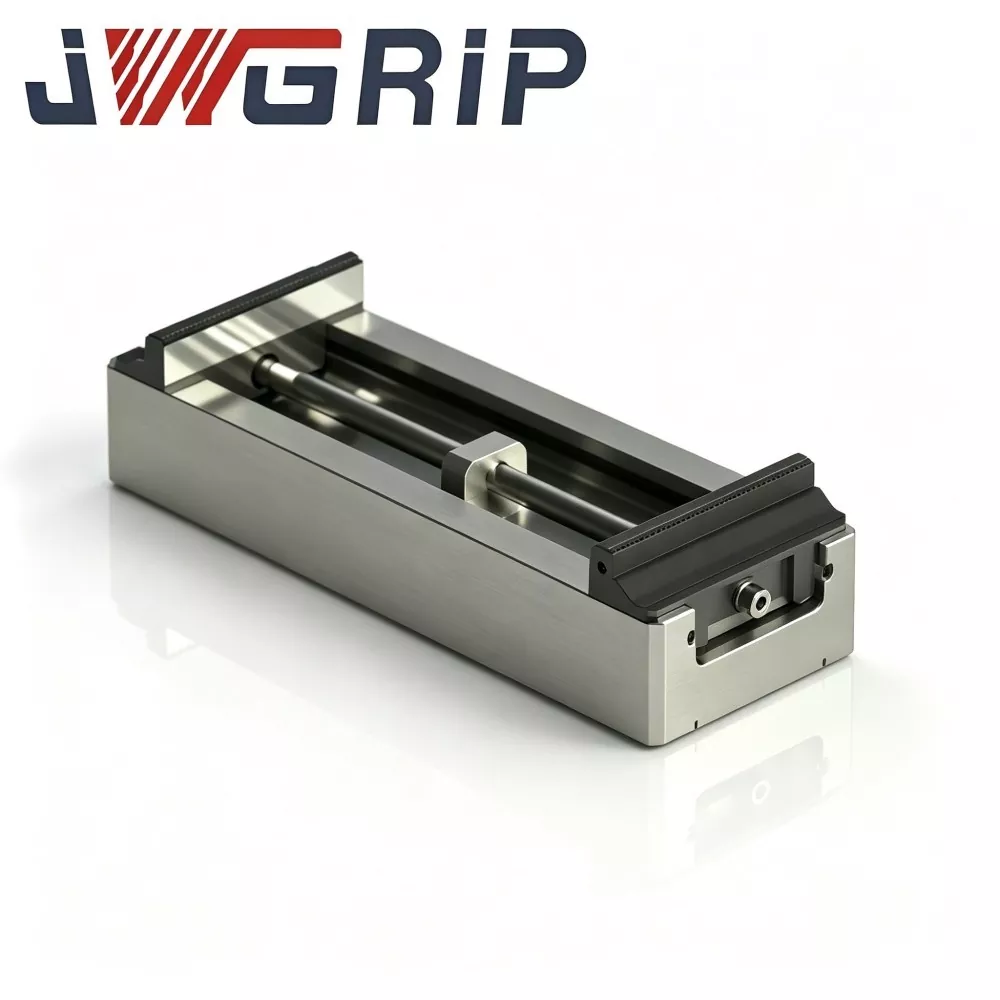
O torno autocentrante para serviços pesados de grande curso JWGRIP com mandíbulas rígidas foi projetado contra os gargalos mencionados acima. Através de layout estrutural de grande curso, corpo fundido com alívio de tensão para serviços pesados, mandíbulas rígidas temperadas de alta dureza, transmissão síncrona reforçada e arquitetura de vedação otimizada, ele oferece fixação confiável para peças de grandes dimensões, preservando alta rigidez, centralização precisa e estabilidade operacional de longo prazo.
Posicionamento de design de produto
O torno autocentrante para serviço pesado de grande curso com mandíbulas duras para usinagem de peças grandes é posicionado como uma solução de fixação dedicada para peças de grandes dimensões. NÃO é uma versão simplesmente ampliada de tornos padrão de tamanho pequeno. Cada dimensão estrutural, classe de material e relação de transmissão são reprojetadas para condições de fixação de carga pesada e longo curso.
Objetivos principais do design:
● Realize uma fixação completa única para peças brutas de grandes dimensões e elimine erros de refixação secundária
● Mantenha uma precisão de centralização consistente em todo o curso
● Manter alta rigidez estrutural sob impacto de corte pesado
Adotamos o conceito de desenvolvimento orientado a projetos de Custom-Engineered Tooling:
● Os modelos padrão atendem aos principais requisitos de processamento de peças grandes
● A modificação em nível de engenharia está disponível para dimensões especiais de peças de trabalho, interfaces especiais de mesa de máquina e requisitos de fixação personalizados
Todo o produto é iterado com base no feedback do mundo real de fábricas de moldes, fabricantes de equipamentos pesados e fábricas de componentes de novas energias. Ele equilibra capacidade de grandes deslocamentos, rigidez para serviços pesados, precisão de fixação e facilidade de manutenção. A configuração de mandíbula rígida é selecionada para cenários de produção contínua de carga pesada para reduzir a carga de trabalho frequente de manutenção da mandíbula na fabricação de peças grandes.
Montagem Geral
O torno autocentrante JWGRIP para serviço pesado e de grande deslocamento com mandíbulas rígidas para usinagem de peças de grande porte inclui cinco conjuntos principais principais:
· Corpo da morsa para serviço pesado com alívio de tensão
· Módulo de transmissão síncrona de cremalheira e pinhão de longo curso e alta precisão
· Montagem de mandíbula rígida temperada de alta dureza
· Plataforma de montagem com base reforçada
· Sistema de vedação totalmente fechado, à prova de lascas e resistente a refrigerante
Princípio de funcionamento
O corpo do torno é forjado integralmente em liga de aço de alta resistência e passa por vários tratamentos de envelhecimento natural e de alívio de tensão artificial para liberar totalmente a tensão residual do forjamento e da usinagem. Isto é fundamental para tornos de grande curso: mesmo quando as mandíbulas abrem no curso máximo para peças extragrandes, o corpo principal resiste à flexão e torção sob impacto de corte pesado.
A transmissão síncrona de pinhão e cremalheira de longo curso adota tecnologia de retificação emparelhada de precisão, mantendo a folga da transmissão dentro do nível micrométrico. As mandíbulas duras da esquerda para a direita proporcionam um movimento síncrono perfeitamente simétrico ao longo de todo o curso. As peças colocadas entre as mandíbulas realizam centralização automática sem ajuste fino manual. A referência de centralização permanece estável mesmo para espaços em branco longos e superdimensionados e elimina desvios de configuração induzidos pelo homem.
Os conjuntos de mandíbulas duras são fabricados em aço ferramenta premium, totalmente temperado e revenido, seguido de retificação de superfície de precisão. A alta dureza superficial proporciona excelente resistência ao desgaste e desempenho de fricção. Agarra firmemente peças de aço, ferro fundido, liga de alumínio espessa e peças de aço estrutural, resistindo à vibração de corte e ao deslizamento da peça durante o fresamento pesado.
O invólucro de vedação totalmente fechado bloqueia cavacos de metal, fluido de corte e poeira de oficina das cavidades internas da transmissão e protege as peças da transmissão contra emperramento e corrosão. A plataforma base está equipada com orifícios de montagem reforçados, compatíveis com mesas de trabalho de máquinas-ferramenta CNC comuns. O design modular permite a substituição separada de garras rígidas desgastadas; não há necessidade de substituir a unidade completa do torno.
Principais pontos fortes competitivos
1. Fixação única de curso grande para espaços em branco superdimensionados
Realize fixação de configuração única para peças de trabalho longas e de grandes dimensões. Elimine a fixação segmentada e a refixação secundária. Reduza erros de posicionamento acumulados, melhore a consistência dimensional de componentes de grande porte e reduza os ciclos gerais de processamento de projetos para produção de peças grandes.
2. Corpo reforçado com alívio de estresse, anti-deformação na abertura máxima
Diferente dos tornos de paredes finas e de curso prolongado existentes no mercado. O corpo forjado com alívio de tensão mantém alta rigidez mesmo quando as mandíbulas estão totalmente abertas. Resiste à flexão e à microdeformação em desbaste pesado para peças grandes. O ponto de referência de centralização permanece estável durante todo o fluxo de trabalho de usinagem.
3. Conjunto de mandíbula rígida modular de alta dureza extinta para execuções contínuas de serviço pesado
As mandíbulas rígidas totalmente temperadas e retificadas com precisão proporcionam resistência superior ao desgaste. A taxa de desgaste da mandíbula cai bastante durante o processamento contínuo de cargas pesadas de grande porte. O atrito de fixação estável evita o deslizamento da peça sob alto torque de corte. A estrutura da mandíbula modular suporta substituição independente mediante desgaste.
4. Desempenho síncrono consistente de alta precisão em toda a faixa de deslocamento
O sistema de pinhão e cremalheira emparelhado sustenta a precisão do movimento síncrono em todo o curso. Seja fixando peças de tamanho pequeno e médio ou peças brutas grandes de tamanho máximo, a referência de centralização não varia. Nenhum deslocamento do ponto de referência ocorre mesmo em posições extremas de abertura da mandíbula.
5. Vedação totalmente fechada adequada para ambientes agressivos de usinagem de peças grandes
O processamento de peças grandes produz cavacos abundantes e respingos de líquido refrigerante. A estrutura totalmente vedada mantém os contaminantes longe dos conjuntos de transmissão, diminuindo a taxa de falhas, prolongando a vida útil do equipamento e reduzindo a carga de trabalho de manutenção regular.
6. Adaptabilidade de ferramentas de engenharia personalizada orientada a projetos
As unidades padrão satisfazem a maioria das demandas de processamento de peças grandes. Modificações em nível de engenharia estão disponíveis: ajuste de deslocamento, geometria especial da mandíbula, layout personalizado do furo de montagem, adaptação da interface da máquina-ferramenta, para satisfazer requisitos exclusivos de diferentes oficinas de fabricação.
Cobertura de aplicações multissetoriais
1. Fabricação de moldes de grande porte
Usinagem de núcleos de moldes superdimensionados, insertos de moldes grandes e componentes de moldes de estrutura grande. A fixação única evita erros de refixação, acelera os ciclos de desenvolvimento do molde e melhora a qualidade da superfície e a consistência dimensional das peças do molde.
2. Produção de componentes de equipamentos mecânicos para serviços pesados
Grandes peças fundidas, estruturas pesadas e grandes placas de base para máquinas industriais. Fornece fixação estável durante fresamento, furação e mandrilamento de cargas pesadas para peças mecânicas pesadas.
3. Fabricação de peças estruturais em grande escala com nova energia
Grandes componentes de alojamento de bateria, grandes perfis de dissipação de calor e estruturas de chassi de grande porte para equipamentos de novas energias. A fixação de grande curso permite o processamento de configuração única para peças brutas volumosas de nova energia.
4. Fabricação de montagem estrutural de grande dimensão aeroespacial
Grandes peças brutas de liga de alumínio e componentes longos da estrutura aeroespacial. A centralização de alta precisão e a fixação rígida atendem às rigorosas especificações de tolerância dimensional para peças estruturais aeroespaciais.
5. Hardware pesado geral e processamento de fundição
Blanks fundidos superdimensionados, grandes perfis estruturais de aço e blanks metálicos de alta resistência para máquinas em geral. Adequado para usinagem de desbaste e usinagem de acabamento de peças de grande porte.
6. Fabricação de projetos especiais com engenharia personalizada
O torno autocentrante para serviços pesados de deslocamento grande com mandíbulas rígidas para usinagem de peças grandes pode ser reconfigurado por meio de nosso serviço de ferramentas de engenharia personalizada para combinar com a geometria especial da peça e configurações exclusivas de máquinas-ferramenta para projetos não padronizados.
Especificações de operação e manutenção
1. Manutenção de rotina diária
Depois de terminar cada turno de produção, limpe as superfícies da mandíbula e vise o exterior. Remova cavacos acumulados e resíduos de líquido refrigerante para manter as superfícies de fixação livres de detritos e preservar a precisão da centralização.
2. Manutenção de lubrificação periódica
Aplique graxa lubrificante especial resistente a altas temperaturas nos componentes internos da transmissão de cremalheira e pinhão em um ciclo regular. Mantenha um movimento suave de abertura e fechamento da mandíbula e uma folga de transmissão estável para operações de grande curso.
3. Inspeção e calibração de precisão trimestral
Verifique a precisão da autocentralização e a condição do ponto de referência de montagem trimestralmente. Detecte antecipadamente pequenos desvios de precisão e evite acidentes com peças de grande porte fora da tolerância.
4.Gerenciamento de substituição de peças de desgaste
Inspecione periodicamente a condição de desgaste da mandíbula rígida. Quando o desgaste da superfície degradar o desempenho de fixação, substitua as pastilhas de mordente rígido de forma independente. A substituição completa do torno não é necessária.
5. Proteção de armazenamento ocioso de longo prazo
Se a morsa permanecer inativa por um longo período, limpe completamente todas as superfícies. Aplique revestimento antiferrugem sobre superfícies metálicas e planos de referência. Armazene em ambiente seco e à prova de poeira.
6. Regras de operação proibida
Nunca use fixação com curso excessivo ou carga excessiva. Evite o impacto de ferramentas pesadas contra o corpo do torno e as mandíbulas para evitar deformação estrutural e danos à transmissão interna.
Diagnóstico e tratamento de falhas
Falha 1: Desvio dimensional da peça de tamanho grande após usinagem
Possíveis causas: força de fixação insuficiente; falta de lubrificação da transmissão; desgaste da mandíbula dura; parafusos de montagem de base soltos
Soluções: Aumentar adequadamente a força de fixação; reabastecer lubrificante para fins especiais; esmerilhar ou substituir mandíbulas duras desgastadas; reaperte os parafusos da base com torque padrão.
Falha 2: Mandíbula emperrada e movimento de abertura e fechamento irregular
Possíveis causas: Lascas/líquido refrigerante invadem cavidade selada; fornecimento insuficiente de graxa; desgaste do componente interno da transmissão
Soluções: Desmontar e limpar contaminantes internos; reabastecer a graxa lubrificante; inspecione e substitua peças de transmissão muito desgastadas.
Falha 3: Queda na precisão da centralização após a reinstalação da morsa
Possíveis causas: Superfícies de referência de montagem sujas; parafuso de montagem solto; desgaste local da superfície da mandíbula
Soluções: Limpe completamente as superfícies de contato da base do torno e da mesa da máquina; reaperte os parafusos de montagem; inspecione e substitua as inserções desgastadas da mandíbula rígida.
Falha 4: Microdeslizamento da peça durante o fresamento em desbaste de peças grandes com carga pesada
Possíveis causas: Torque de travamento insuficiente; lascas presas nas faces de fixação da mandíbula dura
Soluções: Aumentar moderadamente o torque de travamento; limpe totalmente as superfícies de contato da mandíbula antes de fixar as peças de trabalho.
Referência de Aquisição e Seleção
O valor central do torno autocentrante para serviços pesados de deslocamento grande JWGRIP com mandíbulas duras para usinagem de peças grandes reside na capacidade de fixação de configuração única de curso grande, corpo forjado antideformação para serviço pesado, precisão de centralização consistente em curso completo, mandíbulas duras resistentes ao desgaste e temperadas e capacidade de ferramentas de engenharia personalizada orientada para o projeto. Ele aborda os pontos problemáticos típicos da usinagem CNC de peças de grande porte: fixação segmentada forçada, rigidez insuficiente sob cargas de corte pesadas, desgaste rápido da mandíbula e alto consumo de tempo de configuração.
Lembretes de seleção:
1. Compare a dimensão externa máxima da peça de trabalho com o curso de fixação efetivo da morsa, reserve uma margem de segurança adequada.
2. Para processamento pesado de peças brutas de aço, ferro fundido e ligas espessas, priorize a configuração de mandíbula dura.
3. Avalie o layout do furo de montagem da mesa da máquina para corresponder às especificações de montagem da base do torno. Entre em contato com nossa equipe de engenharia para requisitos de adaptação de mesa de máquina não padronizados.
4. Versões em estoque padrão permitem entrega rápida; recorra ao serviço de ferramentas personalizadas para peças brutas extragrandes ou demandas de projetos especiais.
Direto da fábrica da JWGRIP. Este torno é um acessório de atualização ideal para oficinas que realizam trabalhos de moldes, equipamentos pesados, novas energias e aeroespaciais de componentes de grande porte, fresamento, perfuração e mandrilamento.
Perguntas frequentes
Q1: O projeto de grande curso reduzirá a rigidez estrutural do corpo do torno?
Não. Este torno adota um corpo forjado com alívio de tensão para serviço pesado e um layout estrutural reotimizado para cenários de grande curso. Ele mantém alto desempenho antideformação mesmo com abertura máxima da mandíbula e pode suportar cortes com cargas pesadas de peças de grande porte.
Q2: Preciso substituir todo o torno após o desgaste das mandíbulas duras?
Não. Os insertos de mandíbula rígida são peças de reposição modulares independentes. Apenas as maxilas desgastadas necessitam de substituição, o que reduz os custos de manutenção a longo prazo na oficina.
Q3: Este torno pode funcionar com mesas rotativas de 4 eixos para usinagem multifacetada de peças de grande porte?
Sim. O contorno externo otimizado do corpo se adapta às condições de instalação de mesa rotativa de 4 eixos e suporta usinagem de indexação multifacetada para peças brutas de grandes tamanhos.
Q4: A modificação de ferramentas personalizadas está disponível para peças de dimensões especiais?
Sim. Nossa equipe de engenharia pode ajustar o curso de fixação, construir mandíbulas de perfil especial personalizadas e modificar a estrutura de montagem para atender às especificações exclusivas da peça e aos requisitos da máquina-ferramenta.
Q5: Ele pode lidar com fresamento em desbaste e fresamento de acabamento para peças de tamanho grande?
Sim. O corpo reforçado com alívio de tensão e a transmissão síncrona de alta precisão satisfazem os requisitos de fresamento em desbaste para cargas pesadas e de fresamento de acabamento de alta precisão para peças brutas de grandes dimensões.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
produtos relacionados
Recomendações de notícias