Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






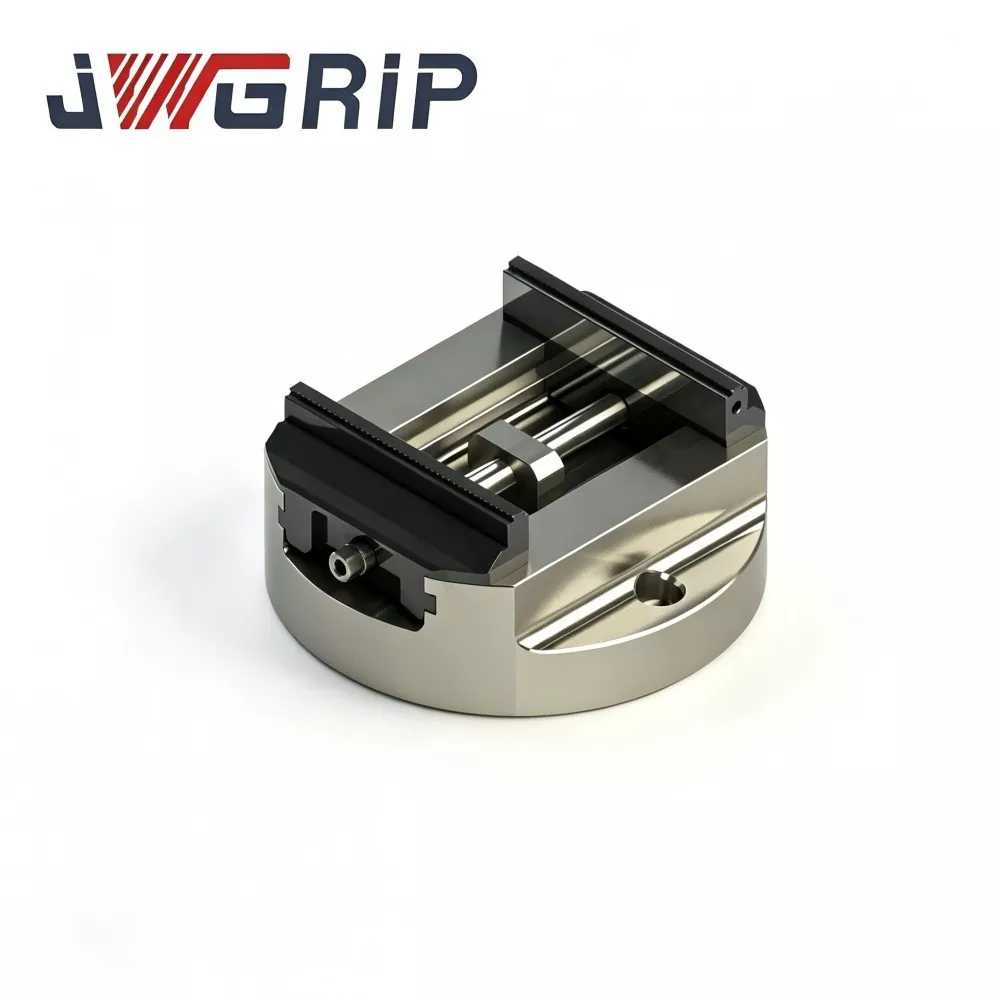
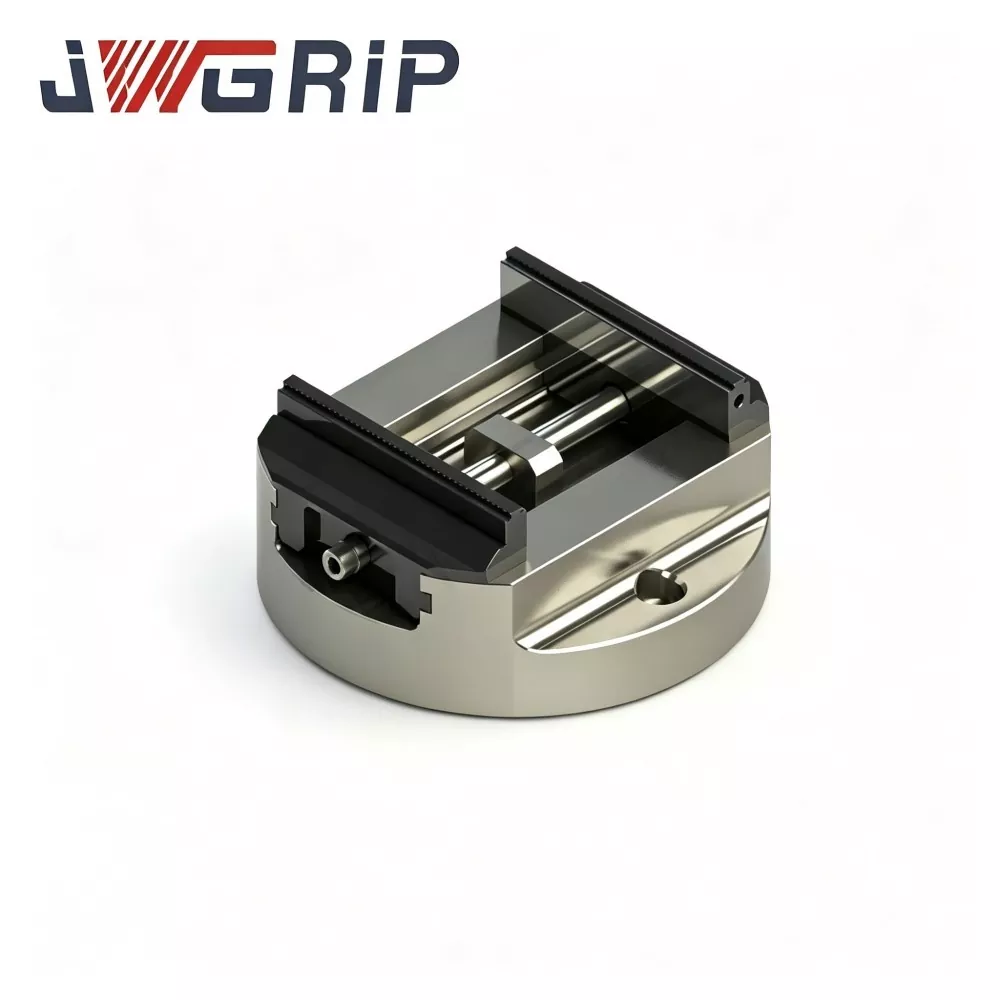
Torno CNC autocentrante de base redonda de alta precisão
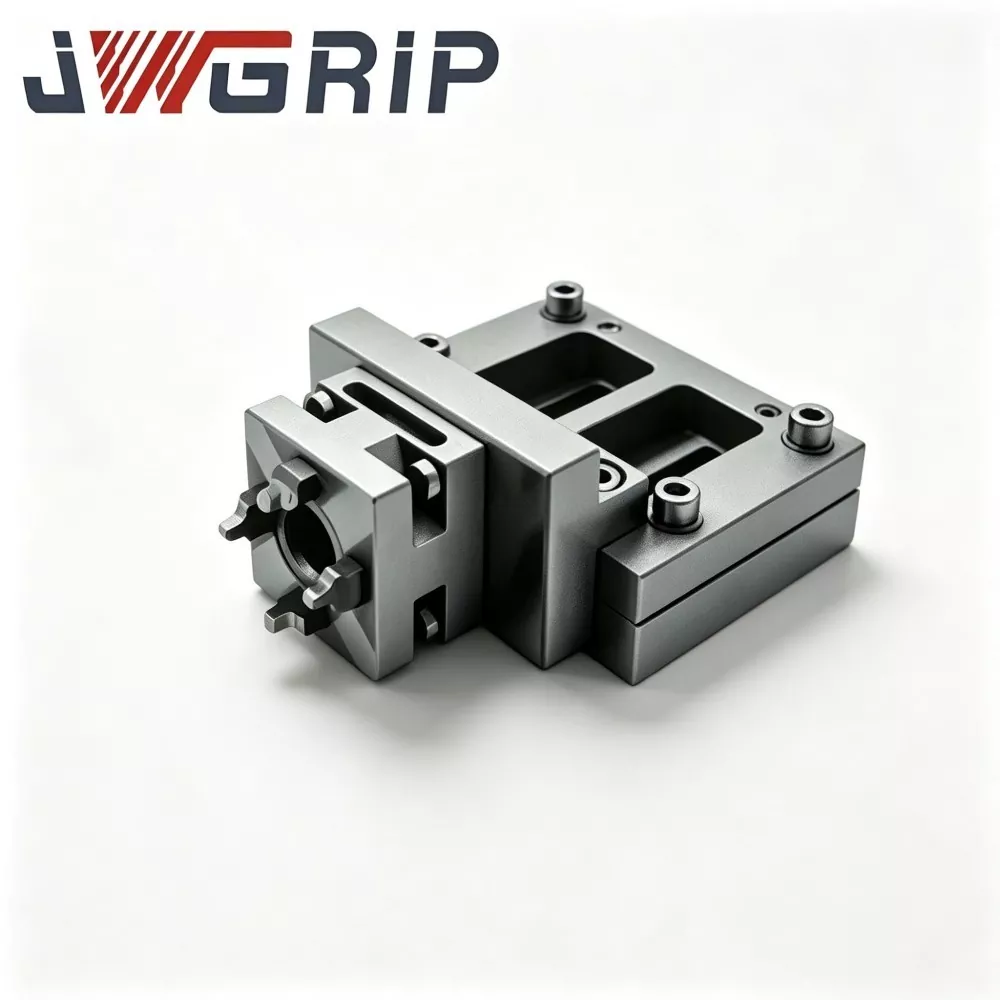
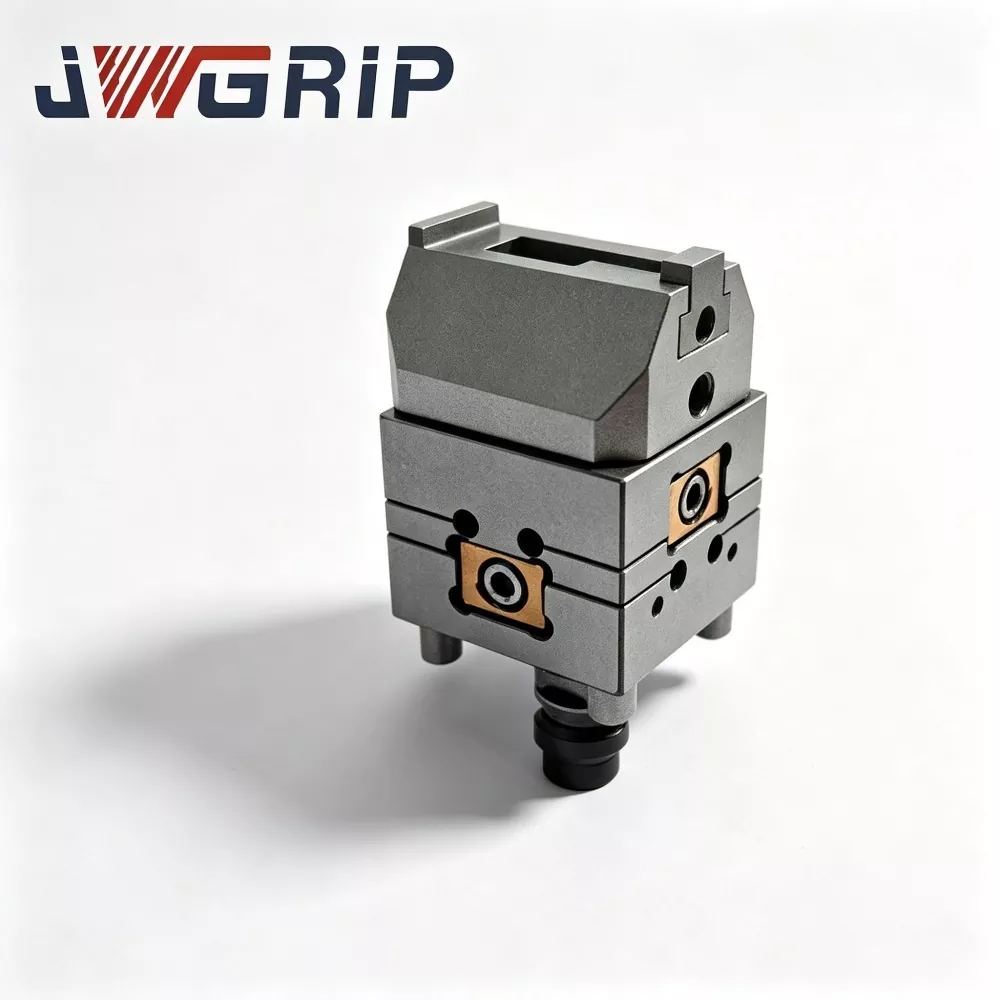
JWGRIP é o fabricante e fornecedor profissional de torno CNC autocentrante de base redonda de alta precisão personalizado para usinagem de 5 eixos na China, com modelos padrão totalmente em estoque para entrega global rápida. É um acessório de fixação CNC integrado de alta precisão, projetado profissionalmente para operações de usinagem CNC complexas de 5 eixos e multieixos. Adotando corpo de ferro dúctil premium e estrutura de guia endurecida por indução, ele integra desempenho de fixação repetível ultra-alto, layout compacto que economiza espaço e estabilidade de corte de alta rigidez em uma única unidade integrada.
Este torno autocentrante de base redonda de alta precisão apresenta uma repetibilidade de fixação do núcleo de ±0,01 mm, proporcionando desempenho de posicionamento ultraestável para processamento de peças de perfis complexos. Todos os principais componentes estruturais passam por um rigoroso tratamento de envelhecimento para alívio de tensões após usinagem em desbaste para eliminar completamente a fundição interna e as tensões de processamento, garantindo estabilidade estrutural a longo prazo. As guias endurecidas por indução proporcionam resistência superior ao desgaste durante fixações cíclicas frequentes, mantendo efetivamente a precisão de posicionamento consistente e evitando a atenuação da precisão causada pela operação de longo prazo.
A base redonda compacta e otimizada economiza espaço na mesa da máquina e evita efetivamente a interferência da ferramenta durante oscilação de grande ângulo e usinagem de indexação rotativa. Apresentando procedimentos de fixação simples e eficientes, reduz significativamente os erros de configuração induzidos pelo homem e maximiza o tempo de atividade do fuso. Amplamente aplicável ao processamento em lote de precisão de componentes aeroespaciais, peças automotivas e peças de moldes de alta qualidade, este acessório fabricado na China reduz significativamente o tempo de ajuste auxiliar e garante precisão dimensional confiável e consistente para tarefas de usinagem de precisão de alta complexidade.
Explicação do princípio de funcionamento
O torno CNC autocentrante de base redonda de alta precisão é uma unidade de fixação de precisão implantada principalmente em centros de usinagem CNC de 4 e 5 eixos, máquinas EDM e equipamentos de retificação de precisão.
Sua principal característica é a construção de base circular: em comparação com as morsas de base retangular, o design de base redonda aumenta a folga do movimento rotativo nas mesas da máquina e evita a necessidade de placas adaptadoras intermediárias volumosas.
A função de autocentralização é realizada pelo mecanismo de transmissão síncrona de parafuso de came de precisão interna:
1. Depois que a morsa estiver firmemente fixada à mesa de trabalho da máquina-ferramenta, coloque a peça de trabalho entre duas mandíbulas.
2. Opere o parafuso de acionamento central; o conjunto interno de parafusos de came aciona as mandíbulas duplas para se moverem para dentro em velocidade idêntica.
3. A peça de trabalho é centralizada automaticamente na linha central do fuso da máquina, sem necessidade de alinhamento manual tedioso do indicador comparador.
Usinagem de pontos problemáticos
A produção real em lote de múltiplos eixos expõe diversas limitações típicas das soluções convencionais de fixação de peças:
1. Folga rotativa insuficiente de tornos de base retangular
A base retangular ocupa grande área da mesa. Durante a inclinação de grande ângulo de máquinas de 4/5 eixos, ocorre frequentemente interferência entre a ferramenta e o fuso. Placas adaptadoras adicionais consomem ainda mais o deslocamento do eixo Z.
2. Atenuação de precisão causada pelo desgaste cíclico da guia
Sem tratamento de superfície de alta dureza, as superfícies de contato das guias desgastam-se gradualmente após ciclos de fixação massivos. Desvios de referência autocentrados, exigindo realinhamento manual repetido e redução do tempo de execução efetivo da máquina.
3.Dependência pesada da operação de centralização manual
Os tornos tradicionais exigem que operadores experientes concluam a centralização do relógio comparador. A inconsistência de posicionamento derivada de diferenças de habilidade do operador será ampliada em cortes complexos em vários ângulos, resultando em sucata de peças de alto valor.
4. A invasão de contaminantes reduz a vida útil do dispositivo
Estruturas mal vedadas permitem que fluidos de corte e cavacos de metal entrem nos conjuntos internos da transmissão. Partículas abrasivas aceleram o desgaste dos componentes e provocam falhas de travamento na produção contínua de longo prazo.

Composição da montagem
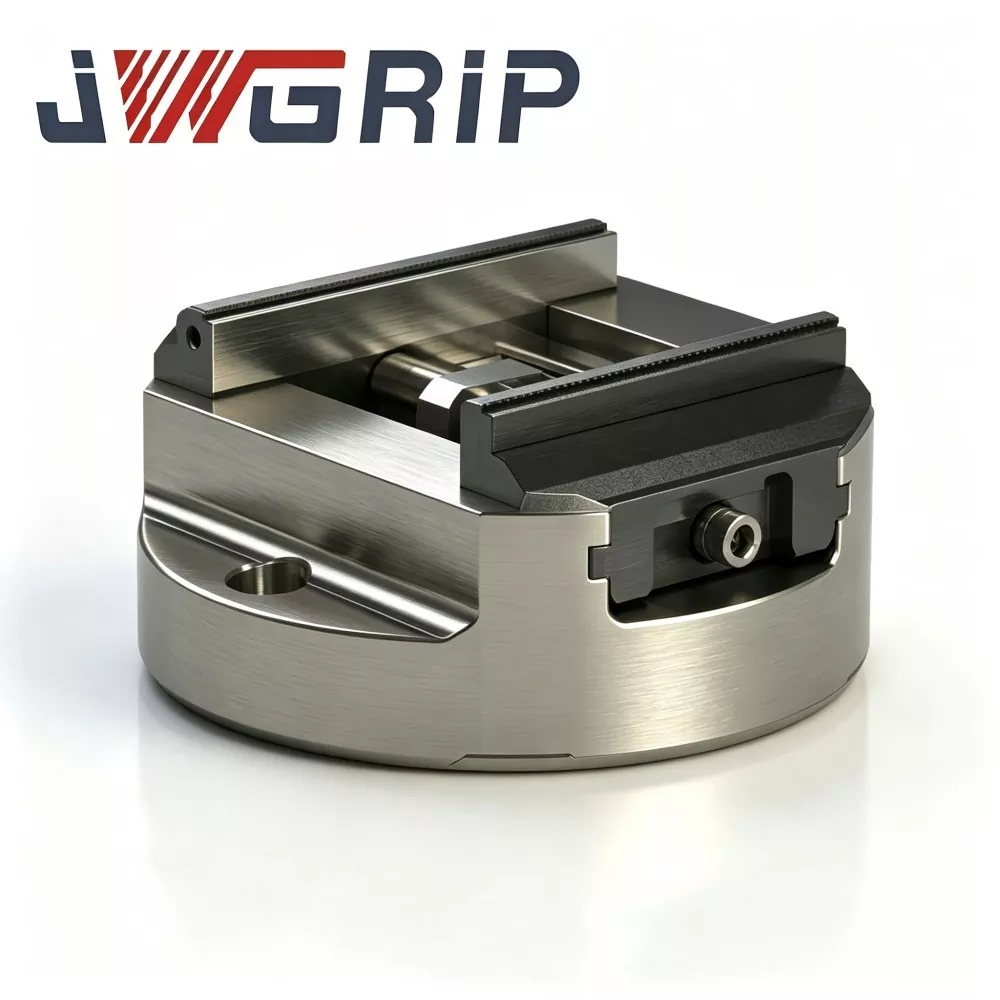
O torno CNC autocentrante de base redonda de alta precisão JWGRIP consiste em cinco conjuntos funcionais principais:
① Corpo principal de base redonda de ferro dúctil de alta qualidade com alívio de tensão
② Grupo de guia de precisão endurecido por indução
③ Unidade de acionamento de mandíbula dupla síncrona com parafuso de came interno
④ Interface de montagem de mandíbula intercambiável (para mandíbulas duras / mandíbulas macias)
⑤ Conjunto de vedação totalmente fechado, resistente a lascas e refrigerante
1. Corpo principal de base redonda de ferro dúctil com alívio de tensão
Fundição de ferro dúctil premium com tratamento de envelhecimento multirredondo para alívio de tensões. Excelente característica de amortecimento de vibrações suprime marcas de trepidação de corte. O contorno da base circular melhora a folga rotacional para equipamentos de 4/5 eixos.
2. Grupo de guia de precisão endurecido por indução
As superfícies de contato das guias recebem tratamento de endurecimento por indução, atingindo alta dureza superficial. Superfícies deslizantes retificadas com precisão garantem movimento de baixo atrito e resistência ao desgaste a longo prazo sob ciclos frequentes de abertura e fechamento.
3. Unidade de acionamento de mandíbula dupla síncrona de parafuso de came interno
A transmissão por parafuso de came fabricada com precisão proporciona movimento perfeitamente sincronizado para duas mandíbulas. Realiza a centralização automática da peça, independentemente da posição inicial de colocação da peça.
4. Interface de montagem de mandíbula intercambiável
Suporta troca rápida entre mandíbulas duras e mandíbulas macias de alumínio. Os usuários podem adotar mandíbulas macias para pré-usinagem de perfis especiais sem adquirir acessórios extras dedicados.
5. Conjunto de vedação totalmente fechado
O invólucro de vedação envolve o parafuso de came interno e a câmara guia, bloqueando lascas de metal e respingos de líquido refrigerante, protegendo os componentes móveis de precisão contra contaminação abrasiva.
Destaques diferenciados de desempenho central
1. Precisão de fixação repetida de ±0,01 mm garantida
Verificado por equipamentos de inspeção de fábrica para cada unidade acabada, não apenas parâmetro teórico. Consistência estável da primeira peça entre lotes, reduzindo efetivamente a taxa de rejeição e o volume de retrabalho para componentes multieixos de alto valor.
2. Geometria de base redonda otimizada para movimento rotativo multieixo
O contorno circular maximiza o envelope de trabalho rotativo da máquina. Elimina a perda de deslocamento do eixo Z causada por placas adaptadoras extras. Fornece espaço suficiente para evitar durante usinagens rotativas e inclinadas complexas e permite a adoção de parâmetros de corte mais agressivos.
3. Excelente desempenho de amortecimento de vibrações do corpo de ferro dúctil
O material de ferro dúctil absorve eficazmente as vibrações de corte. Restringe marcas de vibração geradas em condições de corte pesado. Melhora a qualidade da superfície da peça acabada e prolonga a vida útil da ferramenta.
4. Superfícies móveis de chave endurecidas por indução HRC 58-62
Superfícies críticas de guia e parafuso de came atingem dureza HRC 58-62. Mantém o desempenho de autocentralização estável após milhões de ciclos de fixação e retarda a deterioração da precisão induzida pela abrasão da superfície.
5. Construção de vedação com isolamento de contaminação totalmente fechada
Protege as peças internas da transmissão de precisão contra cavacos e respingos de líquido refrigerante em condições normais de oficina CNC. Prolonga a vida útil do acessório e estabiliza o desempenho contínuo da produção em lote.
6. Mandíbula dura/macia intercambiáveis, além de capacidade de modificação personalizada orientada ao projeto
A interface de troca rápida da mandíbula se adapta a perfis diversificados de peças de trabalho. JWGRIP fornece serviço de engenharia personalizado: ajuste o layout de montagem da base, o contorno da mandíbula e o curso de fixação para satisfazer os requisitos especiais da mesa da máquina e da peça de trabalho.
Setores de aplicação típicos
1. Fabricação de componentes de precisão aeroespaciais
Pás de turbina, estruturas estruturais, componentes relacionados ao trem de pouso com requisitos rígidos de tolerância e contornos espaciais complexos. O desempenho estável de autocentralização atende às demandas de fresamento e perfuração multiângulo de 5 eixos para peças aeroespaciais de alto valor.
2. Produção de componentes automotivos e automobilísticos
Carcaças de motores, caixas de transmissão, peças estruturais de suspensão. Adequado para fresamento de alta velocidade de peças de liga de alumínio e liga de titânio em equipamentos de 4 eixos/5 eixos.
3. Fabricação de moldes e matrizes
Núcleos de moldes de injeção, componentes de matrizes de estampagem. A alta rigidez e a precisão do posicionamento repetido proporcionam acabamento superficial fino e dimensões precisas dos recursos para tarefas de fabricação de moldes.
4. Usinagem de precisão de uso geral
Trabalho de centro de usinagem vertical/horizontal, incluindo fresamento, furação, retificação e rosqueamento. Fixação universal confiável para pedidos de peças multivariadas com lotes mistos.
Fluxo de trabalho de instalação
1. Limpe completamente o plano de montagem da mesa de trabalho da máquina-ferramenta e vise a superfície de referência inferior da base redonda. Remova lascas de metal, resíduos de líquido refrigerante e manchas de óleo. Pequenas partículas estranhas acionarão o deslocamento de montagem e causarão desvio de posicionamento durante operações de indexação rotativa multieixos.
2. Coloque a morsa na mesa de trabalho da máquina-ferramenta e alinhe as posições dos orifícios de montagem. Aperte os parafusos de fixação de acordo com as especificações de torque indicadas no manual oficial. Confirme se o torno está firmemente preso sem oscilação.
3. Coloque a peça de trabalho entre as mandíbulas, opere o parafuso de acionamento central para finalizar a fixação autocentrante automática. Troque as mandíbulas duras/macias de acordo com o material da peça e o contorno externo.
4. Executar simulação de marcha lenta da máquina para movimentos de indexação de inclinação multieixos. Verifique se há interferência mecânica e tendência de deslocamento da peça sob cargas de corte simuladas.
5. Conclua a validação de corte de teste por peça de teste. Inspecione os índices de tolerância dimensional e geométrica. Somente inicie a produção em massa formal depois que o desempenho da centralização e fixação atender aos requisitos de engenharia.
Lista de verificação de manutenção
1. Manutenção diária
Após cada mudança de usinagem, limpe as faces de trabalho da mandíbula e a superfície de referência inferior da base redonda. Limpe cavacos e respingos de refrigerante para eliminar fontes de desvio de posicionamento.
2. Lubrificação periódica
Abra o acesso para manutenção do conjunto de vedação em intervalos regulares. Injete lubrificante antidesgaste adequado para a unidade interna de transmissão do parafuso excêntrico, para manter suave o movimento de abertura e fechamento da mandíbula.
3. Inspeção de peças de desgaste
Inspecione periodicamente as superfícies de contato da mandíbula. Substitua ou reafie as mandíbulas quando arranhões ou desgastes prejudicarem a qualidade da fixação. NÃO continue a produção com mandíbulas desgastadas.
4. Verificação de precisão trimestral
A cada trimestre, desmonte o torno da mesa de trabalho. Inspecione o dado de base redonda quanto a hematomas e indentações. Meça a precisão de repetição autocentrada com ferramentas de metrologia e detecte desvios sutis de precisão antes dos riscos de descarte de lotes.
5. Proteção de armazenamento ocioso de longo prazo
Limpe completamente toda a unidade do torno. Aplique revestimento antiferrugem nas superfícies de referência e de trabalho da mandíbula. Armazene em ambiente seco e à prova de poeira.
6. Notas sobre operações proibidas
Proibir fixação excessiva. Nunca bata no corpo do torno ou nas mandíbulas com ferramentas pesadas para evitar deformação da base e dos componentes internos da transmissão.
Referência de seleção de aquisições
Valor central do torno CNC autocentrante de base redonda de alta precisão JWGRIP:
① layout de base circular otimizado para vários eixos
② precisão de fixação repetida de ±0,01 mm validada de fábrica
③ corpo de ferro dúctil com absorção de vibração
④ superfícies móveis de alta dureza endurecidas por indução
⑤ estrutura intercambiável de mandíbula dura e macia e capacidade de engenharia personalizada
Ele resolve problemas de usinagem multieixos: folga rotativa insuficiente, erro humano de centralização manual, desvio de precisão causado por desgaste cíclico, baixa adaptabilidade para peças de trabalho de perfis variados.
Lembretes de seleção:
1. Compare a dimensão externa máxima da peça de trabalho com o curso de fixação eficaz da morsa e reserve uma margem de segurança razoável.
2. Confirme o layout do orifício de montagem da mesa da máquina; avalie a condição de compatibilidade se for compatível com placas de base de ponto zero. O serviço de modificação personalizada está disponível para requisitos de instalação não padrão.
3. Selecione o tipo de mandíbula: escolha mandíbulas duras para peças de metal com alta força de corte; adote mandíbulas macias para pré-usinagem de peças brutas de perfis especiais. Prepare conjuntos de mandíbulas sobressalentes para produção de variantes de alta mistura.
4. Versões de estoque padrão proporcionam entrega rápida; adote o serviço de engenharia personalizada OEM para dimensões de montagem especiais ou demandas especiais de perfil de mandíbula.
Perguntas frequentes
Q1: O torno CNC autocentrante de base redonda de alta precisão pode ser montado em mesas rotativas de 4 eixos e estilo berço de 5 eixos?
Sim. Seu design de base circular otimiza a folga do eixo rotativo para equipamentos de 4 eixos e de 5 eixos tipo berço. Calcule a altura geral do acessório para avaliação anticolisão antes da instalação. A modificação personalizada do layout do furo de montagem pode ser realizada para especificações especiais de mesa rotativa.
Q2: Podem ser usadas mandíbulas macias neste torno?
Absolutamente sim. Adota interface de montagem de mandíbula intercambiável. As mandíbulas duras e as mandíbulas macias de alumínio podem ser trocadas livremente para satisfazer diferentes requisitos de processamento de peças de trabalho.
Q3: Qual é a precisão garantida do posicionamento repetido?
A precisão de fixação repetida garantida atinge ±0,01 mm, cada unidade passa por inspeção no equipamento de metrologia da fábrica.
Q4: O JWGRIP oferece suporte a pedidos personalizados OEM / ODM?
Sim. Oferecemos serviço completo de engenharia personalizada OEM, incluindo marcação de logotipo, ajuste de dimensão e configuração de material especial para satisfazer demandas personalizadas em nível de projeto.
Q5: Quais são os pontos-chave para a manutenção diária?
Beneficiando-se do design de vedação totalmente fechado, não são necessários trabalhos pesados de manutenção. Operações principais: manter as superfícies externas limpas de cavacos, realizar lubrificação regular da transmissão interna do parafuso excêntrico e inspecionar periodicamente o estado de desgaste da mandíbula.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
Recomendações de notícias