Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






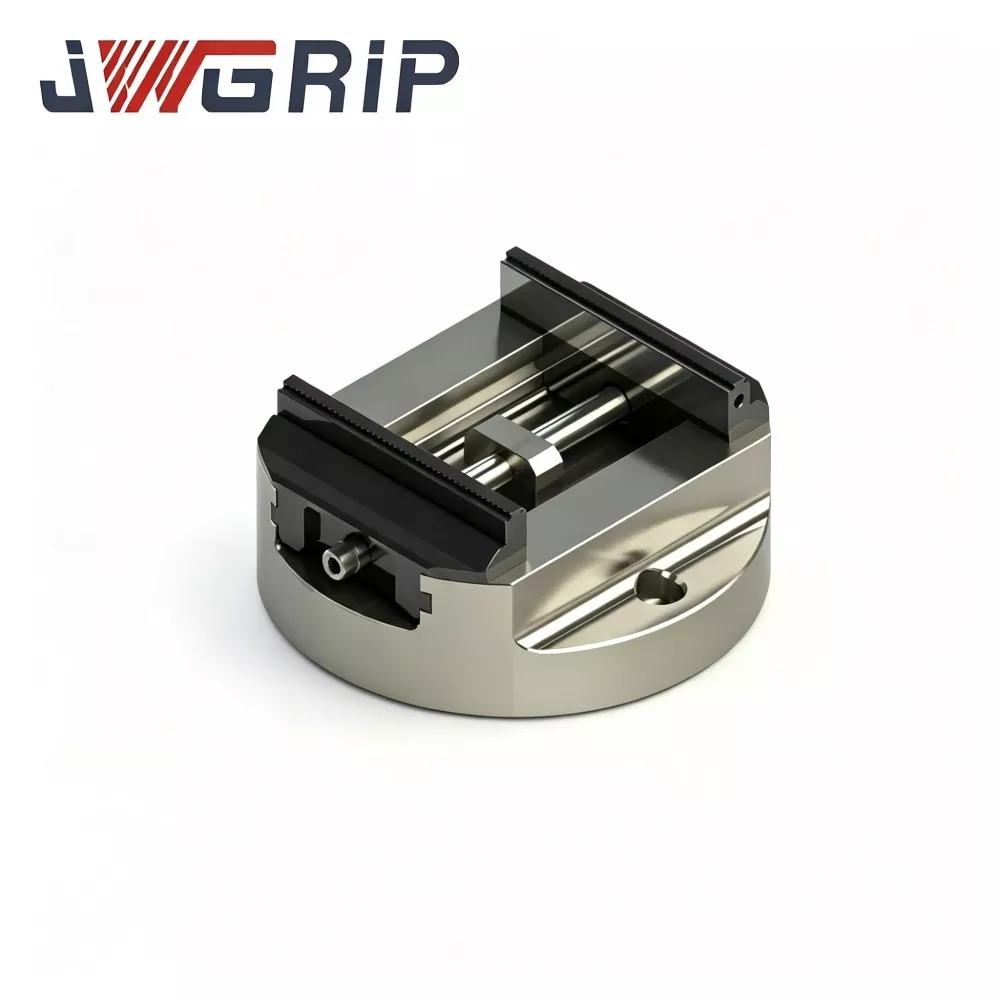
Torno autocentrante de base redonda para serviços pesados para usinagem de 5 eixos
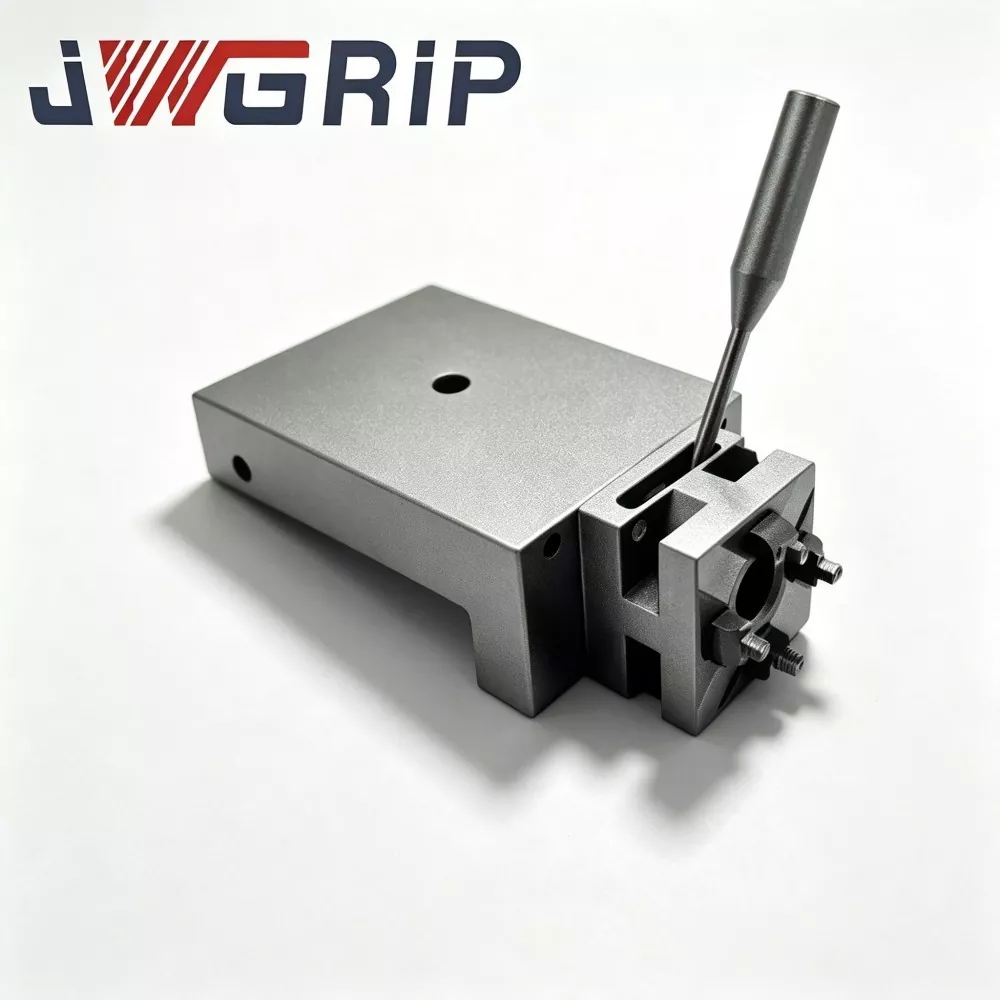
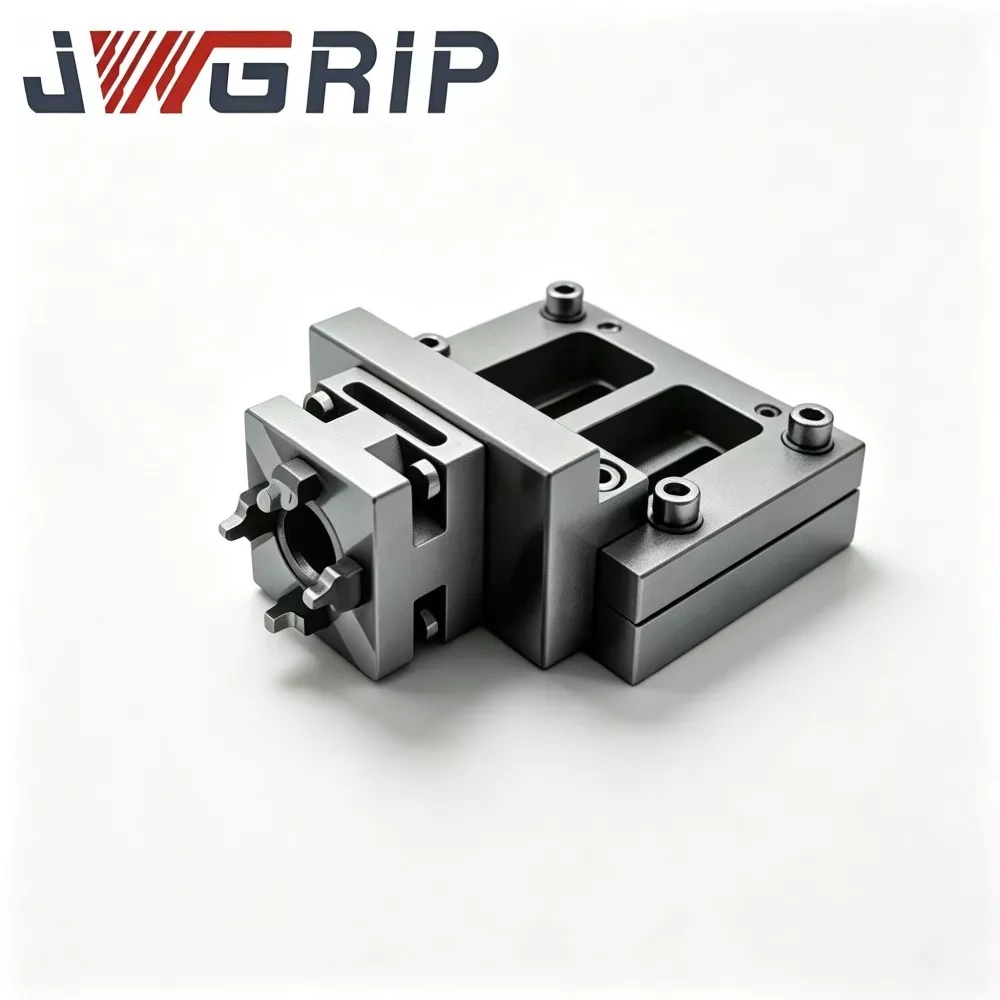
JWGRIP é o fabricante e fornecedor profissional de torno autocentrante de base redonda resistente com novo design para usinagem de 5 eixos na China, com especificações padrão totalmente em estoque para entrega oportuna do projeto. É um dispositivo de fixação integrado de alta rigidez especialmente desenvolvido, otimizado profissionalmente para cenários de usinagem simultânea de 5 eixos de alta carga, tipo berço e mesa rotativa. Adotando uma estrutura de base redonda espessada atualizada e fabricada com materiais de alta qualidade e rigorosos padrões de produção industrial, ela integra forte rigidez anti-tombamento, configuração de peça de trabalho de alta eficiência e estrutura modular durável em uma única unidade integrada.
Este torno autocentrante de base redonda de alto desempenho e resistente apresenta excelente rigidez anti-tombamento, operação de fixação eficiente, vida útil ultralonga e manutenção modular fácil de usar. A base redonda espessada é feita de liga de aço de alta resistência e passa por vários processos de envelhecimento com alívio de tensão para eliminar completamente a tensão residual interna, mantendo o desempenho estrutural estável sob alternância de torque de corte pesado e condições de oscilação de grande ângulo. Os conjuntos de transmissão de centralização do núcleo são finalizados com tecnologia de retificação de ultraprecisão, garantindo desempenho de centralização preciso e consistente após indexação rotativa repetida e operação cíclica de longo prazo.
Com excelente resistência à erosão de cavacos e corrosão por líquido refrigerante, o torno autocentrante de base redonda para serviços pesados para usinagem de 5 eixos evita efetivamente o desgaste dos componentes internos e a atenuação da precisão em ambientes severos de oficina. Amplamente aplicável a componentes de moldes pesados, peças estruturais de liga de alta resistência, peças rotativas para serviços pesados e fundições mecânicas de precisão, este acessório fabricado na China fornece soluções de fixação estáveis, confiáveis e de alta carga para oficinas globais de usinagem CNC de corte pesado de 5 eixos.
Gargalos do mundo real
1. Momento de capotamento em grandes ângulos de inclinação
Quando a mesa do berço gira a peça de trabalho para uma inclinação de 45° a 90°, o momento gravitacional combinado mais a força de corte tangencial geram uma enorme carga de tombamento na base do torno. Tornos de base redonda comuns de parede fina produzem microdeformação, causando mudança de referência de centralização e inconsistência dimensional multifacetada após a indexação.
2. Pesada demanda de fixação em branco sólido
Aço para moldes, peças fundidas espessas e peças brutas de liga de alta resistência exigem uma força de fixação muito alta para resistir ao impacto de corte inclinado em 5 eixos. Conjuntos comuns de transmissão por cremalheira sofrem deformação elástica sob alta força de fixação, levando a movimentos assimétricos da mandíbula e deslizamento parcial da peça.
3. Alinhamento de dados na máquina demorado
Os projetos convencionais de base redonda não possuem dados de montagem concêntricos otimizados. Cada instalação de torno na mesa de suporte requer ajustes repetidos do relógio comparador, consumindo tempo auxiliar substancial sem corte.
4. Contaminação severa da oficina de 5 eixos
A usinagem de 5 eixos gera respingos massivos de refrigerante e cavacos de metal em todas as direções. A vedação inadequada permite que contaminantes invadam a câmara interna de transmissão, causando emperramento, corrosão e deterioração progressiva da precisão.
5. Alto custo de manutenção na produção contínua de cargas pesadas
Os projetos de mandíbulas não modulares forçam a substituição completa da morsa quando as superfícies das mandíbulas se desgastam sob a fixação de cargas pesadas a longo prazo, aumentando as despesas operacionais da oficina a longo prazo.
O torno autocentrante de base redonda resistente JWGRIP é projetado contra todos os gargalos mencionados acima por meio de cinco medidas principais: base redonda reforçada espessada, transmissão de seção transversal ampliada para serviço pesado, dados de montagem otimizados para mesa de berço, vedação completa de labirinto multicamadas e sistema modular de mandíbula rígida substituível.
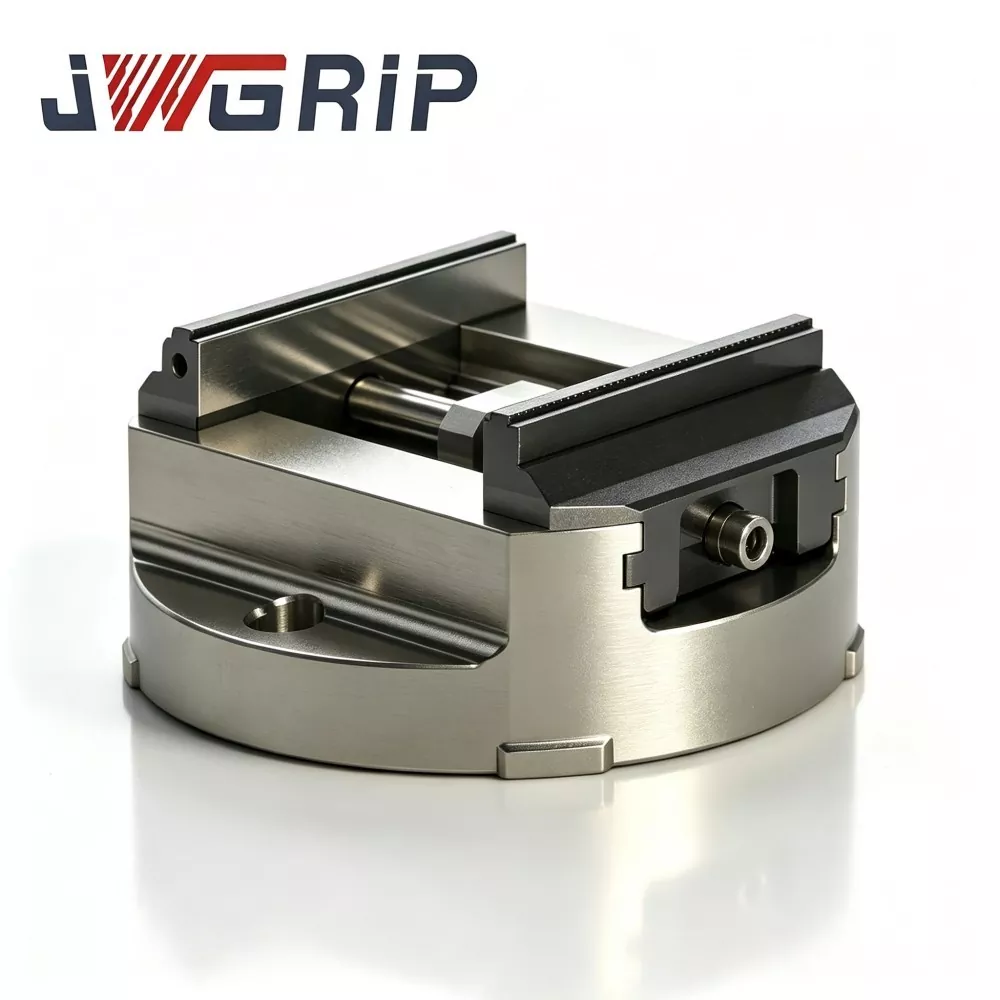
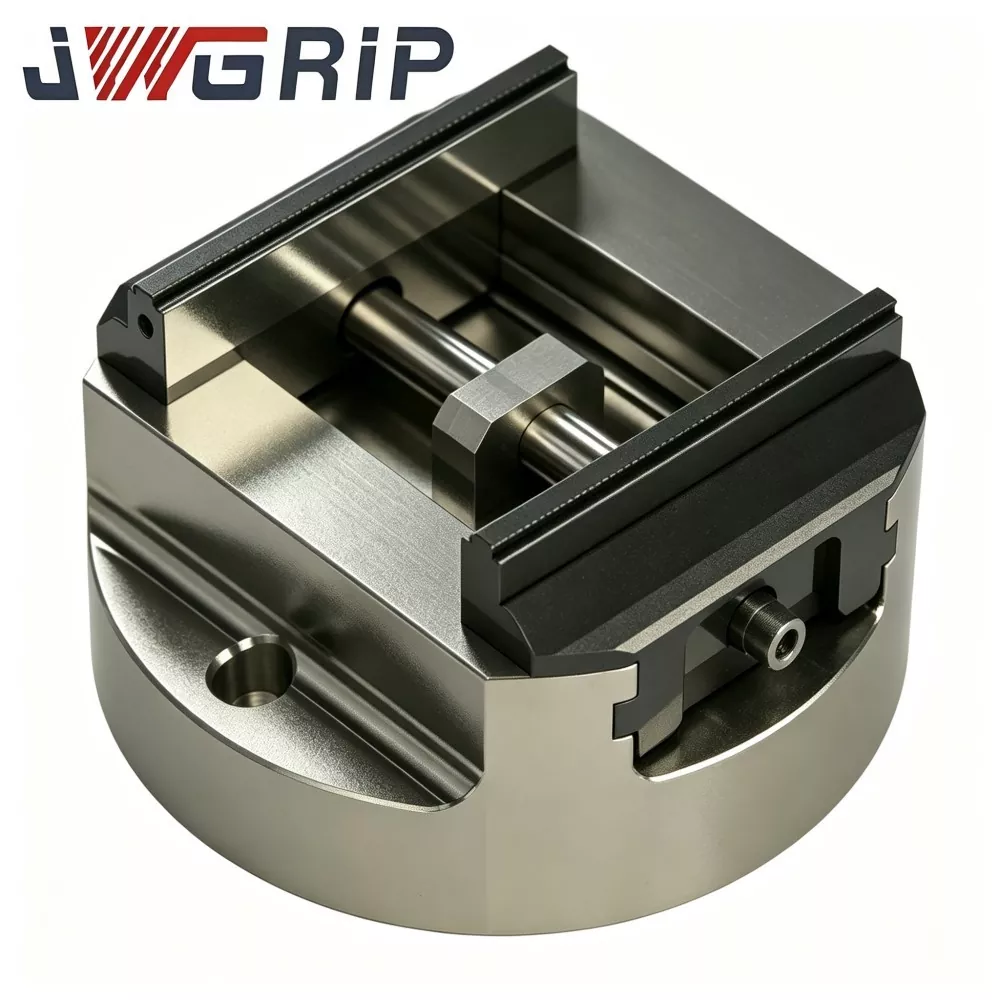
Composição da montagem
O torno autocentrante de base redonda resistente JWGRIP para usinagem de 5 eixos consiste em cinco conjuntos principais:
· Base redonda reforçada e espessada com alívio de tensão
· Unidade de transmissão de cremalheira síncrona de seção transversal ampliada para serviços pesados
· Conjunto modular de mandíbulas rígidas substituíveis de alta dureza
· Plataforma de referência de montagem otimizada para mesa de apoio
· Unidade de vedação totalmente fechada em labirinto multicamadas
1. Base redonda reforçada e espessada
Fundição de parede espessa de aço-liga de alta resistência com disposição radial densa de nervuras de reforço. Vários ciclos de envelhecimento que aliviam o estresse eliminam o estresse residual. Sob a inclinação de grande ângulo da mesa base e a força de corte pesada, a base suprime efetivamente a microdeformação e mantém a estabilidade do ponto de referência de centralização após indexação repetida.
2. Transmissão de cremalheira síncrona para serviço pesado
Componentes de cremalheira temperados com seção transversal ampliada resistem à deformação elástica de alta força de fixação. As mandíbulas duplas mantêm o deslocamento síncrono de alta precisão mesmo ao fixar peças sólidas pesadas, evitando força de fixação assimétrica e deslizamento parcial da peça em condições de corte inclinado de 5 eixos.
3. Sistema modular de mandíbula rígida substituível
As mandíbulas rígidas adotam um design modular destacável independente. Várias opções de perfis de mandíbula disponíveis para peças cilíndricas, escalonadas e irregulares para serviços pesados. Após um longo desgaste de fixação por carga pesada, as mandíbulas podem ser substituídas separadamente sem alterar todo o torno.
4. Dados de montagem otimizados para mesa de apoio
O ponto de referência concêntrico do círculo externo e o layout do pino de localização/orifício de montagem seguem os padrões convencionais de mesa de suporte. A instalação de posicionamento direto é suportada, reduzindo a dependência de placas adaptadoras personalizadas e reduzindo a tolerância de montagem empilhada introduzida pelas peças de transição.
5. Vedação totalmente fechada de labirinto multicamadas
A estrutura em labirinto de vários estágios e os anéis de vedação de borracha resistentes ao desgaste criam uma proteção com múltiplas barreiras. Ele isola respingos massivos de refrigerante e cavacos de metal da usinagem de 5 eixos contra a invasão da câmara interna de transmissão de carga pesada, evitando travamento da transmissão e atenuação de precisão.
Resumo de trabalho
Depois que o torno for fixado no plano de montagem da mesa de suporte por meio de pinos e parafusos de localização, coloque a peça de trabalho pesada entre as mandíbulas duras. Ative a transmissão síncrona interna para serviços pesados; as mandíbulas duplas se movem de forma síncrona para finalizar a fixação de centralização automática. Quando a mesa base executa inclinação de grande ângulo e indexação rotativa para usinagem multifacetada, a base redonda reforçada e espessada resiste ao momento de tombamento. A vedação em labirinto multicamadas protege as peças internas da transmissão. As mandíbulas modulares podem ser trocadas para combinar com diversas geometrias de peças pesadas.
Principais destaques técnicos
1. Construção de base redonda reforçada e espessada com excelente desempenho anti-tombamento
Diferente dos tornos de base redonda comuns de parede fina, a parede espessada, o layout denso das nervuras de reforço radial e o alívio de tensão multiciclo aumentam muito a rigidez estrutural. Sob o enorme momento de tombamento gerado pela inclinação de grande ângulo da mesa base junto com a força de corte de carga pesada, a microdeformação da base circular é efetivamente suprimida. O ponto de referência de centralização permanece estável após repetidos movimentos de indexação, garantindo consistência dimensional de usinagem multifacetada para peças de trabalho pesadas.
2. Conjunto de transmissão de cremalheira síncrona de alta resistência e serviço pesado
Componentes de cremalheira temperados com seção transversal ampliada resistem à deformação elástica de alta força de fixação. Mesmo ao fixar peças sólidas pesadas, as mandíbulas duplas mantêm o deslocamento síncrono de alta precisão, evitando força de fixação assimétrica e deslizamento parcial da peça em condições de corte inclinado de 5 eixos. Satisfaça as demandas de fixação de cargas pesadas de aço para moldes, peças fundidas espessas e peças brutas de liga de alta resistência.
3. Dados de montagem otimizados para mesas rotativas de 5 eixos estilo berço convencionais
O ponto de referência concêntrico do círculo externo e o layout do pino de localização/orifício de montagem seguem os padrões convencionais de mesa de suporte. A instalação de posicionamento direto é suportada, reduzindo a dependência de placas adaptadoras personalizadas. Ele reduz a tolerância de montagem empilhada introduzida pelas peças de transição e reduz a carga de trabalho de preparação de acessórios de pré-produção.
4. Unidade de vedação totalmente fechada de labirinto multicamadas
A estrutura em labirinto de vários estágios e os anéis de vedação de borracha resistentes ao desgaste criam uma proteção com múltiplas barreiras. Ele isola respingos massivos de refrigerante e cavacos de metal da usinagem de 5 eixos da invasão da câmara interna de transmissão de carga pesada. Evite o bloqueio da transmissão e a atenuação de precisão causada por poluentes da oficina, melhore o desempenho do serviço durável sob produção em massa contínua de carga pesada.
5. Sistema modular de mandíbula rígida substituível de alta dureza
As mandíbulas rígidas adotam um design modular destacável independente. Após um longo desgaste de fixação por carga pesada, as mandíbulas podem ser substituídas separadamente sem alterar todo o torno. Várias opções de perfis de mandíbula estão disponíveis para peças cilíndricas, escalonadas e irregulares para serviços pesados, proporcionando configuração flexível para diferentes lotes de produção.
6. Suporte completo de engenharia de desenvolvimento personalizado OEM
Como fabricante de acessórios com sede na China, a fábrica JWGRIP oferece suporte ao desenvolvimento personalizado de OEM orientado a projetos. O ajuste direcionado inclui modificação do curso de fixação, desenvolvimento de perfil de mandíbula especial, re-layout de furos de montagem para mesas de suporte não padrão e otimização especial de classificação de carga pesada, satisfazendo demandas de fixação personalizadas de projetos complexos de processamento de carga pesada de 5 eixos.
Setores de aplicação
1. Fabricação de moldes para serviços pesados
Núcleos de molde grandes, inserções de molde pesadas e componentes de base de molde espessos. A fixação de carga pesada resiste ao impacto do desbaste de 5 eixos. A base redonda anti-tombamento garante a consistência dimensional da indexação multifacetada, reduzindo a taxa de refugo de teste do molde e encurtando o ciclo de desenvolvimento do molde.
2. Usinagem de peças estruturais de liga de alta resistência
Blanks de liga aeroespacial de alta resistência, estruturas estruturais pesadas. A centralização síncrona de alta precisão atende aos rigorosos requisitos de coaxialidade e tolerância posicional para componentes de liga de alto valor.
3. Processamento de ferro fundido pesado e peças de fundição
Blanks fundidos grossos, fundições mecânicas pesadas. A transmissão para serviço pesado e a configuração de mandíbula rígida suportam fresamento em desbaste com alta remoção de material de peças fundidas sob condições de inclinação de 5 eixos.
4. Produção de equipamentos pesados e componentes de máquinas de engenharia
Placas de base grandes, suportes estruturais pesados e peças pesadas com recursos rotativos. Ampla faixa de força de fixação e base anti-tombamento adaptam-se a diversas geometrias de peças de equipamentos pesados.
5. Fabricação de peças estruturais pesadas com nova energia
Grandes estruturas estruturais para alojamento de baterias, chassis pesados. Fresamento e furação multifacetados de 5 eixos com desempenho de centralização estável suportam o rendimento da produção em massa.
6. Oficinas gerais de precisão multieixos para cargas pesadas
Peças variadas de características rotativas mecânicas pesadas. Suporta troca frequente de variantes de peças pesadas. O ponto de referência de montagem otimizado para mesa de apoio reduz o trabalho de configuração de acessórios para oficinas de 5 eixos.
Fluxo de trabalho de instalação
1. Inspeção de limpeza pré-instalação
Limpe completamente o plano de montagem da mesa rotativa do berço, a face de contato inferior da base redonda e os orifícios dos pinos de localização. Remova completamente lascas de metal, resíduos de líquido refrigerante e manchas de óleo. Pequenas partículas estranhas causarão inclinação da morsa, amplificarão o desvio sob inclinação de grande ângulo da mesa base e degradarão seriamente a precisão da usinagem multifacetada de peças de trabalho pesadas.
2. Posicionamento e fixação de dados
Coloque o torno no plano de montagem da mesa do suporte e insira os pinos de localização. Execute o ajuste de centralização do relógio comparador referenciando o dado concêntrico externo da base redonda. Após a centralização estar concluída, aperte os parafusos de montagem estritamente de acordo com o valor de torque especificado pela máquina-ferramenta. Verifique novamente se o torno está firmemente fixado sem tremer ou folga posicional.
3. Ajuste de fixação de peças pesadas
Coloque a peça de trabalho resistente entre as mandíbulas duras. Ative o mecanismo de fixação autocentrante síncrono. Ajuste a força de fixação de acordo com o material da peça e o processo de corte. Aplique força de fixação suficientemente alta para peças sólidas pesadas para resistir à carga combinada de momento de tombamento de inclinação de 5 eixos e força de corte de fresamento. Evite força de fixação insuficiente que leve ao deslizamento da peça.
4. Verificação de operação ociosa em toda a faixa base
Execute o movimento ocioso de indexação rotativa e inclinação de faixa completa da mesa de apoio. Simule as condições reais de trabalho de 5 eixos, inspecione quanto a interferência mecânica, verifique se não ocorre nenhuma tendência de deslocamento da peça de trabalho sob o momento de tombamento e a carga de corte simulados. Somente passar no teste de marcha lenta pode entrar na fase de corte de teste.
5. Validação da precisão do corte experimental
Execute usinagem de corte de teste usando blank de teste para serviço pesado. Meça índices dimensionais e de tolerância geométrica multifacetados. Confirme que a estabilidade de centralização e o desempenho anti-tombamento satisfazem os requisitos de engenharia antes do processamento formal de produção em massa.
Regime de Manutenção
1. Manutenção de rotina diária Após cada turno de produção, limpe as faces de fixação da mandíbula rígida e a superfície de referência inferior da base redonda. Remova cavacos acumulados e resíduos de líquido refrigerante para eliminar fontes de desvio de posicionamento.
2. Trabalho de lubrificação semestral Acesso aberto para manutenção da unidade de vedação. Injete graxa lubrificante antidesgaste especial de alta viscosidade no par interno de transmissão de cremalheira de carga pesada. Mantenha o movimento síncrono da mandíbula suave e estabilize o status da lacuna de transmissão sob produção contínua de indexação de 5 eixos.
3. Inspeção regular de peças vestíveis Inspecione periodicamente as superfícies de contato das mandíbulas duras. Substitua as garras modulares de forma independente quando arranhões ou desgaste degradarem a qualidade da fixação. NÃO continue executando a produção com mandíbulas desgastadas; isso causará erros de centralização em peças de trabalho pesadas.
4. Procedimento trimestral de verificação de dados Desmonte o torno da mesa base a cada trimestre. Inspecione a superfície inferior da base redonda para ver se há hematomas ou reentrâncias. Meça a precisão de repetição autocentrada com medidores e detecte desvios sutis de precisão antes de incidentes de sucata de produção em massa.
5. Proteção contra armazenamento ocioso de longo prazo Limpe totalmente toda a unidade do torno quando mantida fora de serviço por longos períodos. Aplique uma camada protetora antiferrugem nas superfícies de referência de base redonda e nas superfícies de trabalho da mandíbula. Armazene em ambiente seco e à prova de poeira.
6. Regras de operação proibida Proíbe fixação excessiva e fixação excessiva da peça de trabalho. Nunca bata no corpo do torno ou nas mandíbulas com ferramentas pesadas para evitar deformação da base redonda e danos aos componentes internos da transmissão.
Diagnóstico e soluções de falhas comuns
Falha 1: Inconsistência dimensional multifacetada após indexação de 5 eixos
· Causas prováveis: desgaste da superfície da mandíbula; força de fixação insuficiente; parafusos de montagem de base redonda soltos; lubrificação insuficiente leva ao desvio da folga do par de transmissão
· Soluções: Substituir mandíbulas modulares desgastadas; ajuste a força de fixação para se adequar às propriedades da peça; reaperte os parafusos de montagem com o torque padrão; reabasteça a graxa lubrificante especial e verifique novamente a precisão da centralização.
Falha 2: Movimento lento da mandíbula, desempenho de centralização síncrona degradado
· Causas prováveis: Lascas/líquido refrigerante penetram na câmara de transmissão selada; esgotamento do lubrificante; deslocamento da folga do par de transmissão
· Soluções: Carcaça de vedação aberta; limpar totalmente os conjuntos internos da cremalheira; reabastecer com graxa antidesgaste; ajustar os parâmetros de liberação de transmissão.
Falha 3: A mudança de posição ocorre após repetidos ciclos de indexação da mesa base
· Causas prováveis: Contaminantes estranhos presos entre o dado inferior da base redonda e o plano da mesa base; subtorque do parafuso de montagem; microdeformação local devido à operação de sobrecarga de longo prazo
· Soluções: Morsa de desmontagem; limpe completamente duas superfícies de contato; reaperte os parafusos com o torque especificado; inspecionar a base redonda quanto a deformação permanente; substitua a unidade do torno se existir deformação permanente.
Falha 4: Microdeslizamento da peça durante fresamento em desbaste de 5 eixos com carga pesada
· Causas prováveis: Torque de travamento insuficiente; resíduos de cavacos presos nas faces de fixação da mandíbula dura
· Soluções: Aumentar moderadamente o torque de travamento; limpe totalmente as superfícies de contato da mandíbula antes de fixar as peças de trabalho.
Embalagem e Envio
Torno autocentrante de base redonda resistente JWGRIP para usinagem de 5 eixos:
· Modelos com estoque padrão oferecem suporte a remessas globais rápidas.
· Cada torno passa por uma inspeção de precisão rigorosa de vários itens antes de sair da fábrica, acompanhada por um relatório formal de teste de precisão e um certificado de qualificação do produto.
· O tratamento de passivação antiferrugem é aplicado a todas as superfícies de referência.
· Os produtos de unidade única adotam algodão pérola com absorção de choque e embalagens cartonadas de alta resistência.
· Os pedidos voltados para exportação adotam embalagens com divisórias de madeira, resistentes a choques e livres de fumigação, protegendo dados de base redonda e superfícies de trabalho de mandíbulas duras contra danos de precisão durante o transporte marítimo-terrestre de longa distância.
· Os pedidos modificados de desenvolvimento personalizado OEM seguem um prazo de entrega negociado mutuamente.
Pontos de avaliação de seleção de engenharia
O torno autocentrante de base redonda para serviços pesados para usinagem de 5 eixos tem como alvo cenários de processamento de indexação de inclinação multiângulo de carga pesada de equipamentos de 5 eixos tipo berço. Ele resolve os principais problemas do setor:
· Rigidez anti-tombamento de base redonda insuficiente
· Desvio de centralização sob indexação repetida
· Fraca adaptabilidade à mesa-berço
· Força de fixação insuficiente para peças sólidas pesadas
· Desgaste rápido causado pelo ambiente rigoroso da oficina de 5 eixos
As versões padrão em estoque se adaptam à maioria dos projetos convencionais de máquinas-ferramenta de 5 eixos estilo berço, apresentando ciclo de entrega curto e alto desempenho estável. Para projetos com dimensões de instalação de mesa de apoio não padronizadas, peças de trabalho com carga superpesada ou requisitos especiais de perfil de mandíbula, recomenda-se adotar o serviço de engenharia de desenvolvimento personalizado OEM.
Ao realizar a avaliação de seleção:
1. Primeiro confirme a dimensão máxima do contorno da peça e o curso de fixação necessário.
2. Verifique a dimensão física e o layout do pino de localização da mesa rotativa de 5 eixos estilo berço no local.
3. Este torno possui desempenho estrutural durável para cargas pesadas, operação fácil de usar e design modular de fácil manutenção.
4. Reduz efetivamente a taxa de rejeição de peças pesadas de 5 eixos e reduz o custo de manutenção da oficina a longo prazo.
Perguntas frequentes
Q1: Este torno pode suportar um grande momento de tombamento quando a mesa do berço se inclina para o ângulo máximo?
Sim. A estrutura de base redonda espessada e reforçada com alívio de tensão é especialmente otimizada para condições de trabalho com grandes momentos de tombamento de máquinas de 5 eixos do tipo berço. Ele restringe a microdeformação sob inclinação de ângulo máximo e carga combinada de corte pesado.
Q2: Devo substituir todo o torno após desgaste de carga pesada da mandíbula dura?
Não. As mandíbulas rígidas adotam um design modular independente destacável. As mandíbulas gastas podem ser substituídas separadamente sem substituir a unidade completa da morsa, reduzindo os custos de manutenção a longo prazo.
Q3: Ele pode ser montado diretamente em mesas rotativas de 5 eixos tipo berço convencionais?
O layout do orifício de montagem e do pino de localização da versão padrão corresponde às especificações convencionais da mesa de suporte. Para equipamentos especiais de mesa de berço não padronizados, o desenvolvimento personalizado OEM pode realizar modificações adaptativas.
Q4: O torno autocentrante de base redonda para serviços pesados para usinagem de 5 eixos é adequado para fresamento em desbaste de carga pesada com grande taxa de remoção de material?
Sim. A transmissão síncrona para serviço pesado e a configuração de mandíbula rígida de alta dureza podem satisfazer o processamento de desbaste de peças grossas de aço moldado e peças fundidas pesadas sob condições de inclinação de 5 eixos.
Q5: Após a centralização inicial do ponto de referência, é necessário repetir o alinhamento do relógio comparador para cada mudança de lote?
Depois de completar a centralização única do ponto de referência durante a primeira instalação, a relação posicional relativa entre o torno e a mesa base permanece inalterada. O lote requer apenas inspeção visual sem trabalho repetido e completo de centralização do relógio comparador.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
Recomendações de notícias