Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






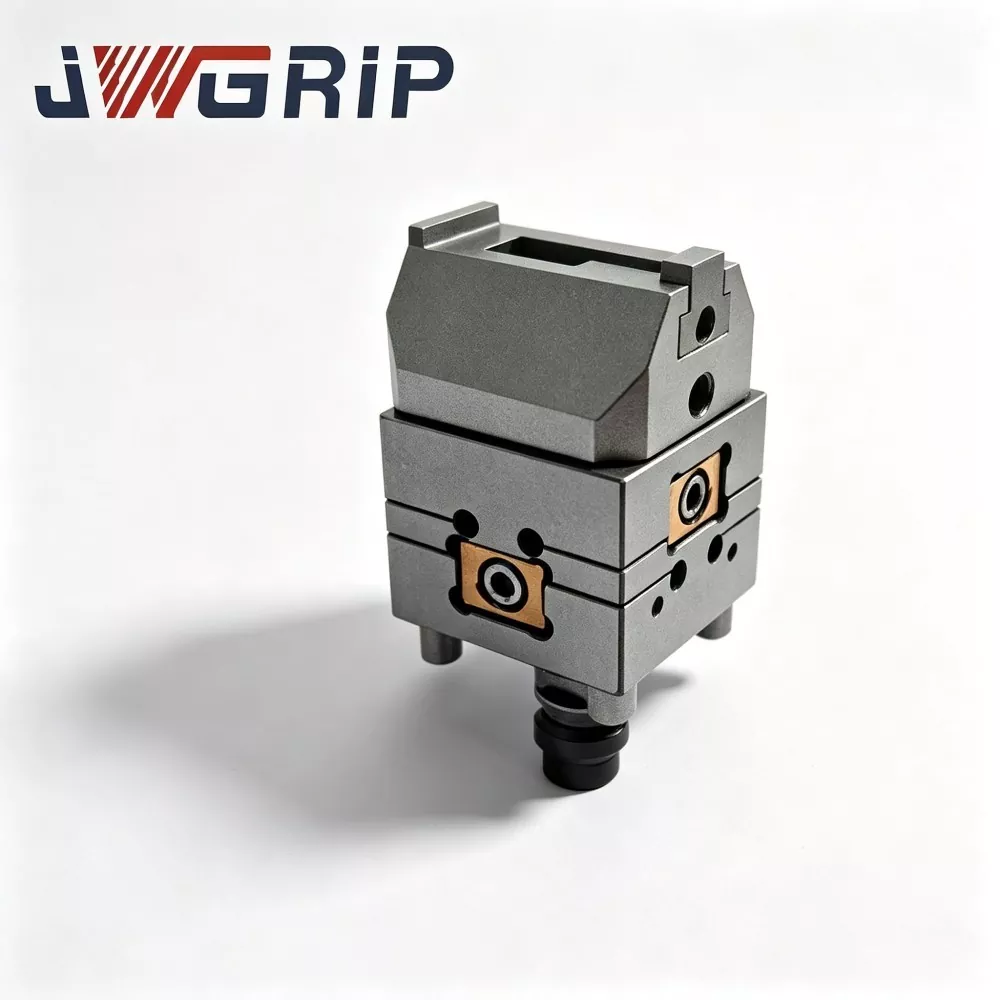
Torno TP UnoSet Vee para EDM de fio
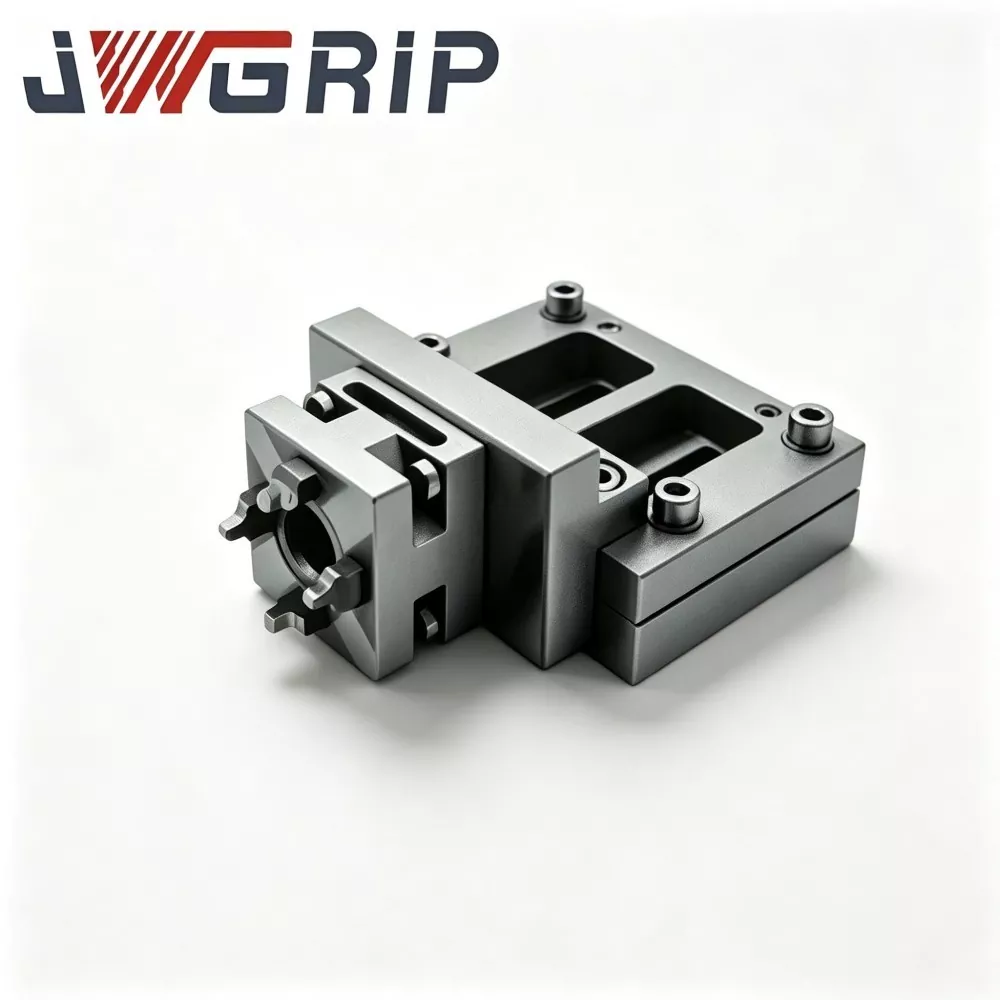
JWGRIP é o fabricante e fornecedor do TP UnoSet Vee Vise para Wire EDM na China. É um dispositivo de fixação autocentrante especializado, projetado para produção em massa de EDM com fio submerso de barras redondas, tipo eixo e peças cilíndricas excêntricas. Construído com material de liga de aço pré-endurecido criogenicamente estabilizado, ele combina o recurso de localização de ranhura em V duplo retificado com precisão e a interface de troca rápida Unoset nativa em uma unidade compacta. Ele é montado diretamente em qualquer mesa de trabalho wire-EDM compatível com Unoset, sem adaptadores intermediários extras.
Este torno EDM Vee de fio de alta precisão é fabricado em liga de aço pré-endurecido criogenicamente estabilizado premium, com estrutura anti-deformação rígida otimizada e tratamento anticorrosivo profissional adaptado para condições de trabalho submersas em fluido dielétrico de longo prazo. O design geométrico de ranhura em V duplo atualizado permite autocentralização mecânica precisa para várias peças cilíndricas, tolerando efetivamente pequenos desvios de circularidade da matéria-prima e mantendo referência concêntrica ultraestável durante ciclos de corte de fio multilote de longa duração.
Diferente das morsas tradicionais de mandíbula plana e dos blocos em V soltos comuns que dependem de alinhamento manual e produzem facilmente erros humanos e inconsistência de lote, ela apresenta distribuição uniforme da força de fixação e excelente resistência à erosão de lodo. Ele evita o desgaste da ranhura em V, o microdeslocamento de posicionamento e a instabilidade de fixação causada pela operação submersa de longo prazo, reduzindo significativamente o tempo de configuração do acessório e estabilizando a precisão dimensional e a consistência do perfil das peças do eixo.
Amplamente aplicável ao processamento de corte de fio em lote de pinos de núcleo de molde, pinos ejetores, excêntricos em branco e barras redondas de metal duro, TP UnoSet Vee Vise para Wire EDM suporta fornecimento de massa padrão e modificação personalizada ODM de ângulos de ranhura em V, faixas de abertura e interfaces de montagem, fornecendo soluções confiáveis de fixação de peças não tripuladas para modernas células de produção de peças cilíndricas automatizadas.
Gargalos existentes
Muitas oficinas de fabricação de componentes de moldes e ferramentas de precisão realizam pedidos de alto volume de eletroerosão a fio para eixos de pinos, pinos ejetores, pinos centrais, excêntricos em bruto e barras redondas de metal duro. Peças cilíndricas trazem dificuldades práticas persistentes de fixação do trabalho.
· As morsas convencionais de mandíbula plana prendem peças redondas por meio de duas superfícies planas paralelas. Pequenas ovalidades ou defeitos fora do formato redondo no material bruto deslocam o eixo central da peça sempre que ocorre um novo aperto. Os operadores gastam horas de trabalho substanciais verificando novamente a concentricidade de cada nova peça bruta de barra redonda.
· Sob condições de produção em lote de alto volume, a centralização manual repetida introduz erros humanos variáveis. Mesmo um leve deslocamento concêntrico produz perfis de came inconsistentes, espessura de parede irregular em peças tipo pino e componentes acabados não conformes.
Vários acessórios de bloco V disponíveis comercialmente não possuem interface de troca rápida Unoset padronizada.
· Os operadores devem realizar a discagem completa dos dados após cada instalação do acessório e não podem compartilhar os dados da máquina pré-estabelecidos com o estoque de ferramentas existente da Unoset.
· Certos produtos simples de bloco em V apresentam capacidade anticorrosiva insuficiente sob imersão prolongada em fluido dielétrico. O processamento repetido em lote causa desgaste ou corrosão nas superfícies de localização da ranhura em V devido ao lodo acumulado do corte do fio.
Design principal
JWGRIP TP UnoSet Vee Vise para Wire EDM foi especialmente desenvolvido para resolver os gargalos de fixação de trabalho em branco cilíndrico mencionados acima. Diferente de tornos de mandíbula plana e blocos em V soltos discretos, esta unidade integrada combina geometria de localização de ranhura em V dupla autocentrante de precisão e interface Unoset nativa.
1. Com base em abundantes dados de campo de produção em lote de peças de eixo acumulados de projetos JWGRIP ODM, várias versões de protótipo completam o teste de envelhecimento de fixação de barra redonda de milhares de ciclos sob condições simuladas de tanque submerso antes do lançamento formal da produção em massa.
2. Os operadores montam esta morsa diretamente nas mesas de trabalho equipadas com Unoset. Os blanks cilíndricos ficam dentro da ranhura em V duplo para realizar a autocentralização mecânica. Os dados de fixação Unoset pré-existentes podem ser herdados sem reconstruir a cadeia de referência completa.
3. Além das especificações padrão, o serviço JWGRIP ODM oferece parâmetros de ranhura em V personalizados e interfaces de montagem modificadas para linhas de produção automatizadas especiais de eixo vazio.
Realização Geométrica
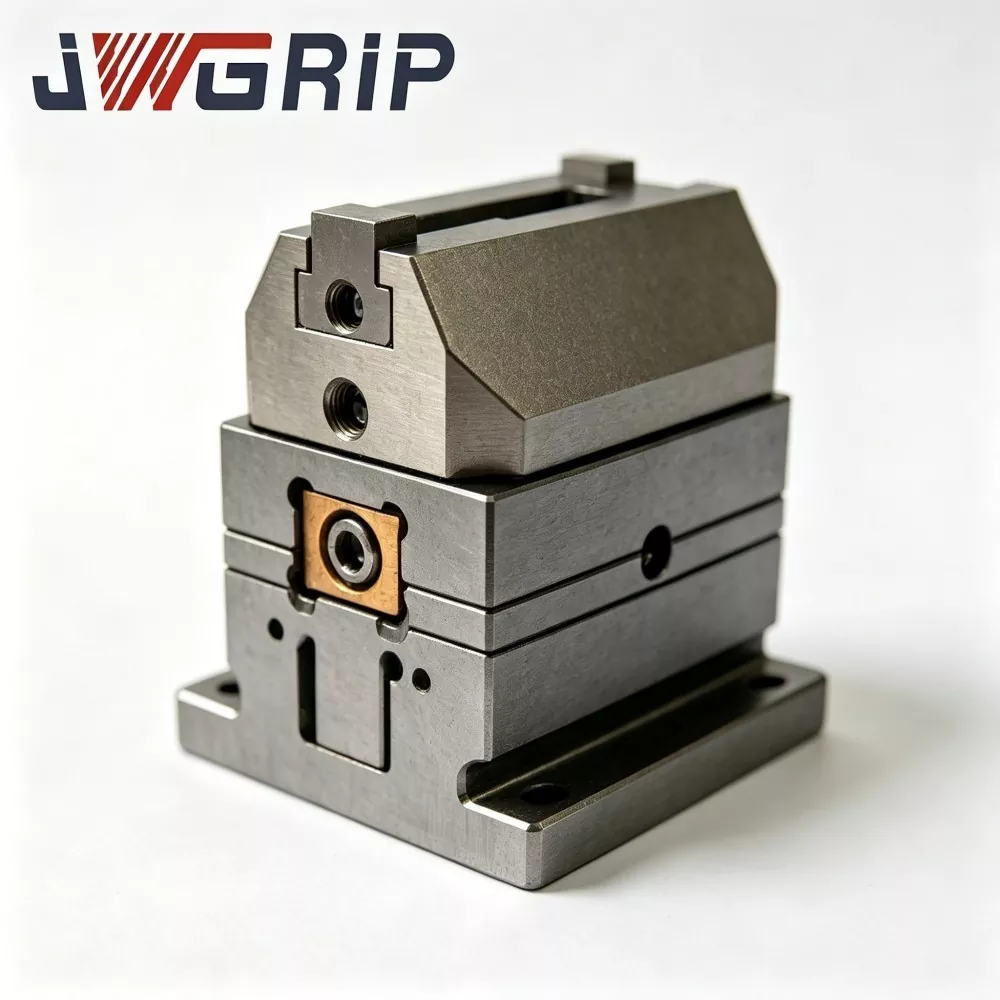
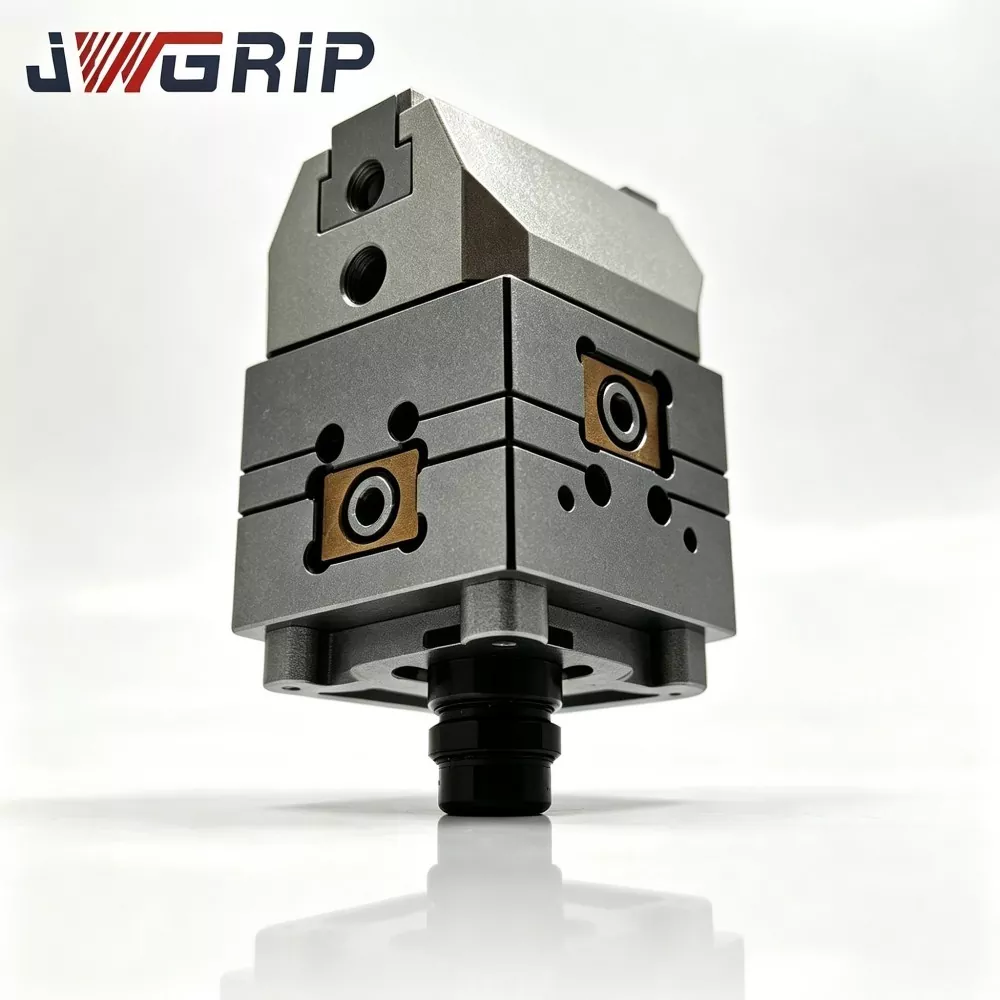
JWGRIP TP UnoSet Vee Vise para Wire EDM adota o princípio de localização simétrico de ranhura em V duplo visando espaços em branco cilíndricos. Dois grupos de faces de trabalho inclinadas em forma de V constituem suportes de localização angular. Quando a barra redonda cilíndrica é colocada em superfícies inclinadas em V duplo, a gravidade mais a força de fixação empurram o cilindro para deslizar ao longo de planos inclinados até que o status de contato estável de três pontos seja alcançado. O eixo geométrico da peça cilíndrica converge automaticamente para a posição central teórica definida pela geometria da ranhura em V.
Limite Funcional
Esclarecimentos importantes sobre limites funcionais:
Esta autocentralização mecânica atua sobre superfícies cilíndricas de diâmetro externo. Ele compensa o erro de circularidade de faixa limitada da barra bruta, mas não consegue corrigir a excentricidade inerente entre o círculo externo e o furo interno em peças de eixo oco pré-usinadas.
A interface Unoset transfere este dado central de ranhura em V para a cadeia de dados da mesa de trabalho Unoset da máquina de eletroerosão a fio. Os operadores ainda precisam de uma verificação simples da sonda após a instalação do equipamento. A autocentralização mecânica funciona como meio auxiliar de localização e não pode substituir totalmente a compensação de medição baseada em sonda para a fabricação final de corte de fio de alta precisão.
Principais destaques do desempenho
1. Estrutura autocentrante com ranhura em V dupla retificada com precisão simétrica Dados comparativos de testes de laboratório de fixação de lote mostram: sob escopo de tolerância de diâmetro externo de barra redonda idêntico, o torno JWGRIP TP Unoset Vee reduz o tempo de configuração concêntrica manual em aproximadamente 61% em comparação com tornos de mandíbula plana convencionais para lotes sucessivos de barra redonda. As superfícies de trabalho com ranhura em V recebem retificação de ultraprecisão para garantir uma condição de contato estável de três pontos.
2. Corpo principal em liga de aço criogenicamente estabilizado O corpo principal passa por tratamento criogênico, além de têmpera multirredonda para alívio de tensão. Dentro da oficina, temperatura ambiente de 15-32 ℃, variação de planicidade do plano de referência do corpo principal ≤0,0028 mm, restringindo o risco de deformação térmica sob condições de flutuação de temperatura no tanque EDM.
3. Superfícies de localização com ranhura em V nitretadas a plasma Superfícies funcionais inclinadas com ranhura em V completam o endurecimento local por nitretação a plasma, a dureza da superfície atinge HV840-950. Ele melhora a resistência ao desgaste contra pó de carbono cortado com fio e erosão de partículas metálicas durante a produção em lote submersa de longa data. O acabamento antiferrugem de passivação de toda a unidade resiste à corrosão provocada por respingos de fluido dielétrico.
4. Os recursos de localização e travamento da interface padrão Unoset nativa cumprem rigorosamente as especificações Unoset. Ele realiza a herança de dados com a biblioteca de acessórios Unoset existente em equipamentos wire-EDM e evita trabalhos repetidos de reconstrução de dados em grande escala.
5. Configuração de parada de fixação ajustável Equipado com bloco de parada axial ajustável removível, ele controla a posição axial de peças brutas de barra redonda e facilita a produção em lote de peças com dimensão de comprimento consistente.
6. Capacidade flexível de engenharia personalizada ODM Como fabricante compatível com ODM, a JWGRIP pode ajustar o ângulo incluído da ranhura em V, a largura de abertura efetiva, a interface Unoset variante e o layout do bloco de parada de acordo com os desenhos técnicos do cliente para demandas especiais de células automatizadas em branco do eixo.
7. Rastreabilidade completa do número de série Cada JWGRIP TP Unoset Vee Vise acabado carrega um número de série exclusivo gravado a laser. Conjuntos completos de dados de inspeção cobrindo precisão geométrica de ranhura em V, nivelamento de referência e registros de testes repetidos autocentrados são arquivados para gerenciamento de qualidade voltado para a empresa.
Artesanato de produção completo
1. Composição da matéria-prima recebida e inspeção de dureza
2. Fresamento em desbaste CNC para peça bruta do corpo principal e ranhura em V
3. Tratamento de estabilização criogênica
4. Têmpera multirredonda para alívio de tensão
5. Usinagem de semiacabamento
6. Formação simétrica de ranhura em V duplo
7. Endurecimento local por nitretação a plasma com inclinação em V
8. Retificação multifacetada de ultraprecisão (faces com ranhura em V, plano de referência Unoset inferior)
9. Usinagem de acabamento do pino de localização e do furo de travamento
10. Processamento de componente stop-block ajustável
11. Digitalização de perfil geométrico de vários itens CMM
12. Teste de simulação de repetição com autocentralização de barra redonda
13. Marcação do número de série a laser
14. Passivação antiferrugem de toda a unidade
15. Verificação final visual + dimensional
16. Armazenamento de produtos acabados
Guia de instalação
1. Antes de montar o JWGRIP TP Unoset Vee Vise na mesa de trabalho Unoset de fio-EDM, limpe totalmente os recursos de localização do Unoset da máquina e a superfície de referência Unoset do fundo do torno; limpe a lama do corte do fio, lascas de metal e resíduos de fluido dielétrico. Partículas estranhas presas causam inclinação do corpo do torno e prejudicam o dado de localização.
2. Aperte os parafusos de travamento Unoset no valor de torque recomendado; a fixação com excesso de torque traz micro-deformação no plano de referência do corpo principal.
3. Limpe completamente as encostas com ranhura em V duplo antes de colocar a peça de trabalho da barra redonda; remova pequenas partículas duras que permanecem dentro do vale da ranhura em V, as partículas prejudicarão a precisão da autocentralização.
4. Coloque cuidadosamente a peça cilíndrica na ranhura em V duplo, ajuste o bloco de parada axial removível para restringir a posição axial da barra e, em seguida, conclua o movimento de fixação. Nunca martele a barra redonda para forçar o assentamento.
5. Após a conclusão da fixação, execute uma verificação simples da sonda para a posição central da peça antes de executar o programa formal de corte de fio. A autocentralização mecânica não pode substituir totalmente a compensação fina de coordenadas baseada em sonda.
6. Após o término do trabalho de produção do tanque: retire a morsa quando necessário, enxágue completamente a ranhura em V duplo para lavar os detritos de lodo, seque completamente todas as superfícies de referência para armazenamento.
Avaliação da solução
Três alternativas convencionais de fixação de peças para peças cilíndricas de EDM com fio:
torno de mandíbula plana comum, bloco V separado solto sem interface Unoset, JWGRIP TP UnoSet Vee Vise para Wire EDM.
1. Eficiência de centralização: O torno de mandíbula plana exige indicação manual de rediscagem para cada nova barra. Blocos V discretos fornecem localização do tipo V, mas não possuem herança de dados Unoset. Nossa morsa integrada combina autocentralização com ranhura em V duplo e interface nativa de troca rápida Unoset, reduzindo o tempo geral de configuração para lotes de peças de eixo.
2. Durabilidade em ambiente submerso: Muitos blocos em V soltos recebem apenas têmpera comum; A inclinação em V sofre desgaste rápido sob erosão por lama de corte de arame. A ranhura em V JWGRIP aplica endurecimento por nitretação a plasma, além de acabamento antiferrugem de passivação de toda a unidade para prolongar a vida útil em cenários de trabalho em tanques.
3. Continuidade da cadeia de referência: torna plana e blocos V separados não podem herdar o dado de fixação Unoset; cada instalação desencadeia a reconstrução completa do dado. A interface Unoset integrada no torno JWGRIP compartilha a referência Unoset do lado da máquina com a biblioteca de ferramentas restante no local.
4. Padrão de inspeção: Muitos fornecedores realizam apenas verificações dimensionais simples. Cada unidade JWGRIP completa a digitalização do perfil da ranhura em V da CMM, além do teste de simulação de repetição com autocentralização de barra redonda. Os pedidos personalizados ODM também recebem validação de recursos dedicados.
5. Capacidade de realização personalizada: Várias fábricas vendem apenas blocos/tornos em V de tamanho padrão fixo. Apoiado por um fluxo de trabalho ODM maduro, o JWGRIP ajusta o ângulo da ranhura em V, o escopo do diâmetro da barra aplicável e a interface Unoset variante para projetos especiais de células automatizadas em branco de eixo.
Perguntas frequentes
Q1: O JWGRIP TP UnoSet Vee Vise para Wire EDM pode eliminar totalmente o erro concêntrico originado da fora de circularidade da barra de matéria-prima?
R: O mecanismo autocentrante com ranhura em V duplo pode absorver a circularidade do material bruto de magnitude limitada. Ele não pode neutralizar a forte deformação oval em barras brutas gravemente defeituosas. A verificação detalhada das coordenadas da sonda após a fixação permanece obrigatória para atribuições de peças de eixo de alta precisão.
Q2: Esta morsa pode realizar correção de posicionamento para peças de eixo oco que apresentam grande excentricidade inerente entre o círculo externo e o furo interno?
R: JWGRIP TP Unoset Vee Vise realiza o posicionamento dependendo da superfície cilíndrica externa da peça de trabalho. Ele reproduz o centro geométrico do círculo externo existente e não pode alterar a excentricidade pré-existente entre o círculo externo e o furo interno de peças brutas de eixo oco.
Q3: Se for necessário um ângulo de ranhura em V não padrão, escopo de diâmetro de barra especial ou interface Unoset variante, você pode fornecer engenharia personalizada ODM?
R: Sim. Envie desenhos técnicos completos com requisitos claros cobrindo o ângulo incluído da ranhura em V, o escopo do diâmetro da barra redonda aplicável, a dimensão da interface de montagem e as tolerâncias. Nosso departamento de engenharia concluirá a avaliação de capacidade de fabricação e emitirá feedback formal de cotação em 12 dias úteis.
P4: Quais modos de falha se enquadram no escopo da garantia do produto?
R: JWGRIP TP UnoSet Vee Vise para Wire EDM pertence ao dispositivo de fixação de trabalho de ambiente submerso de alta precisão para Wire-EDM. A garantia cobre defeitos de origem de fabricação existentes no momento da entrega, como geometria de ranhura em V fora das especificações e não conformidade de planicidade de referência. Danos causados por impacto de martelo, obstrução por partículas estranhas, erosão por lama de fluido dielétrico e desgaste cíclico normal são excluídos dos termos fora da garantia.
Categoria Relacionada
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
produtos relacionados

Recomendações de notícias