Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






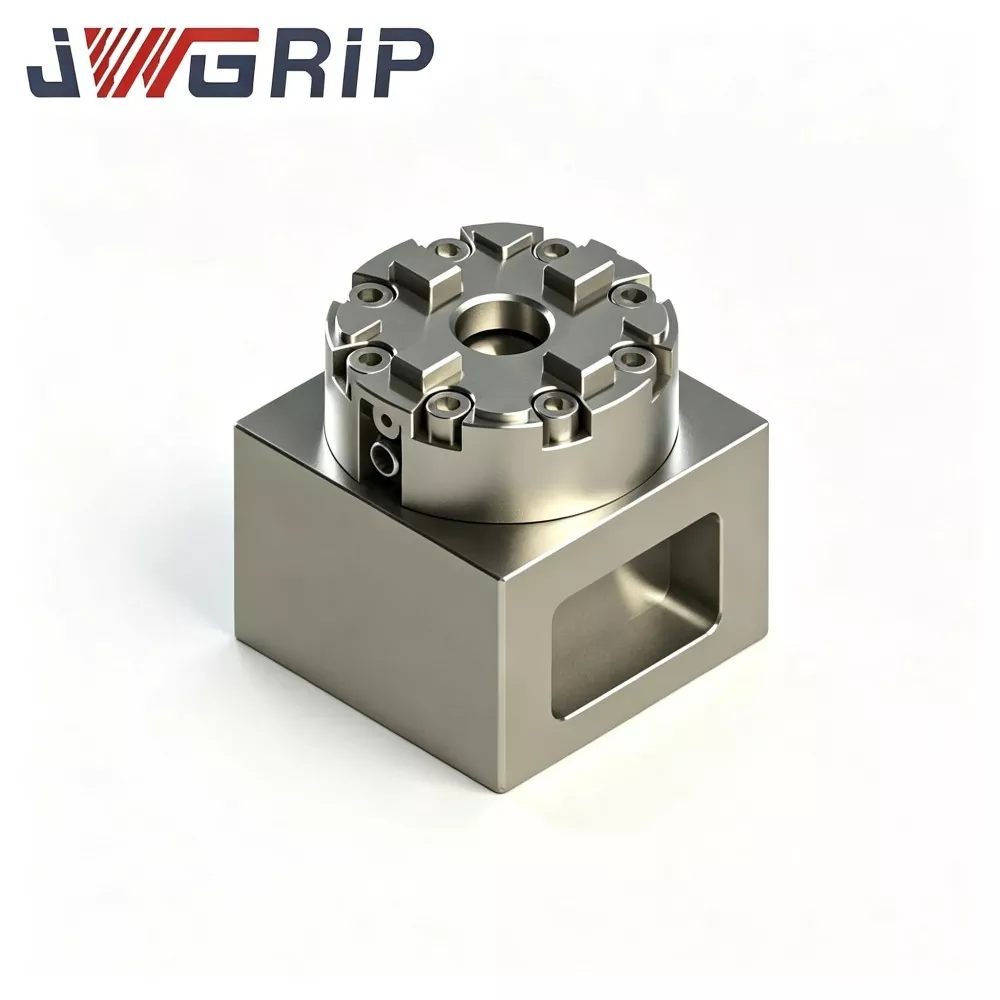
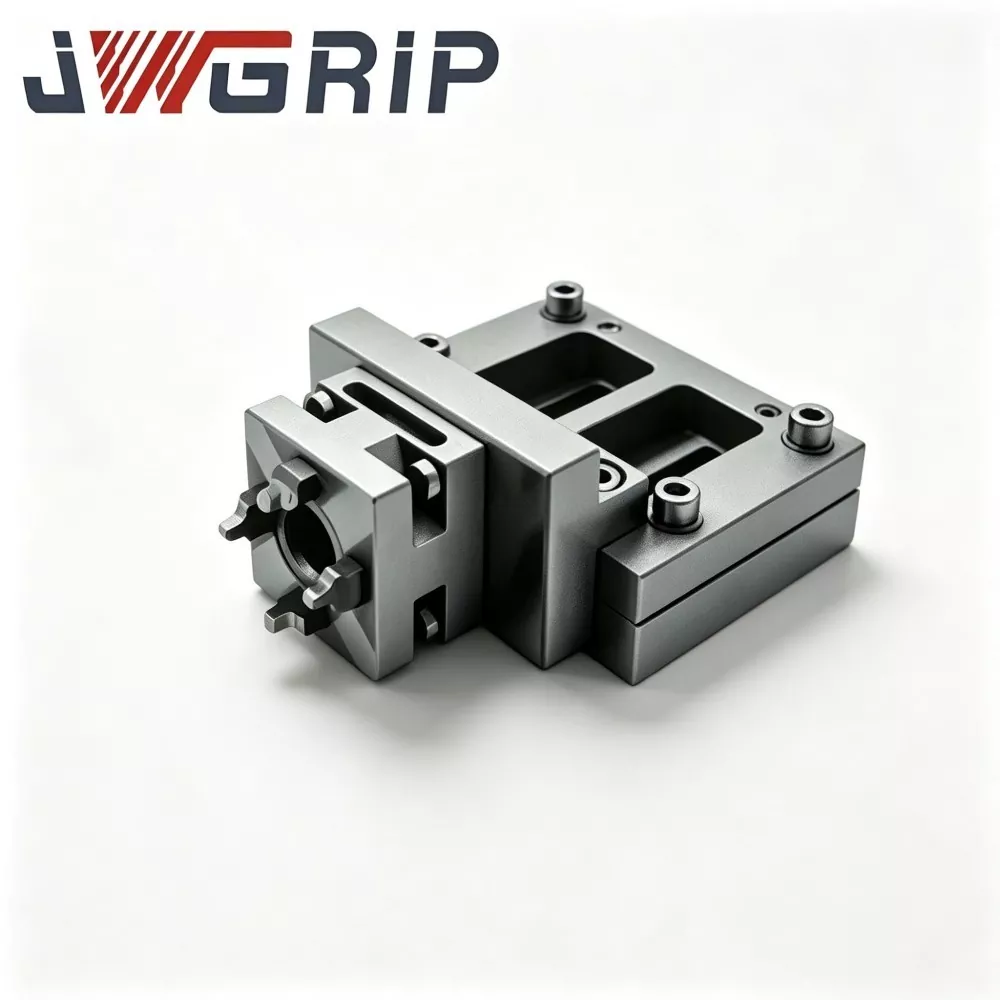
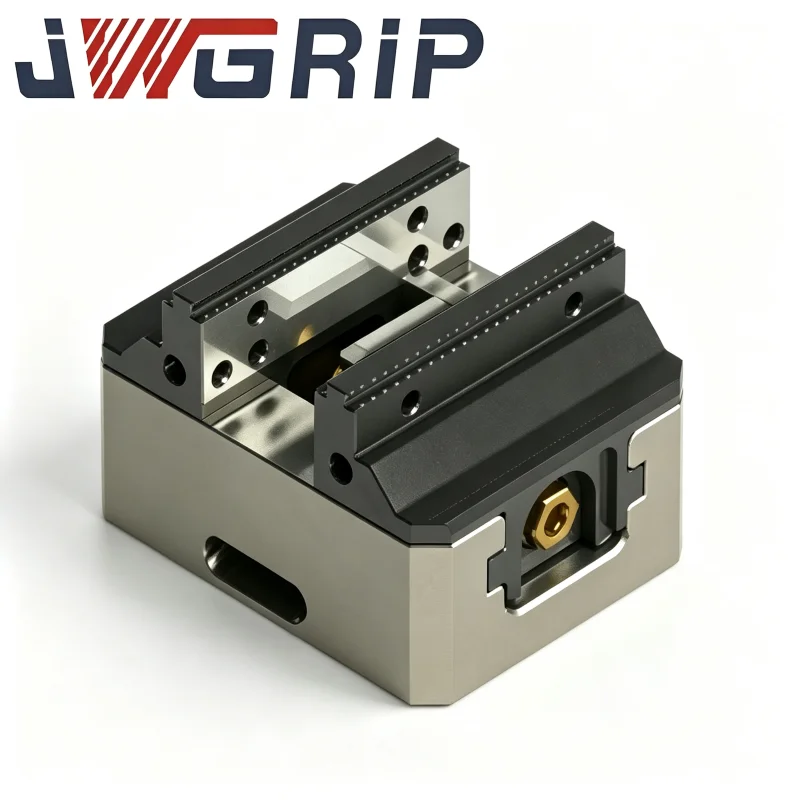
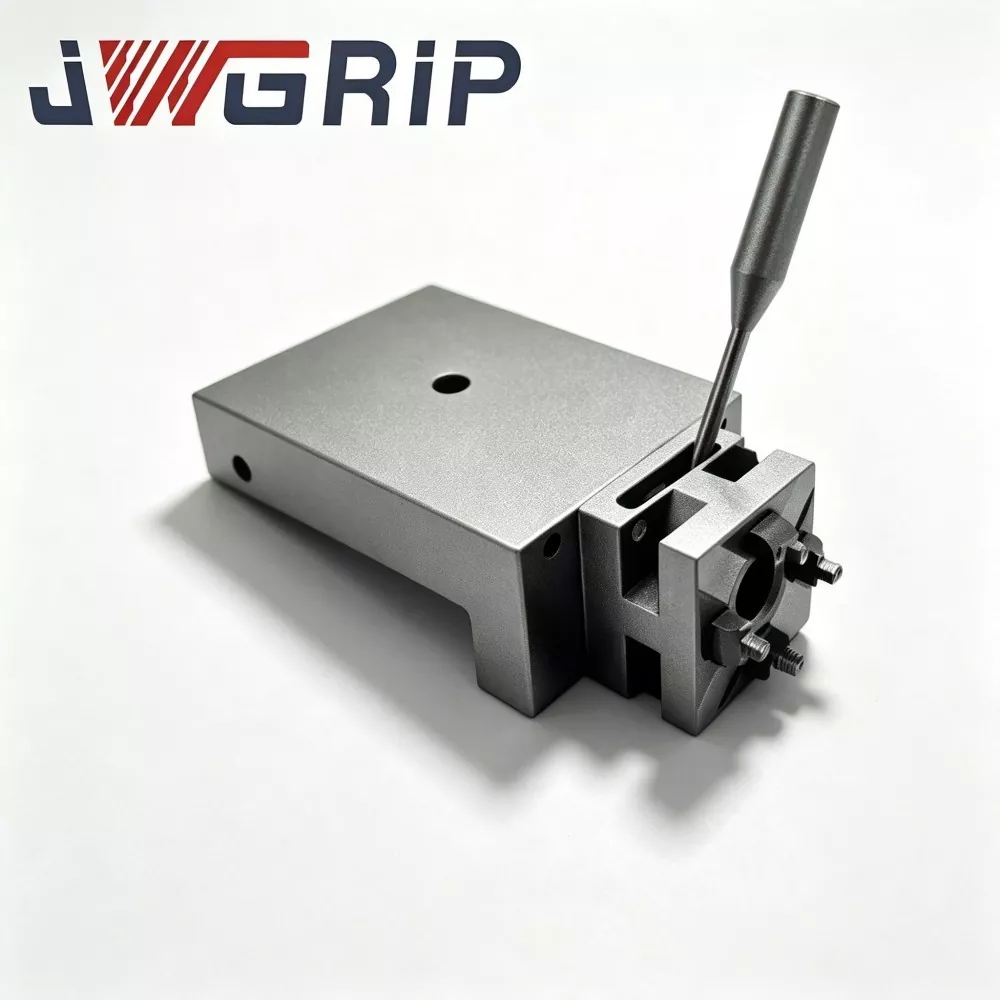
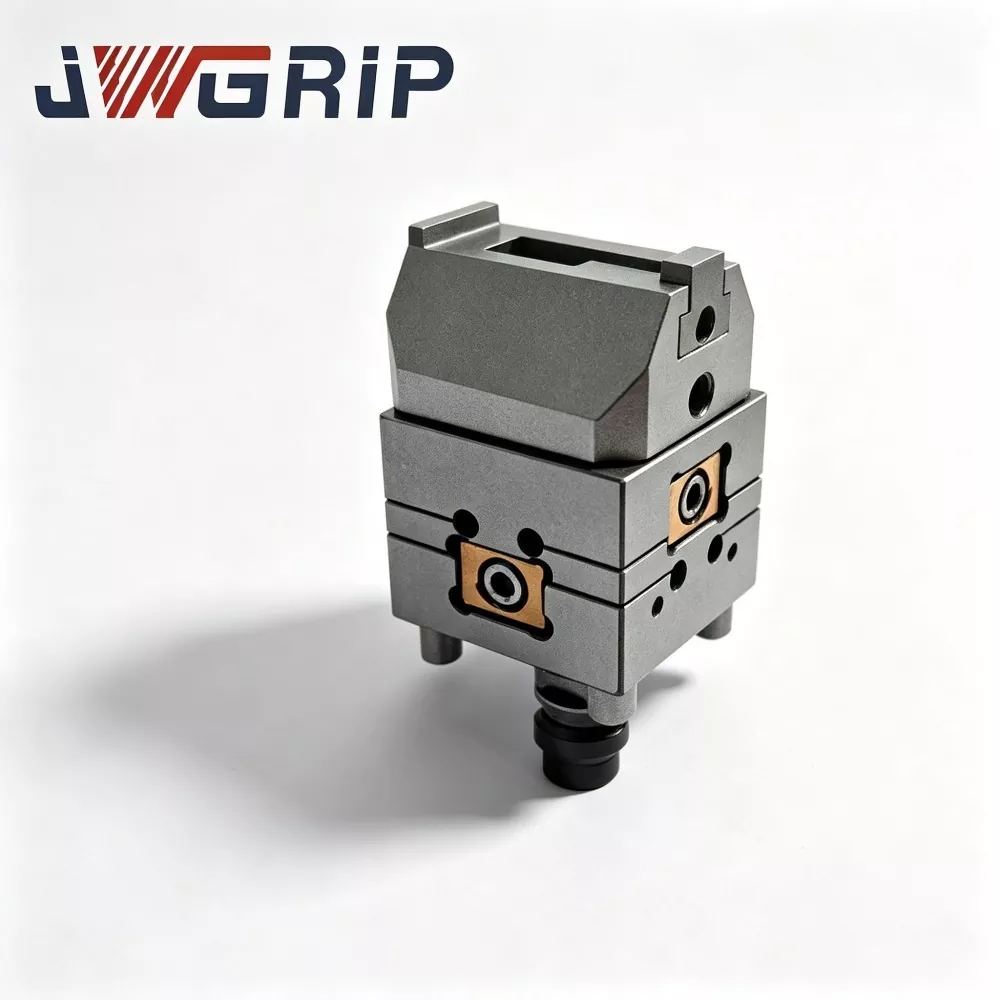
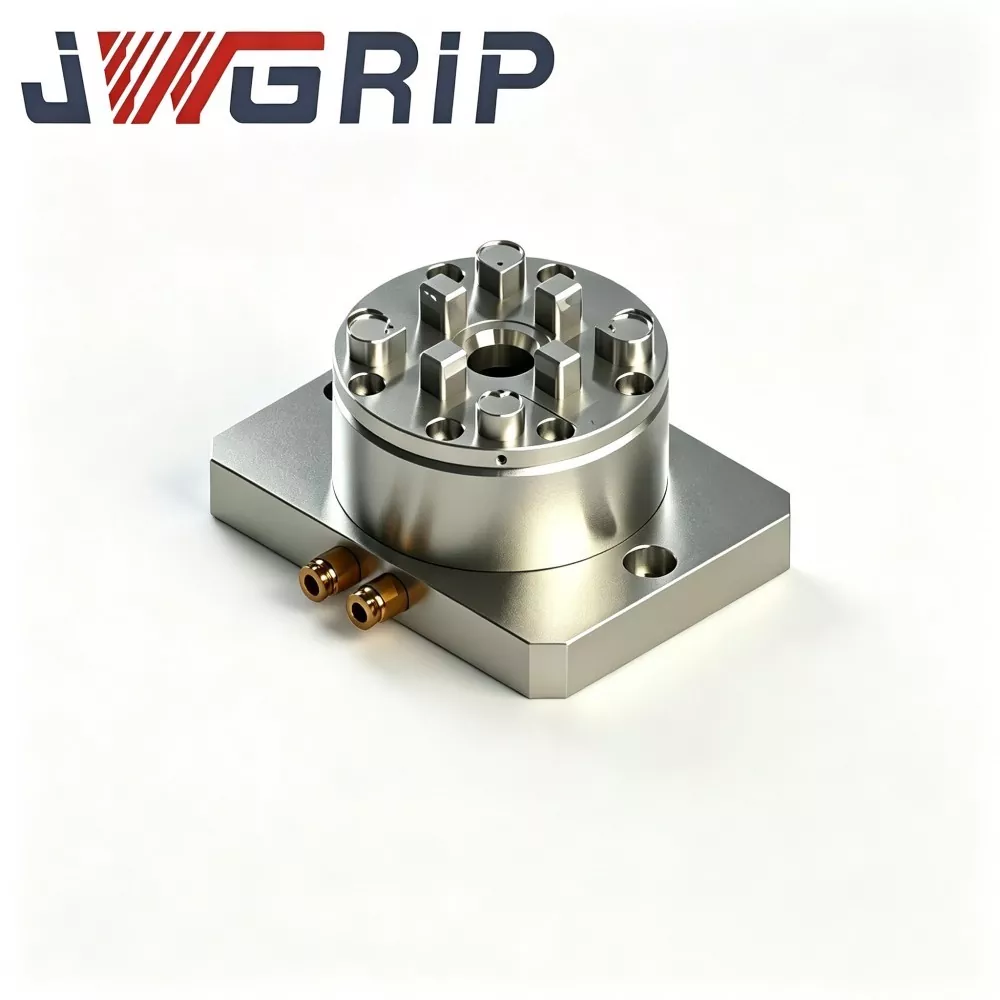
Mandril EDM Manual CNC R-Type D75 MacroStd
JWGRIP é o fabricante e fornecedor profissional de mandril EDM manual CNC R-Type D75 MacroStd personalizado na China, fornecendo fornecimento direto da fábrica para apoiar projetos de licitação por volume global e negócios de remessa pontual. É um acessório de fixação manual integrado de alta precisão que atende aos padrões dimensionais MacroStd, especialmente projetado para EDM de chumbada, EDM com corte de fio e oficinas profissionais de fabricação de eletrodos de molde. Integrando estrutura de aço endurecido anticorrosão e referência de posicionamento de precisão unificada em uma única unidade compacta, elimina a tediosa calibração repetida do relógio comparador e erros de posicionamento cumulativos de ferramentas de fixação tradicionais.
Este mandril EDM manual CNC R-Type D75 MacroStd de alto desempenho adota material de liga de aço anticorrosão totalmente endurecido, apresentando força de fixação mecânica estável, desvio de concentricidade ultrabaixo e excelente resistência ao desgaste a longo prazo sob ciclos de travamento manuais frequentes. Todas as principais superfícies de referência de fixação são processadas por tecnologia de usinagem de ultraprecisão para garantir precisão de posicionamento consistente em operações de fixação cíclicas de longo prazo.
Diferente dos mandris manuais comuns com fácil atenuação de precisão, ele evita efetivamente o deslocamento do eletrodo e a irregularidade da textura da cavidade do molde causada pelo desvio de precisão. Reduz muito o tempo de calibração auxiliar sem processamento, otimiza a eficiência de substituição de eletrodos e estabiliza o ritmo geral de produção das oficinas de moldes. Com desempenho de fixação confiável e repetível, é amplamente aplicável para processamento de moldes em lotes pequenos e médios, fornecendo soluções de fixação manual estáveis e de alta precisão para fabricantes globais de moldes, subcontratados de EDM e integradores de sistemas de máquinas-ferramenta.
Abordando os pontos problemáticos
A fixação manual tradicional do tipo parafuso traz múltiplas dores de cabeça para oficinas de eletrodos de molde:
· Soluções simples de fixação baseadas em parafusos forçam os operadores a gastar muito tempo ajustando o torque do parafuso e corrigindo os dados sempre que os eletrodos são trocados.
· A operação manual depende muito da habilidade do operador. O torque de aperto desigual pode provocar deslizamento do eletrodo, desvio de concentricidade e precisão de repetição instável, especialmente para pedidos de eletrodos de pequenos lotes com variedades mistas.
· Os mandris manuais de baixo custo comuns no mercado não conseguem sustentar uma concentricidade estável após uma fixação cíclica prolongada. Um pequeno deslocamento do eletrodo leva a uma textura irregular da cavidade do molde e à rejeição de peças acabadas.
JWGRIP otimiza o mandril manual R-Type D75 MacroStd contra os pontos problemáticos mencionados acima:
1. É adotada uma estrutura de dados de localização padrão MacroStd estrita. Após a calibração única do ponto de referência na plataforma da máquina EDM, o travamento e a liberação do porta-eletrodo podem ser concluídos com uma chave de torque manual, sem reajustes repetidos do medidor com mostrador.
2. A transferência de dados entre máquinas é realizada para eletrodos e inserções de molde, reduzindo efetivamente o tempo auxiliar de não processamento para equipamentos EDM.
3. O corpo principal de liga de aço anticorrosão totalmente endurecido, além de superfícies de referência de fixação usinadas com ultraprecisão, eliminam erros de posicionamento cumulativos causados por configuração manual repetida. A precisão de fixação estável e repetível é garantida para processamento de moldes de longo prazo em lotes pequenos e médios.

Lógica de Trabalho
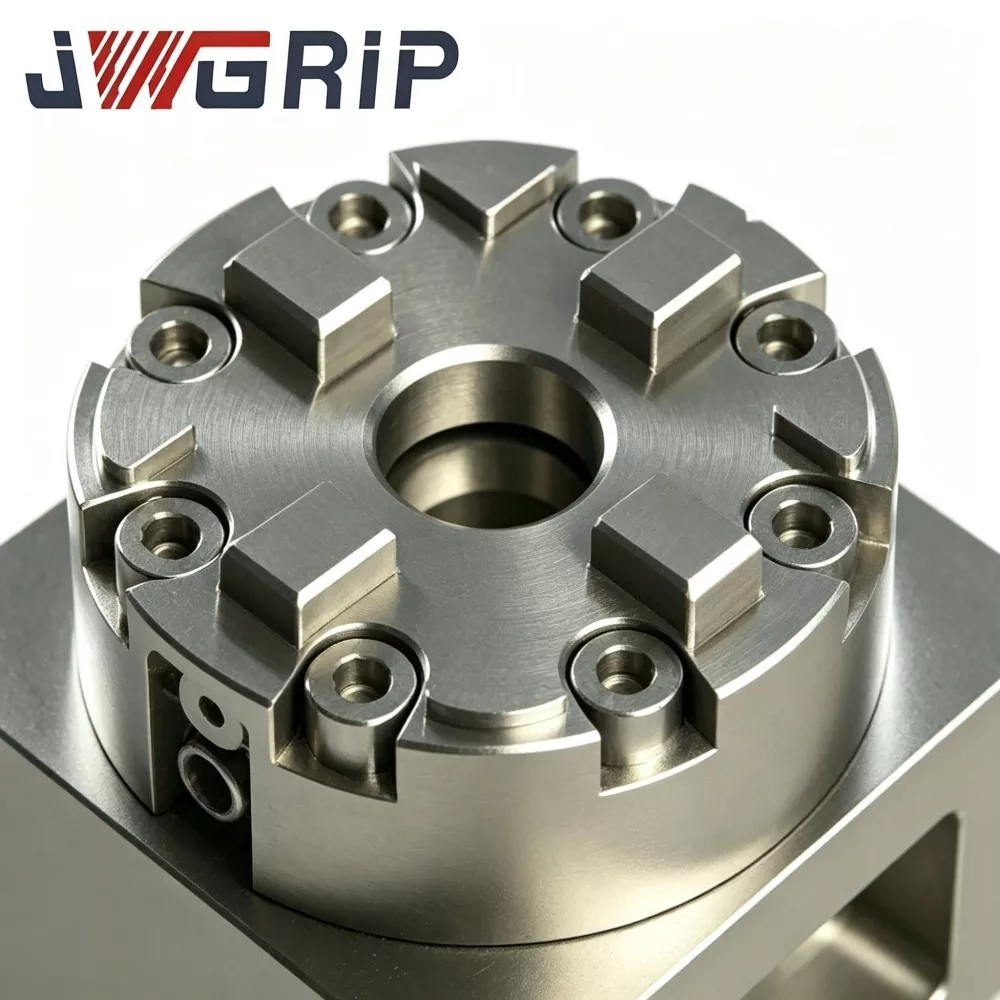
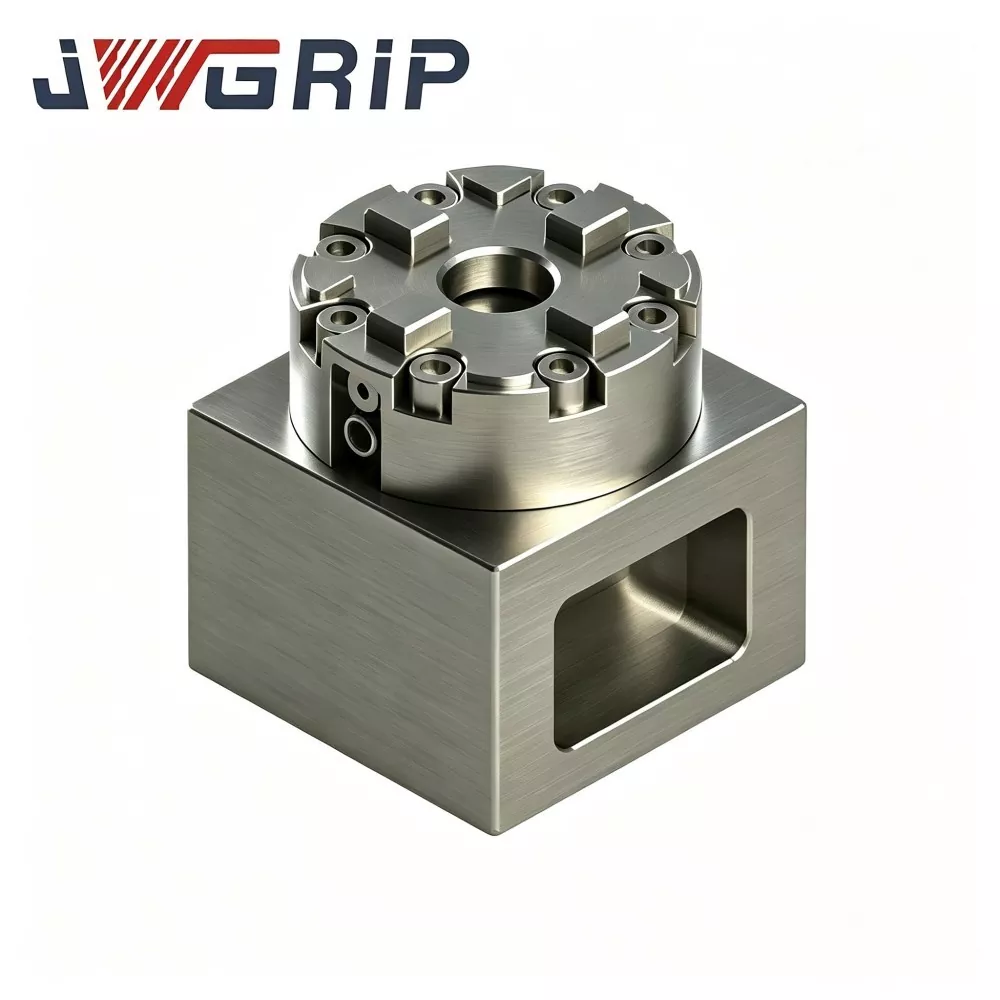
JWGRIP R-Type D75 MacroStd CNC Manual EDM Chuck usa arquitetura de fixação centralizada de múltiplas mandíbulas em conformidade com as especificações MacroStd:
1. O dado de montagem inferior segue estritamente o benchmark de dimensão externa D75; ele pode ser montado diretamente na mesa de trabalho EDM ou emparelhado com placas adaptadoras de transição.
2. As mandíbulas de fixação móveis são acionadas por um conjunto de transmissão mecânica com came em cunha interno. Os operadores aplicam torque padronizado através de um torquímetro manual externo. Os componentes do came em cunha empurram as mandíbulas radialmente em direção ao orifício de localização central para centralizar a fixação de hastes de eletrodos ou suportes padrão MacroStd.
3. A inversão da rotação da chave libera a pré-carga do came em cunha; as mandíbulas de fixação abrem para que os acessórios ou eletrodos possam ser desmontados.
Principais destaques do projeto estrutural:
· Todos os planos de referência de localização do núcleo são finalizados com retificação de precisão multipassagem de uma braçadeira, reduzindo a tolerância acumulada causada pela montagem.
· As nervuras reforçadas da carcaça interna distribuem uniformemente a tensão de fixação gerada pelo torque manual em toda a carcaça do mandril, evitando a concentração de tensão em posições parciais de montagem da mandíbula e melhorando o desempenho antideformação durante o travamento manual cíclico de longo prazo. O design mantém a concentricidade estável e o desempenho de posicionamento repetido tanto para locais de produção com lances de volume quanto para oficinas de moldes para usuários finais com remessa pontual.
· As superfícies de contato móvel da mandíbula recebem tratamento de superfície antidesgaste especial para retardar a abrasão induzida pela contaminação por sedimentos de carbono do ambiente de trabalho em banho de óleo com erosão por faíscas.
Desempenho Técnico Central
1. Capacidade confiável de centralização e posicionamento repetido Superfícies funcionais de localização de chaves passam por retificação repetida de precisão. Concentricidade ≤0,004 mm e precisão de posicionamento repetido ≤0,003 mm. Nenhum desvio de posicionamento se acumula mesmo após milhares de ciclos manuais de travamento e destravamento, satisfazendo requisitos rigorosos de tolerância para a fabricação de eletrodos de moldes com múltiplas cavidades.
2. Corpo principal de liga de aço resistente ao desgaste de alta resistência O corpo principal adota aço de liga 41Cr4 premium com tratamento térmico integral de têmpera e revenimento, a dureza da superfície atinge HRC 53-57. Ele oferece excelente resistência ao impacto, antideformação e resistência à corrosão do óleo dielétrico, adaptando-se à fixação manual cíclica de longa duração em condições imersas em óleo EDM. Bem aceito entre empresas de fabricação de moldes de alta qualidade que se preocupam com os custos.
3. Experiência de fixação manual estável e regulada por torque Os operadores travam com chave de torque padrão, torque de aperto recomendado: 5-7 Nm. A operação com torque constante evita forças de fixação flutuantes causadas por força inconsistente aplicada manualmente. Após a calibração única do dado da mesa da máquina, a carga de trabalho de re-tramming durante a troca do eletrodo cai drasticamente. A utilização efetiva da máquina EDM aumenta para pedidos de moldes de pequenos lotes com variantes frequentes e tarefas repetitivas de processamento de eletrodos.
4. Ampla compatibilidade em conformidade com MacroStd A dimensão externa do D75 e as dimensões de localização interna seguem totalmente o benchmark industrial MacroStd. Compatível com a maioria dos porta-eletrodos convencionais da série MacroStd, localizando paletes e adaptadores de fixação no mercado global de ferramentas. A modificação estrutural baseada em desenho está disponível para necessidades de altura especial, recortes reservados para evitar e layout de furo de montagem não padrão para satisfazer requisitos técnicos personalizados de projetos de licitação por volume.
5. Conformidade industrial autorizada e inspeção de lote Cada lote de produção realiza inspeção dimensional, testes de dureza, simulação de desgaste cíclico e teste de estabilidade de concentricidade. Documentos de relatório de inspeção CE e ISO9001 podem ser fornecidos para clientes empresariais que completam procedimentos formais de licitação por volume.
Lista de verificação de avaliação
1. Meça as dimensões de instalação disponíveis da plataforma de trabalho da máquina EDM. Confirme a folga reservada vertical e horizontal; evitar interferência mecânica entre o corpo do mandril e o fuso da máquina-ferramenta ou eixos móveis.
2. Prepare uma chave de torque padrão correspondente para travamento manual. O torque excessivo levará à deformação permanente da mandíbula; torque insuficiente cria risco de deslizamento do eletrodo durante o corte por erosão por faísca.
3. Verifique o padrão dimensional dos porta-eletrodos existentes. Confirme se as ferramentas atuais seguem o benchmark MacroStd. Os suportes modificados fora do padrão exigem componentes adicionais do adaptador de transição.
4. Mantenha a distância adequada entre as posições dos parafusos de montagem principais e o nível do líquido do óleo dielétrico, para reduzir o acúmulo de sedimentos nas peças roscadas.
5. Para clientes empresariais com lances por volume ou revendedores de remessa pontual, envie parâmetros completos do ambiente no local e requisitos de desempenho com antecedência para obter uma correspondência precisa da configuração do produto.
Pontos de manutenção
Ao operar o mandril EDM manual JWGRIP R-Type D75 MacroStd CNC, preste atenção aos riscos de uso indevido e às diretrizes de manutenção de rotina abaixo:
1. Siga rigorosamente a faixa de torque de aperto recomendada de 5 a 7 Nm. A força excessiva da chave causará deformação permanente da mandíbula. Torque insuficiente cria riscos de deslizamento do eletrodo no processamento de erosão por faísca.
2. Evite o acúmulo de sedimentos de carbono dentro das ranhuras-guia da mandíbula. Contaminantes de partículas de carbono desgastam as superfícies móveis e degradam a precisão do posicionamento. Estabeleça um fluxo de trabalho fixo de limpeza periódica para os operadores no local.
3. Proteja o orifício de localização central e as superfícies de trabalho da mandíbula de fixação contra colisões mecânicas pesadas. O impacto forte prejudica a precisão do ponto de referência e prejudica diretamente o desempenho da concentricidade.
4. Inspecione regularmente o status da rosca do orifício do parafuso de montagem; ferrugem clara e sedimentos de óleo. Aplique uma pequena quantidade de graxa antiferrugem para armazenamento inoperante por longo prazo.
5. Para clientes de projetos de licitação com licitação por volume, unifique os requisitos de configuração da ferramenta de operação no local de diferentes filiais-oficinas durante a comunicação técnica da fase inicial.
6. Para revendedores de remessa à vista, implementar inventários mútuos regulares para sincronizar dados bilaterais de quantidade de estoque.
Perguntas frequentes
Q1: Você é fabricante ou fornecedor comercial de mandril EDM manual R-Type D75 MacroStd CNC?
A1: JWGRIP é um fabricante de acessórios genuíno localizado na China. Todos os procedimentos de produção são concluídos internamente. Fornecemos suporte para modificação baseada em desenhos, serviço de correspondência de documentos de licitação por volume e cooperação em remessas pontuais, em vez de trabalharmos como um simples intermediário.
Q2: Este mandril do tipo manual pode manter um desempenho estável sob imersão prolongada em óleo dielétrico EDM?
A2: As superfícies de correspondência móvel da versão padrão recebem tratamento de superfície antidesgaste adaptado para ambiente de banho de óleo EDM. Execute rigorosamente a manutenção periódica de limpeza de sedimentos de carbono para prolongar a vida útil geral.
Q3: O que são concentricidade e precisão de posicionamento repetido do mandril EDM manual tipo R-Type D75 MacroStd CNC de especificação padrão?
A3: Concentricidade do produto padrão ≤0,004 mm, precisão de posicionamento repetido ≤0,003 mm. Variantes de maior precisão podem ser realizadas por meio de modificações técnicas baseadas em desenhos.
Q4: Quais danos estão excluídos do escopo da cobertura da garantia?
A4: A garantia de dois anos cobre defeitos causados pela fabricação sob condições de torque nominal e instalação correta. Danos causados por operação com torque excessivo, colisão mecânica severa, desgaste de partículas abrasivas e manutenção manual inadequada não são cobertos. As mandíbulas de fixação pertencem a peças de desgaste consumíveis.
P5: Posso obter documentos formais de cotação comercial para uso em licitações?
A5: Sim. Entre em contato com o departamento de vendas JWGRIP. Preparamos documentos formais de cotação comercial com base na configuração do produto, na escala do pedido e no modo de negócios específico, incluindo licitação por volume, projeto de licitação ou cooperação em remessa pontual.
Categoria Relacionada
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.


Recomendações de notícias