Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






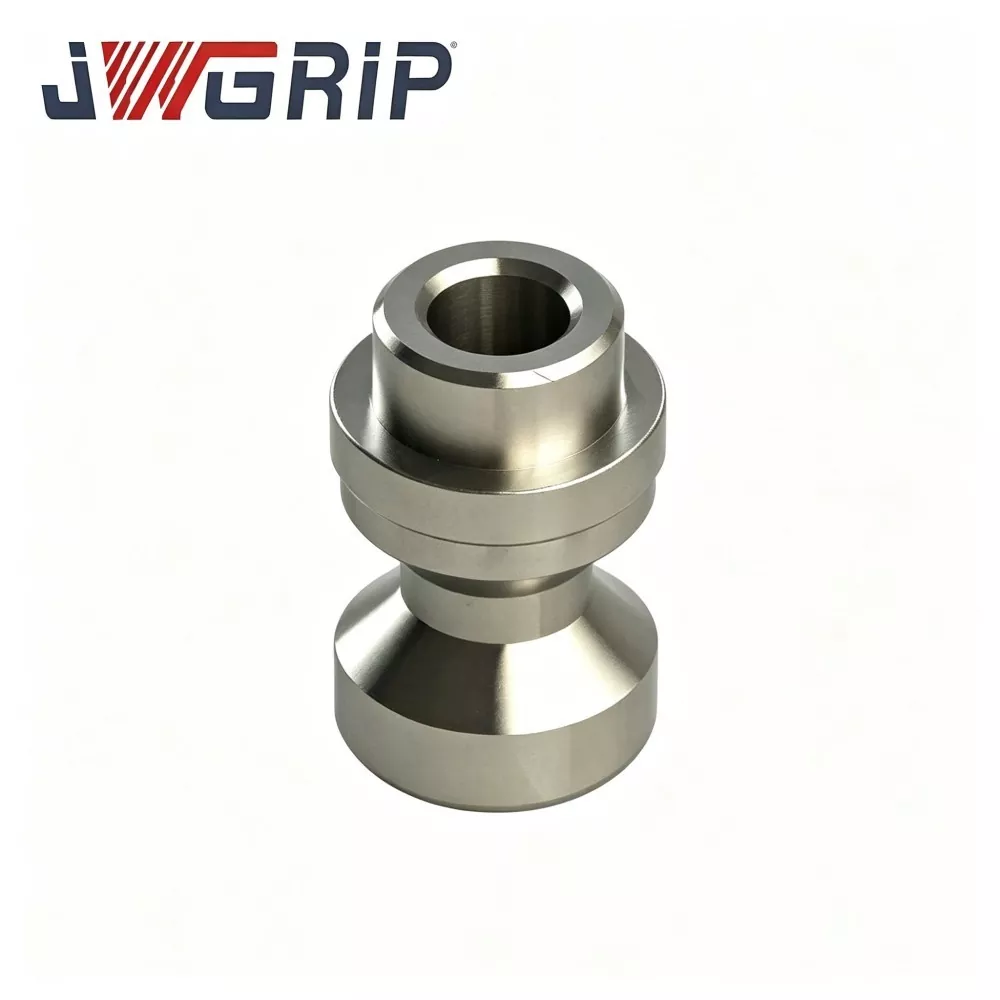
Parafuso prisioneiro de tração de ponto zero Precision D16 para fixação de trabalho CNC
JWGRIP é o fabricante e fornecedor profissional de pino de tração de ponto zero Precision D16 para fixação de trabalho CNC na China, com especificações padrão totalmente em estoque e aceitando pedidos em massa globais para fábricas de usinagem CNC, integradores de acessórios e equipes de manutenção de salas de ferramentas. É um componente de posicionamento e travamento de núcleo de alta precisão, compatível profissionalmente com sistemas de fixação de ponto zero da série D16 em fixação de peças CNC. Integrando o benchmark de posicionamento de alta precisão e a estrutura de transmissão de força estável em uma única unidade, ele realiza funções essenciais de posicionamento de fixação, transmissão de força de travamento e benchmarking de posicionamento repetido durante usinagem de alta velocidade.
O pino de tração de ponto zero Precision D16 para fixação de trabalho CNC é fabricado a partir de matérias-primas de liga de aço premium, adotando forjamento padronizado, vários ciclos de tratamento térmico de precisão e processos de retificação de ultraprecisão. Diferente dos pinos de tração comuns de uso geral, ele otimiza a distribuição de tensão da área de contato esférico, reduzindo efetivamente a pressão de contato local e evitando fragmentação precoce, arranhões e deformação plástica sob cargas de fixação cíclicas de longo prazo. Com precisão geométrica estável mantida após centenas de milhares de ciclos de fixação, o pino de tração durável está em total conformidade com os padrões de segurança de máquinas CE.
Cada lote passa por rigorosa inspeção de material de entrada, detecção de falhas de forjamento, classificação de dureza, triagem de dimensões precisas e verificação de amostragem do ciclo do produto acabado. É amplamente utilizado para montagem de novos acessórios de ponto zero e substituição de pinos de tração desgastados e deformados para manutenção de acessórios no local. Apoiando a aquisição urgente de estoque e pedidos em grande escala de renovação de oficinas, bem como OEM e modificação personalizada personalizada de especificações de rosca, altura do ombro e tolerância esférica, ele fornece soluções de suporte de posicionamento de ponto zero estáveis e de alta precisão para empresas globais de usinagem de precisão CNC.
Fluxo de Trabalho Operacional
O pino de tração de ponto zero D16 é a principal peça de transferência de força e posicionamento do sistema de fixação de ponto zero da série D16 para fixação de peças CNC. Quando a estação de fixação de ponto zero executa a ação de fixação, o mecanismo de fixação interno trava na superfície esférica de tração do pino de tração D16. Baseando-se no contato da superfície esférica e na face de posicionamento do ombro, ele completa o posicionamento duplo das direções radial e axial para acessórios e paletes e transmite alta força de tração de travamento para processos de corte CNC de alta velocidade.
Sem o pino de tração de ponto zero D16 qualificado, o sistema de fixação de ponto zero D16 sofrerá os seguintes defeitos típicos na produção prática:
1. Bloqueio do dispositivo instável, leve mudança do dispositivo sob vibração de corte
2. Queda repetida na precisão do posicionamento causada por arranhões na superfície esférica, lascas ou deformação plástica
3. Ruído de fixação anormal, tensão irregular nas mandíbulas de fixação internas da estação de ponto zero
4. O acessório não pode ser liberado suavemente devido à deformação do ombro do pino ou danos na rosca
Interfaces de correspondência de núcleo do D16 Zero Point Pull Stud:
1. Superfície de contato de tração esférica: Coopera com as mandíbulas de fixação internas da estação de fixação de ponto zero D16, suporta a força de tração de travamento principal.
2. Localização da face de referência do ressalto: referência de posicionamento axial, ajusta-se perfeitamente à superfície inferior do acessório, define a posição do eixo Z do acessório.
3. Seção de rosca de montagem: Aparafuse no orifício roscado do acessório ou palete, realiza a instalação fixa do pino de tração.
4. Recurso plano/posicionamento anti-rotação (opcional): evita a rotação do pino de tração durante os ciclos de fixação e liberação.
Fluxo de trabalho completo de fixação e liberação:
1. Prenda o pino de tração de ponto zero D16 na parte inferior do acessório ou palete por meio da rosca de montagem.
2. Os operadores ou equipamentos de automação colocam o acessório com o pino de tração na estação de fixação de ponto zero D16. A superfície esférica do pino de tração entra na cavidade interna da estação para realizar o pré-posicionamento.
3. O mecanismo de fixação pneumático/hidráulico da estação de ponto zero é acionado; as mandíbulas de fixação fixam a superfície de contato esférica do pino de tração D16, gerando uma poderosa força de tração. A face do ressalto de localização se ajusta perfeitamente ao plano de referência da estação para finalizar o posicionamento combinado radial-axial.
4. Após a conclusão do posicionamento e do travamento, a máquina-ferramenta CNC inicia o corte em alta velocidade e a força de reação de corte é transmitida através do pino de tração para a estação de fixação de ponto zero.
5. Após a conclusão da tarefa de usinagem, a estação de ponto zero executa a ação de desbloqueio; as mandíbulas de fixação abrem e liberam a superfície esférica do pino de tração D16.
6. O acessório/palete pode ser retirado da estação de ponto zero, completando um ciclo completo de usinagem, pronto para a troca do acessório na próxima rodada.
Os pinos de tração universais comuns de baixo custo realizam apenas a função básica de conexão de tração, sem otimização direcionada na distribuição de tensão de superfície esférica, gradiente de dureza de tratamento térmico e planicidade de ombro para condições operacionais do sistema de ponto zero D16. Sob carga cíclica de fixação e impacto de corte de longo prazo, eles são propensos a lascamento da superfície esférica, deformação do ombro e desgaste da rosca, levando à perda de precisão de toda a unidade de fixação do ponto zero. Com base na vasta experiência prática de projetos de manutenção no local de acessórios de ponto zero D16, o JWGRIP otimiza a tensão de contato esférico, o tratamento térmico multiciclo e o processo de retificação de ultraprecisão, especialmente para o parafuso prisioneiro de tração de ponto zero D16, que pode sustentar carga de tração cíclica pesada na produção de troca frequente de acessórios e evitar falhas precoces de componentes de travamento de posicionamento de ponto zero.
Análise prática de pontos problemáticos
1. Curta vida útil dos pinos de tração gerais comuns de baixo custo Os pinos de tração gerais convencionais adotam um processo simples de tratamento térmico. A superfície de contato esférica é fácil de produzir lascas e arranhões após milhares de ciclos de fixação. A substituição frequente é necessária, causando paralisação da produção e aumento do custo de manutenção do equipamento.
2. Desvio de precisão de posicionamento repetido causado pela superfície esférica e localização de danos no ombro Sob vibração de corte e carga de tração cíclica, os pinos de tração inferiores sofrem deformação plástica esférica ou localização de amassados na face do ombro. Isso traz diretamente o desvio de posicionamento do acessório, resultando em dimensão instável da peça e aumento da taxa de rejeição.
3. Risco oculto de desempenho de travamento insuficiente sob condições de corte pesado Durante o fresamento de avanço pesado de peças de molde de aço e liga de alumínio, o pino de tração suporta uma enorme força de reação. Pinos de tração não otimizados podem produzir risco de escorregamento sob alta força de tração, ameaçando a segurança da usinagem no local.
4. Pouca intercambialidade de produtos de pinos de tração modificados não padrão Os pinos de tração não padrão no mercado têm tolerância esférica, altura de ombro ou especificação de rosca inconsistentes. Eles não podem ser usados de forma intercambiável para estações de fixação de ponto zero padrão D16, exigindo modificação manual do ajuste durante a substituição e prolongando o tempo de inatividade do equipamento.
5. Desempenho abrangente instável sem inspeção completa do lote. Alguns fornecedores ignoram a detecção de falhas, a classificação de dureza e a verificação de amostragem de ciclo. Pinos defeituosos individuais fluem para o local de produção, provocando falha repentina no desbloqueio do dispositivo e interrupção inesperada da produção.
O pino de tração de ponto zero JWGRIP Precision D16 resolve os gargalos de produção mencionados acima por meio de cinco medidas principais de projeto: matéria-prima de liga de aço premium, design otimizado de distribuição de tensão em superfície esférica, tratamento térmico de precisão multiciclo, retificação de ultraprecisão para superfícies funcionais importantes, inspeção de lote completa em conformidade com os padrões de segurança de máquinas CE.
Composição do Módulo
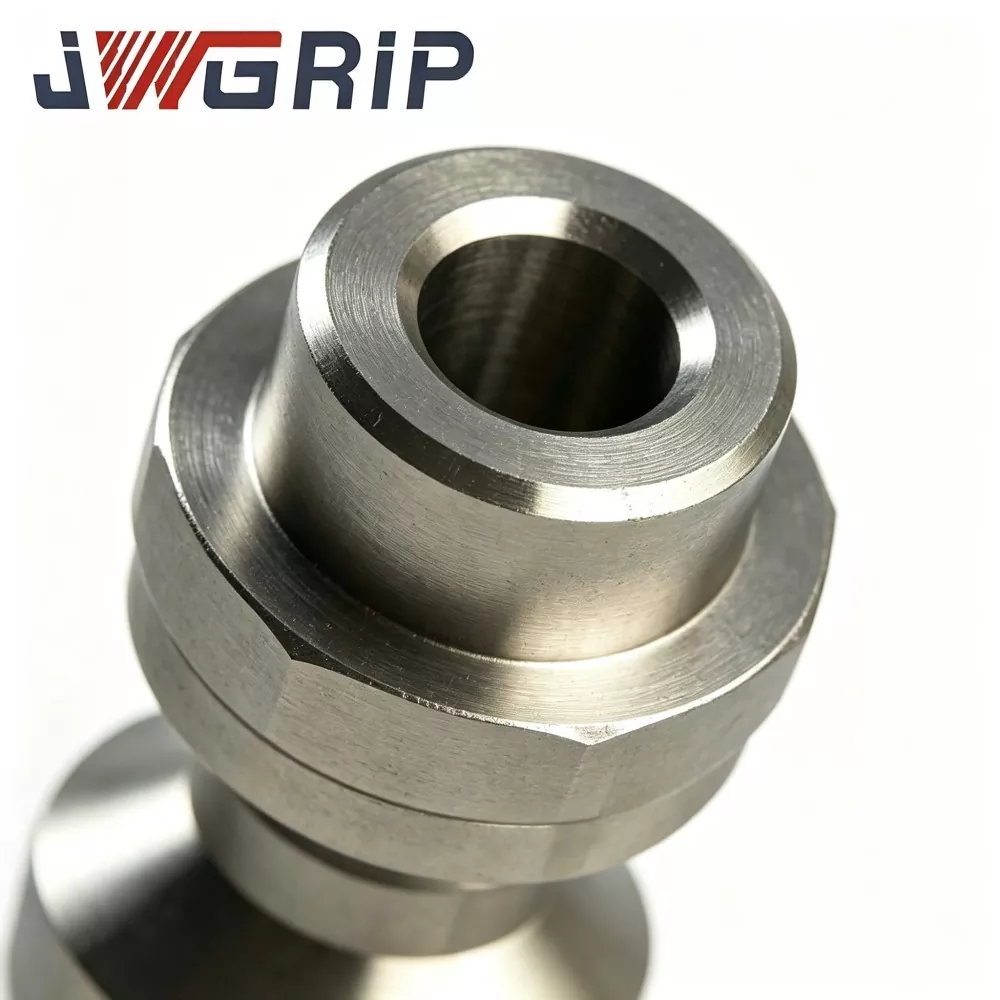
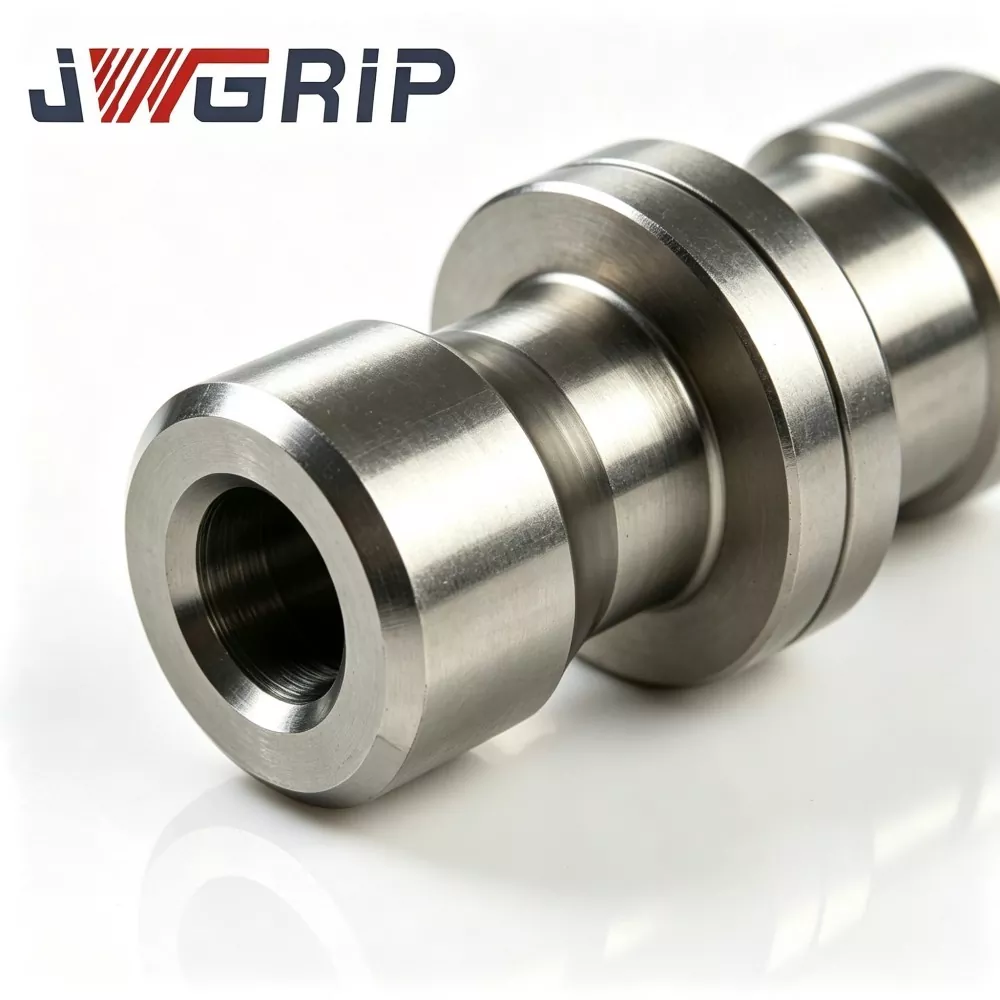
JWGRIP Precision D16 Zero Point Pull Stud para CNC Workholding é um componente de travamento de posicionamento de alta precisão de corpo único para o sistema de fixação de ponto zero da série D16. Suas principais seções funcionais incluem quatro partes:
1. Superfície de contato de tração esférica: Área principal de suporte de tensão de fixação, combinada com mandíbulas de fixação internas da estação de ponto zero D16.
2. Localização da face de referência do ressalto: superfície de referência de posicionamento axial, ajusta-se à parte inferior do dispositivo ou ao plano de referência da estação de ponto zero.
3. Seção de rosca de montagem: Rosca de instalação para aparafusar no orifício roscado do acessório/palete.
4. Recurso plano anti-rotação: evita a rotação do pino de tração durante os ciclos de fixação-desbloqueio (versão padrão e personalizada opcional).
Descrição da peça principal
1. Superfície de contato de tração esférica Processada por retificação de ultraprecisão, estrutura de distribuição de tensão esférica otimizada. Após tratamento térmico especial, a superfície obtém alta dureza e resistência ao desgaste, resistindo a lascas, arranhões e deformação plástica sob centenas de milhares de cargas de fixação cíclicas. É a área de contato central de suporte de força para travamento de ponto zero.
2. Localização da face de referência do ressalto face de referência plana retificada de alta precisão. O controle estrito de perpendicularidade entre a face do ombro e o centro esférico garante a precisão do posicionamento axial do acessório, evita o desvio da dimensão do eixo Z causado por amassados ou inclinação da face do ombro.
3. Seção de rosca de montagem Adota especificação de rosca de alta precisão combinada com sistema de fixação de ponto zero D16. Boa resistência à tração e desempenho antifadiga, evitando que a linha escorregue ou rache sob carga de tração de longo prazo.
4. Recurso plano anti-rotação Estrutura plana anti-rotação fresada, impede que o pino de tração gire junto com o atrito da mandíbula de fixação durante trocas repetidas de acessórios, protegendo a confiabilidade da conexão da rosca; disponível para versão padrão, também suporta cancelamento personalizado de acordo com os requisitos do desenho do cliente.
Vantagens Técnicas
1. Desenvolvido especialmente para o sistema de fixação de ponto zero da série D16, solução de peças sobressalentes padrão 100% intercambiáveis. Diferente dos produtos de pino de tração universal no mercado, o pino de tração de ponto zero Precision D16 para fixação de trabalho CNC é totalmente otimizado visando o perfil da mandíbula de fixação da estação de fixação de ponto zero D16, o requisito de força de tração e os parâmetros de referência de posicionamento. Substituição direta sem modificação do acessório secundário, reduzindo significativamente o tempo de inatividade para manutenção do equipamento.
2. Distribuição otimizada de tensão esférica + tratamento térmico de precisão multiciclo, excelente resistência ao desgaste e desempenho antifadiga Otimize a tensão de contato esférico para reduzir a pressão de contato local. O aço de liga premium com tratamento térmico de precisão multiciclo atinge um gradiente de dureza razoável. Resiste efetivamente a lascas, arranhões e deformações plásticas sob centenas de milhares de fixações cíclicas, prolongando a vida útil dos componentes.
3. Retificação de ultraprecisão para superfícies principais, desempenho estável de posicionamento repetido a longo prazo. A superfície esférica e a face de referência do ombro de localização adotam o processo de retificação de ultraprecisão. Controle rigoroso de tolerância geométrica para perpendicularidade, circularidade e dimensão esférica. Mantenha o desempenho de posicionamento consistente após ciclos de troca de acessórios em grande quantidade, garantindo uma dimensão de usinagem estável da peça.
4. Estoque pontual padrão e capacidade flexível de personalização OEM Os pinos de tração de ponto zero padrão D16 estão em estoque suficiente para substituição urgente de manutenção de acessórios. Suporte à personalização OEM: ajuste de especificação de rosca, modificação de altura de ombro, otimização de tolerância esférica, mudança de estrutura anti-rotação, para satisfazer requisitos personalizados de várias soluções especiais de fixação CNC.
5. Inspeção rigorosa do lote de processo completo e verificação do local de produção em massa Cada lote de produção conclui a inspeção do material de entrada, detecção de falhas de forjamento, triagem de dureza, classificação precisa de dimensões e verificação de amostragem do ciclo do produto acabado. Os produtos foram aplicados em massa e verificados em um grande número de locais domésticos de produção de acessórios CNC de ponto zero.
Precauções operacionais e de instalação
1. Limpeza e verificação pré-instalação Limpe completamente o orifício roscado no acessório/palete, remova lascas de ferro, resíduos de fluido de corte e contaminantes estranhos. Inspecione o furo roscado quanto a danos; repare ou substitua a rosca do acessório se os dentes da rosca estiverem quebrados. Verifique a superfície de referência correspondente quanto a amassados, rebarbas ou arranhões.
2. Montagem do pino de tração de ponto zero D16 Parafuse o pino de tração D16 no orifício roscado do acessório. Aperte rigorosamente seguindo os requisitos de torque especificados na ficha técnica. O aperto com torque excessivo é proibido, para evitar danos à rosca, distorção da face do ombro e falha oculta na precisão do posicionamento.
3. Verifique o status do ajuste de referência da montagem Após a instalação, confirme se a face de referência do ressalto se ajusta perfeitamente à superfície inferior do acessório, sem inclinação ou folga. Não deixe partículas estranhas entre o ressalto e o acessório. Se vários pinos de tração forem instalados em um acessório, certifique-se de que todos os pinos mantenham um status de montagem consistente.
4. Teste de simulação de troca manual pré-uso Monte o acessório montado com pinos de tração D16 na estação de fixação de ponto zero D16, execute repetidos testes manuais de fixação-desbloqueio. Verifique se a fixação está firme, se o desbloqueio está suave e se não há ruído anormal. Confirme que não há obstrução entre a superfície esférica do pino de tração e as garras internas da estação.
5. Teste de verificação do estado de corte Realize o corte experimental da peça de trabalho, inspecione a estabilidade de travamento do acessório e a consistência das dimensões de usinagem da peça. Após a confirmação do desempenho, qualificado, colocado formalmente em produção em lote.
6. Requisito de inspeção diária no local Desmonte regularmente os pinos de tração para inspeção de aparência. Verifique a superfície esférica quanto a riscos/lascas, inspecione a face do ressalto quanto a amassados e a rosca quanto a desgaste. Substitua o pino de tração em tempo hábil quando ocorrerem danos óbvios, evitando falhas inesperadas de precisão durante a usinagem em massa.
Serviços de suporte pós-venda
1. Orientação técnica on-line remota: abrangendo consulta de seleção de pinos de tração, orientação de torque de instalação e solução de problemas de fixação de ponto zero no local.
2. Ficha técnica completa e documento de operação de instalação são fornecidos para cada pedido de compra.
3. Consulta de projeto personalizado em nível de engenharia: modificação de especificação de rosca, ajuste de altura de ombro, personalização de tolerância esférica, otimização de estrutura anti-rotação e outras demandas personalizadas.
4. Apoie a aquisição pontual de amostra de peça única e o fornecimento de pedidos em massa de grandes lotes de pinos de tração de ponto zero D16, atendendo às demandas urgentes de manutenção de acessórios e atualização de lotes de oficinas.
5. Declaração de garantia: Sob instalação correta e condições de carga de tração de trabalho classificadas, o corpo principal não consumível do pino de tração de ponto zero D16 desfruta de garantia de 2 anos. Desgaste causado por fricção cíclica normal e arranhões causados por impacto de cavacos estranhos estão excluídos do escopo da garantia gratuita. Danos causados por montagem com torque excessivo, força de tração de sobrecarga, colisão provocada pelo homem e ambiente operacional inadequado não são cobertos pela garantia.
Perguntas frequentes
Q1: Este pino de tração de ponto zero Precision D16 pode ser combinado diretamente com estações de fixação de ponto zero padrão da série D16?
Sim. O pino de tração de ponto zero Precision D16 para suporte de trabalho CNC é uma peça sobressalente de travamento de posicionamento padrão para estações de fixação de ponto zero da série D16. Dimensão esférica, altura do ombro e especificação da rosca seguem o padrão original do sistema D16, podem ser instalados diretamente e substituídos sem modificação secundária.
Q2: Quantos ciclos de fixação o pino de tração de ponto zero JWGRIP D16 pode alcançar na condição nominal de trabalho?
Sob instalação correta, torque adequado e ambiente de trabalho limpo, pode atingir centenas de milhares de ciclos de fixação. A vida útil real está relacionada à carga de corte, ao grau de poluição dos cavacos e ao status de manutenção regular no local de produção.
Q3: Se rosca especial, dimensão de ombro ou tolerância esférica forem necessárias para o projeto, o serviço personalizado está disponível?
O serviço personalizado OEM está disponível. Você pode fornecer desenhos ou parâmetros técnicos detalhados, podemos ajustar a rosca, a altura do ombro, a tolerância esférica e a estrutura anti-rotação de acordo com os requisitos reais de fixação.
Q4: A compra de amostra de peça única é suportada para verificação e manutenção de acessórios?
Sim. Os pinos de tração de ponto zero padrão D16 estão em estoque, suportando a compra de amostras de peça única para teste de fixação e manutenção no local, também suportando pedidos em massa de grande volume para projetos de renovação de oficinas.
Q5: Quais são os pontos-chave para a manutenção diária do pino de tração de ponto zero D16?
Pontos de foco: Mantenha a rosca, a superfície de contato esférica e a face do ressalto de localização limpas, sem resíduos de cavacos; aperte o pino estritamente de acordo com o torque especificado; inspecione regularmente a superfície esférica quanto a lascas/arranhões, a face do ombro quanto a amassados e a rosca quanto a desgaste; substitua o pino em tempo hábil assim que aparecerem danos óbvios.
Enviar consulta
Informações de contato
-
Endereço
Nº 44, Daning Entrepreneurship Road, cidade de Humen, cidade de Dongguan, província de Guangdong, China
-
Tel
-
E-mail
Bem-vindo ao enviar uma consulta ao JWGRIP. Nossa equipe técnica e de vendas profissional fornecerá seleção gratuita de acessórios, design de solução personalizada e orçamento preciso.
produtos relacionados
Recomendações de notícias